



Carepa de Laminação: Geração, Transporte e Usos Práticos na Siderurgia
Geração, Transporte e Usos da Carepa de Laminação
A carepa de laminação é a superfície descamada do aço trabalhado a quente e é formada pela oxidação da superfície do aço durante reaquecimento, condicionamento, laminação a quente e operações de conformação a quente. É um dos resíduos gerados em usinas siderúrgicas e representa cerca de 2% do aço produzido. É um revestimento duro e quebradiço de várias camadas distintas de óxidos de ferro formados durante o processamento do aço e composto principalmente de óxidos de ferro e pode conter quantidades variáveis de outros óxidos e espinélio, elementos e compostos traço. Ela descasca facilmente do aço.
Características da Carepa de Laminação
A carepa de laminação está normalmente presente no aço laminado e é frequentemente confundida com um primer de cor azul. A temperatura superficial muito alta combinada com altas pressões de laminação resulta em uma superfície lisa, cinza-azulada.
Sob inspeção visual, a carepa de laminação aparece como um pó metálico preto composto de pequenas partículas e lascas. Seu estado físico é sólido e pulverulento. A gravidade específica da carepa de laminação está na faixa de 5,7 a 6,2. O ponto de fusão da carepa é em torno de 1370 °C e ponto de ebulição em torno de 2760 °C. Tem estado estável e é insolúvel em água e álcalis, mas solúvel na maioria dos ácidos fortes. É normalmente classificada como material de resíduo não perigoso. A Figura 1 mostra uma pequena pilha de carepa de laminação.
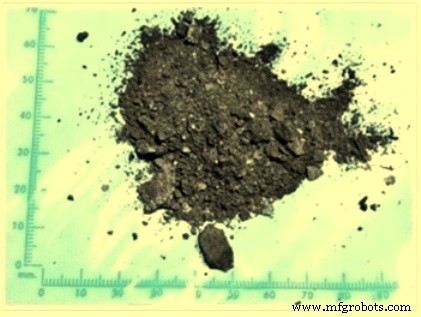
Figura 1: Pequena pilha de carepa de laminação
O tamanho da carepa de laminação normalmente varia de tamanho de poeira em mícrons até geralmente 6 mm. A carepa média obtida durante o trabalho a quente de aços tem teor de ferro variando de 68% a 72%. O ferro na carepa está presente em diferentes formas químicas como abaixo.
- Magnetita, Fe3O4, de cor cinza-azulada característica 'acero'.
- Um filme externo extremamente fino de hematita, Fe2O3.
- A porção interna da magnetita contém grãos finos de metal e às vezes, óxido ferroso residual como FeO, tipicamente de cor preta.
A carepa de laminação pode conter C, Si, Ca, Na, Al, Mn e outros óxidos metálicos. O limite permitido para teor de óleo na carepa é menor que 1% para todos os usos, exceto baterias e carga de fusão para os quais até 3% é permitido. Análise química típica de amostra de carepa é dada na Tabela 1.
| Tabela 1: Composição química básica típica da carepa de laminação | |
|---|---|
| Elemento | Valor em % |
| Fe | 71,0 |
| P | 0,06 máx |
| S | 0,10 máx |
| Al2O3 | 1,0 máx |
| SiO2+CaO | 1,5 máx |
| Solúveis em Tolueno | 0,5 máx |
| Ti | 0,05 máx |
| V | 0,05 máx |
| Cr | 0,0072 |
| Mn | 0,0059 |
| Co | 0,05 máx |
| Ni | 0,0034 |
| Cu | 0,0011 |
| Nb | 0,05 máx |
| Mo | 0,0008 |
| Sn | 0,05 máx |
Remoção e Coleta da Carepa de Laminação
A carepa de laminação é geralmente removida por águas de processo usadas para descalcificação, resfriamento de rolos e material, e outros propósitos. É coletada com refrigerantes e óleos lubrificantes e normalmente retida em um tanque de coleta/decantação. É subsequentemente recuperada por técnicas de separação por gravidade.
Análise da Carepa de Laminação
A análise composicional química em massa da carepa de laminação é normalmente realizada usando espectrometria de fluorescência de raios X [XRF] pela técnica de conta fundida ou com a substância original. Para o método de conta fundida, tipicamente, uma porção de 0,5 a 1 g de carepa finamente moída e ignitada é misturada com borato alcalino [ex: metaborato de lítio] na proporção 1:10 (amostra:borato) e a mistura é fundida e moldada em uma conta de vidro circular. Quando a substância original é usada, ela é finamente moída e misturada com um agente aglutinante. A amostra de teste resultante é subsequentemente submetida a análise multi-elemento por espectrometria XRF usando calibração bem estabelecida.
O teor de FeO é determinado separadamente por um procedimento químico úmido no qual uma porção de carepa finamente moída é dissolvida em ácido clorídrico em condições não oxidantes e o ferro (II) resultante em solução é determinado por titulação redox, ex: com dicromato de potássio. O teor de ferro metálico é determinado por dissolução do ferro metálico em metanol de bromo e, após evaporação da mistura de solvente, o resíduo é dissolvido em ácido sulfúrico e o ferro é determinado por titulometria redox após redução de ferro (III) para ferro (II). Não existem normas EN existentes para análise multi-elemento de carepa por espectrometria XRF ou para determinação de FeO por titulometria redox. No entanto, existe uma norma ISO relacionada [ISO 5416:2006] para determinação de ferro metálico em ferro reduzido direto que pode ser aplicada a carepas.
A análise multi-elemento da carepa fornece as concentrações gerais dos principais constituintes do produto, mas não dá indicação da identidade dos compostos individuais ou fases químicas presentes, ou seja, a mineralogia da carepa. Análise quantitativa de fase de todas as fases químicas principais presentes na carepa pode ser alcançada apenas por meio de análise de difração de raios X [XRD] combinada com análise de dados de Rietveld. As fases mineralógicas identificadas presentes na carepa são hematita (Fe2O3), magnetita (Fe3O4) e wustita (FeO). A variação principal na mineralogia da carepa está nas proporções relativas das fases de óxido de ferro de hematita, magnetita e wustita. As concentrações relativas das quais podem variar dependendo da história térmica (tempo de espera, taxa de aquecimento, temperatura final, potencial de oxigênio, etc.) do substrato de aço. As concentrações de outros elementos na carepa dependem da composição do substrato de aço com relação a elementos de liga.
Carepa de Laminação e Corrosão
No produto laminado saindo do trem de laminação, a carepa é geralmente menos de 1 mm de espessura e inicialmente adere à superfície do aço e o protege da corrosão atmosférica, desde que nenhuma quebra ocorra neste revestimento. Se a carepa é uma cobertura uniformemente bem aderida à seção de aço, então faria uma barreira protetora ideal. Infelizmente, a carepa não é uniforme, nem é bem aderida.
A carepa é menos reativa (mais nobre) que o aço por baixo, e consistente com o comportamento de dois metais dissimilares quando em contato, o metal mais reativo (neste caso aço) irá oxidar (enferrujar) em detrimento do metal menos reativo (carepa).
Por ser catódica eletroquimicamente ao aço, qualquer quebra no revestimento de carepa causa corrosão acelerada do aço exposto na quebra. A carepa é assim uma bênção por um tempo até que seu revestimento quebre devido ao manuseio do produto de aço ou devido a qualquer outra razão mecânica. A carepa quando salta da superfície do aço substrato racha o revestimento e permite que a umidade penetre. Isso permite que uma reação galvânica ocorra, resultando em corrosão por pites (ferrugem) no aço base. Isso resulta em crescimento da corrosão sob a carepa e produz mais rachaduras no revestimento e expõe áreas maiores e, portanto, mais corrosão. O mecanismo da corrosão induzida por carepa é mostrado na Figura 2.
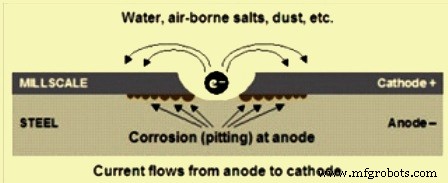
Figura 2: Mecanismo da corrosão induzida por carepa
A carepa é um incômodo quando o aço deve ser processado. Qualquer revestimento aplicado sobre ela é desperdiçado, pois sairá com a carepa à medida que ar úmido entra por baixo. Toda a carepa precisa ser removida para apresentar uma superfície uniforme e limpa do aço substrato para qualquer aplicação de qualquer revestimento no aço.
A remoção de carepa é virtualmente impossível manualmente. É extremamente tediosa e demorada usando métodos de limpeza com ferramentas elétricas. Nenhum destes dois métodos dá uma boa base para começar. O aço dos tremes de laminação a quente não tem perfil de superfície, que é o mais importante para a resistência de adesão geral e integridade do sistema de revestimento. A carepa é normalmente removida da superfície do aço por limpeza a chama, decapagem ou jateamento abrasivo. Estes métodos removem a carepa e fornecem um perfil de superfície que dá ao sistema de revestimento seus requisitos de projeto. Revestimento sobre carepa, por mais tentador que seja, é um exercício fútil, pois a presença de carepa na superfície do aço acelera a corrosão do aço subjacente.
Usos e Reciclagem da Carepa de Laminação
A carepa de laminação refere-se a uma forma de subproduto que é misturada com água, geralmente um refrigerante usado em vários processos para conformação de aço. Embora este material mantenha um alto nível de teor de ferro de 68%-72%, é vendido muito barato como resíduo industrial na forma de óxido de ferro, em vez de coletado através de um processo de reciclagem. A maior parte da carepa de laminação em uma usina siderúrgica é reciclada seja na produção de sinter de minério de ferro ou pelotas de minério de ferro que são usadas seja para redução em forno de fabricação de ferro ou como refrigerante em forno de fabricação de aço. A reciclagem de carepa também é feita por briquetagem após mistura com um aglutinante. Além destes, vários outros usos para carepa foram desenvolvidos. Os principais usos da carepa são enumerados abaixo.
- Uso na mistura de carga de sinter
- Uso na matéria-prima de pelotização
- Uso na forma de briquete na fabricação de aço por forno a arco elétrico
- Eletrodo negativo para baterias alcalinas de armazenamento
- Preparação e uso de catalisadores
- Na produção de clínquer de cimento
- Na preparação de concreto pesado e agregados de alto peso
- Contrapesos compostos para máquinas de lavar
- Na produção de ferro-fósforo e ferro-molibdênio
- Em fundição de aço e tratamento térmico de fundidos
- Na fabricação de fluxo para revestimento de eletrodos de solda
- Agente sinérgico para fertilizante misto e material para fertilizante fosfatado
- Na produção de pó de ferro para metalurgia do pó
- Na produção de materiais de atrito
- Na fabricação de vidro colorido
- Na produção de pigmentos de óxido de ferro
- No método de fabricação de lã mineral
- Como precursor de pigmento de tinta de óxido de ferro
- Como material de blindagem de radiação eletromagnética
- Como componente de materiais para construção de estradas
- Na preparação de algumas misturas refratárias
- Nos tratamentos de água e solo
- Na produção de pós exotérmicos
Questões Relacionadas ao Transporte Marítimo de Carepa
A carepa de laminação está sendo cada vez mais comercializada como carga a granel. No entanto, para ter carepa adequada para transporte marítimo, o estoque é sempre tipicamente acumulado no porto de diferentes fontes, tendo diferentes tamanhos de partículas devido à forma como o material foi manuseado anteriormente, resultando em estoques individuais não homogêneos. Isso indica que nenhum dois embarques compartilham as mesmas características, mesmo se estiverem vindo do mesmo porto ou embarcador. Também é uma carga que tende a drenar água facilmente, acumulando no fundo de um estoque para formar uma 'base úmida'.
A carepa é comercializada efetivamente da mesma maneira que finos de minério de ferro extraído primariamente, pois a natureza física da carepa é similar aos finos de minério extraído primariamente. No entanto, deve-se notar que a carepa não é um 'nome de carga a granel sólido' (BCSN) adequado sob o Código IMSBC (International Maritime Solid Bulk Cargoes). É uma carga que não está listada no Código IMSBC. Circular DSC.1/Circ.63 da IMO (Organização Marítima Internacional) de 12 de outubro de 2010 afirma que finos de minério de ferro são uma carga que pode liquefazer e são, portanto, uma carga do 'Grupo A'. Carga do 'Grupo A' sob o Código IMSBC é uma carga que pode liquefazer se enviada com teor de umidade em excesso de seu limite de umidade transportável (TML). Os termos desta circular também se aplicam à carepa, mesmo que a carepa seja normalmente transportada em condição seca com teor de umidade abaixo de seu TML.
Embora a carga de carepa não esteja listada no Código IMSBC, a Seção 1.3 do Código IMSBC especifica que cargas não listadas, como carepa, só devem ser aceitas para carregamento desde que acompanhadas por um certificado emitido pela autoridade competente nacional, declarando a adequação da mercadoria para transporte marítimo, do país do porto de carregamento.
O Código IMSBC também alerta sobre o perigo potencial de liquefação de todas as cargas minerais de grãos finos enviadas com teor de umidade inerente, independentemente de a carga ser especificamente identificada como carga do 'Grupo A' no Código. Apêndice 3, Parágrafo 2.1 do código afirma: "Muitas cargas de partículas finas se possuírem um teor de umidade suficientemente alto são passíveis de fluir. Assim, qualquer carga úmida ou molhada contendo uma proporção de partículas finas deve ser testada para características de fluxo antes do carregamento".
A carepa tem tamanhos de partículas finas com teor de umidade inerente significativo, e cai, portanto, dentro do escopo desta disposição. Portanto, cargas de carepa são tratadas como cargas que podem liquefazer a menos que testes mostrem o contrário. Para cargas do 'Grupo A', SOLAS (segurança da vida no mar) e o Código IMSBC exigem que os embarcadores forneçam ao comandante um certificado do teor de umidade e do TML antes do carregamento.
A carepa frequentemente exibe uma 'base úmida'. Isso ocorre quando o material drena bem e acumula água no fundo do estoque. Devido a esta drenagem, as seções superiores podem parecer bastante 'secas'. A natureza de base úmida da carepa torna vital que qualquer amostragem de umidade antes do carregamento não se concentre apenas na área de superfície de quaisquer estoques, e que uma amostra totalmente representativa seja tomada. A necessidade de amostragem representativa também é vital para a determinação do TML, particularmente devido à natureza variável do material. Para amostrar estoques, escavadeiras mecânicas são necessárias, pois cavar manualmente nas pilhas é impossível.
Finalmente, devido à alta densidade desta carga, os requisitos de acabamento conforme detalhado no Código são que ela deve ser acabada plana para a viagem para distribuir o peso uniformemente através do topo do tanque. Cargas de base úmida são propensas a deslocamento de carga à medida que o fundo liquefaz e o topo do carregamento de alta densidade fica livre para deslizar sobre a base úmida. O único remédio para isso é o acabamento adequado.
Processo de manufatura
- Tipos de Punções e Suas Aplicações
- Punções de Pino Elástico: Principais Aplicações e Usos Industriais
- Entendendo Mill Turn e Turn Mill: Um Guia Detalhado
- Entendendo Fresadoras: Tipos, Funções e Aplicações
- Explorando Metais Não-Ferrosos: Tipos, Propriedades e Aplicações Industriais
- Ferramentas Essenciais de Medição e Marcação para Produção de Engenharia Precisa
- Ferramentas Manuais Essenciais de Bancada e Seus Usos para Trabalho de Precisão
- Explorando Ferramentas de Medição: Tipos, Usos e Melhores Práticas
- Tipos de Chaves de Fenda e Suas Aplicações: Guia Completo
- Tipos de Chaves de Boca Explicados: Escolhendo a Ferramenta Certa para Cada Trabalho