



Laminador Cross-Country: Produção de Aço e Visão Geral dos Principais Equipamentos
Laminação de Aço e Principais Equipamentos em um Laminador Cross-Country
A maioria dos produtos de aço é laminada a partir de produtos fundidos de máquina de lingotamento contínuo através de série de operações de laminação e acabamento. Processo chamado laminação simples quando dois cilindros de diâmetro igual e eixos no mesmo plano giram em direções opostas com mesma velocidade rotacional, e material é homogêneo em propriedades mecânicas e atuado apenas por forças dos cilindros.
Laminação é o mais importante processo de conformação de metais. Mais de 95% de metais ferrosos e não ferrosos e ligas processados em formas utilizáveis por laminação. Formas utilizáveis: chapa, folha, tira, foil, e diferentes perfis como trilho, viga, canal, ângulo, barra, vergalhão, tubo sem costura. Dois processos comuns: laminação a quente e a frio.
Função primária do laminador a quente: reaquecer lingote/tarugo/bloom/placa (material de laminação) próximo à temperatura de imersão (soaking), e então laminar para mais fino e longo através de stands sucessivos acionados por motores elétricos. Material aquecido até ~1.250°C em forno de reaquecimento, usando combustível sólido/líquido/gasoso como fonte primária. Material aquecido laminado em laminador de desbaste em vários passes onde tamanho reduzido e comprimento aumentado enquanto forma modificada. Processo continua em laminadores intermediários e de acabamento também em vários passes. À medida que laminação prossegue, comprimento aumenta, tamanho reduz e velocidade aumenta após cada stand, sendo máxima no final.
Na laminação a quente, material laminado acima de sua temperatura de recristalização. Vantagem dupla: (1) em temperatura elevada, resistência do material reduzida, força compressiva para deformação comparativamente menor, stands de menor capacidade podem ser usados; (2) grande deformação plástica pode ser impartida sem encruamento. Com encruamento, tensão de deformação aumenta com mais deformação, tornando material duro e frágil, mais difícil de deformar, e além do limite leva a falhas/defeitos.
Processo de Laminação
Processo inclui forças mecânicas aplicadas à superfície do metal através de série de cilindros para produzir formas e tamanhos específicos reduzindo tamanho (largura e espessuras). Lingote ou produto de lingotamento contínuo de tarugos, blooms ou placas são materiais básicos para produção de ampla gama de formas manufaturadas através de laminação a quente. Muitos desses produtos são material inicial para operações subsequentes: forjamento, conformação de chapas, trefilação, extrusão, usinagem.
Tecnologia de laminação não é apenas teoria, mas síntese de tecnologias: hardware de laminadores ou cilindros, técnicas de medição para observar estado de laminação, técnicas de software baseadas em metalurgia para elaborar materiais, técnicas de controle para obter espessura e forma precisas, técnicas de lubrificação para estender vida dos cilindros e reduzir carga. Melhor tecnologia não realizada apenas com teoria mas estimulada pelo avanço de técnicas vizinhas.
Torque e potência são dois componentes importantes. Torque mede força aplicada aos cilindros para produzir movimento rotacional; potência aplicada aplicando torque aos cilindros e por tensão da peça. Em laminador, potência gasta principalmente em quatro formas: (i) energia para deformar aço, (ii) energia para vencer força de atrito, (iii) potência perdida em pinhões e sistema de transmissão, (iv) perdas elétricas nos motores.
Necessário decidir cronograma de passes (incluindo cronograma de redução e número de passes) para obter forma e espessura almejadas de material inicial. Dois métodos: (1) buscar cronogramas de dados passados; (2) calcular cronograma com teoria de laminação. No segundo, cronograma calculado perto do limite de capacidade usando carga e torque de laminação, ajustado para que produto atinja forma e dimensões requeridas no último passe. Primeiro método mostra força para condições onde houve experiência passada, mas não ajuda quando novo grau de aço, produto e tamanho totalmente novos, pois condições consideravelmente diferentes.
Durante laminação, deformação permanente alcançada submetendo material a alta tensão compressiva permitindo passagem pelo vão entre dois cilindros rotativos. Cilindros podem ser lisos ou canelados, mantidos a distância fixa. Rotacionam em direções opostas por sistema de acionamento elétrico (motor, redutor, fuso, acoplamentos). Dependendo da direção de rotação, material entra no vão por uma extremidade e sai pela outra com seção transversal reduzida, área do vão mantida menor que área seccional do material de entrada. Para forma final desejada, geralmente necessário passar material através de vários conjuntos de cilindros. Em cada passe, material passa por diferentes vãos com área seccional diminuindo.
Produtos longos normalmente laminados em vários passes, número determinado pela razão entre seção transversal inicial e final. Área reduzida em cada passe e forma e tamanho gradualmente se aproximam do perfil desejado.
Conjunto completo de cilindros montados em mancais mantido em blocos de mancais (chamados "chocks"), que por sua vez mantidos entre vãos de duas hastes fundidas (chamadas "housings"), com facilidades de ajuste de vão e arranjo de acionamento. Conjunto completo chamado stand de laminação. Um ou mais stands em combinação com equipamentos necessários e relacionados para obter produtos acabados de um ou grupo similar de materiais de entrada chamado laminador.
Laminador Cross-Country
Em sentido amplo, laminador consiste em conjunto de stands com série de equipamentos que realizam operações de laminação e auxiliares. Material aquecido do forno transportado para laminador onde operações realizadas: (i) laminação do material aquecido, (ii) transferência do material entre stands, (iii) virar/torcer e cisalhar em alguns laminadores, (iv) transporte do produto após laminação, (v) resfriamento em leito de resfriamento em alguns, (vi) corte, marcação ou estampagem, (vii) aparagem, embalagem, transporte para estoque de produto acabado.
Chamado cross-country devido ao arranjo dos stands. Nestes, linhas centrais dos stands são paralelas e material deslocado perpendicular à direção de laminação. Mesas de transferência e "skid" usadas para inverter direção de deslocamento da peça e transportá-la de um stand para outro. Característica: peças devem ser curtas o suficiente para que uma peça saia de um stand antes de outra ser transferida.
Nos laminadores cross-country, stands localizados de forma dispersa. Baseados em conceito de laminação contínua mas stands colocados tão afastados que peça deve sair de um conjunto antes de entrar no próximo. Úteis para laminar perfis que por tamanho ou forma não se adaptam a laminação por laço.
Dois tipos de stands comumente usados: 2-Hi e 3-Hi. Classificação baseada no modo de arranjo dos cilindros nas hastes. Tipicamente, stand 2-Hi: 2 cilindros, um acima do outro. Stand 3-Hi: 3 cilindros, um acima do outro. Stand 2-Hi tem dois cilindros: superior (top roll) e inferior (bottom roll). Em stands 2-Hi, laminação apenas em uma direção. Para laminação reversa, laminador deve ser reversível. Se não reversível, stand 2-Hi tipo "pullover" usado: material após passe transferido para lado de alimentação geralmente por cima dos cilindros para passe seguinte.
Em stand 3-Hi: três cilindros - superior, médio, inferior. Material alimentado em uma direção através de dois cilindros e depois invertido através do outro par. Cilindro médio comum em cada alimentação. Um vão (inferior-médio) leva barra em uma direção, outro (superior-médio) na outra. Para mover barra da elevação do vão inferior para superior, mesa basculante pode ser usada. Outros métodos também: mesa elevatória que move mesa toda para cima e baixo.
Em stands 2-Hi, um dos cilindros (superior ou inferior) ou ambos acionados. Em stands 3-Hi, um ou dois acionados enquanto os demais giram por atrito. No caso de dois acionados em 3-Hi, geralmente superior e inferior acionados, médio por atrito.
Em laminador tipo cross-country, stands arranjados de forma que peça nunca está em mais de um stand ao mesmo tempo. Como stands lado a lado, peça transferida lateralmente para as mordidas dos diversos stands. Em muitos, laminação ocorre em ambas direções. Como direção muda após cada passe, efeito positivo na qualidade do produto.
A cada passe, redução de seção e aumento correspondente de comprimento. Instalações necessárias para acomodar peça mais longa em cada stand, aplicando-se a ambos lados do laminador.
Limitações para redução máxima possível em cross-country com acionamento único, especialmente quando projetado para mais de uma peça de aço no laminador ao mesmo tempo. Tamanho do material de entrada normalmente pequeno. Stands 2-Hi podem ser ajustados de modo que cilindro superior do primeiro stand corresponde em altura ao inferior do segundo e assim por diante, permitindo processamento para frente e para trás alternadamente. Se combinação de stands 2-Hi e 3-Hi no mesmo conjunto, cilindro central do 3-Hi corresponde ao cilindro acionado do 2-Hi associado.
Arranjo alternativo: stands cross-country precedidos por stand de desbaste único onde apenas número ímpar de passes (3-5) tomado e então aço passado para stands cross-country. Layout também usado para laminar material de entrada de maior seção transversal.
Em laminadores cross-country, como em qualquer laminador a quente, laminação feita acima da temperatura de recristalização. Durante laminação, grãos que deformam recristalizam, mantêm microestrutura equiaxial e impedem encruamento. Produto laminado a quente tem pouca direcionalidade nas propriedades mecânicas e tensões residuais induzidas por deformação.
Layout cross-country usado para laminadores de baixas capacidades. Geralmente adotado devido ao espaço limitado. Limita comprimento máximo do produto de aço que pode ser laminado.
Cross-country normalmente laminadores a quente para laminar produtos conformados: redondos, vergalhões, quadrados, chatos, perfis. Conhecidos como "produtos longos". Máquinas de corte, aparamento e ferramentas usadas. Maioria dos laminadores são trem aberto, tipo 2-Hi ou 3-Hi. Acoplamento mecânico entre motor e stands por correia em V e polia ou redutor de velocidade. Sistema tem volante para proteção contra flutuação de carga.
Principais Equipamentos
Forno de Reaquecimento
Maior consumidor de energia térmica. Característica operacional vital para processo geral. Equipado com equipamentos de combustão: queimadores e sistemas de recuperação de calor residual. Equipamentos associados: sistemas de carregamento e descarregamento, como empurradores e extratores. Forno típico tem zonas de pré-aquecimento, aquecimento e imersão (soaking) para aumentar e manter gradiente de temperatura desejado do material para laminação.
Classificação de várias formas: (i) método de aquecimento: combustão (carvão, óleo, gás) ou elétrico; (ii) mecanismo de recuperação de calor: regenerativo ou recuperativo (recuperativo mais comum); (iii) método de carregamento: batch ou contínuo. Em batch, material permanece em posição fixa na soleira até atingir temperatura. Em contínuo, material move-se através do forno e aquece à medida que progride.
Fornos contínuos classificados pelo movimento do material nas zonas de aquecimento. Mais populares: empurrador (pusher), soleira rotativa, viga caminhante, soleira caminhante, soleira de rolos. Maioria dos laminadores equipados com fornos contínuos.
Em forno contínuo, material introduzido em uma extremidade (alimentação/carregamento), move-se e descarregado na outra (descarregamento). Existe gradiente de temperatura no comprimento. Em geral, material e gases de combustão movem-se em direções opostas. Baseado no gradiente, forno dividido em três zonas: (i) pré-aquecimento, (ii) aquecimento, (iii) imersão (soaking) (Fig. 1).
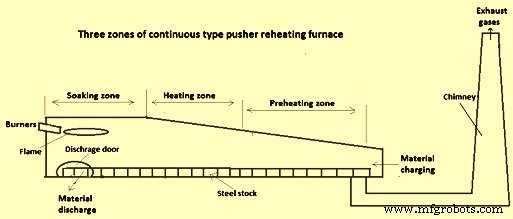
Fig 1 Forno de reaquecimento contínuo tipo empurrador de três zonas
Fornos contínuos classificados também por: (i) número de zonas de aquecimento (1-5, superior ou superior-inferior), (ii) método de movimento (empurrador, viga caminhante, soleira caminhante, soleira rotativa, soleira de rolos), (iii) recuperação de calor: regenerativo ou recuperativo.
Fornos empurradores mais comuns em laminadores cross-country. Em fornos empurradores, material frio empurrado para frente por empurradores no lado de carregamento. Projetados para aquecer tarugos/lingotes lápis ou seções menores de blooms. Soleiras geralmente curtas e inclinadas longitudinalmente para baixo em direção à descarga para permitir passagem fácil. Atualmente, fornos empurradores mais longos com soleiras até 30 m. Material movido empurrando última peça carregada com empurrador no lado de carregamento. A cada empurrão do material frio contra linha contínua, peça aquecida descarregada na extremidade através de porta final sobre mesa de rolos alimentando laminador, ou empurrada por porta lateral por meios manuais ou mecânicos, ou retirada por extrator mecânico.
Para aumentar vazão, zonas de combustão adicionais introduzidas mudando perfil de forno de zona única para multi-zona e colocando queimadores em mais de uma localização: frontais, laterais, inferior ou superior.
Forno com duas zonas de combustão entrega melhores resultados para gradiente de temperatura que forno de zona única. Consiste em zonas de imersão e aquecimento. Queimadores dispostos: disparo frontal na zona de imersão, superior e lateral na zona de aquecimento. Se material pesado necessário, 3, 4 ou 5 zonas podem ser empregadas para aumentar nível total de temperatura e produtividade. Duas ou três zonas de aquecimento são norma, com queimadores montados em cada uma. Design personalizado permite temperatura mais alta no final da zona de pré-aquecimento, encurtando seu comprimento e aumentando comprimento total de zonas de alta temperatura. Resultado: aquecimento mais intensivo.
Vantagens de fornos empurradores: (i) alta produção por unidade de investimento, (ii) alta eficiência de área de soleira e maior produção específica por espaço, (iii) facilidade de carregamento e descarregamento, (iv) aumento gradual de temperatura permite carregamento de todos os graus de materiais frios, (v) mais controle da taxa de aquecimento em todos níveis. Desvantagens: (i) limita seção transversal da carga pois superfície de contato deve ser quadrada para evitar empilhamento interno, (ii) sem flexibilidade para aquecer eficientemente pequenas quantidades ou espessuras finas, (iii) marginalmente difícil manter patins refrigerados a água e limita espessura a 300-350 mm quando patins refrigerados usados.
Equipamentos do Laminador
Laminadores cross-country consistem de vários equipamentos que juntos executam processo com facilidade e eficiência. Alguns essenciais para constituir operação, muitos adicionais para melhorar produtividade e eficiência. Principais equipamentos:
Hastes (Housings)
Uma das estruturas mais importantes pois mantêm montagem em posição. Elementos que mantêm conjuntos de mancais (chocks), mecanismos de ajuste e retêm posições. Construção e dimensões devem considerar tamanhos dos elementos relacionados. Forças que atuam nos cilindros durante laminação transferidas completamente para elas por porcas do mecanismo de ajuste. Hastes requerem alta rigidez, resistência suficiente para cargas, simplicidade de projeto e custo mínimo. Hastes fundidas em peça única de forma simples (seção retangular) usadas para laminadores de desbaste. Chamadas "closed type". Em alguns laminadores, haste tem tampa removível para fácil remoção dos cilindros, especialmente em laminadores lineares. Chamadas "open type" (vigas superiores conectadas por parafusos aos pilares). Usadas onde troca de cilindros é frequente.
Mancais do Laminador
Carga nos cilindros transferida para mancais e seus conjuntos (chocks). Classificados em três tipos:
Mancal de deslizamento – Duas categorias: com bucha metálica (alto coeficiente de atrito, vida comparativamente baixa; usados quando altas temperaturas e pressões impedem outros mancais) e bucha não metálica (todas vantagens do deslizamento, baixo custo, bom mancal para velocidades que variam consideravelmente ou invertem; coeficiente de atrito muito baixo). Mais comumente usados em laminadores cross-country de baixa capacidade.
Mancais hidrodinâmicos – Envolvem completamente pescoço do cilindro; superfícies separadas por filme líquido. Baixo coeficiente de atrito em altas velocidades. Vida muito longa, baixo requisito de espaço. Levou a extensa aplicação como substituto de mancais anti-fricção em stands não reversíveis. Uso restrito a aplicações onde velocidades relativamente altas e quase constantes. Usados onde cargas muito altas devido a altas reduções: laminadores planos, de arame.
Mancais anti-fricção – Incluem todos com contato rolante. Apenas mancais de rolos cônicos usados em laminadores em série de múltiplas fileiras. Vantagem principal: baixo atrito e capacidade de trabalhar em baixas velocidades.
Cilindros
Principal e muito custoso consumível. Parte mais vital. Deformação da peça de trabalho realizada diretamente pelos cilindros. Tensões de laminação aplicadas primeiro nos cilindros e depois transmitidas a outras seções. Portanto, cilindros devem ser mais duros e resistentes à deformação que o metal processado.
Produtos conformados laminados entre cilindros canelados. Canais usinados por máquina de torneamento. Em cilindros acasalados, canais formam passes pelos quais material passa para obter seção transversal almejada. Antes da forma final, material passa por muitos passes. Passes classificados: (i) passe de desbaste ou quebra, (ii) passe líder, (iii) passe de acabamento. Passes de desbaste reduzem área seccional. Passes líder aproximam seção da forma final; passe de acabamento dá seção final ou requerida.
Desempenho depende de fatores: materiais usados e cargas a que submetidos durante serviço. Projeto influenciado por limitações de carga de laminação, resistência do cilindro e torque disponível. Material deve suportar cargas que deformam plasticamente o material sem ser ele próprio deformado plasticamente.
Deformação realizada diretamente pelos cilindros. Tensões aplicadas primeiro nos cilindros e transmitidas a outras seções. Consequentemente, cilindros devem ser mais duros e resistentes que metal processado. Se cilindros de ferro ou aço usados em stand particular depende do dever específico. Propriedades importantes para seleção: tenacidade, resistência a trincas térmicas, carga de choque, desgaste duro. Seleção depende de demandas de produção, custo inicial, qualidades específicas. Colaboração próxima com fabricante desejável para satisfazer requisitos. Cilindros classificados em quatro categorias:
Cilindros de aço – Composição de C 0,2-0,3%. Fundidos ou forjados. Fundição em areia ou molde "chill". Em alguns para aplicação crítica, corpo "chill" fundido enquanto outras partes fundidas em areia. Alguns têm alto teor de liga.
Cilindros de ferro – Teor de C 2,5-3,5%. Ferro cinzento e ferro ligado. Tipos comuns: (i) "clear chill", (ii) "indefinite chill", (iii) ferro grafítico esferoidal (nodular), (iv) dupla vazão.
Cilindros de carboneto de tungstênio – Fabricados por prensagem e sinterização de pó de carboneto. Geralmente anéis de diâmetros relativamente pequenos usados com arbors de aço. Normalmente usados em stands de acabamento de laminador de arame.
Cilindros compostos – Consistir de arbor e anel ou manga tipo "shrink-fit" sobre arbor. Vantagem: se anel ou manga desgastado, arbor pode ser reequipado com novo membro externo.
Acionamentos (Drives)
Laminadores acionados por drives elétricos e linhas de transmissão adequadas necessárias entre eles e cilindros. Drive consiste em: (i) motor elétrico de capacidade suficiente, (ii) correias, (iii) volante, (iv) conjunto de engrenagens, (v) stand de pinhão, (vi) acoplamentos. Em alguns, eixo conecta motores a redutor conectado por acoplamentos em ambas extremidades. Redutor fornece redução de velocidade da velocidade do motor para velocidade do cilindro. Potência transmitida para caixa de pinhão onde distribuída para vários eixos, dependendo do número de cilindros a acionar. Geralmente motores AC (corrente alternada) usados em cross-country pois controle de velocidade não é questão importante.
Volante (Flywheel)
Dispositivo mecânico com momento de inércia significativo usado como armazenamento de energia rotacional. Resiste a mudanças na velocidade rotacional, ajudando a estabilizar rotação do eixo. Atua como reservatório armazenando energia quando oferta > demanda e liberando quando demanda > oferta. Fornece forma eficaz de suavizar flutuação de velocidade. Energia cinética armazenada depende do momento de inércia mássico e velocidade rotacional.
Fuso Principal (Lead Spindle)
Usado para conectar motor principal com pinhões; pode ser tipo universal, curto ou longo com mancais de suporte, dependendo da posição do motor no layout. Se curto, acoplamentos flexíveis padrão usados. Fixado no pinhão inferior de moinhos 2-Hi, e no pinhão central de moinhos 3-Hi.
Pinhões do Laminador (Mill Pinions)
Engrenagens que dividem potência transmitida pelo drive entre 2 ou 3 cilindros, acionando cilindros adjacentes em direções opostas. Prática anterior: dentes retos ou face dividida e dentes retos escalonados; prática atual: dentes helicoidais duplos. Engrenagens helicoidais fornecem acionamento mais suave, pois partes dos dentes estão em contato o tempo todo, tornando transmissão contínua.
Fusos (Spindles)
Usados para conectar pinhões com cilindros se não tipo acionamento direto. Em acionamento direto, fuso conectado diretamente aos motores. Fusos de aço fundido ou forjado, equipados em cada extremidade com "wobblers" similares aos dos cilindros ou acoplamentos universais, dependendo do tipo de laminador.
Redutores de Engrenagens (Reduction Gear Boxes/Reducers)
Usados onde velocidade do motor maior que requerida para cilindros. Dependendo da redução necessária, redutores com 1, 2 ou 3 estágios.
Guias (Guides)
Assistem o material na entrada e saída dos cilindros. Termados guias de entrada ou saída conforme localização, costumeiramente fixados a uma barra de apoio ou "cramp", paralela aos cilindros e montada através das hastes. Guias fixas: sem partes móveis, normalmente ferro fundido, para minimizar perigos ou evitar arranhões no material. Forma simples: duas fundições fixadas para formar caixa em forma de sino. Guias de rolos desenvolvidas para superar tendência de arranhar. Usadas particularmente como guias de entrada, incorporam um ou mais pares de rolos ociosos perfilados à forma apropriada do material.
Repetidores (Repeaters)
Dispositivos para receber peça ao sair de um stand e loop-a-la através de 180° para stand adjacente automaticamente. Consistem de canais ou calhas caneladas que guiam extremidade dianteira do material através de 180° ou em alguns casos caminho em S em repetidores de fluxo direto. Extremidade dianteira impulsionada ao redor do repetidor pelo material sucessivo até ser agarrada pelo próximo stand. Correspondência de velocidade entre stands adjacentes geralmente tal que stand sucessivo roda ligeiramente mais lento que velocidade de equilíbrio, causando crescimento do laço. Canais de repetição projetados para permitir que material salte para mesa plana sob essas condições.
Mesas de Rolos (Roller Tables)
Consistem de série de rolos acionados por eixo de linha e engrenagens cônicas de acionamento comum ou por motores individuais. Em designs melhorados, engrenagens cônicas substituídas por engrenagens retas. Servem para alimentar material nos cilindros e recebê-lo. Operam sob condições severas de impacto mecânico, ciclos de curto prazo repetitivos e transientes dinâmicos (aceleração/desaceleração). Conectam stands separados de laminadores grandes e médios. Necessárias na maioria para transportar material laminado para e de stands.
Mesas Basculantes ou Elevatórias (Tilting or Lifting Tables)
Em stands 3-Hi grandes, material precisa ser mecanicamente elevado da linha de passe dos cilindros médio e inferior para linha de passe superior dos cilindros médio e superior. Para isso, mesas em um ou ambos lados do stand projetadas para bascular.
Cisalhadeiras (Shears)
Diferentes tipos usados no laminador. Grandes cisalhadeiras hidráulicas ou elétricas com lâminas de corte ascendente ou descendente usadas para aparar extremidades segregadas/deformadas de grandes seções ou dividir em comprimentos menores para relaminação. Cisalhadeiras pendulares: acopladas próximo a stand, lâminadas em quadro livre para mover em moda pendular, usadas para cortar material em movimento, como extremidades traseiras deformadas desaparecendo no stand seguinte. Cisalhadeiras voadoras: cortam material em movimento. Termo para cisalhadeiras em laminadores onde material deve ser dividido na velocidade de emergência em vários comprimentos. Cisalhadeiras de apara (crop shears) também conhecidas como cisalhadeiras de empeno (cobble shear). Localizadas à frente de trens repetidores para remover extremidades dianteiras deformadas/divididas após desbaste. Geralmente arranjadas para remover extremidade da cabeça, mas podem ser ajustadas em movimento contínuo para dividir em comprimentos curtos para liberação quando extremidade dianteira empena mais adiante.
Cisalhadeiras snap: geralmente localizadas com repetidores automáticos. Pneumaticamente operadas para fechar rapidamente e permanecer fechadas até reset. Úteis para amostras de extremidade traseira de material repetido ou impedir material restante alimentando empeno adiante.
Motores Principais e Acionamentos Auxiliares
Laminação é processo contínuo e motores de acionamento dos stands principais expostos a altas tensões. Qualquer parada não programada ou falha leva a perda significativa de energia, produção e tempo. Sistema de acionamento para equipamentos principais e auxiliares é utilidade crítica para práticas periódicas de operação e manutenção. Drives usados: primários auxiliares. Secundários: ventiladores (sistema de combustão do forno), bombas de água de refrigeração, sistema de lubrificação. Em laminador contínuo a quente multi-stand, potência e velocidade dos motores selecionadas para adequar ao cronograma de laminação.
Motores classificados em dois tipos: AC e DC. AC geralmente usados onde stand opera em velocidade constante em uma direção; para velocidades variáveis e drives reversíveis, DC geralmente usados. AC classificados em: (i) síncronos, (ii) gaiola de esquilo, (iii) rotor bobinado. DC em: (i) shunt, (ii) série, (iii) composto. Cada tipo tem características para aplicação específica.
Leito de Resfriamento (Cooling Bed)
Parte do laminador localizada no final. Suporta e permite resfriamento de produtos laminados a quente do último stand. Resfria naturalmente e transfere transversalmente em direção à extremidade de descarga. Leito manual tem inclinação para barra mover para frente por gravidade. Mecânicos: tipo rastelo. Em laminadores de grande capacidade, leito de viga caminhante (walking beam) mais comum. No leito, temperatura de todo comprimento da barra resfria ao mesmo tempo. Se não, desenvolve tensões. Se parte permanece continuamente em contato com suportes metálicos, resfria em taxa diferente das partes expostas ao ar. Leito de viga caminhante consiste de patins móveis e fixos que levantam, transladam e abaixam produto numerosas vezes para que ponto de contato mude continuamente, permitindo resfriamento na mesma taxa. Barra "caminha" até fim onde colocada sobre mesa de rolos. Viga caminhante tem padrão dente de serra, por isso também chamado leito tipo rastelo. Ao resfriar tarugos, leitos de viga caminhante com virada têm característica que rota continuamente o tarugo para que ponto de contato mude continuamente, evitando distorção de forma. Leitos podem usar transferência por corrente como método de translação. Dimensionados para que produto resfrie dentro de tempo de ciclo particular.
Sistema Centralizado de Lubrificação a Óleo
Instalado em alguns grandes laminadores. Ajuda na lubrificação automática de engrenagens de redutor, caixa de pinhão, etc. Óleo filtrado, resfriado e recirculado em circuito fechado.
Sistema de Água de Refrigeração
Ajuda no resfriamento de cilindros, mancais, etc. Água limpa, resfriada à temperatura ambiente e recirculada em circuito fechado. Para água necessária para tratamento termomecânico (TM), normalmente sistema separado.
Suprimento de Energia, Distribuição, Instrumentação e Sistema de Controle
Sistema elétrico inclui transformadores, disjuntores, bancos de capacitores de alta tensão, painéis de controle. Drives VVVF (Tensão Variável Frequência Variável) para regular velocidade de motores AC particularmente em laminadores de acabamento é desenvolvimento mais recente. Instrumentação e controle baseados em PC (controlador programável) ou CLP (controlador lógico programável) com atuadores de válvulas para automação do laminador, cisalhadeiras de corte frontal e traseiro, sistema de resfriamento TM, cisalhadeira voadora, etc.
Processo de manufatura
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Fundição e Laminação de Placas Finas: Aprimorando a Produção de Produtos Planos
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Carepa de Laminação: Geração, Transporte e Usos Práticos na Siderurgia
- Otimizando a Eficiência Energética na Produção de Ferro e Aço
- Vigas Universais (I/H): Projeto, Laminação e Aplicações
- Grau X4CrNiMo16-5-1: Têmpera e Revenido (QT900) – Aço Inoxidável Martensítico de Alto Desempenho
- Aço Ferramenta Resistente a Choque: Características e Aplicações Principais
- Aço Suave, Inoxidável ou Ferramenta: Como Escolher o Melhor Material para Seu Projeto
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais