



Prevenção de Trincas Induzidas por Hidrogênio na Soldagem de Aços Carbono e Baixa Liga
A soldagem a arco é um processo pelo qual os aços são unidos por coalescência. Normalmente, o processo usa um material de adição compatível. Antes que uma junta bem ligada seja produzida, a superfície da junta deve ser aquecida acima da temperatura de fusão para fundir completamente com o metal de solda. Embora as reações metalúrgicas que envolvem fusão, solidificação e transformação no estado sólido não sejam incomuns, as temperaturas e taxas de resfriamento observadas são severas.
Gases ativos também estão presentes e podem se dissolver no aço fundido. Fundentes são introduzidos para ligar e proteger o metal de solda. Geralmente, as juntas são rígidas e restringem mudanças dimensionais causadas por retração e transformações no estado sólido, produzindo tensões residuais de magnitude do limite de escoamento (YS). Como as mudanças metalúrgicas não ocorrem sob condições de equilíbrio e como as tensões são altas, muitas das reações podem ocorrer tanto no metal de solda quanto na zona termicamente afetada (ZTA) do aço e podem produzir defeitos que enfraquecem sua integridade.
Devido à tremenda variabilidade dos processos de soldagem, é difícil fornecer muitos detalhes sobre os mecanismos exatos envolvidos ou as correções que podem ser feitas. Além disso, muitas medidas corretivas são óbvias uma vez que a maioria dos defeitos é explicada. Um problema, que se relaciona ao hidrogênio (H2), não é simples. Como este problema está se tornando mais relevante à medida que mais aços de alta resistência e baixa liga (HSLA) estão sendo soldados, o assunto de trincas induzidas por hidrogênio (HIC) é muito importante.
Classificação dos Aços
Aços carbono (C) e de baixa liga são soldados devido à sua ampla aplicação e boa soldabilidade. Essa utilidade deve-se principalmente às características metalúrgicas do sistema base de ferro (Fe). A característica inclui a capacidade de sofrer transformação alotrópica (microestrutural), o que permite a oportunidade de endurecimento e fortalecimento através de transformações martensíticas e bainíticas ou mecanismo de precipitação, além da capacidade de ser prontamente ligado com um grande número de elementos. A soldabilidade de aços C e de baixa liga pode ser geralmente classificada em (i) soldabilidade de fabricação e (ii) soldabilidade de serviço.
A soldabilidade de fabricação deve-se à possibilidade de unir aços C e de baixa liga por soldagem sem introduzir descontinuidades prejudiciais. A aceitabilidade dessas descontinuidades depende das condições de aplicação para a junta soldada específica. A soldabilidade de fabricação do aço pode ser adequada para uma aplicação não crítica. No entanto, o mesmo aço pode não ser sugerido para uma aplicação crítica, ou precauções especiais, como pré-aquecimento, podem ser necessárias ao soldar. A soldabilidade de fabricação lida principalmente com descontinuidades como porosidade assistida por H2, lamellar tearing (rasgamento lamelar), trincas a frio, trincas a quente e trincas de reaquecimento.
A soldabilidade de serviço de aços C e de baixa liga deve-se ao fato de que a junta soldada acabada tem propriedades suficientes para servir à função pretendida. Uma característica importante da soldabilidade de serviço é a comparação das propriedades da ZTA com as do aço base não afetado. A aceitabilidade da soldabilidade de serviço também depende da aplicação planejada. A soldabilidade de serviço de certos aços pode ser aceitável para uma aplicação onde a corrosão é muito importante, mas a tenacidade é de importância secundária. No entanto, o mesmo aço é inaceitável para uma aplicação onde a tenacidade é muito importante. A soldabilidade de serviço envolve o efeito do ciclo térmico de soldagem nas propriedades na ZTA. A soldabilidade de serviço frequentemente determina a faixa de aportes de calor permitidos para certos aços. Baixos aportes de calor podem introduzir microestruturas indesejáveis de baixa tenacidade, bem como problemas de soldabilidade de fabricação ligados a trincas a frio. Altos aportes de calor podem introduzir microestruturas grossas com baixa tenacidade e baixa resistência. O aporte de calor por si só não controla a microestrutura resultante e as propriedades da ZTA, mas o ciclo térmico induzido controla a microestrutura e as propriedades. Portanto, tanto o aporte de calor quanto a espessura do aço são importantes.
Classificações Comuns
- Aços de baixo carbono: contêm até ~0,30% C e até ~1,65% Mn. A maioria dos aços laminados usados para aplicações soldadas consiste em aço de baixo carbono. Este grupo inclui aços com amplas variações em soldabilidade.
- Aços HSLA (High Strength Low Alloy): projetados para fornecer melhores propriedades mecânicas que aços carbono convencionais. YS de 290 a 550 N/mm², tipo C-Mn, com pequenas adições de Nb e V para refino de grão e endurecimento por precipitação. Soldabilidade similar a aços doce.
- Novos aços HSLA com Cu e endurecimento por envelhecimento: baixo C (<0,06%), Cu, Ni, Cr ~1%. Boa soldabilidade devido ao baixo C. Usados em condição revenida e envelhecida. Às vezes caracterizados como aços TMCP.
- Aços Q&T (Quenched and Tempered): tratados termicamente para YS de 350 a 1030 N/mm². Exemplos: aços Ni-Cr-Mo. Geralmente não precisam de tratamento térmico pós-soldagem, exceto alívio de tensão em aplicações especiais.
- Aços HTLA (Heat Treatable Low Alloy): re-austenitizados, têmperados e revenidos após soldagem. YS > 960 N/mm². Metal de solda geralmente não desenvolve combinações aceitáveis de resistência e tenacidade neste nível na condição soldada ou aliviada de tensões.
- Aços TMCP (Thermo-Mechanical Controlled Processing): laminagem controlada seguida de resfriamento acelerado ou têmpera direta em linha. Alta resistência e tenacidade com boa soldabilidade. C geralmente <0,06%. YS até 700 N/mm² ou mais. Geralmente soldáveis sem pré-aquecimento, mas em altos níveis de resistência, pré-aquecimento pode ser necessário para prevenir trincas no metal de solda.
- Aços Cr-Mo: amplamente usados para aplicações de alta temperatura. Cr 0,5% a 9%, Mo 0,5% a 1,0%. Condição normalizada e revenida ou têmpera e revenimento. Precauções adequadas necessárias para evitar trincas a frio assistidas por H2 (HACC). Requisitos de aplicação de serviço frequentemente impõem requisitos adicionais.
Susceptibilidade Relativa dos Aços à HACC
Graville sugeriu que a susceptibilidade à HACC pode ser avaliada calculando o equivalente de carbono (CE) e comparando-o ao teor de C, conforme diagrama de Graville (Fig. 1). Aços na zona I têm baixo C e baixa endurecibilidade e não são muito suscetíveis a trincas. Aços na zona III têm alto C e alta endurecibilidade, e todas as condições de soldagem produzem microestruturas sensíveis a trincas. Portanto, para evitar HACC em aços na zona III, é necessário usar medidas de baixo H2, incluindo pré-aquecimento e tratamentos térmicos pós-soldagem. Aços na zona II têm níveis mais altos de C com menor endurecibilidade. Portanto, é possível evitar microestruturas sensíveis a trincas restringindo taxas de resfriamento da ZTA. Isso pode ser conseguido através do controle do aporte de calor e, em menor extensão, com pré-aquecimento.
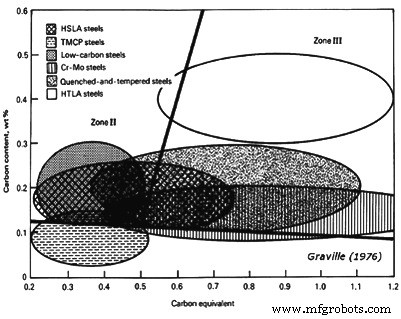
O CE considerado no diagrama de Graville é: CE = %C + (%Mn + %Si)/6 + (%Ni + %Cu)/15 + (%Cr + %Mo + %V)/5. A susceptibilidade a trincas a frio aumenta progressivamente à medida que os aços transitam da zona I para zona II e para zona III. O diagrama de Graville também mostra que aços liga tratáveis termicamente, principalmente na zona III, precisam de considerações especiais para soldagem. Aços Cr-Mo e Q&T também precisam de cuidado, assim como alguns aços HSLA. Aços de baixo C são prontamente soldados, exceto em seções grossas, para as quais algumas precauções são necessárias. Os aços TMCP foram especificamente desenvolvidos para situar-se na zona I, e por isso sua soldabilidade é excelente. A Fig. 1 significa apenas um aspecto da soldabilidade e existem muitas outras preocupações; a preferência desejada em relação à HACC é usar aços que empurrem a cobertura composicional para o canto inferior esquerdo do diagrama de Graville.
Defeitos Normais Associados a Soldas a Arco
Porosidade
Causada pelo aprisionamento de pequenas bolsas de gás, particularmente H2 e N2 (nitrogênio), que tipicamente têm maior solubilidade no ferro líquido do que no sólido. Durante a solidificação, os gases tentam deixar o metal de solda. No entanto, devido às altas taxas de solidificação, algum gás pode ficar aprisionado. Este aprisionamento depende tanto da taxa de dissolução do gás quanto da taxa de solidificação do metal de solda. Se a taxa de dissolução é alta, bolhas de gás têm chance de se desenvolver e escapar antes que o aço solidifique. Se a taxa é baixa, o gás permanece em solução, o que evita porosidade mas permite outros problemas como trincas induzidas por H2 (HIC) ou baixa tenacidade. Em taxas intermediárias, o gás pode nucleação e, dependendo da quantidade de gás dissolvido no metal de solda e da taxa de solidificação da solda, desenvolve bolhas que ficam aprisionadas. Uma forma muito severa de porosidade, chamada "worm holes" (buracos de verme), ocorre quando as taxas de evolução de gás e solidificação são iguais, causando bolsas de gás alongadas no lugar de bolhas essencialmente esféricas.
Fontes de Hidrogênio e Nitrogênio
Entre as possíveis fontes de H2 estão a umidade em fundentes, hidrocarbonetos em lubrificantes de trefilação de arame ou contaminantes superficiais na junta a ser soldada, e vazamentos de água em equipamentos de "soldagem a arco metálico com gás" (GMAW). N2 é coletado do ar que entra nas regiões do arco como resultado de proteção inadequada do arco. Com GMAW, isso pode acontecer quando a taxa de fluxo de gás é tão baixa que correntes transversais deslocam a proteção ou tão alta que a atmosfera circundante é aspirada para o gás de proteção. Com o processo "soldagem a arco metálico protegido" (SMAW), isso pode acontecer quando soldadores não são adequadamente qualificados ou usam métodos impróprios que causam comprimento de arco excessivo.
Fusão Incompleta
Pode assumir várias formas, como penetração inadequada da junta, ausência de fusão de raiz ou falta de fusão de parede lateral. Estes defeitos podem ser causados por: (i) aporte de energia insuficiente à solda, principalmente corrente inadequada; (ii) velocidade de avanço excessiva, que permite o metal de solda fluir à frente do arco; ou (iii) ângulo de eletrodo ou posição de trabalho impróprios.
Dificuldades com Penetração de Junta e Fusão de Raiz
Geralmente devidas ao uso de um projeto de junta que não é adequado para o processo de soldagem usado ou ao desrespeito pelas medidas necessárias para fornecer penetração adequada do arco. Na maioria dos casos, isso significa que a corrente de soldagem é muito baixa. No entanto, no caso de processos de soldagem com proteção gasosa, pode significar que o gás de proteção errado está sendo usado. Exemplo: com misturas de gás ricas em argônio (Ar), o padrão de penetração é relativamente raso, com exceção de um "dedo" central bastante profundo. Infelizmente, este dedo geralmente não está posicionado centralmente e, portanto, não pode ser confiado. No entanto, misturas de gás de proteção ricas em hélio (He) ou dióxido de carbono (CO2) são capazes de um padrão de penetração mais uniforme e profundo. Fusão de raiz pobre que ocorre ao soldar de um lado requer uma modificação no projeto da junta para permitir melhor penetração ou uma mudança para soldagem de ambos os lados da peça de aço.
Falta de Fusão de Parede Lateral
Na maioria dos casos, ocorre quando medidas adequadas ou técnicas de controle não são usadas pelos soldadores. Com o processo GMAW, pode ser devido ao uso de variações impróprias, como transferência de curto-circuito, ao soldar seções pesadas. A transferência de curto-circuito é eficaz apenas em baixos níveis de energia, o que a torna muito adequada para soldar chapa ou chapa fina de aço em todas as posições. Isso porque o processo é projetado para fornecer pouca penetração e congelar rapidamente o metal de solda. Por essa razão, o metal de solda não é fundido nas paredes laterais de juntas das quais o calor é extraído rapidamente, ou seja, aquelas mais espessas que 6 mm. Tanto um arco spray com Ar quanto um arco submerso com proteção CO2 depositam soldas muito massivas e fluidas para serem suportadas em posições vertical ou sobre cabeça. No entanto, esses processos são muito eficazes para fazer soldas em posições plana ou horizontal. Por outro lado, a variação de arco pulsado com proteção rica em Ar é muito eficaz em todas as posições, oferecendo tanto penetração suficiente quanto controle do banho de solda para prevenir defeitos causados por má fusão de parede lateral.
Trincas a Quente
Também chamadas de trincas de linha central ou de solidificação, são causadas pela rejeição de constituintes de baixo ponto de fusão ao longo da linha central de soldas restringidas. Elas se desenvolvem imediatamente após as soldas serem completadas e, às vezes, enquanto as soldas estão sendo feitas. Se as soldas são quebradas para expor essas trincas, elas são encontradas azuis, ou com tintura de calor. Estas trincas, frequentemente causadas por enxofre (S) e fósforo (P), são mais prováveis de ocorrer em aços liga de maior C. Principalmente, a chapa de aço base é sua fonte. A susceptibilidade a trincas, baseada na composição da solda, foi comparada com equações empíricas, como UCS = 230 × %C + 190 × %S + 75 × %P + 45 × %Nb – 12,3 × %Si – 5,4 × %Mn – 1. Se o valor UCS for menor que 10, a susceptibilidade a trincas é baixa; se maior que 30, a susceptibilidade é alta; entre 10 e 30, as técnicas de soldagem precisam de controle.
Trincas de Cratera e Perfil de Solda
Defeitos como trincas a quente e trincas de cratera no cordão de solda são mais prováveis de ocorrer com processos ou técnicas de soldagem que produzem alta diluição (penetração profunda). Outro fator que contribui para trincas de linha central é um perfil agudo de cratera em forma de gota, característico de altas velocidades de soldagem. Nestes casos, a cratera de solda frequentemente desenvolve trincas de retração, chamadas trincas de cratera. Tanto a cratera em gota quanto a penetração profunda são produzidas com o processo de "soldagem a arco submerso" (SAW) e o processo GMAW usando proteção CO2. O problema também pode ocorrer em soldas de filete muito côncavas, pois sua seção transversal pode não ser suficiente para tolerar tensões transversais devidas à retração da solda.
Na maioria dos casos, o problema pode ser prevenido mantendo os níveis combinados de S e P abaixo de 0,06%. No entanto, ao soldar juntas altamente restringidas usando aços de alta resistência, um nível combinado abaixo de 0,03% é geralmente necessário. Quando os aços a serem soldados contêm quantidades excessivas de S ou P, trincas a quente podem ser evitadas por: (i) usar práticas ou técnicas de soldagem que não sejam profundamente penetrantes; (ii) selecionar velocidades de avanço suficientemente lentas para prevenir a formação de crateras em gota; (iii) fornecer perfis de cordão convexos; e (iv) preencher as crateras no final de cada cordão.
Lamellar Tearing (Rasgamento Lamelar)
Ocorre na chapa de aço base quando tensionada através de sua espessura e é normalmente encontrada logo abaixo da ZTA. Está associada a aços bandados que contêm camadas finas de inclusões localizadas sob as superfícies da chapa de aço. Se o aço "sujo" for usado, o problema pode ser prevenido alterando o projeto da junta para minimizar a deformação através da espessura da chapa de aço na solda.
Undercut (Subcorte) e Overlap (Sobreposição)
Undercut: gouge irregular geralmente encontrado no dedo superior de uma solda de filete horizontal. A chapa base nessa seção da solda é fundida pelo arco, mas não reposta pelo metal de solda. Frequentemente causado por condições de soldagem mal selecionadas, como ângulo de eletrodo, velocidade de avanço e corrente de soldagem. Mais provável ao tentar fazer soldas de filete com pernas maiores que 8 mm. Com GMAW, também pode ocorrer ao usar proteção de Ar com menos de 2% de oxigênio (O2). Undercut também pode ser encontrado em soldas feitas na posição vertical, onde geralmente é atribuído a oscilação excessiva.
Overlap (Rollover): geralmente associado a soldas de filete, encontrado quando a corrente de soldagem é muito baixa para fundir adequadamente a chapa base ou a velocidade de avanço é muito baixa para aceitar a quantidade de metal depositado. Mau manuseio do eletrodo durante o processo SMAW também pode ser um fator.
Inclusões
Produzidas por escória aprisionada entre passes de solda. Originam-se como pedaços de fundentes não fundidos que podem ser aprisionados em uma junta, ou como escória que é permitida fluir à frente do arco e é coberta pela solda, ou como escória solidificada que não foi removida entre passes de solda, ou como carepa de laminação pesada que não foi removida de uma junta antes da soldagem. O problema é mais comum com o processo SMAW, pois pode ser intensificado por técnicas de controle ruins por parte do soldador. A presença de inclusões pode ser antecipada ao soldar sobre soldas altamente coroadas ou rugosas, pois suas bordas são difíceis de limpar entre passes ou de penetrar durante a soldagem. Prevenção possível por: (i) treinar soldador para depositar solda com perfil plano preciso; (ii) posicionar soldas para permitir depósitos de maior energia e mais fluidos; (iii) prevenir desenvolvimento de ferrugem entre passes; e (iv) garantir que as soldas sejam adequadamente condicionadas entre passes por limpeza ou esmerilhamento.
Trincas Induzidas por Hidrogênio (HIC)
HIC é um fenômeno principalmente associado a soldas em aços de baixa liga. Os fatores que contribuem para HIC são: (i) presença de H2, (ii) alta tensão de tração, (iii) microestruturas suscetíveis, (iv) temperaturas entre ~200 °C e -100 °C, e (v) tempo. Em níveis de resistência mais baixos (~490 N/mm²), HIC é normalmente observada como trincas longitudinais na ZTA do aço base, frequentemente chamada de under-bead cracking (trincas sob o cordão). Em níveis de resistência mais altos (~830 N/mm² e acima), trincas transversais podem ocorrer no metal de solda também.
A expressão frequentemente usada "embritamento por H2" sugere que H2 danifica a tenacidade das soldas, mas o termo é um equívoco. Testes de impacto em material removido da área entre trincas mostraram que o material exibe níveis de tenacidade equivalentes a soldas feitas na ausência de H2 e, claro, trincas. No entanto, a ductilidade à tração pode ser reduzida porque HIC pode ocorrer enquanto o teste de tração está em andamento, o que reduz a área da seção transversal da amostra de teste. O defeito resultante na superfície de fratura é chamado de "fish-eye" (olho de peixe). Trinca a frio (cold cracking) é outra expressão usada para diferenciar estas trincas das trincas a quente encontradas no metal de solda e produzidas por constituintes de baixo ponto de fusão que se segregam durante a solidificação. Trinca retardada (delayed cracking) é outro termo usado. É descritivo porque HIC pode não ocorrer por dias ou semanas. Quando HIC é antecipada, soldas frequentemente não são radiografadas por uma semana ou mais para permitir que as trincas se desenvolvam.
Mecanismo
Hidrogênio é uma impureza universal em todos os processos de soldagem a arco. Existe na água que não pode ser evitada em fundentes, nos lubrificantes orgânicos nas superfícies de arames de adição, nos detritos que se acumulam nas juntas de solda, e na umidade do ar que pode ser aspirada para o fluxo do arco. H2 tem maior solubilidade no Fe líquido do que no sólido, e sua solubilidade diminui com a temperatura no Fe sólido também. A solubilidade de H2 no Fe é função da temperatura.
A solubilidade acima do liquidus a 1500 °C é cerca de 30 ppm (partes por milhão) em peso, mas cerca de 8 ppm no estado sólido. A 400 °C, sua solubilidade cai para menos de 1 ppm. A taxa de solidificação do metal de solda é muito alta e, como resultado, o H2 que se dissolveu no metal de solda fundido é retido. Embora o H2 que escapa como gás frequentemente seja aprisionado na forma de pequenas bolhas ou porosidade do metal de solda, uma quantidade substancial permanece no metal de solda solidificado como H2 supersaturado. O resíduo pode parecer insignificante, mas deve-se reconhecer que tão pouco quanto 1 ppm de H2 pode causar problemas de trinca em aços de alta resistência.
Durante o intervalo de resfriamento, o H2 atômico difunde rapidamente, com parte indo para a ZTA da solda, parte escapando para o ar, e o restante permanecendo dentro do metal de solda. Dadas as condições certas, esses átomos altamente móveis procuram fendas e descontinuidades na rede metálica e se concentram nesses pontos. Em conjunto com as tensões residuais na rede devidas a restrição externa e mudanças de volume causadas por solidificação e transformação no estado sólido, o H2 amplia as descontinuidades para formar microtrincas. As tensões localizadas são aliviadas abruptamente à medida que os átomos penetram nas fissuras e ficam aprisionados como moléculas. As microtrincas resultantes, que têm pontas afiadas, também estão ligadas a altas concentrações de tensão nas quais átomos adicionais se acumulam. Essas tensões se acumulam até que também sejam aliviadas pela extensão da trinca. Este processo de acúmulo e alívio de tensão por trinca continua até: (i) a área da seção transversal ser reduzida o suficiente para causar falha; (ii) o H2 escape em quantidade suficiente para baixar sua concentração abaixo do nível necessário para a trinca prosseguir; e (iii) trincas sob o cordão tenham reduzido as tensões residuais na solda abaixo do nível necessário para a trinca prosseguir.
HIC não ocorre espontaneamente, mas em etapas discretas. A progressão em etapas pode ser observada acusticamente. Em amostras pequenas, sua progressão também pode ser monitorada medindo mudanças na resistência. O monitoramento retrata as mudanças na resistência que ocorrem após o início do processo de HIC, bem como a maneira como HIC progride etapa a etapa até a falha. O monitoramento também mostra a sensibilidade da HIC ao nível de tensão externa. A falha ocorre rapidamente quando a tensão em uma amostra excede sua resistência à tração (TS), esteja H2 presente ou não. No entanto, quando H2 suficiente está presente, o dano causado por HIC pode ser iniciado com tensões bem abaixo da TS. Com H2 e tempo suficientes, HIC pode causar falha. Normalmente, o tempo necessário para iniciar as trincas e levar à falha aumenta à medida que a tensão é reduzida.
É importante saber que HIC não ocorre abaixo de uma tensão crítica. Além da tensão aplicada, a quantidade de H2 dissolvida no aço também desempenha papel importante. Com aumento de H2, menos tensão é necessária para iniciar HIC, e o tempo necessário para sua iniciação também é reduzido. A interação dessas duas variáveis, tensão e H2, mostra que tanto o tempo para iniciar HIC quanto a tensão crítica abaixo da qual a falha não ocorre são inversamente proporcionais à quantidade de H2 presente no aço.
A terceira variável que afeta HIC é a microestrutura do aço (tanto o metal de solda quanto a ZTA). Martensita twinned (geminação), que ocorre em aços com maior teor de C (mais de ~0,3% C), são geralmente muito difíceis, embora o problema possa ocorrer com todas as microestruturas aciculares, incluindo a bainita. Esta suposição pode ser defeituosa, pois as microestruturas aciculares são típicas das associadas a aços de alta resistência, e tensões mais altas, por si só, são um fator agravante com HIC. No entanto, aço com microestrutura relativamente tolerante pode mostrar uma tensão crítica mais alta que aço mais forte com microestrutura sensível. Normalmente, o aço mais forte é mais sensível a H2 no que diz respeito a um tempo de iniciação mais cedo para HIC e uma tensão crítica mais baixa. Diferenças comportamentais foram observadas entre aços martensíticos de alta resistência e aços bainíticos mais fracos.
Inclusões também são importantes. A tenacidade de aços HSLA é prejudicada por impurezas, particularmente na forma de inclusões. No entanto, como inclusões podem servir como sumidouros para átomos de H2, elas também podem ter efeito benéfico. Por esta razão, alguns aços de pureza muito alta mostraram-se surpreendentemente sensíveis a HIC. Não se deve concluir que soldas precisam ser tensionadas externamente para desenvolver HIC. A retração diferencial associada à soldagem por fusão sempre produz tensões residuais em juntas soldadas, e, com raras exceções, essas tensões são pelo menos equivalentes ao YS do componente mais fraco da junta. Como a maioria dos metais de solda é mais forte que o aço base, as tensões residuais estão próximas ao YS da chapa de aço base. Frequentemente, é possível minimizar o desenvolvimento de HIC em estruturas críticas selecionando um metal de solda mais fraco, ou "under-matching", para manter as tensões residuais o mais baixas possível. Com algumas aplicações, como as envolvendo fadiga, uma estrutura mais fraca mas sólida pode ser mais adequada do que uma que contenha HIC. No entanto, dada uma microestrutura sensível e H2 suficiente, a tensão crítica pode ser muito baixa, substancialmente menor que tensões residuais típicas. Portanto, se HIC é um problema, ela se desenvolve, na maioria dos casos, antes que uma estrutura soldada deixe a área de fabricação.
Outra observação importante é que o mecanismo de HIC é afetado pela temperatura. As chances de HIC são mínimas quando as temperaturas excedem ~200 °C. Em temperaturas mais altas, a taxa de difusão de H2 é muito alta para permitir que os átomos se concentrem em defeitos da rede ou outras descontinuidades afiadas na solda. Como a mobilidade de H2 é essencialmente nula, HIC é improvável de ocorrer em soldas resfriadas abaixo de -130 °C.
Controle de HIC
Considerando os requisitos metalúrgicos para HIC, é óbvio que várias abordagens podem ser adotadas para evitar sua ocorrência. Estes requisitos incluem redução das tensões residuais associadas a uma junta soldada. Estas são: (i) evitação de microestruturas aciculares no metal de solda e ZTA ou, pelo menos, seleção de microestruturas bainíticas em vez de martensíticas; (ii) redução da quantidade de H2 dissolvida no metal de solda durante a operação de soldagem; ou (iii) permitir que o H2 escape antes que possa causar danos. A mais adequada destas abordagens depende do tamanho do componente a ser soldado, das propriedades mecânicas necessárias, do serviço previsto, do processo de soldagem a ser usado e das limitações de custo. Na maioria dos casos, compromissos precisam ser feitos e uma combinação destas abordagens é possivelmente a mais custo-efetiva.
Como afirmado anteriormente, as tensões residuais em soldas são geralmente equivalentes ao YS do material mais fraco na junta. Em configuração de junta que introduz alta tensão triaxial, a tensão residual pode ser significativamente maior que o YS. Embora o projetista raramente use materiais mais fracos apenas para reduzir tensões residuais, deve-se reconhecer que HIC pode ter efeito significativo na vida de fadiga de uma estrutura. Para acomodar aço mais fraco, um compromisso mais aceitável pode ser redesenhar a junta soldada para incorporar seções mais espessas. No entanto, outras abordagens podem ser tomadas para aproveitar totalmente a resistência disponível em aço de baixa liga sem incorrer em HIC.
Como a mudança da microestrutura do metal de solda ou da ZTA é uma possibilidade remota, a menos que haja a opção de selecionar aço diferente, o material de aço mais tolerante a HIC deve ser selecionado. Outro método para reduzir as tensões residuais na solda é usar um tratamento térmico pós-soldagem a temperatura inferior à temperatura crítica. Como o aço é mais fraco em temperatura mais alta, uma redução substancial de tensão residual é possível aquecendo a solda a uma temperatura na qual o escoamento plástico pode ocorrer. Para aço com estrutura de martensita revenida, a escolha mais adequada para este tratamento térmico seria na temperatura de revenimento original ou logo abaixo, que geralmente é próxima a 620 °C. Este tratamento é chamado de alívio de tensão por recozimento (SRA). Para que este tratamento seja eficaz, a junta soldada deve ser mantida em um forno adequadamente grande antes que sua temperatura caia abaixo de 200 °C e então, para prevenir dificuldades relacionadas com distorção, aquecida e resfriada lentamente. Considerando a temperatura e tempo requeridos para o tratamento SRA, é óbvio que todo o H2 difusível na solda escapará. No entanto, a menos que as tensões em uma solda devam ser aliviadas por razões além da evitação de HIC, SRA pode provar ser uma opção muito cara. Pós-aquecimento também tem lugar no esquema de prevenção de HIC. Não é necessário reaquecer a junta soldada a temperaturas muito acima de 200 °C para acelerar a fuga de H2 e ainda evitar a faixa de temperatura na qual HIC é provável de ocorrer. Tais tratamentos térmicos são bons para componentes soldados que são pequenos o suficiente para serem pré-aquecidos em forno antes da soldagem e retornados ao forno imediatamente após a soldagem por um período que permita todo o H2 escapar. Esta abordagem é principalmente importante para aço de liga de muito alta resistência, que é muito sensível a problemas de trinca ligados a H2.
Resultado similar é possível retardando a taxa na qual a solda é permitida resfriar após a soldagem. Isso fornece mais tempo para o H2 escapar antes que a temperatura caia abaixo de 200 °C. Retardar a taxa de resfriamento também permite a transformação de austenita em microestruturas mais macias que são menos sensíveis a HIC.
A taxa de resfriamento de soldas a arco é afetada principalmente por três fatores: (i) a temperatura da junta antes do início da soldagem; (ii) o aporte de energia do arco durante a soldagem; e (iii) a espessura da junta. A temperatura inicial pode ser a temperatura ambiente da área onde o aço foi armazenado, ou a temperatura à qual a junta soldada foi aquecida como resultado de uma solda anterior por métodos externos (temperatura interpasso), ou a temperatura à qual a junta foi aquecida (temperatura de pré-aquecimento). À medida que a temperatura de pré-aquecimento aumenta, a taxa de resfriamento diminui. O aporte de energia do arco é definido pela energia elétrica dissipada pelo arco e a velocidade na qual o arco é movido ao longo da junta. Maior aporte de energia do arco retarda a taxa de resfriamento.
A espessura da junta também afeta a taxa de resfriamento, pois a maior parte do calor entrando na junta é extraída por condução no corpo da junta soldada. A condução é máxima com resfriamento tridimensional. Isso ocorre quando a junta é mais espessa que ~25 mm. A condução é menos eficaz em seções mais finas, o que significa que a taxa de resfriamento da solda é inversamente proporcional à espessura. Embora a taxa de resfriamento de seção fina também seja influenciada por radiação e convecção, o efeito é muito menos pronunciado que o da condução.
As variáveis descritas acima podem ser incorporadas em uma única equação que permite cálculos da taxa na qual a solda resfria em uma temperatura específica: CRt = K [(T-To)² / E], onde CRt é a taxa de resfriamento na temperatura T, K é uma constante de proporcionalidade (incluindo ajuste para espessura do aço, se mais fina que 25 mm), To é a temperatura de pré-aquecimento ou interpasso, e E é o aporte de energia do arco, calculado como E = VI/S, onde V é a tensão do arco, I é a corrente de soldagem, e S é a velocidade de avanço do arco. Combinando as duas equações, obtém-se uma expressão geral para taxa de resfriamento: CRt = K [(T-To)² × S / VI]. Esta equação foi desenvolvida para prever microestrutura da solda e ZTA em conjunto com diagrama de transformação de resfriamento contínuo. Este diagrama permite determinar as taxas de resfriamento acima das quais martensita ou bainita fortes são asseguradas ou abaixo das quais podem ser evitadas. A mesma equação pode ser usada para calcular a taxa de resfriamento na temperatura crítica para a evolução de H2 e evitação de HIC.
O ajuste dos procedimentos de soldagem é realizado variando a corrente ou a velocidade de avanço. A tensão é uma variável fortemente dependente determinada por: (i) o processo de soldagem, (ii) as características dos eletrodos, fundentes ou gases de proteção, e (iii) a corrente. Não deve ser vista como variável para controlar a taxa de resfriamento da solda.
O outro método de retardar a taxa de resfriamento, que é possivelmente o mais comum, é controlar a temperatura de pré-aquecimento ou interpasso da junta antes da soldagem. Mudanças relativamente pequenas nestas temperaturas podem exercer forte efeito na taxa de resfriamento em temperatura em torno de 200 °C, que é crítica no que diz respeito ao início de HIC. Exemplo: ao aumentar a temperatura de pré-aquecimento de 20 °C para 100 °C, a taxa de resfriamento a 200 °C é reduzida em cerca de um terço. Ao pré-aquecer a 150 °C, a taxa de resfriamento é reduzida por um fator de cerca de dez, o que é uma quantidade muito significativa ao fabricar aço de alta resistência que tem pouca tolerância a HIC.
Pré-aquecimento é bastante custoso. Pode afetar a microestrutura da solda e tornar as condições de trabalho intoleráveis para o soldador. No entanto, o pré-aquecimento é vital para reduzir HIC. O pré-aquecimento afeta a tensão crítica inferior na ZTA de aço de alta resistência quando soldado com eletrodo revestido. A TS final deste aço de alta resistência é ~750 N/mm². No entanto, com pré-aquecimento de 25 °C (temperatura ambiente), a falha é causada por HIC em menos de 10 min em nível de tensão de ~490 N/mm². A tensão crítica inferior abaixo da qual a falha não ocorre é ~415 N/mm². Ao pré-aquecer a 120 °C, a tensão crítica aumenta para 620 N/mm², que está próximo ao YS do aço de alta resistência, mas ainda considerado inseguro. Para evitar HIC inteiramente, sob as condições usadas para produzir a solda, a temperatura de pré-aquecimento precisa ser superior a 150 °C.
Várias abordagens têm sido usadas para selecionar a temperatura mais apropriada para pré-aquecer aço para evitação de HIC. Algumas abordagens dependem de tabelas derivadas empiricamente que listam os aços e medidas de soldagem recomendadas, incluindo pré-aquecimento e pós-aquecimento. Outra relaciona tendências de trinca quantitativamente à endurecibilidade do aço, calculando-a com base no CE. Uma fórmula para CE é: CE = C + Mn/6 + Si/24 + Ni/40 + Cr/5 + Mo/4.
Para aplicações envolvendo solda com eletrodo revestido, a temperatura de pré-aquecimento recomendada para aços com diferentes CEs, embora mostre dispersão considerável, ainda assim a tendência geral demonstra relação linear entre CE e temperatura de pré-aquecimento. Para uma aproximação rápida do pré-aquecimento requerido, a relação To = 200 × CE pode ser usada, onde To está em °C. Para incluir a banda de dispersão que incorpora todos os pontos de dados, uma interação mais precisa entre CE e temperatura de pré-aquecimento pode ser mostrada pela relação To = 210 × CE (+15 a -45). A banda de dispersão de 60 °C é bastante grande, o que sugere que a parte superior seja usada para selecionar temperaturas de pré-aquecimento adequadas para evitar problemas potenciais. No entanto, se amolecimento metalúrgico precisa ser evitado, o curso mais apropriado é confiar em ensaios de laboratório para determinar o nível mínimo efetivo de pré-aquecimento. Obviamente, tal determinação requer que o aporte de energia, a espessura da junta e o processo de soldagem também sejam considerados.
Medição de Hidrogênio
A medição direta de H2 no metal de solda é difícil. A menos que bom cuidado seja tomado para impedir sua fuga de uma solda antes que uma análise possa ser feita, a quantidade medida geralmente não é representativa daquela que poderia ter causado uma trinca a se desenvolver. Isso significa que a amostra deve ser planejada para ser analisada rapidamente ou super-resfriada em nitrogênio líquido (N2) para parar a difusão de H2 enquanto aguarda análise. A técnica recomendada pela American Welding Society (AWS) mede o volume de gás H2 que escapa de uma solda de teste com ~75 mm de comprimento. É coletado em um tubo eudiômetro (em banho de mercúrio ou glicerina) ou na câmara de isolamento de um cromatógrafo a gás.
Métodos indiretos também têm sido usados medindo as fontes de H2. Para arames usados nos processos GMAW e SAW, isso pode ser feito medindo hidrocarbonetos em sua superfície. Espectrometria de massa pode ser usada para a análise. Para os processos SMAW e SAW, a umidade adsorvida nos fundentes pode ser determinada. Frequentemente, isso é feito medindo perda de peso após secagem a altas temperaturas de ~400 °C a 425 °C. A questão relacionada a medições indiretas é que a eficiência de transferência de H2 para a solda dos arames ou fundentes é difícil de prever. Normalmente depende da técnica de soldagem. Por isso, resultados empíricos são usados para relacionar a quantidade de H2 presente nos materiais de soldagem à HIC na junta soldada. Por esta razão, uma comparação entre processos torna-se muito difícil. No entanto, mesmo as medições de evolução de gás podem ser criticadas, pois apenas o H2 difusível é medido. Parte permanece em solução e parte fica aprisionada dentro de defeitos de solda ou inclusões.
Importância do Processo de Soldagem
O processo de soldagem a arco precisa de uma fonte de material de adição e métodos para proteger e controlar o arco e o metal depositado. Na maioria dos casos, o material de adição é fornecido na forma de hastes, arames contínuos ou tubos contínuos. A superfície de todos estes materiais está contaminada com resíduo de lubrificante de trefilação rico em H2. No processo GMAW, um gás de proteção é usado. Para arame tubular, uma combinação de gases de proteção e fundentes é usada. As técnicas de arco submerso e eletrodo revestido envolvem apenas fundentes. Todos os fundentes são fontes de água quimicamente combinada ou adsorvida. A quantidade de H2 dissolvida no metal de solda pode variar, não apenas entre, mas dentro dos processos.
De todos os processos de soldagem a arco usando eletrodo consumível, o processo GMAW está associado aos menores níveis de H2, a fonte primária sendo o lubrificante de trefilação residual na superfície do arame. Arame totalmente seco é inaceitável, pois é difícil de alimentar. A quantidade de lubrificante residual geralmente não é problema com aço com YS menor que 520 N/mm². No entanto, à medida que o YS se aproxima de 620 N/mm², o lubrificante residual torna-se um fator potencialmente importante se HIC deve ser evitada, a menos que temperaturas de pré-aquecimento relativamente altas possam ser usadas. Quando o YS excede 830 N/mm², o lubrificante residual deve ser mantido o mais baixo possível.
A importância dos resíduos é refletida pelos efeitos de H2 na HIC em soldas com YS de 930 N/mm² que precisam ser minimizados controlando a taxa de resfriamento. Neste caso, a taxa de resfriamento é determinada a 540 °C, temperatura próxima à qual o metal de solda se transforma de austenita para martensita. Na taxa de resfriamento relativamente rápida de ~30 °C/segundo, 4 ppm de H2 na superfície do arame mostraram causar HIC. Para estar seguramente livre de HIC, o H2 deve ser mantido em nível abaixo de 3 ppm. Ajustando a técnica de soldagem, temperatura de pré-aquecimento, ou ambas, para retardar a taxa de resfriamento a 540 °C para menos de 20 °C/segundo, a tolerância para H2 no arame pode ser aumentada para 5 ppm.
Como afirmado na medição de H2, é difícil prever a quantidade de H2 que é transferida para uma solda de contaminantes superficiais decompostos no arco (ou antes de atingir o arco), principalmente quando o nível é medido em ppm de dígito único. Este nível é tão baixo que impede o uso da técnica de evolução de gás para medição de H2. A maior tolerância para contaminantes de superfície do arame em taxa de resfriamento mais baixa pode ser devida tanto à microestrutura mais macia quanto à fuga de H2. Para reter alta resistência, a maior taxa de resfriamento é necessária. Geralmente há uma queda muito súbita na resistência à medida que a taxa de resfriamento cai abaixo de 10 °C/segundo. Obviamente, para obter a solda mais forte possível sem encontrar HIC, é necessário minimizar a presença de quaisquer contaminantes que contenham H2.
A conquista de nível muito baixo de H2 não é possível com nenhum dos outros processos de soldagem a arco, porque eles precisam de fundentes em vez de gases de proteção para proteção. Fundentes podem absorver água. Há a importância da umidade em um fundente de arco submerso na sensibilidade a trinca de um metal de solda com YS de 830 N/mm². Mostra que nível de H2 difusível tão baixo quanto 7 ml/100g pode derrubar a tensão crítica para 105 N/mm² (conteúdo de H2 de 1 ppm é equivalente a 1,11 ml/100g). Mesmo assando o fundente para reduzir H2 difusível da solda abaixo de 2 ml/100g não elimina HIC. A tensão crítica permanece abaixo de 415 N/mm². É óbvio que as condições de soldagem usadas para a solda a arco submerso não são aceitáveis. Ou o aço é incomumente sensível a H2 ou o fundente usado não é capaz de ser seco suficientemente para reduzir contaminação por H2.
Problema similar de HIC é encontrado no processo SMAW quando a resistência da solda excede 480 N/mm². Por esta razão, eletrodo de baixo H2 foi desenvolvido especificamente para minimizar, se não prevenir, o problema. O revestimento de eletrodo de baixo H2 é formulado sem qualquer material orgânico. Este revestimento de baixo H2 é assado a temperatura excedendo 430 °C para reduzir umidade residual a nível de ~0,1%. Este é quase o nível mais baixo praticável, pois a ausência de umidade em um revestimento tende a torná-lo frágil. O efeito do assamento na umidade residual durante a fabricação inicial mostra que mesmo com controle cuidadoso de formulação e assamento, o nível de umidade do revestimento de eletrodo revestido não pode ser reduzido a níveis suficientemente baixos para prevenir HIC em aço com YS superior a 830 N/mm².
A umidade em eletrodos de baixo H2 geralmente é especificada como 0,2% máx. Este nível de umidade é o esperado em revestimentos de eletrodos de baixo H2 comerciais, imediatamente após serem removidos de recipientes hermeticamente selados. No entanto, se expostos a ar quente e úmido, o revestimento do eletrodo reabsorve umidade. A taxa de captação de umidade depende dos constituintes no revestimento. Em alguns casos, a umidade reabsorvida pode atingir níveis excedendo 1%. Por esta razão, eletrodos devem ser armazenados em fornos aquecidos em dias quentes e úmidos e expostos a atmosferas de oficina apenas por curtos períodos.
Revestimento resistente à umidade foi desenvolvido para contrabalancear o problema de reabsorção. Embora o revestimento seja bastante seguro quando exposto a atmosfera relativamente fria e moderadamente úmida, precaução extra é necessária ao soldar em condições tropicais. É possível recuperar eletrodos que se tornaram "úmidos" re-assando-os a temperaturas que se aproximam das usadas durante sua fabricação. Tempo de secagem de ~1 hora é tipicamente necessário para recondicionar eletrodos a ~400 °C a 425 °C. Embora o re-assamento possa recuperar eletrodos inadvertidamente expostos a condições úmidas, o processo não deve ser repetido, pois os eletrodos revestidos são ligados com pós metálicos que podem ser oxidados durante operações de re-assamento. Portanto, as ligas resultantes são mais pobres e fracas.
O re-assamento causa perda no teor de Mn e Si do metal de solda, resultando em queda no YS da solda. Isso acontece com re-assamento muito controlado. Infelizmente, o mesmo cuidado nem sempre é tomado em atmosferas de oficina. Perdas significativamente maiores nos teores de Mn e Si, bem como nas propriedades mecânicas, podem ser esperadas.
Processo de manufatura
- Soldagem de Ligas de Titânio a Aço Inoxidável: Desafios e Melhores Práticas
- Fatores-Chave que Estendem a Vida da Ferramenta na Usinagem de Aços Carbono e Liga
- Otimização da Qualidade do Aço: Gerenciamento de Inclusões e Avanço na Produção de Aço Limpo
- Otimização das Propriedades da Zona Afetada pelo Calor e do Metal de Solda na Soldagem de Aços
- Tecnologias de Captura e Armazenamento de Carbono (CCS): Protegendo o Planeta e Aumentando a Eficiência Energética
- Técnicas Avançadas de Forjamento para Aços Carbono e Liga
- Corrosão em Aços Carbono: Causas, Efeitos e Prevenção
- Descarbonização da Produção de Aço com Hidrogênio: Caminho para Indústria Sustentável
- Soldagem a Arco de Carbono: Processo, Equipamento e Aplicações Modernas
- Soldagem TIG: Principais Aplicações, Benefícios e Limitações Explicados