



Otimização das Propriedades da Zona Afetada pelo Calor e do Metal de Solda na Soldagem de Aços
Zona Afetada pelo Calor e Propriedades do Metal de Solda na Soldagem de Aços
Existem muitos fatores que controlam as propriedades do metal de solda e da zona afetada pelo calor (ZAC) durante a soldagem de aços ao carbono (C) e baixa liga. O metal de solda e a ZAC são frequentemente referidos como juntas soldadas de aço. Os processos de soldagem, consumíveis e parâmetros de soldagem também influenciam essas propriedades. As propriedades das juntas soldadas de aço também são influenciadas por atmosferas corrosivas e carregamento cíclico aos quais são frequentemente submetidas.
Zona Afetada pelo Calor
Durante a seleção de aços, as características da ZAC são mais importantes que o metal de solda. Isso ocorre porque as propriedades metalúrgicas e mecânicas da ZAC estão diretamente ligadas ao aço selecionado. No entanto, essas propriedades podem ser ajustadas por parâmetros de soldagem e tratamento térmico pós-soldagem (TTPS). Além disso, as questões metalúrgicas e/ou de soldabilidade relacionadas às características da ZAC são mais difíceis de resolver que aquelas ligadas ao metal de solda. Problemas de soldagem que geralmente ocorrem no metal de solda podem frequentemente ser superados pela troca do eletrodo de soldagem e/ou outros consumíveis. Em comparação, dificuldades com a ZAC muitas vezes só podem ser resolvidas pela troca do aço base, medida geralmente muito custosa, ou pela alteração do aporte de calor. Diferentes equivalentes de carbono (CE) empíricos foram desenvolvidos e utilizados para avaliar a soldabilidade e a tendência de trincamento induzido por hidrogênio (H₂) (HIC) dos aços base.
A equação mais frequentemente usada para CE, também utilizada pelo Instituto Internacional de Soldagem (IIW), é: CE = %C + %Mn/6 + (%Cu + %Ni)/15 + (%Cr + %Mo + %V)/5. No Japão, o parâmetro de caracterização de composição Ito-Bessyo, Pcm, é mais amplamente usado. O Pcm é considerado permitir avaliação mais realista da soldabilidade de aços baixo-carbono, comparado à equação do IIW. A equação é: Pcm = %C + %Si/30 + (%Mn + %Cu + %Cr)/20 + %Ni/60 + %Mo/15 + %V/10 + 5B. Outra equação desenvolvida no Japão é para número equivalente de carbono (CEN), que incorpora tanto a equação do IIW para CE quanto o Pcm. O CEN é similar ao Pcm para aços com níveis de C menores que 0,17%, e segue a equação do IIW em níveis de C mais altos. A equação para CEN é: CEN = %C + A(C) [%Si/24 + %Mn/6 + %Cu/15 + %Ni/20 + (%Cr + %Mo + %Nb + %V)/5 + 5B]. Nesta equação, A(C) = 0,75 + 0,25 tanh [20 (%C – 0,12)].
Embora essas equações de CE tenham sido inicialmente desenvolvidas para caracterizar a tendência de trincamento por H₂ em aços, também são utilizadas para avaliar a temperabilidade dos aços baseada na química. Existe correlação entre CE, Pcm e volume de martensita tanto na região de grão grosseiro quanto na região de grão refinado. À medida que o valor de Pcm aumenta, o volume de martensita e a dureza em ambas as regiões aumentam.
Diversas regiões na ZAC de aços ferríticos foram definidas e caracterizadas usando temperatura de pico específica do ciclo térmico de soldagem da ZAC em conjunto com o diagrama de equilíbrio Fe-C. Essas regiões são: grão grosseiro, grão refinado, intercrítica, subcrítica e parcialmente líquida. Porém, o comportamento metalúrgico na ZAC que sofre aquecimento e resfriamento rápidos é um processo de não-equilíbrio. Portanto, um diagrama de transformação em resfriamento contínuo (CCT) é mais apropriado para prever as microestruturas na ZAC. A taxa de resfriamento está intimamente associada à espessura do aço, geometria da junta e aporte de calor de soldagem. A taxa de resfriamento normalmente mais crítica em aplicações de soldagem é a que ocorre entre 800 °C e 500 °C. À medida que o aporte de calor de soldagem aumenta ou a espessura do aço diminui, a taxa de resfriamento entre essas temperaturas reduz.
Os efeitos dos principais elementos de liga em aços ao carbono e baixa liga na microestrutura e tenacidade da ZAC indicam que o carbono tem papel muito importante na dureza geral dos aços soldados. Isso é claramente visto pelo seu papel nas equações de CE e Pcm. O aumento do nível de C favorece a formação de produtos de transformação de temperatura mais baixa, como bainita e martensita, e leva a redução significativa na resistência à clivagem da ZAC.
Manganês (Mn), além do endurecimento por solução sólida, abaixa a temperatura de transformação da austenita para ferrita enquanto proporciona efeitos de reforço por refino de grão. Porém, o nível de Mn deve ser limitado para minimizar segregação de solidificação e bandamento microestrutural.
Cromo (Cr) é elemento formador de carboneto e de reforço por solução sólida. Aumenta a temperabilidade do aço e melhora resistência à oxidação e corrosão. A adição de Cr é favorável nos casos onde a precipitação de carbonetos de Cr suprime a formação de placas laterais de ferrita através de efeito de aprisionamento (pinning).
Níquel (Ni) tem efeito benéfico na transformação do aço, similar ao Mn, baixando a temperatura de transformação da austenita. A adição de Ni também melhora a tenacidade, além de proporcionar efeito de endurecimento por solução sólida.
Vanádio (V) e nióbio (Nb) são adicionados em pequenas quantidades em aços de baixa liga para obter propriedades mecânicas desejadas. Formando V(C,N) e Nb(C,N), V e Nb retardam a recristalização e crescimento de grão de austenita durante laminação e normalização. Durante soldagem por fusão, particularmente com alto aporte de calor, V(C,N) e Nb(C,N) dissolvem-se na ZAC com temperaturas de pico acima de 1100 °C e re-precipitam durante resfriamento mais lento. A reprecipitação de V(C,N) e Nb(C,N) enfraquece a tenacidade da ZAC.
Titânio (Ti), na forma de nitreto de Ti estável, previne o crescimento grosseiro do grão de austenita prévia em regiões próximas à fronteira de fusão da solda.
Metal de Solda
O uso de material de adição é muito comum em muitos processos de soldagem por fusão. Ao selecionar o metal de adição/eletrodo adequado, as principais considerações são: se o metal de solda pode ser produzido livre de defeitos e se é compatível com o aço base e pode fornecer propriedades satisfatórias. Essas características são determinadas pela: (i) química do eletrodo, (ii) diluição do aço base, (iii) material de fluxo ou gás de proteção, (iv) solidificação do banho de fusão e subsequente resfriamento e transformação.
A seleção do material de adição adequado não baseia-se em igualar a química com o aço base. Baseia-se em igualar as propriedades do metal de solda e do aço base. Usar material de adição com química idêntica à do aço base pode não entregar os resultados desejados, pois as microestruturas do metal de solda são inteiramente diferentes das do aço base. Para muitos aços ao carbono e baixa liga, a solidificação e taxa de resfriamento rápida envolvidas na soldagem por fusão resultam em metal de solda com maior resistência e menor tenacidade que o aço base quando têm a mesma química. Portanto, o material de adição frequentemente contém nível de C menor que o aço base. A resistência do metal de solda não é melhorada pelo aumento do teor de C, mas pela adição de elementos de liga que proporcionam reforço por solução sólida ou precipitação e modificação das microestruturas.
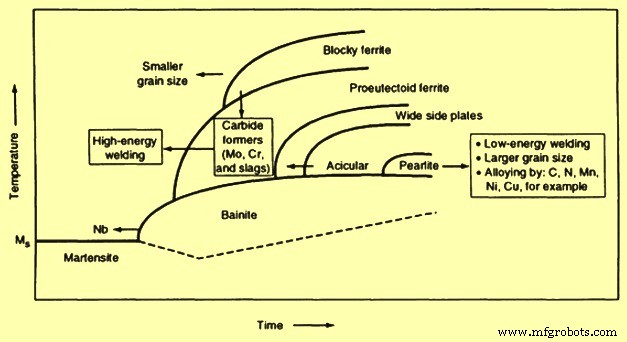
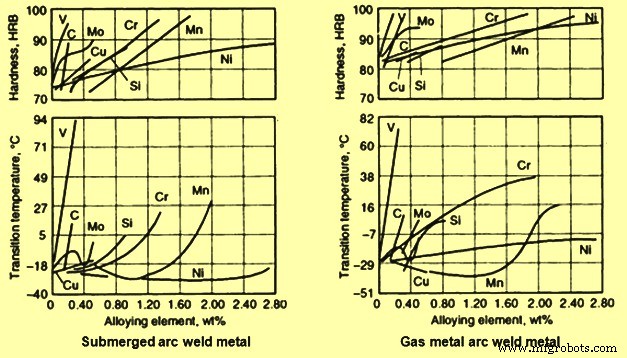
A microestrutura do metal de solda em aços ao carbono e baixa liga contém variedade de constituintes, variando de ferrita em blocos, ferrita acicular, bainita, a martensita. Os efeitos dos elementos de liga e resfriamento na microestrutura do metal de solda são expressos em diagrama CCT esquemático (Fig. 1), enquanto os efeitos dos elementos de liga na dureza e tenacidade ao entalhe do metal de solda são mostrados na Fig. 2.
A fusão do aço base e subsequente mistura com material de adição causa a química final do depósito de solda a ficar entre a do aço base e a do material de adição. Quando o material de adição tem a mesma química do aço base, a química final do metal de solda teoricamente permanece a mesma. Dependendo da quantidade de aço base fundido e material de adição adicionado, a química final do depósito de solda pode ser estimada usando a equação de diluição: % diluição = (peso do aço base fundido / peso total do aço usado) × 100. Fatores como configuração da junta e preparo de borda influenciam a diluição. Processos e parâmetros de soldagem que aumentam a penetração também podem aumentar a diluição.
Em solda de passe único, teores de alguns elementos no metal de solda podem ser estimados pela fórmula: "Elemento específico no metal de solda = (elemento no metal base × diluição) + (elemento no material de adição) × (1 – diluição)". Em alguns casos, maior diluição é favorável, considerando que há menor mudança drástica nas propriedades mecânicas e outras através da fronteira de fusão. Porém, em aplicações envolvendo revestimento por soldagem ou superficiação por soldagem, é mais desejável minimizar a diluição. Isso ocorre pois o material de adição contém elementos de liga mais caros, adaptados para conferir propriedades específicas ao metal de solda. Quando há receio de que o aço base possa introduzir impurezas e/ou elementos de liga indesejados, então tecnologia de soldagem que reduza a diluição é sugerida. Isso também inclui considerações para fósforo (P) e enxofre (S) e para teores mais altos de C e silício (Si), que afetam adversamente as propriedades do metal de solda.
Comparação entre Soldagem de Passe Único e Multipasse
No caso de propriedades mecânicas, particularmente tenacidade, metal de solda multipasse é geralmente melhor que metal de solda de passe único pelas razões: (i) o ciclo térmico de reaquecimento de cada passe subsequente normaliza e refina porções da microestrutura no metal de solda anterior, (ii) passes subsequentes revenem o metal de solda anterior e reduzem tensões dos passes precedentes, (iii) o aporte de energia total por passe é reduzido, o que ajuda a limitar a quantidade de crescimento de grão, e (iv) passes precedentes fornecem certo pré-aquecimento que reduz a taxa de resfriamento do passe subsequente.
Observa-se que a ductilidade do metal de solda (área de seção transversal) aumenta à medida que a área total de grão refinado aumenta. Além disso, quando fluxo ativo é usado em soldagem a arco submerso (SAS), o número de passes de solda a serem aplicados em uma junta é limitado. Isso ocorre pois há tendência de acúmulo de elementos de liga (como Si e Mn) durante soldagem multipasse, o que deteriora os valores de tenacidade à fratura no passe final de solda.
Soldabilidade e Tipos de Aços
Aços de alta resistência e baixa liga (ARBL) são projetados para ter propriedades mecânicas e soldabilidade aprimoradas, comparados com aços ao carbono convencionais. Essas melhorias são obtidas através da adição de pequenas quantidades de elementos de liga, como Nb, V, Ti, N₂ (nitrogênio) e C, que reforçam a ferrita, aumentam a temperabilidade e controlam o tamanho de grão. A maioria desses aços é fornecida na condição laminada, normalizada, e alguns na condição tratada por precipitação. O tamanho de grão mais fino e maior quantidade de perlita explicam a maior resistência e tenacidade desses aços. Além disso, o menor teor de C (máx. 0,22%) resulta em boa soldabilidade.
Normalmente a soldabilidade de aços ARBL é similar à de aços brandos. Embora tenham boa soldabilidade, a consideração de pré-aquecimento e controle de H₂ no processo de soldagem ainda é importante para garantir uma junta soldada bem-sucedida. O fragilização na ZAC de grão grosseiro é uma das preocupações durante a soldagem de aços ARBL. Esse fragilização deve-se à taxa de resfriamento lenta levando à formação de microestruturas indesejáveis, como placas laterais de ferrita grosseira (ferrita de Widmanstätten e bainita superior) e ferrita de contorno de grão, particularmente em níveis altos de aporte de energia.
Para aços ARBL que contêm Nb e V, o metal de solda e a ZAC mostram baixa tenacidade ao entalhe em altos aportes de calor, como os usados em soldagem por eletroescória (SEE) e SAS. Isso ocorre pois o alto aporte de calor aumenta a extensão da ZAC de grão grosseiro. A taxa de resfriamento baixa associada na ZAC reduz a possibilidade de refino de grão e aumenta a possibilidade de precipitação de carbonetos de Nb e V, levando ao fragilização da ZAC de grão grosseiro. O alto aporte de calor e a diluição resultante mais alta também trazem a questão do endurecimento por precipitação de carbonetos de Nb e V para o metal de solda.
O uso de aços com pequenas adições de Ti (máx. 0,04%) e N₂ mostrou-se eficaz para minimizar o crescimento de grão na ZAC de grão grosseiro. Isso deve-se à maior estabilidade do nitreto de Ti na temperatura de pico experimentada em regiões de grão grosseiro (mais de 1100 °C), onde carbonetos de Nb e V voltam à solução.
Aços baixo carbono compreendem dois tipos: (i) aços baixo carbono com teor de C <0,15% e (ii) aços brandos com teor de C entre 0,15% e 0,30%. Para esses aços baixo carbono na condição recozida, a microestrutura principal é ferrita relativamente branda com partículas pequenas de carboneto espalhadas, enquanto aços baixo carbono na condição laminada a quente ou normalizada têm ilhas de perlita. Durante soldagem por fusão, a ZAC sofre transformação de ferrita para austenita no aquecimento, e de austenita de volta para ferrita no resfriamento. Neste nível de C, o endurecimento envolvido na ZAC é de cerca de 10 HRC ou menos.
Porém, quando a junta soldada sofre operação de conformação a frio, geralmente sugere-se que o teor de C seja limitado a 0,06%. A ZAC de aços com maior teor de C geralmente não tem boa ductilidade para acomodar a deformação envolvida na conformação a frio.
Quando aço baixo carbono é fornecido como aço de orla (rimmed steel), sua região central tende a conter concentrações de compostos como monóxido de carbono (CO) e dióxido de carbono (CO₂), bem como elementos como S e P, como resultado de segregação durante a ação de orla. Além disso, os gases resultantes da reação entre oxigênio dissolvido (O₂) e C também ficam aprisionados na região central. Durante a operação de soldagem, certa quantidade de aço base funde e mistura com material de adição por causa da diluição. A alta temperatura do banho de fusão líquido fornece condições que permitem a reação incompleta O₂-C retomar e CO e CO₂ aprisionados evoluírem. Quando a taxa de solidificação do banho de fusão é muito rápida para os gases escaparem, seu aprisionamento leva a poros no metal de solda. Portanto, desoxidação suficiente do banho de fusão é a maneira prática de evitar problemas de porosidade ao soldar aços de orla.
Quando aço baixo carbono é fornecido como aço morto (killed steel), porosidade no metal de solda não é mais problema durante soldagem por fusão. Em vez disso, uma escória refratária viscosa às vezes forma-se na superfície do banho de fusão do aço morto, o que torna o fluxo do metal líquido lento e a manipulação do banho difícil. A escória torna-se viscosa quando desoxidantes, como Al (alumínio), Ti e Zr (zircônio), usados na prática de desoxidação do aço, formam óxidos com temperaturas de fusão relativamente altas. Esse problema com escória é mais agravado com soldagem oxiacetilênica, devido às baixas temperaturas envolvidas. A solução usual é selecionar material de adição que contenha quantidade adequada de Mn e Si para reduzir o ponto de fusão e melhorar o fluxo da escória.
Aço brando também é considerado soldável, e trinca a frio geralmente não é problema quando o teor de C é <0,2% e o de Mn <1,0%. Pré-aquecimento, controle de temperatura interpasso, TTPS, ou técnicas especiais de soldagem geralmente não são necessários ao soldar aço com espessura de 25 mm ou menos. O teor de C é geralmente mais alto em aço mais espesso para prover resistência requerida. Além disso, a taxa de resfriamento da ZAC durante soldagem por fusão de aço mais espesso é maior. Portanto, ao soldar aço mais espesso que 25 mm, ou quando teores de C e Mn são maiores que 0,3% e 1,4% respectivamente, precauções adequadas e uso de eletrodos ou fluxos de baixo H₂ são necessários para prevenir trincamento por H₂.
Um conselho útil na seleção de aços C-Mn e C-Mn micro-ligados com soldabilidade e tenacidade ótimas, estabelecido por Dolby, é dado aqui. Para esses aços com mais de 0,1% C, base de aço com baixo teor de C e baixo CE, mas alta tenacidade, deve ser usada. Aço tratado com Al para restringir a largura da região de grão grosseiro na ZAC e minimizar nível de N₂ livre (precipitados de nitreto de alumínio são relativamente estáveis) deve ser escolhido. O aço selecionado deve ser limpo. Aço tratado com Al ou desgasado a vácuo tem níveis mais baixos de S. O tratamento com cálcio (Ca) para controle de forma de sulfetos melhora propriedades mecânicas na direção através da espessura e reduz rasgamento lamelar associado a problemas de trincamento por liquidação.
Ao usar processo de soldagem com altos aportes de energia para aços base com mesma composição C-Mn, a adição de Nb e V reduz a tenacidade da ZAC, devido às precipitações de carbonetos ou carbonitretos de Nb e V que ocorrem durante resfriamento e reaquecimento. Aços micro-ligados com menos de 0,1% C geralmente têm maior tenacidade e tendência reduzida para trincamento por H₂ na ZAC. Aços limpos tratados com Al com altos valores de tenacidade devem ser escolhidos pelas razões dadas acima para aços C-Mn. A mesma precaução também se aplica quanto a processo de soldagem com altos aportes de energia.
Aço de baixa liga com baixos níveis de C deve ser escolhido. Alta resistência à clivagem pode ser obtida quando a temperabilidade do aço é suficiente para desenvolver martensita de baixo C para as condições de soldagem usadas. Cuidado é necessário no TTPS de aço que tem quantidade substancial de precipitação secundária de elementos de liga endurecedores, como Nb e V. Atenção também deve ser dada ao TTPS de aço que contém altas quantidades de elementos residuais como P, Sb (antimônio), As (arsênico) e Sn (estanho).
Aço limpo tratado com Al com alto valor de tenacidade deve ser escolhido pelas razões dadas acima para aço C-Mn. Além disso, a mesma precaução sobre processo de soldagem com altos aportes de energia aplica-se aqui.
Aço de processo termomecânico controlado (TMCP) mostra propriedades de resistência e tenacidade consideravelmente melhoradas e soldabilidade. Essa tecnologia usa resfriamento acelerado, possibilitando alcançar o mesmo nível de resistência a um nível de C mais baixo que o aço laminado controlado convencional alcança em níveis de C mais baixos (<0,06%). Em vez de reforço pelo aumento do teor de C, o aço TMCP desenvolve sua resistência e tenacidade a partir da microestrutura de ferrita muito fina e segunda fase (perlita ou bainita finamente dispersa) que ocorrem durante a etapa de resfriamento acelerado. Como resultado da redução no teor de C e CE, esse aço melhora consideravelmente a resistência ao trincamento a frio induzido por H₂ (HICC). Portanto, as preocupações associadas a pré-aquecimento, controle de temperatura interpasso e TTPS durante processo de soldagem não são críticas. Porém, amolecimento da ZAC, especialmente em altos aportes de calor, é preocupação, pois a microestrutura favorável do aço TMCP é revertida durante o resfriamento lento na ZAC em nível alto de aporte de calor.
Aço Cr-Mo (molibdênio) é material relativamente barato, comparado com aço de alta liga, usado nas indústrias de energia e petroquímica devido à sua resistência à oxidação, resistência a fluência a alta temperatura e resistência à corrosão por sulfetos. O teor de Cr dá ao aço sua resistência à corrosão por oxidação, enquanto o teor de Mo aumenta a resistência a alta temperatura. A presença de carbonetos estáveis finamente distribuídos melhora a resistência à fluência. Devido ao teor de elementos de liga e nível de C em torno de 0,15%, este aço é endurecível ao ar. Geralmente fornecido nas condições normalizado e revenido ou têmpera e revenido (T&R). A soldabilidade do aço Cr-Mo é muito similar à de aço T&R e aço de baixa liga endurecível. O principal problema na ZAC é trincamento na região de grão grosseiro endurecida, bem como amolecimento da ZAC entre temperaturas Ac1 e Ac3. Trincamento de reaquecimento durante TTPS e exposição de longo prazo a alta temperatura também causam dificuldades severas. Para este aço, pré-aquecimento e temperatura interpasso adequados devem ser selecionados, e técnica de soldagem de baixo H₂ deve ser usada.
Embora TTPS não seja necessário para aço Cr-Mo com níveis mais baixos de Cr e espessuras menores, é frequentemente conduzido imediatamente após soldagem como parte da técnica de soldagem. O TTPS de uma junta soldada Cr-Mo é também às vezes mencionado como tratamento térmico de alívio de tensões. Tal tratamento visa aliviar tensões residuais por processo de relaxamento por fluência e revenidas as microestruturas endurecidas no estado soldado para melhorar a tenacidade à fratura da ZAC e do metal de solda. Efeito benéfico adicional de TTPS é permitir maior dissipação de H₂ na região da solda e reduzir ainda mais a probabilidade de HICC. Embora tratamento de alívio de tensões ou TTPS seja frequentemente usado em juntas soldadas Cr-Mo, este tipo de aço é suscetível a trincamento de alívio de tensões na ZAC durante tal tratamento ou trincamento de reaquecimento durante processo de reaquecimento pós-soldagem, incluindo exposição de curto prazo a atmosfera de alta temperatura. A faixa de temperatura para ocorrência de trincamento de alívio de tensões/reaquecimento está entre 500 °C e 700 °C. Embora não seja claro, o mecanismo de trincamento acredita-se estar relacionado ao reforço do interior do grão como resultado de precipitação.
O trincamento ocorre durante reaquecimento quando os contornos de grão relativamente brandos, livres de precipitados, não podem acomodar a deformação plástica durante relaxamento por fluência. Um parâmetro conhecido como "Psr" foi desenvolvido para relacionar a suscetibilidade do aço Cr-Mo a trincamento de reaquecimento quando o aço contém 1,5% máx. Cr, 1,0% máx. Cu, 2,0% máx. Mo, e 0,15% máx. V, Nb e Ti. A relação é dada pela equação: Psr = %Cr + %Cu + 2×%Mo + 10×%V + 7×%Nb + 5×%Ti – 2.
Quando Psr é menor que zero, o material é considerado sensível a trincamento de reaquecimento. Porém, quando há mais de 2% Cr, a tendência para trincamento é eliminada. Outro parâmetro que leva em conta elementos tramp e que leva a fragilização de contorno de grão e aumenta a tendência para trincamento de reaquecimento, é o "fator de composição do metal" (MCF) dado por: MCF = %Si + 2×%Cu + 2×%P + 10×%As + 15×%Sn + 20×%Sb. Valor mais alto de MCF também aumenta a suscetibilidade do aço Cr-Mo a trincamento de reaquecimento.
As técnicas de soldagem usuais para reduzir a probabilidade de trincamento de reaquecimento são: (i) reduzir concentradores de tensão no projeto de juntas soldadas, (ii) uso de práticas de soldagem que minimizem tensões residuais, como aumentar temperatura de pré-aquecimento e reduzir restrição, (iii) redução da resistência do metal de solda para acomodar deformação plástica no metal de solda quando aplicável e necessário, e (iv) redução da concentração de tensão na região de grão grosseiro.
Aço T&R é normalmente fornecido em condição tratada termicamente que envolve austenitização e/ou têmpera e revenimento para obter altas propriedades de resistência. A temperabilidade do aço T&R é tal que a ZAC consiste em microestruturas de martensita de baixo C e bainita. Esse tipo de microestrutura de ZAC no estado soldado tem propriedades mecânicas desejáveis, próximas às do aço base. Portanto, este aço geralmente não precisa de TTPS ou tratamento de alívio de tensões, exceto em certas situações especiais.
Diferentemente de outros aços de baixa liga endurecíveis nos quais alto aporte de energia deve ser usado para evitar formação de martensita na ZAC, o uso de aço T&R requer que as condições de soldagem incluam taxa de resfriamento na ZAC suficientemente rápida para assegurar a reforma das microestruturas de martensita e bainita. Isso é necessário pois uma taxa de resfriamento da ZAC muito lenta causa a transformação da ZAC austenitizada em ferrita e mistura de bainita e martensita. Durante a transformação de ferrita proeutetoide a partir de austenita, a austenita não transformada enriquece-se em C, que então se transforma em bainita e martensita duras e frágeis. Essa microestrutura mista de ferrita, bainita e martensita leva ao fragilização da ZAC de grão grosseiro. Quanto mais lenta a taxa de resfriamento, maior a extensão do fragilização na ZAC. Taxa crítica de resfriamento mais rápida (menor aporte de calor) é necessária para evitar transformação de microestrutura mista frágil ao soldar aços menos endurecíveis ou mais finos.
Outra preocupação durante soldagem de aços T&R é a manutenção estrita de técnica de soldagem de baixo H₂ para prevenir trincamento a frio sob o cordão. Pré-aquecimento é uma das maneiras mais eficazes de reduzir a tendência para trincamento a frio. Porém, pré-aquecimento também reduz significativamente a taxa de resfriamento na ZAC. Portanto, deve ser aplicado de modo que taxa de resfriamento satisfatoriamente rápida possa ser alcançada na ZAC.
Ao soldar aço T&R com nível de resistência mais alto, a tendência para trincamento por H₂ ocorrer no metal de solda aumenta. Portanto, o teor de umidade permitido no revestimento do eletrodo e no fluxo, bem como o manuseio desses materiais, tornam-se muito mais críticos. Para aço T&R com limite de escoamento (YS) abaixo de 480 N/mm², 0,4% de umidade é o limite permitido em eletrodo revestido, enquanto para aço com nível de resistência acima de 690 N/mm², o limite é 0,1%. O uso de técnica de cordão de revenimento também pode ajudar a evitar regiões indesejáveis de alta dureza e baixa tenacidade na ZAC.
Soldagem multipasse é boa técnica na soldagem de aços T&R. Além do efeito de refino e revenimento no metal de solda do passe anterior, o menor aporte de calor da soldagem multipasse, comparado ao de passe único, ajuda a alcançar taxa de resfriamento rápida. Quando trincamento por H₂ no metal de solda é preocupação, soldagem multipasse de camada fina deve ser usada, junto com imersão na temperatura interpasso por tempo predeterminado antes de depositar o próximo passe. Embora essa técnica ajude a dissipar H₂ no metal de solda em cada passe, reduz a produtividade.
Em aços T&R, existe região de amolecimento na ZAC causada por ciclo térmico da ZAC com temperatura de pico entre Ac1 e Ac3 (região intercrítica). Em temperaturas abaixo de Ac3 durante aquecimento, os carbonetos não se dissolvem completamente na austenita. Portanto, o nível de C na austenita deve ser de concentração menor. Durante resfriamento, a austenita não saturada transforma-se em alta temperatura e resulta em microestrutura com menor resistência.
Considerações na Junta Soldada
Aços ao carbono e baixa liga usados para aplicações estruturais não são geralmente usados em atmosferas corrosivas severas. Porém, são frequentemente usados em condições corrosivas moderadas, como em refinarias de petróleo e dutos de gás/óleo "sour". A presença de uma solda normalmente leva a redução na resistência à corrosão pelas razões: (i) variações nas composições de aço base, ZAC e metal de solda resultam em situação favorável à corrosão galvânica, (ii) presença de tensões residuais de soldagem que levam a trincamento por corrosão sob tensão (TCCT), (iii) presença de descontinuidades de solda como defeitos superficiais, que atuam como sítios favoráveis para ataque de corrosão local.
Em atmosfera corrosiva, a prevenção de HIC e trincamento por corrosão sob tensão por sulfetos (TCCTS) são importantes. HIC, observado em aços de alta e baixa resistência, mesmo sob condições não tensionadas, ocorre principalmente em aço de baixa resistência exposto a atmosfera contendo H₂. Devido ao seu rápido resfriamento e solidificação, o metal de solda forma estrutura de dendritas e tem inclusões de óxido dispersas na forma de glóbulos finos. Observou-se que metal de solda, mesmo usado sem material de adição de química especial, não desenvolve HIC até dureza máxima de 280 HV. Em comparação, HIC foi observado principalmente no aço base e ZAC.
TCCT é definido como fenômeno de trincamento que ocorre sob condições corrosivas de sulfetos quando aços são submetidos a tensão. Aço a ser usado em atmosfera contendo sulfeto de hidrogênio (H₂S) pode ser escolhido adequadamente. Geralmente valor de 22 HRC (248 HV) é sugerido como limite de dureza para aço usado para tubulação de linha em aplicação de gás sour.
No caso de junta soldada, a ZAC normalmente torna-se mais dura que o aço base e, consequentemente, é mais suscetível a TCCT. Além da microestrutura mais suscetível, outros fatores que contribuem desfavoravelmente para TCCT são tensões residuais de soldagem e presença do ângulo de entrada do reforço de solda como concentrador de tensão na região soldada. Quando as juntas soldadas são T&R ou normalizadas, a ZAC desaparece e a tendência da ZAC anterior a desenvolver TCCT é alterada. A suscetibilidade a TCCT é maior na condição no estado soldado que na condição T&R (TTPS).
Trincas de fadiga em estrutura soldada sob carregamento cíclico são frequentemente vistas desenvolvendo-se nas regiões do toe da solda. Isso deve-se ao fato de que o toe da solda é região de concentração de tensão. O toe é o ponto onde o aço base e o metal de solda se encontram e onde as mudanças são maiores em ambas as seções. Além disso, intrusão de escória resultante de operação de soldagem é frequentemente presente na região do toe da solda. Diferentes técnicas têm sido usadas para melhorar a resistência à fadiga de estrutura soldada reduzindo concentração de tensão na região do toe e reforço da solda. Essas técnicas são: (i) remover reforço da solda em ambos os lados de junta de topo por usinagem da solda ao nível do aço base, (ii) aumentar raio e ângulo de entrada do toe da solda por retificação mecânica das regiões de interseção entre solda e aço base, (iii) alterar estado de tensão residual superficial da solda por trabalho a frio mecânico da superfície da solda e aço base na região do toe, (iv) revestimento e pintura das soldas e aço base para prevenir corrosão na região de concentração de tensão, (v) aumentar raio do toe e ângulo de entrada da solda adicionando cordão de solda em ambos os lados dos reforços usando material de adição com alta fluidez, (vi) usar condições de soldagem que resultem em maior raio do toe e ângulo de entrada, (vii) refusão da superfície nas regiões do toe da solda para aplainar e suavizar perfis de solda usando processo de soldagem a arco de tungstênio com gás inerte (GTAW).
Efeito da Técnica de Soldagem nas Propriedades da Junta Soldada de Aço
A Sociedade Americana de Soldagem (AWS) define técnica de soldagem como o método detalhado e prática que inclui todos os processos de soldagem de junta envolvidos na produção de uma junta soldada. Em revisão detalhada da relação entre técnicas e propriedades da junta soldada, seguem as conclusões.
- Para qualquer combinação processo de soldagem/aço, técnicas de soldagem têm papel predominante, junto com o eletrodo (se material de adição é usado), na determinação da qualidade e propriedades mecânicas da junta soldada. Porém, essas duas variáveis (técnicas de soldagem e propriedades mecânicas) não têm relação direta de causa-efeito.
- As propriedades mecânicas do aço são atribuíveis apenas à sua integridade, microestrutura, composição química, e a se é aço base, metal de solda, metal depositado a vapor, metal eletrodepositado ou qualquer outro tipo. A resposta do aço a forças mecânicas depende de seu estado presente e não da maneira como este estado foi criado.
- Pesquisa metalúrgica estabeleceu relações entre propriedades mecânicas e microestrutura, como relação inversa entre tamanho de grão e resistência, diferença de resistência entre perlita e martensita, efeito fragilizante de filmes de contorno de grão, efeito prejudicial de inclusões, e outros. Por outro lado, não há relação direta entre ajuste de corrente de máquina de soldagem e propriedades finais da junta soldada. A verdadeira relação causa-efeito é: (i) corrente aumentada introduz mais calor no aço, (ii) calor aumentado afeta tanto a ZAC quanto a estrutura do metal de solda de maneira particular, dependendo da química do aço, fases presentes, e outros fatores, e (iii) diferença na estrutura resulta em diferentes propriedades mecânicas.
Os fatores ligados à técnica de soldagem específica, que afetam propriedades da junta soldada, são dados abaixo.
Temperatura de Pré-aquecimento
Pré-aquecimento é a aplicação de calor ao aço base imediatamente antes de soldagem, brasagem, solda branda ou corte. A temperatura de pré-aquecimento depende de muitos fatores, como composição e massa do aço base, temperatura ambiente e técnica de soldagem.
O pré-aquecimento é feito para: (i) reduzir tensões de contração na solda e aço base adjacente, principalmente importante em juntas altamente restringidas, (ii) disponibilizar taxa de resfriamento mais lenta na faixa de temperatura crítica (cerca de 880 °C a 720 °C), que previne endurecimento excessivo e reduz ductilidade tanto da solda quanto da ZAC do aço base, (iii) disponibilizar taxa de resfriamento mais lenta até 200 °C, permitindo mais tempo para qualquer H₂ presente difundir-se para longe da solda e aço adjacente a fim de evitar trincamento sob o cordão.
Tochas a gás, queimadores a gás, fornos de tratamento térmico, aquecedores por resistência elétrica, aquecimento por indução de baixa frequência e fornos temporários são alguns dos métodos de pré-aquecimento usados. A seleção do método depende de muitos fatores, como temperatura de pré-aquecimento, duração do pré-aquecimento, tamanho e forma das peças, e se é operação "única" ou de produção contínua. Para aplicações críticas, a temperatura de pré-aquecimento deve ser controlada precisamente. Nesses casos, sistemas de aquecimento controláveis são usados, e termopares são fixados diretamente na peça sendo aquecida. O termopar mede a temperatura exata da peça e fornece sinal a um controlador, que regula o combustível ou potência elétrica requerida para aquecimento. Ao regular precisamente o combustível ou potência, a temperatura da peça pode ser mantida em limites estreitos. Muitas normas exigem controle preciso de temperatura de aquecimento.
Temperatura Interpasso
A temperatura interpasso, envolvida em soldas multipasse, é denotada pelas temperaturas mínima e máxima do metal de solda depositado e aço base adjacente antes do início do próximo passe. Normalmente, aço que necessita pré-aquecimento a temperatura especificada também deve ser mantido a esta temperatura entre passes de solda. Com muitas juntas soldadas, o aporte de calor durante soldagem é adequado para manter a temperatura interpasso. Em junta soldada massiva, não é possível que o aporte de calor do processo de soldagem seja suficiente para manter a temperatura interpasso requerida. Se este for o caso, aquecimento por tocha entre passes é geralmente necessário.
Uma vez que um conjunto foi pré-aquecido e a soldagem começou, é requerido terminar a soldagem o mais rápido possível para evitar necessidade de aquecimento interpasso. Como o propósito do pré-aquecimento é reduzir a taxa de resfriamento, logicamente segue que o mesmo resfriamento lento deve ser dado para todos os passes. Isso só pode ser feito mantendo temperatura interpasso pelo menos igual à temperatura de pré-aquecimento. Se isso não for feito, cada cordão individual é submetido à mesma alta taxa de têmpera do primeiro cordão de um conjunto não pré-aquecido.
As temperaturas mínimas requeridas são baseadas em aço específico, processo de soldagem e espessura do aço. Quando o acúmulo de calor torna-se excessivo, a junta soldada deve ser deixada resfriar, mas não abaixo da temperatura interpasso mínima. A temperatura da área de soldagem deve ser mantida dentro das temperaturas interpasso mínima e máxima.
Tratamento Térmico Pós-Soldagem
Um TTPS é normalmente considerado necessário para soldas em aço de seção mais espessa, a fim de reduzir o alto nível de tensão residual no estado soldado e melhorar a tenacidade e tolerância a defeitos da junta. Muitas normas de fabricação fornecem diretrizes sobre duração e temperatura do TTPS, embora existam diferenças entre várias normas. Na avaliação do tempo e temperatura necessários para prover TTPS adequado, é necessário saber como tais parâmetros respondem a diferentes programas de tratamento térmico.
Em todos os tratamentos térmicos, com possível exceção da fusão, a taxa de aquecimento e tempo podem ser especificados. A temperatura máxima está relacionada à composição do aço, o tempo de manutenção (na temperatura máxima) está relacionado à espessura do aço, e a taxa de resfriamento está relacionada ao tratamento particular e à norma. A taxa de aquecimento geralmente varia de 150 °C a 180 °C por hora. O tempo de manutenção é tipicamente 2,5 min/mm de espessura máxima para prover aquecimento uniforme. A taxa de resfriamento também varia de 150 °C a 180 °C por hora, até temperatura específica. Em alguns casos, a taxa de resfriamento pode ser aumentada quando a peça resfriou a certa temperatura. As taxas de aquecimento, manutenção e resfriamento geralmente fazem parte da especificação e devem ser seguidas explicitamente.
Efeitos do TTPS nas Propriedades da ZAC de Soldas em Aço C-Mn
Um estudo foi conduzido para mostrar os efeitos do TTPS na variação das propriedades da ZAC (resistência, dureza e tenacidade) com diferentes parâmetros de TTPS. O estudo foi realizado em aço de 50 mm de grau C-Mn que havia sido morto com Si e tratado com Al e Nb. Este grau foi escolhido pois é cada vez mais usado em aplicação de vasos de pressão e em muitas fabricações offshore e outras estruturas. O processo SAS foi usado com aporte de calor de cerca de 3,4 kJ/mm do passe de enchimento. Também, os efeitos de múltiplos ciclos de TTPS, frequentemente encontrados em fabricação de vasos de pressão ou em casos onde reparos foram feitos, foram estudados da mesma maneira.
Testes de tração longitudinal da ZAC foram conduzidos. Nenhum efeito notável devido a múltiplos ciclos de alívio de tensões foi notado na região da ZAC. Os valores observados excederam os requisitos mínimos da chapa de aço. Valores adequados de ductilidade e alongamento foram observados a 600 °C. Nenhum efeito notável do tempo de TTPS no YS da ZAC, resistência à tração (TS) ou ductilidade a esta temperatura foi visto. Os dados indicaram que apenas redução menor no YS e TS foi notada com aumento da temperatura de TTPS. Nenhum efeito significativo na ductilidade foi visto.
Para testes de impacto Charpy, cinco temperaturas de teste foram escolhidas e três amostras testadas em cada temperatura: 0 °C, -20 °C, -40 °C, -60 °C e -80 °C. Para as soldas, uma amostra foi retirada do primeiro lado da ZAC, uma do segundo lado da ZAC, e uma da ZAC na meia-espessura da chapa, associada às soldas do segundo lado. Os dados mostraram que múltiplos ciclos de TTPS tiveram apenas efeito marginal, pois leve aumento no número de valores baixos em temperaturas baixas foi observado em dois e três ciclos, particularmente em amostras usinadas da meia-espessura da chapa.
Embora TTPS prolongado não tenha levado a variação apreciável nas propriedades Charpy da ZAC nas localizações 1/4 t e 3/4 t, queda pronunciada nos níveis de energia absorvida foi vista após 4 horas em amostras usinadas da meia-espessura da chapa. Ficou claro que a tenacidade na meia-espessura da chapa parece cair com o tempo, embora isso não aconteça nas localizações 1/4 t.
Os efeitos do aumento da temperatura de TTPS mostraram que nenhum efeito pronunciado da temperatura na tenacidade existe, exceto na meia-espessura da chapa. Aqui, parece haver tendência de aumento da temperatura de transição com aumento da temperatura de TTPS.
Uma pesquisa de dureza também foi conduzida. Percursos de dureza foram feitos na macro-seção de duas soldas após TTPS, indo do aço base não afetado pelos processos de soldagem até o metal de solda. Percursos semelhantes foram feitos nas soldas 1 e 2 na condição no estado soldado. Em cada macro-seção, três percursos foram feitos nas localizações: (i) 3 mm abaixo da superfície do primeiro lado, (ii) na meia-espessura da chapa, (iii) 3 mm abaixo da superfície do segundo lado. Em todos os casos, carga de 98 N foi usada em máquina de dureza Vickers. Os dados de dureza no estado soldado das soldas 1 e 2 mostraram que valores da chapa eram cerca de 170–180 HV, valores do metal de solda 200–220 HV, e dureza de pico da ZAC abaixo de 240 HV.
Múltiplos TTPS tiveram pouca influência na dureza da ZAC ou chapa, onde valores de pico da ZAC abaixo de 240 HV foram obtidos e valores de dureza da chapa cerca de 140–160 HV. Em todas as soldas, a dureza na meia-espessura da chapa foi ligeiramente maior que nas superfícies, devido à presença de banda segregada, frequentemente observada em aços lingotados continuamente.
A dureza do metal de solda mostrou efeito mais notável quando exposto a múltiplos ciclos de alívio de tensões. Soldas 1 e 2 tiveram dureza bastante uniforme de cerca de 200 HV, mas após o terceiro ciclo de TTPS, os níveis de dureza do metal de solda caíram para 160–220 HV, com valores mais baixos aparecendo na meia-espessura da solda. Os valores mostraram apenas leve redução na dureza da ZAC com aumento do tempo de TTPS. Valores de dureza da chapa não foram afetados. O metal de solda comportou-se de maneira não sistemática. Valores entre 190–210 HV observados após 1 hora, aumentando para 200–220 HV após 2 horas, e diminuindo para 160–195 HV após 4 horas.
Observou-se que os níveis de dureza da chapa e ZAC parecem bastante insensíveis à temperatura de TTPS. Nenhuma tendência óbvia na variação de dureza com temperatura foi visível. Porém, leve queda na dureza da chapa foi vista. A dureza do metal de solda parece declinar após TTPS a 650 °C, onde valores de dureza de 180–190 HV foram registrados. Isso comparado com valores de 190–210 HV registrados a 550 °C e 600 °C.
Concluiu-se que o aumento do tempo de TTPS a 600 °C, seja prolongando tratamento único ou usando múltiplos tratamentos, teve pouco efeito nas propriedades mecânicas. Além disso, o aumento da temperatura de TTPS de 550 °C a 650 °C resultou em nenhuma queda significativa na resistência ou dureza da ZAC. Porém, evidência de queda na tenacidade Charpy V da ZAC na meia-espessura da chapa com aumento da temperatura foi encontrada.
Aporte de Calor
O processo de soldagem e a técnica de soldagem influenciam o aporte de energia usado para fazer uma solda. Quanto maior o aporte de energia, mais lenta é a taxa de resfriamento. O aporte de calor é função da corrente de soldagem, tensão de arco e velocidade de deslocamento. Para aumentar o aporte de calor, ou a corrente de soldagem deve ser aumentada ou a velocidade de deslocamento reduzida. A corrente de soldagem está relacionada ao processo e tamanho do eletrodo. O aporte de calor é calculado pela equação H = EI (60/S) onde H é o aporte de energia em joules por medida linear de solda, E é a tensão de arco em volts, I é a corrente de soldagem em amperes, e S é a velocidade de deslocamento (medida linear) por minuto. Ao aumentar amperagem ou tensão, o aporte de calor aumenta, mas ao aumentar a velocidade de deslocamento, o aporte de calor diminui. A tensão tem efeito menor, pois varia apenas ligeiramente comparada aos outros fatores.
Em geral, aporte maior reduz a taxa de resfriamento. Isso deve ser usado com cuidado, pois com aços T&R, aporte de calor muito alto tende a amolecer a ZAC, e seu nível de resistência é reduzido. No caso de aço de baixa temperabilidade, é possível produzir ZAC não endurecida aumentando o aporte de calor. No caso de aço de maior temperabilidade, a tendência ao trincamento e a dureza máxima são reduzidas por taxa de resfriamento mais lenta. Esses fatores limitam a quantidade de aporte de calor que pode ser aplicada. Normalmente pré-aquecimento é usado para reduzir as taxas de resfriamento.
O processo de soldagem também influencia o aporte de calor. Cada processo tem um ciclo térmico diferente. Por exemplo, a taxa de subida de calor, temperatura máxima, tempo em alta temperatura, e taxa de resfriamento do metal são bastante diferentes para soldagem a arco com eletrodo revestido (SAER) e soldagem por eletroescória (SEE). Processos com maior concentração de calor geralmente causam subida e queda de temperatura muito mais rápidas. No caso de SAER, a subida é quase instantânea, e a taxa de resfriamento do aço base é muito rápida. No caso de SEE, a subida é mais lenta e mantida em alta temperatura por tempo relativamente longo, e então diminui lentamente.
As mudanças de temperatura durante operação de soldagem a arco são muito mais rápidas e abruptas que para a maioria dos processos metalúrgicos. As reações metalúrgicas do calor de soldagem não seguem as relações normais de tratamento térmico. As mudanças de temperatura com SEE são mais similares às encontradas em metalurgia de fundição.
Processo de manufatura
- 9 Problemas de Soldagem que Você Encontrará — Correções e Prevenção de Especialistas
- Soldagem MIG Explicada: O Que É e Como Dominar o Processo
- Dominando a Soldagem de Titânio: Processo e Técnicas Comprovadas
- Entendendo Cordões de Solda: Tipos, Formação e Indicadores de Qualidade
- Entendendo a Respingos de Soldagem: Causas e Técnicas Eficazes de Redução
- Cromo: Elemento Traço Essencial, Propriedades e Aplicações Práticas
- Tratamento Térmico Explicado: Processos, Métodos e Benefícios
- Técnicas Profissionais de Soldagem MIG para Chapas de Aço: Dicas de Especialistas e Boas Práticas
- Defeitos Comuns de Soldagem: Causas, Identificação e Soluções Eficazes
- Guia Completo de Inspeção e Testes de Soldagem