



Guia Completo dos Processos de Fundição na Manufatura
A fundição é processo-chave para peças complexas, grandes ou de ligas de difícil usinagem (blocos de motor, turbinas, bases de máquinas, rotores). Embora a resistência mecânica seja inferior à forjaria, a liberdade geométrica é inigualável.
Principais Processos de Fundição
1. Fundição em Areia (Sand Casting)
O mais versátil e econômico para baixas/médias séries e peças grandes.
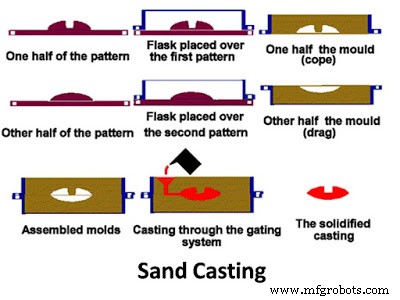
Passos: Modelo (madeira/metal/resina) → Molde (areia + argila/ligante + água) em caixa (flask) com canais/alimentadores → Retirada modelo → Vazamento → Solidificação → Quebra molde → Limpeza/Usinagem.
Vantagens: Qualquer liga, formas complexas, baixo custo ferramental, peças grandes (toneladas). Desvantagens: Acabamento rugoso, tolerâncias amplas, taxa produção baixa.
2. Fundição em Casca (Shell Molding)
Ideal para peças de paredes finas, alta precisão, médias séries (pás de turbina, carcaças).
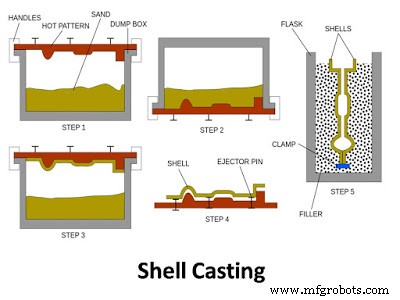
Processo: Modelo metálico (Al/Fe) aquecido (~250°C) → Coberto por areia-resina fenólica (termofixa) → Casca cura em segundos → Modelo removido → Casca curada em forno → Montagem copo/drag → Vazamento. Vantagens: Bom acabamento, precisão, paredes finas. Desvantagens: Modelo metálico caro, tamanho limitado.
3. Fundição por Modelo Perdido / Microfusão (Investment Casting / Lost Wax)
Máxima precisão dimensional e acabamento superficial. Pequenas/médias séries, geometrias complexíssimas (pás de turbina a gás, implantes médicos, joias).
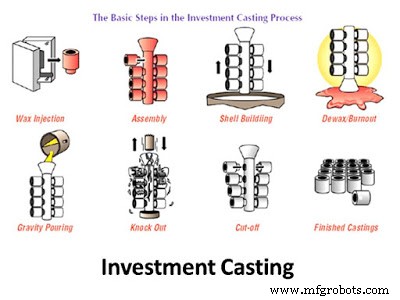
Processo: Modelo cera (injetado em molde metálico) → Montagem em "árvore" → Imersão em suspensão cerâmica (slurry) + areia refratária (várias camadas) → Secagem → Desceragem (autoclave/forno) → Queima/Pré-aquecimento molde cerâmico → Vazamento → Quebra molde cerâmico. Vantagens: Quase usinagem zero, ligas de alta temperatura, detalhes finos. Desvantagens: Custo alto, tempo longo, limite de tamanho/peso.
4. Fundição em Molde de Gesso (Plaster Mold Casting)
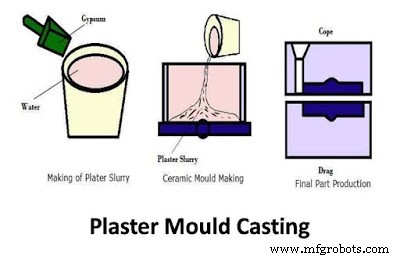
Protótipos e peças de precisão em Zn, Al, Cu (baixo ponto fusão). Molde de gesso (CaSO₄·½H₂O) poroso → bom acabamento. Secagem em forno crítica. Não ferro.
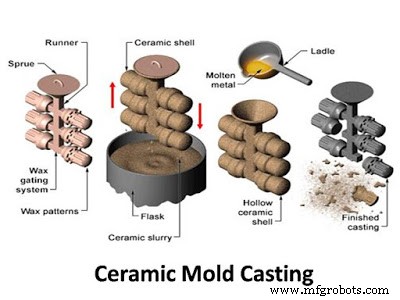
5. Fundição em Molde Cerâmico (Ceramic Mold Casting)
Similar à microfusão, mas sem cera. Slurry cerâmico vertido sobre modelo. Sem limite de tamanho da cera. Peças pesadas: corpos de válvula, equipamentos militares, turboalimentadores.
6. Fundição sob Pressão / Injeção (Pressure Die Casting)
Alta produção, ligas de baixo ponto fusão (Al, Zn, Mg, Pb). Metal líquido injetado sob alta pressão (10-150 MPa) em molde metálico permanente (die). Ciclo rápido (segundos).
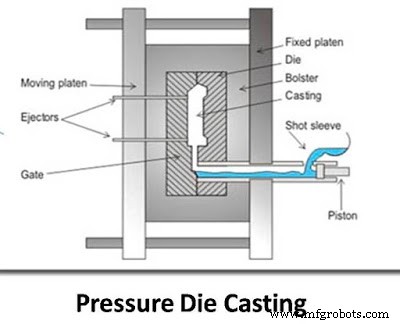
Vantagens: Alta cadência, precisão, acabamento, paredes finas. Desvantagens: Custo ferramental altíssimo, porosidade de gás (ar aprisionado), não serve para altas temperaturas (Fe, Ni, Ti).
7. Fundição Centrífuga (Centrifugal Casting)
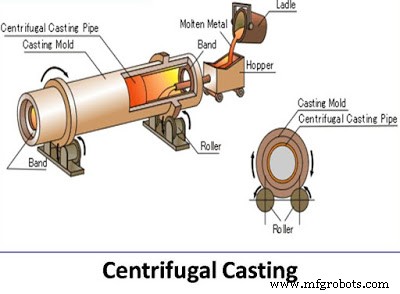
Peças cilíndricas/simétricas ocas (tubos, anéis, buchas, camisas de cilindro). Metal vazado em molde rotativo → força centrífuga empurra metal para parede → solidificação direcional (OD para ID). Impurezas leves migram para ID (usinadas depois). Elimina alimentadores/núcleos.
8. Fundição Contínua (Continuous Casting)
Produção de semi-acabados (blocos, tarugos, vergalhões, chapas grossas) direto do metal líquido. Metal vazado em lingoteira (tundish) → tubo de cobre refrigerado a água → solidificação contínua → corte em comprimentos. Elimina lingotamento + laminagem primária.
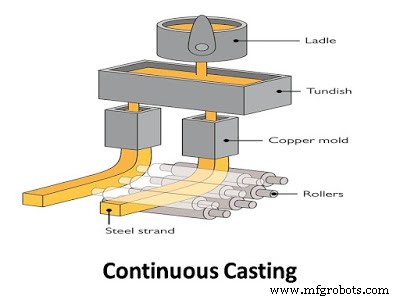
Base da siderurgia moderna (aço, Al, Cu). Alta eficiência, rendimento metálico >95%.
Resumo de Seleção
| Processo | Série | Precisão | Acabamento | Ligas Típicas | Tamanho |
|---|---|---|---|---|---|
| Areia Verde/Resina | Baixa/Média | Baixa | Rugoso | Todas (Fe, Al, Cu, Ni) | Gramas a Toneladas |
| Casca (Shell) | Média | Média/Alta | Bom | Fe, Al, Cu | Pequeno/Médio |
| Modelo Perdido (Investment) | Média/Alta | Muito Alta | Excelente | Superligas, Aços, Al, Ti | Pequeno/Médio |
| Injeção (Die Casting) | Muito Alta | Alta | Excelente | Al, Zn, Mg | Pequeno/Médio |
| Centrífuga | Média | Média | Bom (ID/OD) | Fe, Al, Cu, Ni | Médio/Grande (cilíndrico) |
| Contínua | Contínua | Média (semi-acabado) | Bom | Aço, Al, Cu | Ilimitado (comprimento) |
Processo de manufatura
- Entendendo Corantes Têxteis: Tipos Reativos, Diretos e Ácidos Explicados
- Explore os 6 Tipos Essenciais de Rebites para a Manufatura Moderna
- 10 Tipos Essenciais de Modelos de Fundição para Produção Metálica Otimizada
- Tipos Essenciais de Martelos que Todo Profissional Deve Conhecer
- Explorando Equipamentos de Fundição em Areia: Tipos e Aplicações
- Ligas de Titânio para Fundição de Precisão: Tipos, Benefícios e Aplicações
- Técnicas Abrangentes de Controle de Qualidade para Componentes de Fundição em Areia
- Explorando os Quatro Tipos Principais de Processos de Manufatura
- Maximizando Eficiência de Manufatura com Fornecedores de Fundição de Ferro
- Quatro Processos Essenciais de Fundição de Metais: Areia, Investimento, Injeção e Evaporativo