



Principais Tipos de Laminação (Rolling Mills) Explicados
Tipos de Laminação / Trens de Laminação (Rolling Mills)
A laminação é o processo de conformação mais importante em volume de produção, transformando lingotes/blocos em chapas, tiras, perfis, trilhos, barras, fios. O coração do processo é o tren de laminação (rolling mill) — conjunto de cilindros (rolls) que aplicam força compressiva. A configuração dos cilindros determina a capacidade, precisão, flexibilidade e aplicação. Todo tren tem no mínimo 2 cilindros de trabalho (work rolls); cilindros de apoio (backup rolls) aumentam rigidez.
Classificação por Número e Arranjo de Cilindros
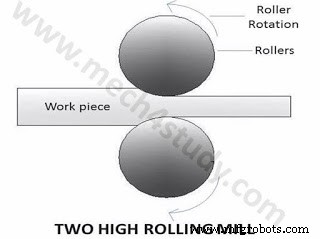
1. Tren de Dois Cilindros (Two-High Rolling Mill)
Dois cilindros de trabalho opostos, mesmo diâmetro, rotacionam em sentidos opostos. Simples, robusto, baixo custo.
- Não Reversível (Non-Reversing): Cilindros giram em um sentido fixo. Peça alimentada em uma direção; para nova passada, deve retornar ao lado de entrada (manualmente/transportador). Baixa produtividade para múltiplas passadas.
- Reversível (Reversing Two-High): Motor reversível (DC/AC inverter) inverte rotação dos cilindros. Peça avança e recua no mesmo gap → múltiplas passadas sem manuseio externo. Usado: desbaste (bloom/slab/billet), acabamento de barras/perfis, laminação a frio de tiras (tandem reversível).
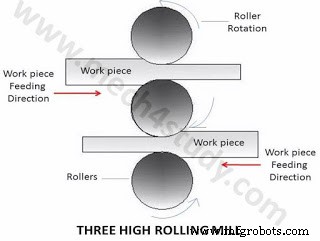
2. Tren de Três Cilindros (Three-High Rolling Mill)
Três cilindros empilhados verticalmente. Cilindro central gira em sentido oposto aos dois externos. Peça passa entre inferior+central (sentido 1) e central+superior (sentido oposto) — duas passadas por ciclo sem inverter rotação. Elimina motor reversível grande. Usado: desbaste de blooms/slabs, laminação de barras/perfis. Permite duas peças simultâneas (uma em cada gap).
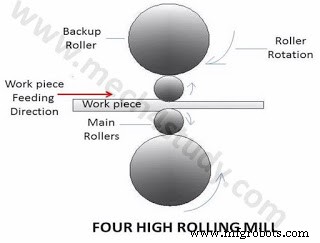
3. Tren de Quatro Cilindros (Four-High Rolling Mill)
Dois cilindros de trabalho (pequenos, contato com peça) + dois cilindros de apoio (grandes, apoiam work rolls contra flexão). Work rolls pequenos → força de laminação concentrada, rigidez alta via backup rolls. Padrão para laminação a frio de tiras/chapas (precisão, planicidade, acabamento). Também usado em acabamento a quente. Permite work rolls de diâmetro pequeno (maior contato unitário, menor força total).
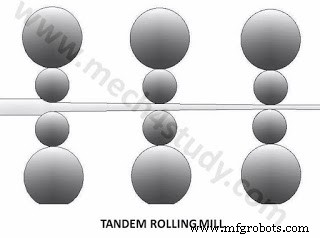
4. Tren Tandem / Contínuo (Tandem / Continuous Rolling Mill)
Série de 2 a 7 (comum 4–6) stands (gabinetes) de quatro cilindros em linha. Peça passa por todos stands sequencialmente em uma única passagem contínua (velocidade sincronizada). Cada stand reduz espessura progressivamente. Alta produtividade massiva (tiras a quente: 10–20 m/s; a frio: 1–3 m/s). Loopers (acumuladores) entre stands absorvem diferenças de velocidade/comprimento. Investimento altíssimo; justificado por volume enorme (>1 Mt/ano).
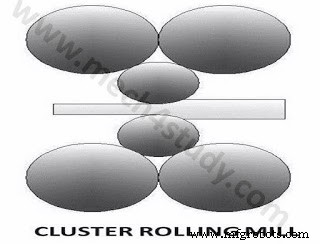
5. Tren Cluster / Sendzimir (Cluster Mill / Sendzimir Mill)
Cada work roll (muito pequeno, 25–50 mm) é apoiado por dois ou mais backup rolls (primeiro e segundo nível de apoio). Máxima rigidez → work rolls mínimos → laminação de tiras/folhas extremamente finas (foil < 0,006 mm) e materiais de alta resistência (inox, Ti, superligas). Sendzimir (Z-mill): 2 work rolls + 2 first intermediate + 2 second intermediate + 2 backup rolls (20-high). Usado: folha de Al (foil), aço inox fino, ligas de Ni, Cu.
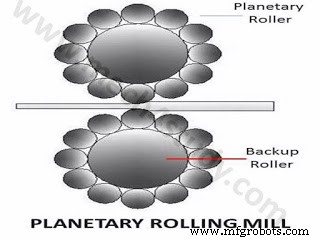
6. Tren Planetário (Planetary Rolling Mill)
Um grande cilindro de apoio (backing roll) cercado por múltiplos (10–20) cilindros planetários (work rolls) que giram em torno do eixo do backing roll E rotacionam sobre si mesmos. Cada work roll dá redução incremental; redução total massiva em single pass (até 95% redução espessura). Usado: redução direta de slab → tira (strip) em uma passada (hot strip planetary mill). Capacidade entre cluster e tandem. Complexo, manutenção alta.
Seleção do Tipo de Tren
| Tipo | Aplicação Típica | Vantagem Principal | Limitação |
|---|---|---|---|
| Two-High Reversing | Desbaste (bloom, slab, billet), barras, perfis, tiras a frio médias | Flexível, custo moderado, reversível | Produtividade limitada (ida/volta), manuseio peça |
| Three-High | Desbaste contínuo blooms/slabs, barras | Sem motor reversível, 2 passadas/ciclo | Altura de passagem fixa, flexibilidade limitada |
| Four-High | Acabamento a frio tiras/chapas, acabamento a quente | Rigidez alta, work rolls pequenos, precisão | Custo > two-high, backup rolls grandes |
| Tandem (4-6 stands 4-high) | Laminação a quente de tiras (hot strip), laminação a frio contínua (cold rolling mill) | Produtividade massiva, single pass contínuo | Investimento altíssimo, volume mínimo econômico alto |
| Cluster / Sendzimir (20-high) | Folhas ultrafinas (foil Al < 6µm), tiras finas inox/superligas | Rigidez extrema, work rolls mínimos | Complexo, caro, manutenção alta, largura limitada |
| Planetary | Redução slab→strip single pass (hot) | Redução massiva single pass | Complexo, controle difícil, aplicação nicho |
Tecnologias Modernas Associadas
- Controle de forma (Shape Control): Work roll bending (curvatura programada), shifting (deslocamento axial), crossed rolling (cilindros cruzados) — controla crown, flatness, edge wave.
- Controle de espessura (AGC - Automatic Gauge Control): Medição a laser/raios-X + atuadores hidráulicos/servo (screw down) em malha fechada (µm precision).
- Lubrificação/Refrigeração: Emulsões de alta performance, MQL, jatos direcionados.
- Materiais de cilindros: Ferro fundido alto Cr, aço ferramenta, carbeto (HIP), revestimentos (Cr, TiN, DLC).
- Indústria 4.0: Gêmeo digital, manutenção preditiva (vibração, temperatura, força), otimização de setup por IA.
Processo de manufatura
- Tipos de Processos de Fresamento CNC Usados por Oficinas de Máquinas
- Entendendo Máquinas de Perfuração: Definição, Componentes e Tipos
- Entendendo as Laminação: Tipos, Processos e Aplicações
- Principais Propriedades do Grafite: Estrutura, Resistência e Aplicações
- Tipos de Sistemas de Transmissão de Potência Mecânica: Visão Geral Completa
- Tipos de Atuadores: Como Escolher o Certo para sua Máquina Industrial
- Tipos Essenciais de Edifícios Agrícolas para Operações Eficientes
- Explorando os 7 Tipos Principais de Tecnologia
- Entendendo os Vários Tipos de Prototipagem: Guia para Fundadores
- Explorando os Quatro Tipos Principais de Processos de Manufatura