



Processo de Laminação: Tipos, Mecânica, Terminologia e Aplicações Industriais
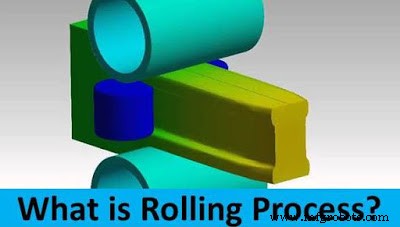
A laminação (rolling) é o principal processo de conformação para produzir chapas, perfis e longos de seção constante em alta velocidade. O metal (lingote, tarugo, bloco) é comprimido entre dois ou mais cilindros (rolos) que giram em sentidos opostos, reduzindo a seção transversal e aumentando o comprimento. Oferece alta taxa de produção, bom acabamento e estrutura de grãos favorável, mas exige alto investimento em laminadores.
Terminologia Técnica (Semis / Produtos Intermediários)
A nomenclatura padrão define os estágios da redução:
- Lingote (Ingot): Metal fundido solidificado em molde (fundo ou contínuo). Estrutura dendrítica, porosidade, sopros. Ponto de partida. Aquecido ~1200°C para laminação primária.
- Bloco / Bloom: 1º produto laminado do lingote (temp. alta). Seção transversal ≥ 230 cm² (ex: 230x230mm, 300x400mm). Base para perfis pesados (I, H, trilhos) ou para tarugos.
- Placa / Slab: Laminado do lingote. Seção ≥ 100 cm² e Largura ≥ 3x Espessura. Matéria-prima para chapas grossas, finas, tiras (laminação plana).
- Tarugo / Billet: Laminado do bloom. Seção ≥ 40 cm² (ex: 100x100mm, 150x150mm). Base para barras, fios, tubos sem costura, perfis pequenos.
- Chapa Grossa (Plate): Espessura > 6 mm. Largura > 600 mm (geralmente 1000-4000mm).
- Chapa Fina / Bobina (Sheet / Coil): Espessura < 6 mm. Largura > 600 mm. Fornecida em bobinas.
- Tira / Tira a Frio (Strip): Igual a chapa fina mas Largura < 600 mm.
Princípio de Funcionamento
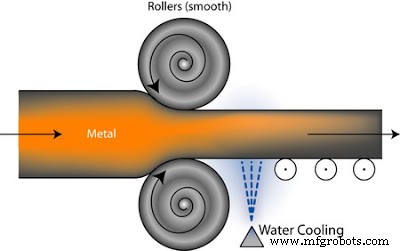
Força compressiva dos cilindros → deformação plástica na zona de mordida (bite) → redução espessura (draft/reduction) → alongamento. Cilindros usinados com perfil (liso para chapas, canelado para fio, perfilado para vigas/trilhos).
Laminação a Quente (Hot Rolling)
- T > Trec (~0,6-0,8 Tm). Ex: Aço 900-1200°C.
- Grandes reduções por passe (baixa resistência à deformação).
- Produto livre de tensões residuais (recristalização contínua).
- Desvantagens: Oxidação (carepa) → acabamento rugoso, tolerâncias dimensionais amplas (±).
Laminação a Frio (Cold Rolling)
- T < Trec (Temp. ambiente).
- Reduções menores por passe (encruamento).
- Vantagens: Alta precisão dimensional, excelente acabamento superficial (espelhado), propriedades mecânicas elevadas (encruamento), controle de textura magnética (grãos orientados - GOES).
- Requer recozimento intermediário (processo intermitente) para recuperar ductilidade.
Tipos Especiais de Laminação
1. Laminação de Rosca / Engrenagem (Thread / Gear Rolling)
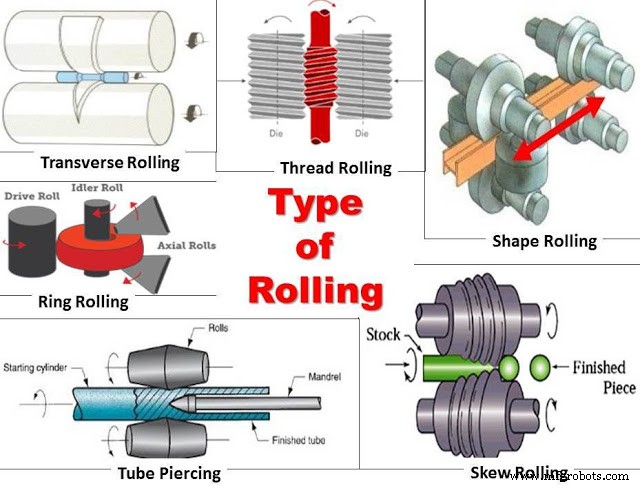
Formação a frio de roscas/engrenagens em cilindro liso por cilindros com perfil da rosca/dentes. Deslocamento de material (não remoção). Vantagens: Fibras contínuas → alta resistência fadiga/impacto, acabamento excelente, alta cadência (parafusos, porcas, eixos cardã).
2. Laminação de Perfis (Shape / Section Rolling)
Produção de perfis de seção constante complexa: Vigas I/H (UC/UB), Canais (U), Ângulos (L), Trilhos (trens), Zees, Tubos retangulares. Cilindros ranhurados (passes sucessivos: roughing → intermediate → finishing). Sem mudança significativa de espessura total, apenas redistribuição.
3. Laminação de Anéis (Ring Rolling)
Anéis sem costura de grande diâmetro (rolamentos gigantes, flanges, turbinas, engrenagens anelares). Anel pré-formado (furado/forjado) entre 2 cilindros principais (rolador interno/externo) + 2 cilindros de bordo (axial). Cilindros aproximam-se → diâmetro expande, altura controlada. Alta precisão, estrutura de grãos circunferencial ideal.
4. Perfuração por Laminação / Mannesmann (Tube Piercing / Rotary Piercing)
Produção de tubos sem costura de parede grossa. Tarugo cilíndrico aquecido → alimentado entre 2 cilindros cônicos rotativos (sentido oposto) + haste fixa (mandril) central. Tensão de tração circular no centro → cavidade → mandril forma ID. Processo contínuo (Mannesmann) ou semi-contínuo.
5. Laminação Enviesada / Oblíqua (Skew Rolling)
Produção em massa de esferas de rolamento. Barra/fio redondo alimentada em cilindros especiais com canais helicoidais → rotação + compressão → forma esferas contínuas. Alta cadência, esferas pequenas/médias.
6. Laminação Transversal (Cross Rolling / Transverse Rolling)
Eixos cônicos (tapered shafts), molas laminadas (leaf springs). Cilindros giram mesmo sentido, peça alimentada transversalmente (perpendicular aos eixos). Cilindros com perfil cônico/curvado gera forma taper.
Aplicações Industriais
- Tubos sem costura (óleo/gás, caldeiras, mecânica) — Perfuração + Laminação de alongamento (Stretch Reducing / Pilger).
- Perfis longos de seção constante: Vigas I, Trilhos, Perfis estruturais — Construção, pontes, offshore.
- Produção em massa de fixadores: Parafusos, porcas, rebites — Laminação de rosca a frio.
- Engrenagens laminadas a frio — Transmissão automotiva, eixos.
- Anéis de rolamentos, turbinas, engrenagens anelares — Laminação de anéis.
- Chapas grossas (naval, pontes, vasos pressão), chapas finas (automotiva, eletrodomésticos, embalagens), tiras (molas, lâminas, eletrônica).
- Arame / Fio máquina (wire rod) → Trefilação → Cabos, molas, pregos, malhas.
A laminação é a espinha dorsal da siderurgia e da conformação de não-ferrosos (Al, Cu, Ti). A integração Fundição Contínua → Laminação a Quente → Laminação a Frio define a cadeia de valor do aço plano e longo moderno.
Processo de manufatura
- Broca Explicada: Processo, Mecanismo e Principais Tipos
- Solda a Laser Explicada: Técnicas, Tipos e Aplicações Industriais
- Extrusão Explicada: Processo, Tipos e Aplicações Práticas
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- Soldagem Explosiva (Explosion Welding): Princípios, Processo, Tipos, Aplicações, Vantagens e Desvantagens
- Soldagem por Atrito (Friction Welding): Princípios, Métodos, Tipos, Aplicações, Vantagens e Desvantagens
- Fundição Centrífuga: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- Fundição em Manufatura: Processo, Benefícios, Desvantagens, Terminologia e Aplicações
- Estiramento / Estampagem Rotativa (Swaging): Funcionamento, Aplicações, Vantagens e Desvantagens
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais