



Processos de Trefilação: Fio, Barra e Tubo - Princípios e Aplicações
Trefilação (Drawing) — Fio, Barra e Tubo
A trefilação é um processo de conformação a frio (predominantemente) em que uma peça de seção transversal maior (barra, fio, tubo) é puxada através de uma fieira (die) de menor seção, reduzindo sua área transversal e aumentando seu comprimento. A força de tração é aplicada na ponta da peça (apontada), transmitindo tensão de tração ao longo do comprimento. Diferente da extrusão (compressão) e laminação (compressão + atrito), a trefilação é um processo de tração uniaxial, limitando a redução por passo pela ductilidade e resistência à tração do material. Produz fios, barras e tubos de alta precisão dimensional, acabamento superficial e propriedades mecânicas controladas (encruamento).
Requisitos do Material e Preparação
- Ductilidade suficiente: Alongamento > 15–20% para sustentar tração sem trincar.
- Alta resistência à tração: Para transmitir força de tração sem ruptura na ponta.
- Limpeza rigorosa: Remoção de escala/óxidos (decalaminagem: jateamento, decapagem ácida HCl/H₂SO₄ + inibidor, lavagem).
- Lubrificação: Crítica para reduzir atrito (μ), força de trefilação, desgaste da fieira, defeitos superficiais. Métodos: Sulfonato (sulling) — Fe(OH)₂ poroso retém lubrificante; Fosfatização (Zn/Mn/Fe phosphate) + sabão/óleo; Cobreamento/Estanhamento (Cu/Sn) para altas reduções/ligas duras; Óleos/sabões/emulsões para fios finos; Polímeros (PTFE, MoS₂) para altas temperaturas/ligas difíceis.
- Apontamento (Pointing): Redução da ponta (rotary swaging, martelamento, usinagem) para entrada na fieira.
Tipos de Trefilação
1. Trefilação de Fio (Wire Drawing)
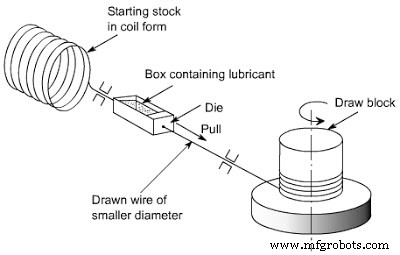
Fio = haste flexível, diâmetro pequeno (0,02–5 mm), bobinável. Processo contínuo multi-fieiras (4–20+ fieiras em série em bloco de trefilação / drawing block). Cada fieira reduz diâmetro (redução de área 15–45% por passo). Velocidade: 5–50 m/s (fino) a 0,5–5 m/s (grosso). Fieiras: Diamante natural/policristalino (PCD) para fios finos/alta precisão; Metal duro (WC/Co) para fios grossos; Carbeto de tungstênio; Cerâmica. Lubrificação: Úmida (óleo/sabão/emulsão) ou seca (sabão, polímero). Recozimento intermediário frequente para recuperar ductilidade.
2. Trefilação de Barra (Rod / Bar Drawing)
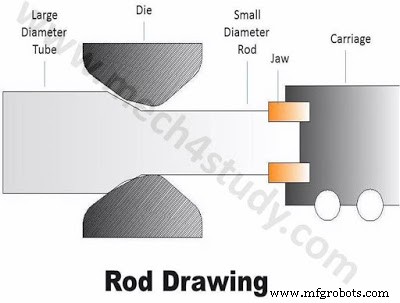
Barra = rígida, diâmetro maior (5–50 mm), não bobinável (comprimentos definidos). Equipamento: Trefiladeira de barra (Draw bench) — carroça (carriage) acionada por corrente/hidráulico puxa a barra através de fieira única (ou poucas em série). Curso limitado (6–30 m). Forças altas (100–2.000 ton). Fieiras: Metal duro, aço ferramenta. Lubrificação: Fosfatização + sabão (padrão aço), cobreamento (alta redução). Usado para barras de precisão (eixos, hastes, barras roscadas), tubos (com mandril).
3. Trefilação de Tubo (Tube Drawing)
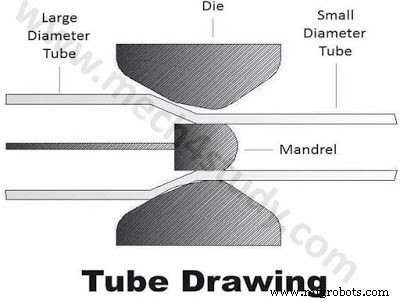
Reduz OD e/ou parede de tubo. Requer mandril (mandrel/plug) interno para controlar ID e evitar colapso/ovalização. Configurações:
- Plug fixo (Fixed Plug): Mandril estacionário na fieira. Simples, atrito alto, comprimento limitado.
- Plug flutuante (Floating Plug): Mandril livre, auto-posiciona na zona de deformação. Tubos longos, atrito menor.
- Mandril móvel (Moving Mandrel): Mandril puxado com o tubo (carroça dedicada). Longos comprimentos, melhor controle ID.
- Sem mandril (Tube Sinking / Free Drawing): Apenas fieira reduz OD; ID aumenta livremente. Controle ID pobre, apenas reduções leves.
Fieiras: Metal duro, diamante. Lubrificação interna/externa crítica. Recozimento intermediário frequente.
Parâmetros e Equações Chave
- Redução de área por passo (r):
r = (A₀ - A₁)/A₀ × 100%. Limite prático: fio 20–45%, barra 15–35%, tubo 20–40% (depende material, lubrificação, geometria). - Força de trefilação (Drawing Force - F):
F = σ̄ · A₁ · (1 + μ·cot α) · (1 - (1-r)^(n+1)) / (n+1)(equação de Siebel/Eckhardt simplificada). σ̄ = tensão de escoamento média, μ = atrito, α = semi-ângulo da fieira (6–12°), n = expoente de encruamento. - Tensão de tração na peça: Deve ser < σ_UTS (resistência à tração) para evitar ruptura. Limita redução máxima.
- Alongamento final:
L_f = L₀ / (1 - r_total).
Aplicações
- Elétrica/Eletrônica: Fios Cu/Al (energia, comunicação, enrolamentos), terminais, conectores, leads.
- Automotivo/Mecânico: Molas helicoidais (fio trefilado), cabos de comando, hastes de válvula, eixos de precisão, tubos hidráulicos.
- Construção: Arames (pregos, telas, cabos de aço), vergalhões (laminação + trefilação leve).
- Médica: Agulhas, guias, stents (tubo trefilado micro), fios ortodônticos.
- Aeroespacial: Cabos de comando (trefilação de fio de alta resistência), tubos Ti/Inconel.
- Consumo: Clipes de papel, zíperes, utensílios, joias.
Tendências: Trefilação a quente (para ligas difíceis: Ti, superligas, aços alta resistência), Trefilação com contrapressão hidrostática (hydrostatic drawing), Simulação FEM integrada (design de fieira, mandril, lubrificação, schedule de recozimento), Monitoramento em linha (diâmetro laser, força, temperatura, rugosidade).
Processo de manufatura
- Fio de Molibdênio: Tipos, Propriedades e Aplicações Industriais
- Fios de Titânio: Tipos, Propriedades e Aplicações Industriais
- Trefilação de Barras, Vergalhões e Fios de Aço: Técnicas de Conformação a Frio de Precisão
- Broca Explicada: Processo, Mecanismo e Principais Tipos
- Forjamento Explicado: Processo, Tipos e Materiais
- Brasagem de Prata Explicada: Processo, Materiais e Aplicações
- Cementação Explicada: Definição, Tipos e Processo Por Trás do Endurecimento do Aço
- Fundição de Metais: Definição, Tipos e Processo Completo
- Entendendo Processos de Manufatura: Definições, Tipos e Componentes-Chave
- EDM de Penetração vs. EDM a Fio: Diferenças Principais e Aplicações Práticas