



5 Tipos de Defeitos em Fundição em Areia e Estratégias de Prevenção
Aqui introduzimos 5 principais tipos de defeitos de fundição em areia comumente vistos na metalurgia. Você encontrará a causa por trás de cada defeito de fundição, bem como remédios para prevenir e melhorar a qualidade da fundição.
A fundição em areia é o processo de fundição popular na fundição metálica que cria as fundições formando a cavidade do molde no recipiente de areia, vertendo o metal fundido e quebrando a caixa de areia para coletar a fundição.
Este método de fundição tradicional e favorito é vantajoso devido à sua possibilidade de fundir grande volume, alto detalhe e baixo custo de moldagem.
Como outros processos de fundição (nenhuma fundição é perfeita, mesmo métodos muito inovadores), a fundição em areia mantém imperfeições.
Envolvida em um processo multi-complexo, a fundição em areia levanta algumas preocupações sobre os diferentes tipos de defeitos que reduzem a qualidade do produto.
Defeitos de Fundição Metálica
Defeitos de fundição metálica são condições imperfeitas da fundição em comparação com o requisito que deve ser reparado, removido ou rejeitado. Alguns defeitos de fundição em areia são pequenos que podem ser tolerância aceitável, alguns podem ser facilmente reparados e usinados. Alguns são graves que não têm outra opção senão rejeitar e iniciar outro lote de fundição.
Chave para Prevenção
A chave para prevenir e minimizar o defeito de fundição metálica, bem como definir a expectativa e tolerância, é saber de onde vêm as irregularidades e encontrar as soluções para preveni-las.
Atendendo a estas necessidades, aqui listamos 5 principais grupos dos mais populares defeitos de fundição em areia vistos na metalurgia e esclarecemos as causas dos defeitos de fundição, e remédios sugeridos para melhorar a qualidade da fundição e entregar as melhores peças fundidas aos seus clientes.
Defeitos de Retração de Fundição
As ligas metálicas encolhem ao solidificar na cavidade do molde na etapa de vazamento. É um fenômeno normal na fundição porque o metal fundido é menos denso que o sólido.
Na fundição, a retração requer bom cálculo no design do modelo e moldagem.
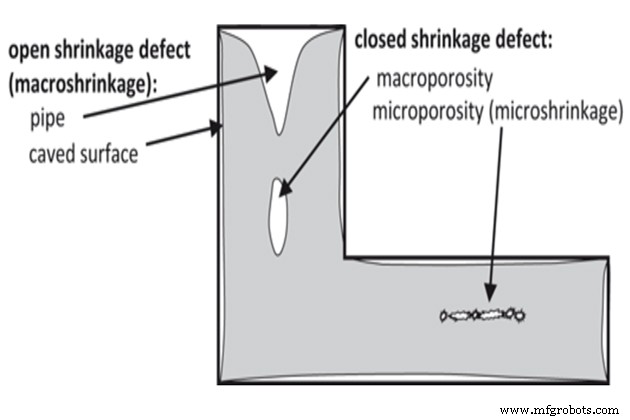
O defeito de retração é um dos mais graves defeitos de fundição em areia que reduzem a qualidade da fundição. Aqui, defeitos de retração de fundição acontecem quando o processo de encolhimento ocorre de forma desigual, resultando em cavidades de retração nas peças fundidas. Dois tipos de defeitos de retração de fundição são defeitos de retração fechada e defeitos de retração aberta.
Os defeitos de retração aberta podem ser detectados na superfície da fundição a olho nu, enquanto os defeitos de retração fechada (porosidade de retração) estão dentro da fundição.
Defeitos de Retração Aberta
Defeitos de retração aberta são formados quando o fenômeno de encolhimento desigual ocorre e puxa o ar para dentro do molde. Eles são divididos em dois tipos: tubo e superfície abatida na superfície da fundição que podem ser observados a olho nu.
Defeitos de retração aberta na fundição em areia reduzem a estética superficial, causam trincas e enfraquecem a resistência da fundição.
Defeitos de Retração Fechada
Defeitos de retração fechada, também conhecidos como porosidade de retração, são cavidades (furos) detectadas dentro da fundição que se formam onde uma parte do metal fundido mais quente que outro fluido de material. Eles vêm em fase de micro-porosidade ou macro-porosidade que podem enfraquecer a fundição, bem como piorar a propriedade de prova de corrosão.
Porosidade de retração macro é uma grande cavidade caracterizada por superfície áspera e esponjosa, enquanto a micro porosidade de retração parece marcas irregulares ou linhas. A macro porosidade de retração pode ser vista a olho nu, enquanto os defeitos de micro retração são encontrados por microscópio.
O que causa defeitos de retração de fundição na fundição em areia?
Os defeitos de retração ocorrem principalmente devido à solidificação do fluido fundido ser desigual ou descontrolada.
Originam-se principalmente de estruturas de vazamento inadequadas e trabalho técnico como a seguir:
- Sistema de alimentação e riser (alimentador) defeituoso
- A temperatura de vazamento é muito alta
- Deslocamento da parede do molde devido à alta pressão do metal
- Resfriadores (chills) não colocados corretamente
- Mudança súbita na espessura das seções
Como tratar defeitos de retração de fundição?
O fenômeno de retração de fundição é inevitável, no entanto, podemos reduzir este defeito de fundição metálica por modificações geométricas e de processo.
Abaixo estão fatores nos quais você pode intervir para melhorar a qualidade final da fundição:
- Projetar um sistema de alimentação adequado para garantir o fluxo contínuo de metal fundido
O design do sistema de alimentação deve garantir os critérios: (1) Controlar a taxa de fluxo do metal, não ser impactado, não girar, não respingar, deve ser suave e constante; (2) Preencher a cavidade do molde rapidamente sem perder diluição do metal; (3) Controlar a temperatura na cavidade do molde para resfriar o metal de forma estável.
- Projetar um sistema de alimentador (também conhecido como riser) adequado para compensar a contração de solidificação e minimizar a formação de cavidade de retração
O riser é uma cavidade de armazenamento de metal fundido usada para fornecer fluido fundido à cavidade do molde para compensar a retração durante a solidificação do metal.
Os dois critérios para projetar um sistema de riser incluem:
(1): deve conter volume suficiente de fluido fundido para compensar a contração de solidificação.
(2): deve ser colocado na posição de solidificação final da fundição, solidificação posterior à fundição e está no estado líquido pelo maior tempo.
O volume do Riser é calculado por esta fórmula:
Vf ≈ αVc
Em que:
Vf é o volume do riser
α é a fração de retração
Vc é o volume da cavidade
- Limitar o déficit de volume total reduzindo a temperatura de fundição
- Inserir resfriador interno, nervuras de resfriamento ou bobina de resfriamento para aumentar a dissipação de calor local
Um resfriador, nervuras de resfriamento ou bobina de resfriamento é usado para melhorar o processo de solidificação em uma seção da fundição do molde. Deve ser colocado onde o calor tende a se acumular, como seções grossas e pesadas.
Porosidade a Gás
A porosidade a gás é outro defeito popular de fundição em areia visto principalmente no processo de fundição metálica. A porosidade a gás são bolhas criadas dentro da fundição após a etapa de resfriamento. Problemas de porosidade a gás vêm em três tipos de bolhas que são microfuros, sopros e furos abertos.
Estes problemas de fundição ocorrem porque há uma quantidade de gás (nitrogênio, oxigênio ou hidrogênio) contida no metal líquido, mas não no metal sólido. Portanto, quando o fluido esfria, esta quantidade de gás dissolvido forma bolhas que reduzem a resistência, ductilidade e estética dos produtos fundidos.
Estas bolhas se apresentam como porosidade ou poro, seja na superfície ou dentro da fundição. O poro pode variar de 0,01 a 0,05mm para alguns kg de fundição, enquanto o poro de fundição de maior peso pode ser 0,04mm de diâmetro.
Microfuros (Pinholes)
Microfuros, também chamados de porosidades, são pequenas bolhas principalmente reunidas na superfície superior das peças fundidas. Geralmente tamanho cerca de 2mm e podem ser detectados a olho nu sem equipamento de inspeção profissional.
Sopros (Blowholes)
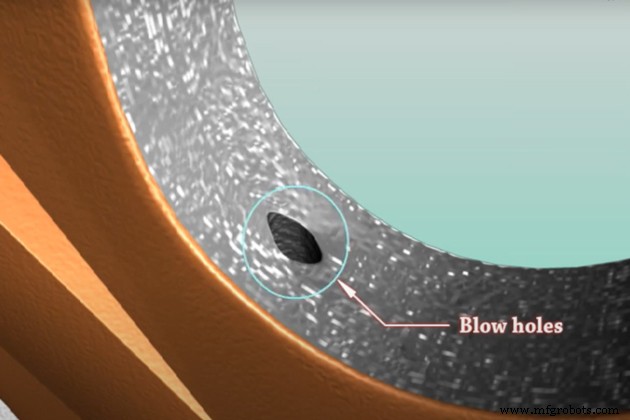
Sopros, também conhecidos como blows, são cavidades maiores que microfuros que geralmente aparecem dentro das peças fundidas. É invisível a olho nu.
Para detectar a qualidade interna da fundição, raio-X, harmônico, ultrassônico ou análise magnética são aplicados para escanear sopros. Sopros também podem ser encontrados nas etapas de usinagem.
Furo Aberto (Open Hole)
O furo aberto é semelhante a grandes cavidades como sopros, mas aparece na superfície das peças fundidas, visível a olho nu.
O que causa porosidade a gás na fundição em areia?
A superabsorção de gás ocorre principalmente por umidade excessiva e ventilação mal configurada. Especificamente, razões podem ser listadas como segue:
- Umidade muito alta na mistura de moldagem de areia
- Ferramentas de transporte de metal fundido (conchas) estão úmidas
- Areia gasificada é insuficiente
- Temperatura excessivamente alta do metal fundido
- Resfriadores contêm ferrugem e umidade
- O macho não é suficientemente assado
- Há ventilações insuficientes no molde de areia
- O molde de areia é excessivamente compactado
- Turbulência do metal durante a etapa de vazamento
Como tratar defeitos de porosidade a gás?
Práticas adequadas de fundição podem minimizar a porosidade a gás e garantir a qualidade da fundição. Pelos seguintes trabalhos, pode reduzir gás preso no metal e evitar formações de cavidade:
- Controlar o teor de umidade adequado no molde de areia e garantir que a areia de moldagem esteja seca e permeável
Note que a areia muito fina pode enfraquecer a permeabilidade do gás do molde de areia. É recomendável usar areia mais grossa para melhor permeabilidade a gás.
Também, não compactar excessivamente o molde de areia porque pode reduzir a permeabilidade do molde de areia também. Criar mais ventilações no molde de areia por hastes de ventilação para melhor permeabilidade. Adicionalmente, o molde requer ser secado de maneira padrão.
- Moldes e machos são requeridos para serem secos e armazenados em condição de secagem padrão
- Garantir projetar ventilações suficientes para molde de areia e machos para permitir que gases saiam.
- Usar resfriadores sem ferrugem, limpos e ferramentas secas
- Aplicar processos adequados de fusão e vazamento
Para minimizar problemas de porosidade a gás, é altamente recomendado derreter material metálico em ambiente de vácuo cercado por gases de baixa solubilidade ou sob fluxo que previne contato do ar com o metal fundido. Também, verter fluido fundido a uma temperatura mais baixa para aumentar a taxa de solidificação e reduzir absorção de gás.
Além disso, a turbulência no vazamento de metal pode introduzir gases, portanto, requer um design adequado do sistema de alimentação para prevenir turbulência do metal durante o vazamento.
Defeitos de Vazamento de Metal
Defeitos de vazamento de metal são formados pelo processo inadequado de vazamento de metal fundido na cavidade do molde.
Esta categoria de problemas de fundição em quatro tipos que são fechamento a frio, enchimento incompleto e inclusão de escória.
Fechamento a Frio (Cold Shut) na Fundição
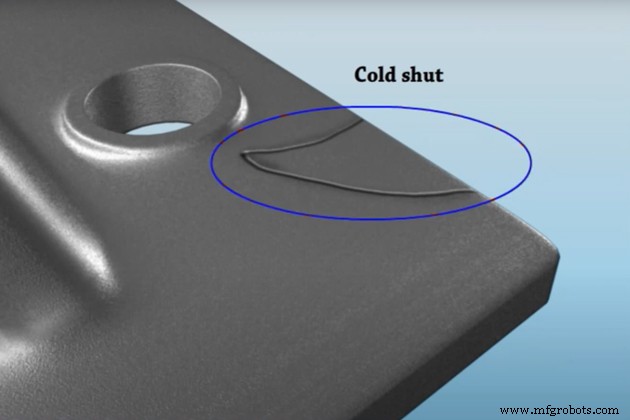
Fechamentos a frio na fundição são linhas ou trincas formadas na parte central da superfície da fundição em uma borda áspera resultando em um ponto fraco. Fechamentos a frio são visíveis a olho nu e fundições são frequentemente rejeitadas se contêm defeitos de fechamento a frio.
Estes defeitos de fundição em areia enfraquecem a resistência da fundição que é capaz de quebrar a fundição.
Estes defeitos de fundição em areia ocorrem quando o metal fundido é vertido na cavidade do molde de dois pontos de vazamento, mas os dois fluxos de fluido fundido não se fundem corretamente.
O que causa defeitos de fechamento a frio?
Os defeitos de fechamento a frio vêm de:
- O metal fundido carece de fluidez
- O sistema de alimentação é projetado inadequadamente
Como tratar defeitos de fechamento a frio?
A principal razão que causa defeito de fundição de fechamento a frio é a falta de fluidez do metal fundido. Aqui estão soluções para melhorar a fluidez do líquido metálico:
- Projetar o sistema de alimentação adequadamente
- Limitar processo de solidificação prematura aumentando a temperatura de vazamento
- Usar areia mais grossa para melhorar a permeabilidade do molde de areia
Enchimento Incompleto (Misruns)
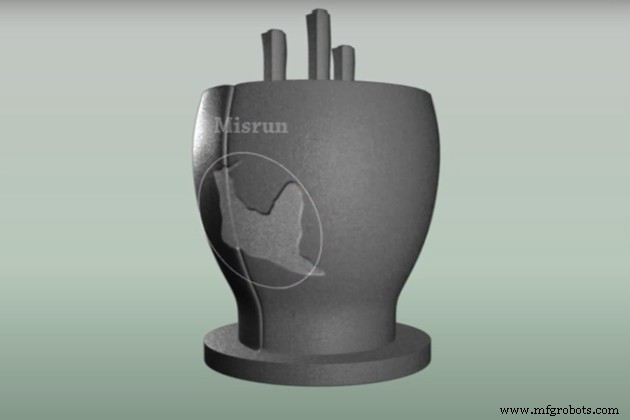
Enchimentos incompletos são defeitos de fundição nos quais a cavidade do molde não é preenchida completamente com metal fundido, resultando em porções não preenchidas ou partes faltantes.
Isso acontece porque o fluido metálico congela antes de preencher toda a cavidade do molde.
O que causa defeitos de enchimento incompleto?
A razão que leva a defeitos de enchimento incompleto é semelhante ao fechamento a frio, que é a falta de fluidez do metal fundido.
Como tratar defeitos de enchimento incompleto?
Semelhante aos remédios para fechamento a frio, se sua fundição enfrenta fenômeno de enchimento incompleto, verifique
- Design de alimentação
- Design de moldagem em areia
- Temperatura de vazamento
Inclusão de Escória (Slag Inclusion)
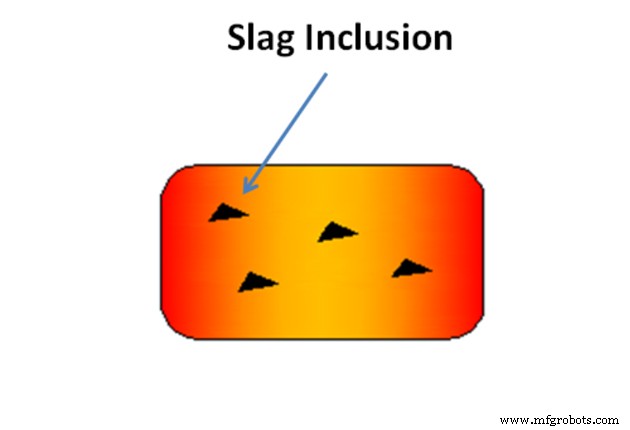
Inclusão de escória são aglomerados cinza escuro ou distribuição única encontrados tanto na superfície quanto dentro da fundição.
Geralmente é detectado nos processos de jateamento de areia e usinagem.
O que causa inclusão de escória?
As razões pelas quais defeitos de inclusão de escória são formados incluem:
- A matéria-prima e entrada de fusão contêm impurezas (óxidos, nitretos, carbonetos, sulfetos, etc.)
- O design inadequado do sistema de vazamento leva a escórias serem atraídas para a cavidade do molde durante o processo de vazamento
- Material erodido do forno de fusão, copo de vazamento.
- Contaminantes que contêm molde de areia
- Escória não é removida e limpa após a etapa de refino, mais o líquido de liga é excessivamente agitado sob alta temperatura causando reoxidação
Como tratar inclusão de escória?
Existem várias maneiras de minimizar a concentração de inclusão de escória. Para prevenir a inclusão de escória de se formar na fundição, você pode verificar estes remédios:
- Controlar a matéria-prima e entrada de fusão
Sugere-se colocar matéria-prima na máquina de análise de composição SpetroMax para verificar a qualidade do material de entrada. Também, limpar e remover impurezas do material de fusão e armazená-los adequadamente.
- Qualificar o processo de fusão do metal para garantir o líquido de liga puro obtido
Para prevenir formação de óxido no metal, é recomendado derreter metal em vácuo, fluxo, atmosfera inerte.
Se você derreter metal em forno normal, certifique-se de que está bem controlado de material de entrada, aditivos e temperatura de fusão. Remova toda a formação de escória no forno durante a fusão.
- Otimizar o sistema de vazamento
Configurar camada de filtro, desbaste, partes de coleta de escória no design do sistema de vazamento para minimizar a inclusão de escória na cavidade do molde.
- Técnica de vazamento adequada
Usar copo de vazamento com seção de bloqueio de escória. Verter lentamente, continuamente e uniformemente para garantir que o fluxo líquido não quebre. Lembrar de não usar concha de pequeno volume (copo de vazamento) para preencher cavidade de molde maior.
Defeitos de Material do Molde
O processo de fundição em areia usa molde de areia de ligação natural que surge defeitos de fundição relacionados ao molde. Defeitos de material do molde são problemas resultantes de material de moldagem e design do molde.
Existem diferentes defeitos de material do molde, aqui listamos os principais defeitos comumente vistos no processo de fundição.
Cortes e Lavagens (Cuts and Washes)
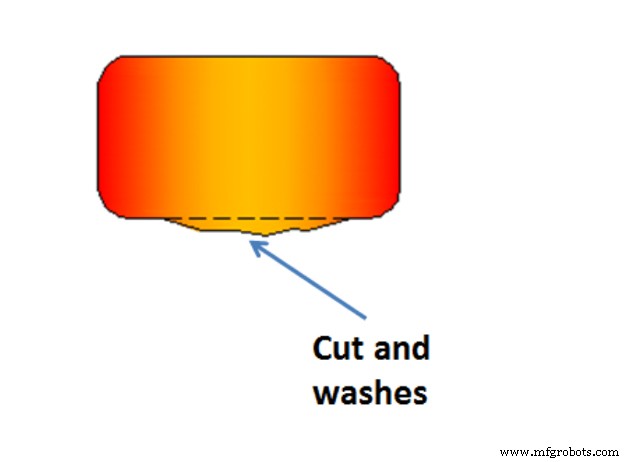
Cortes e lavagens são defeitos comuns de fundição em areia criados porque o metal fundido erosiona o molde de areia causando peças fundidas de metal excessivas. Defeitos de cortes e lavagens apresentam-se como saliências baixas localizadas ao longo da superfície da fundição e inclinadas para a extremidade que tem mais pressão de vazamento.
O que causa defeitos de cortes e lavagens?
Os defeitos de cortes e lavagens ocorrem devido a:
- Velocidade muito alta do metal fundido no processo de vazamento
- Design inadequado do sistema de alimentação
- Baixa resistência do molde de areia e macho
- Falta de aglutinante no revestimento frontal e suporte do macho
Como prevenir defeitos de cortes e lavagens?
Para prevenir defeitos de cortes e lavagens, você pode tentar ajustar estas coisas:
- Projetar um sistema de alimentação adequado
- Aumentar a resistência do molde de areia e macho ajustando a mistura de moldagem (tamanho do grão de areia, argila, teor de umidade) e controlando a técnica de moldagem
- Adicionar aglutinantes no revestimento frontal e suporte do macho
Penetração de Metal (Metal Penetration)
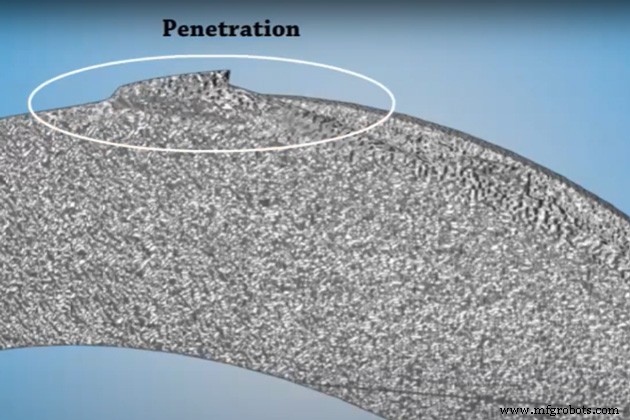
Penetração de metal é o defeito de fundição onde o metal penetra nas lacunas dos grãos de areia, resultando em uma superfície de fundição áspera e irregular. Estes defeitos de fundição em areia são visíveis a olho nu e reduzem a estética da fundição.
O que causa defeitos de penetração de metal?
O fenômeno de penetração de metal ocorre devido a:
- Usar grão de areia muito grosso
Grão de areia muito mais grosso (tamanho de grão grande) é mais propenso a causar penetração de metal severamente do que areia fina.
- O molde de areia é compactado muito mole
- Molde de areia e macho são de baixa resistência
- Sem lavagem de molde
Como prevenir defeitos de penetração de metal?
Para prevenir estes defeitos de fundição em areia, resolvendo as causas acima por:
- Usar tamanho de areia pequeno
- Aumentar resistência do molde de areia e macho
- Fornecer compactação suficientemente dura ao molde de areia
- Aplicar uma lavagem de molde para adicionar uma camada protetora contra penetração de metal
Fusão (Fusion)
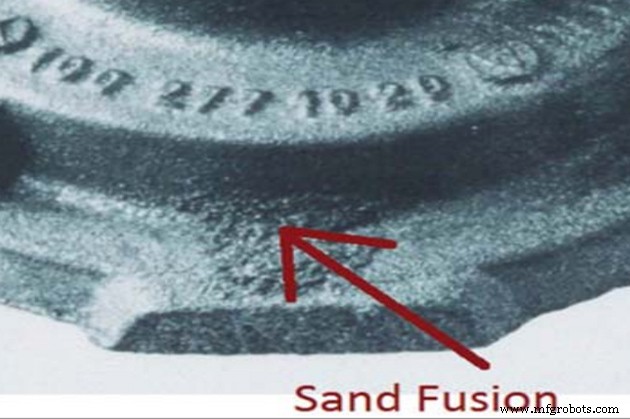
Fusão é defeito de fundição em areia no qual grão de areia funde com fluxo de metal, resultando em uma crosta fina com aparência vítrea e frágil anexada à fundição.
O que causa defeitos de fusão?
Defeitos de fusão ocorrem principalmente devido a:
- O molde de areia tem baixa propriedade de refratariedade
Refratariedade é a capacidade do molde de suportar a temperatura do metal fundido a ser vertido, ajudando a prevenir a possibilidade de fusão do metal.
- Alta temperatura de vazamento
- Design inadequado do sistema de alimentação
Como prevenir defeitos de fusão?
Prevenir defeitos de fusão em fundição em areia por:
- Projetar sistema de alimentação adequado
- Reduzir a temperatura de vazamento
- Aumentar a propriedade de refratariedade do molde de areia adicionando areia de sílica
Escape (Runout)
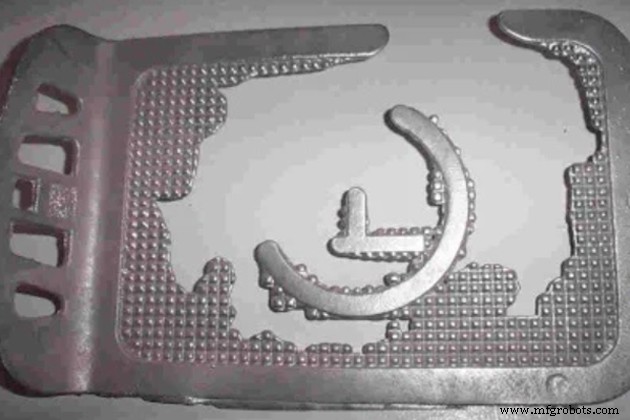
Escape é defeito de fundição em areia que metal fundido escapa para fora do molde, resultando em cavidade do molde não totalmente preenchida e partes faltantes/incompletas são criadas.
O que causa defeitos de Escape?
Defeitos de escape vêm de 2 razões principais:
- Design de molde de baixa precisão
- Flask inadequado (caixa de ferramentas para conter molde de areia)
Como prevenir defeitos de Escape?
Soluções para prevenir defeitos de escape são:
- Projetar um molde de areia preciso. Rejeitar moldes de areia não qualificados antes da etapa de vazamento
- Escolher material de resistência a alta temperatura para molde de areia para prevenir desgaste
Inchaços (Swells)
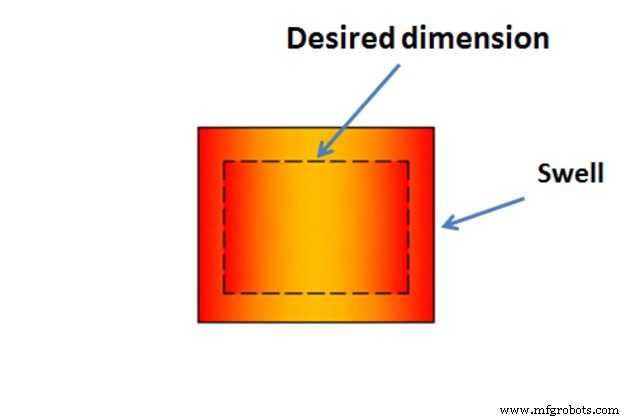
Inchaços causam aumento da fundição em comparação ao volume desejado, que requer usinagem adicional depois e desperdício de metal.
O que causa defeitos de inchaços?
Defeitos de inchaços na fundição razão de:
- Baixa resistência do molde de areia
- O molde de areia é mal compactado
Como prevenir defeitos de inchaços?
Prevenir defeitos de inchaços na fundição por:
- Compactar molde de areia firmemente
- Aumentar a resistência do molde de areia para suportar a pressão do fluxo fundido
Defeitos Metalúrgicos
Defeitos metalúrgicos surgem quando há problemas no metal de fundição. Dois defeitos metalúrgicos de fundição são rasgaduras a quente e pontos quentes.
Rasgaduras a Quente / Trincas (Hot Tears/Cracks)
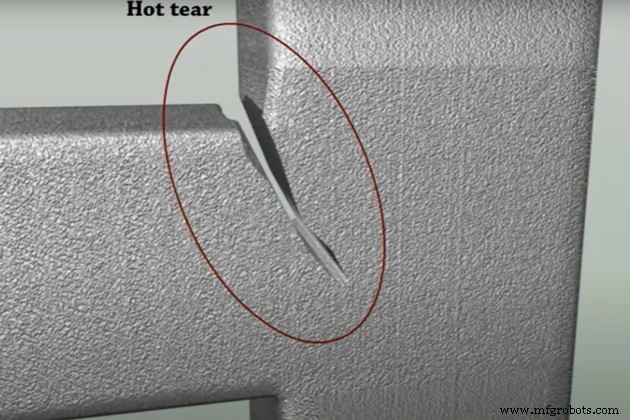
Rasgaduras a quente, também conhecidas como trincas a quente, são defeitos de fundição em areia que aparecem como fendas irregulares na fundição. Algumas trincas são visíveis a olho nu, algumas precisam de ampliação para detectar.
Estas trincas são criadas porque o metal é fraco quando quente, e tensões residuais (de tração) no metal podem causar problemas à medida que solidifica. Se o metal solidificado não tem resistência suficiente para resistir às tensões residuais, as trincas a quente se apresentarão.
O que causa defeitos de rasgaduras a quente?
- Design inadequado do molde
- O molde de areia carece de colapsibilidade
- O molde de areia é muito compactado duro
Como prevenir defeitos de rasgaduras a quente?
- Design adequado do molde para melhorar a colapsibilidade
- Compactar molde de areia suavemente
Pontos Quentes / Pontos Duros (Hot Spots/Hard Spots)
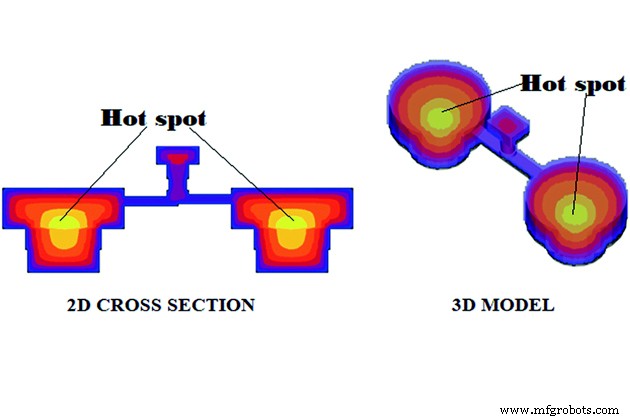
Pontos quentes, também chamados de pontos duros, acontecem quando uma área da fundição resfria mais rápido que outras áreas circundantes, resultando em pontos mais duros que outros.
O que causa defeitos de pontos quentes?
- Prática de resfriamento inadequada
Como prevenir defeitos de pontos quentes?
- Fornecer prática de resfriamento adequada
- Ajustar a composição do metal
Como nossa fundição trata defeitos de fundição em areia?
Como mencionado no início, nenhum processo de fundição é 100% perfeito. Embora apresentando excelentes propriedades de fundição, há defeitos de fundição para se preocupar.
Especificamente para um dos mais favoritos e populares em fundição que é fundição em areia. Não se pode negar que a fundição em areia é excepcional por sua capacidade de fundir grande volume, alto detalhe e baixo custo de moldagem de peças fundidas. No entanto, é vital olhar para possíveis defeitos de fundição em areia para estimar a tolerância e expectativa ao cliente.
Na fundição VIC, somos transparentes ao discutir com nossos clientes possíveis defeitos de fundição que poderiam acontecer durante o processo de trabalho. Sempre tentamos limitar o máximo possível para minimizar defeitos de fundição em areia e fornecer as melhores peças fundidas de qualidade.
Nossa abordagem a defeitos de fundição em areia varia de diferentes defeitos. No entanto, nosso lema de trabalho é sempre prevenção é melhor que cura. Portanto, aplicamos processos de inspeção rigorosos para todos os processos de fabricação, desde entrada de matéria-prima, fusão de metal, sistema de vazamento, resfriamento, até trabalho de usinagem.
Na fundição VIC, temos equipado com máquinas SpetroMax para analisar composição do material de entrada. Antes de cada segmento de fusão, a matéria-prima é bem controlada de sua qualidade para reduzir defeitos metalúrgicos. Dessa forma, podemos limitar os defeitos de fundição em primeiro lugar.
Ao mesmo tempo, continuamente controlamos o sistema de alimentação e processo de vazamento para garantir sua eficácia e adequação de acordo com cada requisito de fundição. Todos os processos mecânicos estão sob supervisão do gerente para garantir técnica adequada.
Após a fundição esfriar, todas as peças brutas devem passar pelo processo de filtragem para separar objetos qualificados e não qualificados. Qualquer fundição abaixo do requisito continuamente é movida para etapas de usinagem. A fundição será rejeitada se for impossível reparar.
Desta forma, podemos garantir comprometer que qualquer fundição que oferecemos ao cliente, é de alta qualidade.
Leia mais:
Como kettlebells são feitos por fundição em areia?
—
Referência
Sadaf Vazehrad (2011). Caracterização de Porosidade de Retração em Componentes de Ferro Fundido Compactado. https://cdn.intechopen.com/pdfs/73849.pdf
Nawaz Mahomed. Porosidade de Retração em Fundições de Aço em Areia: Formação, Classificação e Inspeção. https://www.diva-portal.org/smash/get/diva2:643746/FULLTEXT01.pdf
Processo de manufatura
- Quatro Tipos de Ciberataques — Estratégias Comprovadas de Prevenção
- Areia de Moldar em Fundição Metalúrgica: Tipos, Constituintes e Características
- Defeitos de Soldagem: Tipos, Causas, Detecção e Correção
- Defeitos de Fundição: Tipos, Causas e Remédios Comprovados
- Entendendo Defeitos de Forjamento: Tipos, Causas e Soluções Eficazes
- Estratégias Especializadas para Eliminar Defeitos de Não-Umectação na Produção de PCBs
- Dominando a Fundição de Alumínio em Areia: Técnicas para Acabamento Superficial Superior
- Explorando Equipamentos de Fundição em Areia: Tipos e Aplicações
- Fundição sob Pressão: Câmaras Quente e Fria, Variantes e Aplicações
- Defeitos Comuns de Soldagem: Causas, Identificação e Soluções Eficazes