



Entendendo Sistemas de Alimentação em Fundição: Tipos, Design e Boas Práticas
Na fundição em areia, o sistema de vazamento de metal é extremamente crucial porque seu layout afeta a qualidade da fundição e reduz o desperdício de metal no sistema de vazamento. Neste artigo, a VIC dará uma visão detalhada do sistema de alimentação no processo de fundição.
O que é o sistema de alimentação na fundição?
Na fundição metálica, o sistema de alimentação na fundição é um sistema de vazamento de metal que conduz o metal fundido para a cavidade do molde. O metal flui da bacia de vazamento para o canal de alimentação (sprue) e passa pelo canal de distribuição (runner) e portas de entrada (gates) antes de entrar na cavidade do molde.
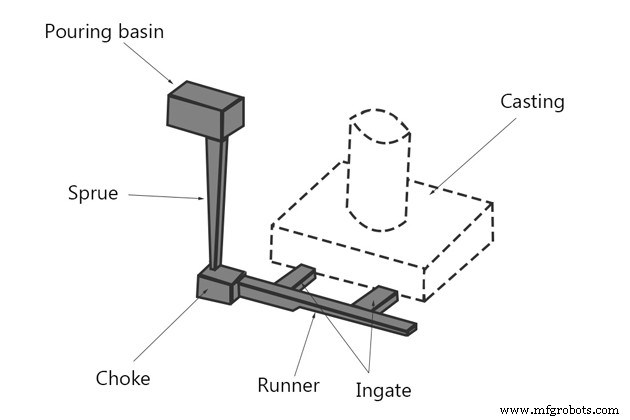
Projetar um sistema de alimentação requer consideração cuidadosa de acordo com a tecnologia, materiais e fundições.
Este sistema determina a taxa de fluxo do metal para a cavidade do molde.
Se a taxa de fluxo for muito rápida, há risco de corrosão, enquanto se a velocidade for muito lenta, pode causar o resfriamento do metal antes de preencher a câmara, o que afeta diretamente a qualidade da fundição.
A forma e tamanho do sistema de alimentação na fundição são adequadamente arranjados ao fazer o molde. Se o sistema de alimentação não for projetado corretamente, pode causar defeitos graves de fundição.
Contate-me para ajuda: https://sites.google.com/view/hrv-job/
Funções do sistema de alimentação na fundição em areia
O sistema de alimentação na fundição é projetado para servir os seguintes 4 principais objetivos:
- Preencher a cavidade do molde com metal suficiente no menor tempo sem ter que aumentar a temperatura do metal.
- O metal flui suavemente, minimizando turbulência que causa aprisionamento de ar durante a fundição.
- O sistema de alimentação define a faixa de temperatura apropriada para que durante o processo de resfriamento do metal, a retração ocorra no sistema de alimentação, não nas peças fundidas.
- Combinado com sistema de remoção de impurezas do metal.
Requisitos de design do sistema de alimentação
Um sistema de alimentação bem projetado na fundição deve satisfazer os seguintes requisitos:
- Bom controle do fluxo de metal. Sem impacto, sem respingos, continuidade suave e constante.
- Não transportar escória, impurezas e gases para a cavidade do molde.
- Preencher a cavidade do molde rapidamente, não reduzir a diluição do metal.
- Controlar a temperatura na cavidade do molde para resfriar o metal de forma estável.
- Capaz de adicionar metal e não desperdiçar muito metal.
- Fácil de desmontar após a fundição solidificar.
- Econômico e maximizando o rendimento da fundição.
Se o sistema de alimentação for projetado incorretamente, os seguintes erros podem ocorrer:
- Oxidação de metais.
- Corrosivo ao molde.
- Causando retração de objetos no molde.
- Fazer o metal penetrar na parede do molde.
- Resfriamento desigual da fundição.
Diagrama do sistema de alimentação
O sistema de alimentação na fundição em areia inclui:
1. Bacia de vazamento ou copo de vazamento
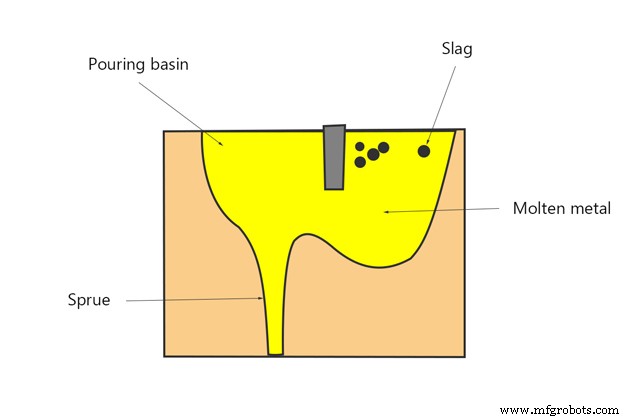
A bacia de vazamento é a entrada em forma de funil, localizada no topo do sistema, onde o metal é vertido das conchas no molde.
A bacia de vazamento ajuda a regular a taxa de fluxo do metal líquido e reduz a turbulência na entrada do sprue, e ajuda a separar sedimento e escória antes de entrar no sprue.
2. Canal de Alimentação (Sprue)
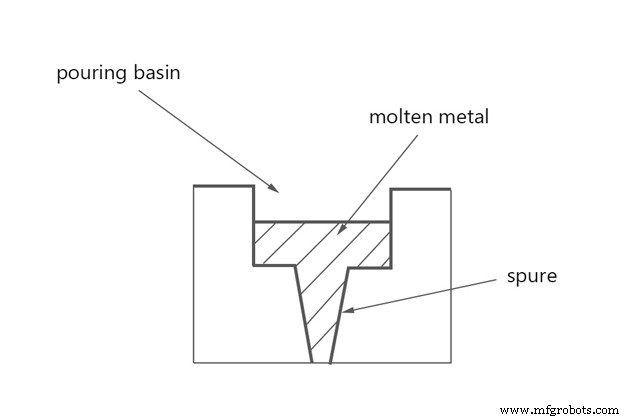
Sprue de fundição é uma passagem vertical da bacia de vazamento até o runner e gates. O metal líquido descendo o sprue vertical perde pressão mas aumenta a velocidade devido ao efeito da gravidade.
A seção transversal do sprue pode ser circular, quadrada ou retangular (preferencialmente circular). O sprue é projetado para afunilar para baixo para evitar aspiração de ar. Extremidade maior acima para captação de metal, enquanto extremidade menor conecta ao runner.
O pé do sprue é rotacionado em ângulo reto ao runner para prevenir queda livre do metal líquido, conhecido como poço do sprue.
3. Canal Transversal ou Canal de Distribuição (Runner)
Runner na fundição é um canal horizontal conectando o poço do sprue aos gates. O metal líquido fluirá do sprue para o runner e preencherá a cavidade do molde adequadamente. O runner tem o efeito de reduzir a velocidade do metal líquido quando ele cai livremente em um sprue de alta velocidade.
O runner deve ser preenchido com metal fundido para prevenir escória de entrar na cavidade e garantir fluxo constante.
4. Porta de Entrada (Ingate ou Gate)
Ingate é o fim do caminho e onde a cavidade do molde começa. Ele conduz o metal líquido que flui do runner para a cavidade do molde. Dependendo das características da fundição, há diferentes números de ingates.
Existem dois tipos de gates: gate grande e gate pequeno. O gate pequeno é usado para solidificação lenta da fundição, enquanto o gate grande é para solidificação rápida.
O gate não deve ter arestas vivas, pois podem rachar durante o vazamento, fazendo com que a areia seja pega no metal fundido na cavidade do molde.
Tipos de gates na fundição:
Gate é dividido em 3 categorias:
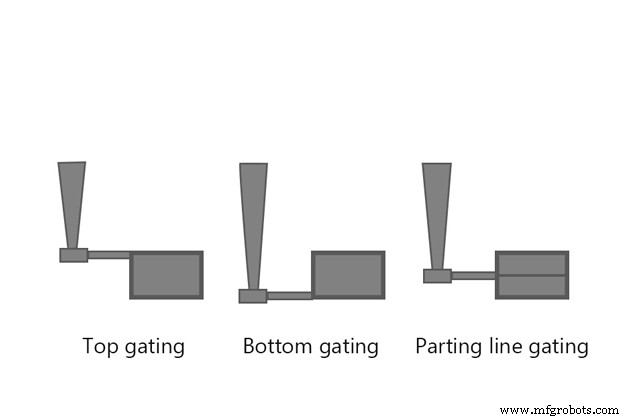
- Gate superior (Top gate): o gate está na parte do molde cope.
As desvantagens do gate superior são alta turbulência do fluxo de metal, superfície de fundição ruim.
- Gate inferior (Bottom gate): o gate está na parte do molde drag. No gate inferior, o metal líquido preenche a parte inferior da cavidade do molde e gradualmente aumenta na parede do molde.
O gate inferior tem a vantagem de menos caos e erosão de areia que o gate superior.
A desvantagem do gate inferior é que o fluxo de metal pode ser obstruído devido à solidificação antes do molde estar cheio. A faixa de temperatura gerada pelo gate inferior é difícil de atingir o padrão causando solidificação desigual.
- Gate lateral na linha de separação (Parting line side gate): é o gate localizado ao longo da linha de separação. O compartimento abaixo da linha de separação é preenchido com metal líquido através de gate superior, enquanto o compartimento acima da linha de separação é preenchido com gate inferior. Este tipo de gate resolve as desvantagens dos dois tipos acima.
Tipos de sistema de alimentação
Existem dois tipos de sistemas de alimentação: Sistema de Alimentação Pressurizado e Sistema de Alimentação Não Pressurizado. Escolher o sistema de fundição correto com a razão de área correta definirá a qualidade da fundição.
1. Sistema de Alimentação Pressurizado
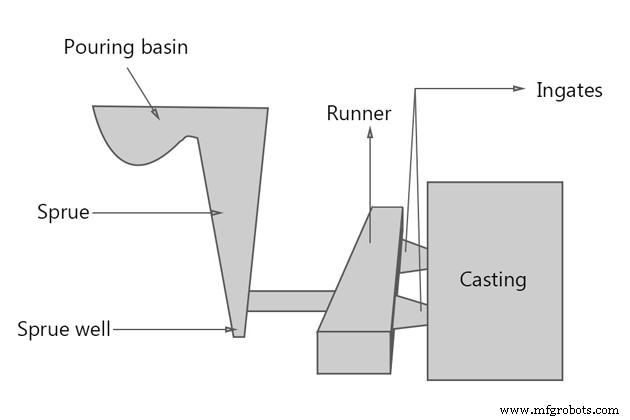
O sistema de alimentação pressurizado é um sistema cuja área de seção transversal diminui gradualmente em direção à cavidade do molde (menor que a área mais estreita do sprue-runner). A área do ingate é minimizada para colocar pressão no sistema. Nos gates, a taxa de fluxo do metal líquido é quase igual.
O sprue está sempre cheio de metal criando contrapressão, o que reduz a aspiração de ar.
Aqui, o metal que está sempre correndo em altas velocidades se torna mais caótico e é fácil criar correntes de redemoinho nos gates levando à erosão.
Este sistema dá prioridade especial à moldagem por injeção com materiais de ferro fundido.
2. Sistema de Alimentação Não Pressurizado
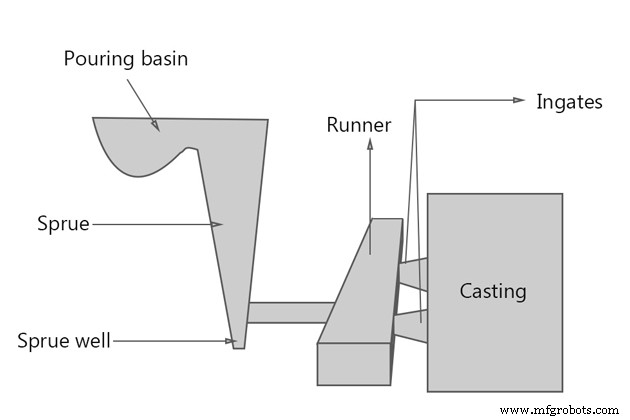
O sistema de alimentação não pressurizado é um sistema cuja área total de superfície das portas aumenta gradualmente em direção à cavidade do molde (maior que a área mais estreita do sprue). O fluxo de metal líquido nos gates são diferentes.
Razão de alimentação (Gating ratio)
A razão de alimentação é a razão entre a área de seção transversal do sprue para a área total de seção transversal dos runners para a área total de seção transversal dos ingates.
A fórmula para a razão de alimentação é As: Ar: Ag.
Com o Sistema de Alimentação Pressurizado, a razão de alimentação é geralmente 1:2:1 ou 1:0,75:0,5. Este sistema é chamado de "sistema de controle de gate" porque os ingates controlam o fluxo do metal.
Com o Sistema de Alimentação Não Pressurizado, a razão de alimentação é geralmente 1:2:2 ou 1:3:3 ou 1:1:3. Este sistema é chamado de "sistema de controle de estrangulamento" porque o estrangulamento controla o fluxo do metal.
Tabela de razão de alimentação para vários materiais:
| Materiais | Razão de alimentação |
|---|---|
| Alumínio | 1:2:1 1:1.2:2 1:2:4 1:3:3 1:4:4 1:6:6 |
| Bronze de alumínio | 1:2.88:4.8 |
| Latão | 1:1:1 1:2:3 1.6:1.3:1 |
| Cobre | 2:8:1 3:9:1 |
| Ferro dúctil | 1.15:1.1:1 1.25:1.13:1 1.33:2.67:1 |
O princípio hidráulico usado em sistemas de alimentação
Número de Reynolds
Este é o número que ajuda a prever tipos de fluxo com diferentes fluxos de líquido. A natureza do fluxo no sistema de alimentação pode ser estabelecida calculando o número de Reynolds:
Re = ρuL/µ = uL/vRe: Número de Reynolds
ρ: densidade do fluido (kg/m3)
u: velocidade do fluxo (m/s)
L: dimensão linear característica (m)
µ: viscosidade dinâmica do fluido (Pa.s)
v: viscosidade cinemática do fluido (m2/s)
- Se Re > 2000, o fluxo é estável.
- Se Re < 2000, o fluxo é caótico.
Se o fluxo é turbulento, os grãos de areia no molde serão expelidos do molde e do sistema de alimentação entrando na cavidade do molde, causando problemas como contaminação da fundição, aspiração de ar no molde e erosão da parede do molde.
Equação de Bernoulli
Metais líquidos percorrem diferentes canais no molde de acordo com o teorema de Bernoulli que a carga total permanece constante em qualquer seção.
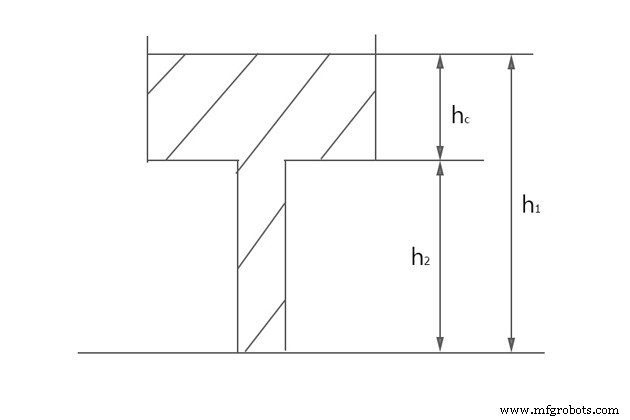
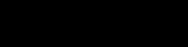
h: carga potencial (m)
p: pressão (Pa)
V: velocidade do metal fundido (m/s)
peso específico do líquido (N/m2)
g = 9,8 (m/s)
ρ: densidade do fluido (kg/m3)
O sistema de alimentação deve ser projetado para que o metal líquido esteja sempre cheio. Todas as seções transversais e mudanças de direção devem evitar cantos agudos e aproveitar cantos arredondados.
Como projetar sistema de alimentação
Para projetar o sistema de vazamento, o projetista deve aderir aos requisitos de design descritos acima. Aqui estão as fórmulas para calcular para projetar um sistema de alimentação adequado.
Clique aqui para o detalhe.
1. Calcular tempo de vazamento
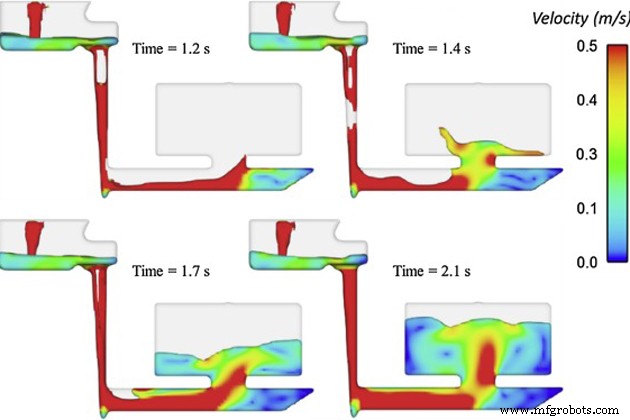
Tempo de vazamento é o tempo quando o metal preenche a cavidade do molde. Quanto maior o tempo de vazamento, maior a temperatura de vazamento, e o preenchimento do molde não é garantido. Quanto menor o tempo de vazamento, mais caótico o fluxo de metal no molde leva a erosão do molde e retração excessiva.
O tempo de vazamento deve ser otimizado baseado nestes fatores:
- Materiais da fundição
- Complexidade da fundição
- Tamanho da fundição
- Espessura da seção
A fórmula para calcular tempo de vazamento ótimo:
- Com material ferro fundido cinzento com peso menor que 450kg:
t=K(1.41+T/14.59)√WK = fluidez do ferro (polegadas) / 40
K: fator de fluidez
T: espessura média da seção (mm)
W: massa da fundição (kg)
- Com material ferro fundido cinzento com peso maior que 450kg:
t=K(1.236+T/16.65)∛W- Com fundição de aço:
t=(2.4335-0.3953logW)√W- Com ferro dúctil:
t=K₁√WK₁= 2,08 para seções mais finas.
K₁= 2,67 para seções de 10 a 25mm de espessura.
K₁= 2,97 para seções pesadas.
- Com fundições de liga de cobre:
t=K₂∛W- Fundições com paredes finas e formas complexas pesando até 450kg:
t=K₃∛W'W': massa da fundição com gates e risers (kg)
| Espessura (mm) | K₃ |
|---|---|
| 1.5 – 2.5 | 1.62 |
| 2.5 – 3.5 | 1.68 |
| 3.5 – 8.0 | 1.85 |
| 8.0 – 15.0 | 2.20 |
- Peso da fundição varia de 450kg – 1000kg:
t=K₄∛(W'T)| Espessura (mm) | K₄ |
|---|---|
| < 10 | 1.00 |
| 10 – 20 | 1.35 |
| 20 – 40 | 1.50 |
| > 40 | 1.70 |
2. Projetar Sprue
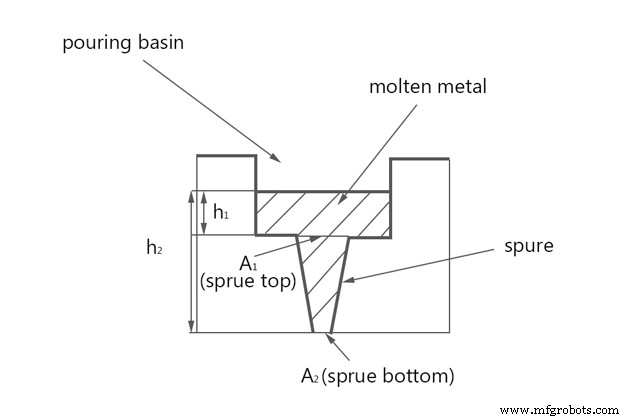
O design ideal do sprue é que as extremidades superiores grandes e afunilam para baixo como uma parábola. No entanto, para produção mais fácil, é recomendado usar um cilindro cônico. A graduação mínima é 5%.
A seção transversal circular de saída do sprue é projetada baseada na área da área de estrangulamento e na razão de alimentação. Isso ajuda a reduzir perturbações e perda de calor.
A fórmula de cálculo do sprue:
A₁/A₂=√h₂/√h₁h1 e h2: carga de pressão estática do metal no topo do sprue e na base do sprue.
A1 e A2: as respectivas áreas de seção transversal.
Design do poço do sprue: Um design razoável do poço do sprue é fazer um cilindro com o dobro do diâmetro da saída do sprue e o dobro da profundidade do runner. Um filete colocado entre o poço e o runner ajudará o metal a dirigir perpendicularmente suavemente.
3. Projetar Estrangulamento (Choke)
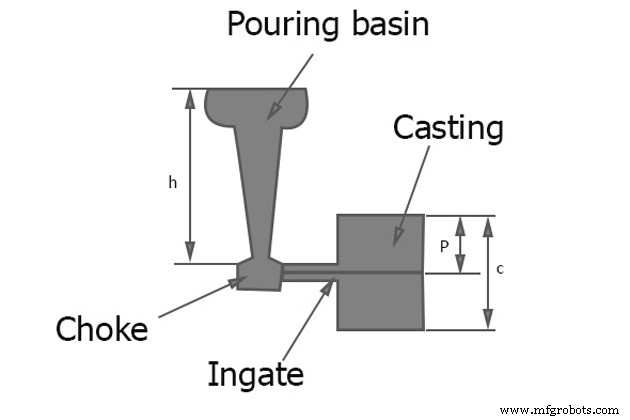
O estrangulamento é uma área de controle colocada no poço do sprue para controlar o fluxo de metal líquido fluindo para a cavidade do molde de modo que o molde seja preenchido no tempo de vazamento calculado.
A área do estrangulamento desempenha um papel importante nos sistemas de alimentação porque a área permite que o metal passe através a um fluxo consistente e constante. O estrangulamento tem a menor razão no sistema de alimentação comparado às outras partes e a área de seção transversal é a menor na área de controle.
Fórmula para calcular área do estrangulamento:
A=W/(dtC√(2gH))A: área do estrangulamento (mm)
t: tempo de vazamento (s)
d: densidade de massa do metal fundido (kg/mm3)
Al: d = 2500
Cu, Fe, Ni, Co: d = 7000
C: eficiência do sistema de alimentação usado (= 0,8)
W: peso da fundição incluindo alimentadores e canais de alimentação (kg)
g = 9,8 m/s2
H: altura do sprue (mm), calcular H por:
- Com gate superior: H = h
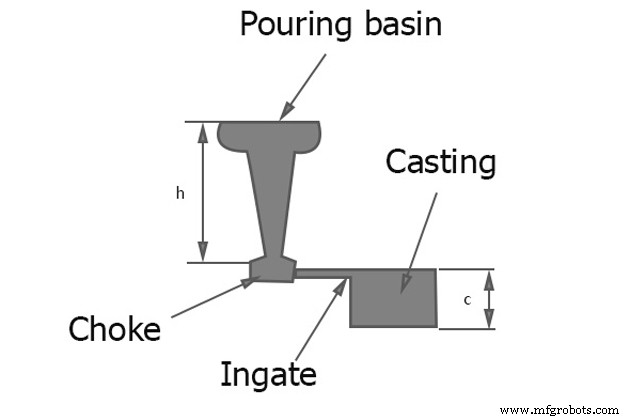
- Com gate inferior: H = h – c/2
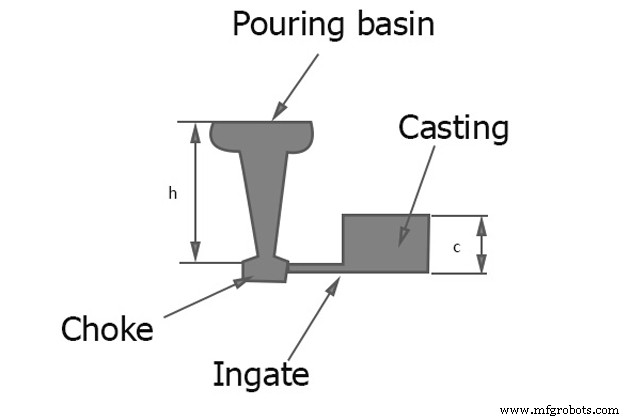
- Com gate na linha de separação: H = h – P²/2c
4. Projetar Runner
A área total de seção transversal do runner deve ser maior que a saída do sprue para reduzir a velocidade do fluxo de metal do sprue para os ingates.
Razão de prioridade da saída do sprue para seção transversal do runner é 1:2. Proporções maiores podem resultar em separação de fluxo e aspiração de ar.
Se houver múltiplos ingates, a área de seção transversal do runner após cada passagem pelo ingate deve diminuir gradualmente por uma área igual à do ingate para garantir fluxo constante.
5. Projetar Ingate
Ingate deve ser feito maior que a saída do sprue para acelerar o metal abaixo do limite.
- Ingate deve ter seção transversal menor para facilitar a rebarbação.
- Razão volume na área de superfície de resfriamento deve ser menor que razão da parte conectada para evitar ponto quente local.
- A área da seção transversal do ingate deve ser proporcional ao tamanho da área de fundição conectada. Quanto maior a área de fundição, maior o fluxo requerido, resultando em um ingate maior.
6. Projetar Riser (ou alimentador, cabeçote)
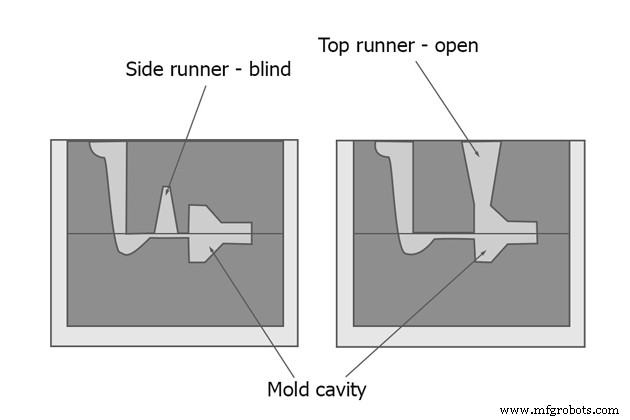
O Riser é uma cavidade de metal fundido em um molde, pronta para fornecer metal à cavidade do molde para compensar a retração à medida que o metal esfria. É colocado na posição de solidificação final da fundição, e está no estado líquido pelo maior tempo. O Riser também é onde os gases gerados dentro do molde são liberados durante o processo de fundição.
Design ótimo do riser:
- Tamanho do riser: A razão de volume / área de superfície do riser deve ser maior que a da fundição para manter estado líquido. Se esta condição não puder ser atendida, o metal deve ser mantido líquido por aquecimento externo ou usando material exotérmico no riser.
- Posição do riser: a distância dos risers deve ser calculada adequadamente baseada na distância de alimentação do metal dos risers.
- Forma do riser: a forma recomendada para o riser é cilíndrica porque esférica é supostamente a melhor mas é difícil de fundir. O fundo do riser deve ser hemisférico para aumentar a razão volume / área de superfície.
Como verificar a eficácia do design de alimentação?
O design do sistema de alimentação é testado através das seguintes técnicas:
- Água em molde transparente: o preenchimento do molde é gravado por câmera de raio-X de alta velocidade e defeitos podem ser observados.
- Radiografia de alta velocidade: o preenchimento do molde é gravado por câmera de raio-X de alta velocidade e defeitos podem ser observados.
- Molde aberto: parte do molde cope na cavidade do molde é cortada e o fluxo de metal líquido que preenche a cavidade do molde é rotacionado de volta pela câmera.
- Sensor de fio de contato: os fios são colocados em diferentes partes do molde, quando a linha de metal toca o fio será gravado com gravador multicanal.
- Água em molde transparente: A adição de gotas de óleo ou marcadores de cor facilitará o registro das velocidades em diferentes áreas.
A VIC é uma das principais fabricantes de fundição de alumínio e ferro fundido. Estamos focados na fabricação de kettlebells com alta qualidade. Se você tiver alguma dúvida ou precisar de cooperação de fundição metálica, não hesite em nos contatar por email: ADMIN@MFGROBOTS.COM
Leia mais:
Como calcular retração de fundição de alumínio
Como melhorar acabamento superficial de alumínio
Como kettlebells são feitos por fundição em areia?
Referências:
- Engenharia de Fundição e Soldagem por Dr. Ahmed Salad Abou Taleb
- https://en.wikipedia.org/wiki/Reynolds_number
- https://en.wikipedia.org/wiki/Bernoulli%27s_principle
- https://www.ijrerd.com/
Processo de manufatura
- Máquinas Virtuais Explicadas: Tipos, Arquitetura e Principais Vantagens
- Guia Especialista para Projetar Sistemas de Alimentação em Fundição de Metais
- Impressão 3D Explicada: Tipos, Processos e Como Funciona
- Entendendo a Soldagem a Arco: Tipos, Como Funciona e Principais Benefícios
- Soldagem Explicada: Tipos, Técnicas e Guia Passo a Passo
- Brasagem Explicada: Una Peças Metálicas com Segurança e Eficácia
- Forjamento Explicado: Processo, Tipos e Materiais
- Martelos de Potência Explicados: Tipos, Design e Como Funcionam
- Chapa Metálica: Definição, Tipos e Aplicações Comuns
- Fundição de Metais: Definição, Tipos e Processo Completo