



Defeitos de Soldagem: Tipos, Causas, Detecção e Correção
Defeitos são inerentes a qualquer processo de fabricação, resultando de limitações do processo ou fatores humanos. Embora seja impossível obter uma junta 100% livre de descontinuidades, o controle rigoroso de parâmetros e procedimentos minimiza sua ocorrência a níveis aceitáveis pelas normas (ex: AWS D1.1, ISO 5817). Este guia abrange os principais defeitos, causas, remedios e métodos de ensaio.
Principais Tipos de Defeitos de Soldagem
1. Porosidade
Presença de cavidades gasosas (bolhas) no metal de solda, distribuídas aleatoriamente. Causada por gases liberados durante a fusão e aprisionados na solidificação, reações químicas ou contaminantes (umidade, óleo, ferrugem).
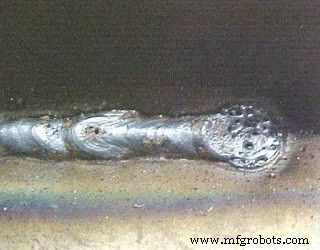
Prevenção: Eletrodos/consumíveis secos (baixo hidrogênio), proteção gasosa adequada, limpeza rigorosa da junta, velocidade de soldagem controlada para escape dos gases.
2. Respingos (Spatter)
Partículas metálicas expelidas do banho de fusão que aderem à peça adjacente. Afetam estética e podem obstruir roscas/furos.
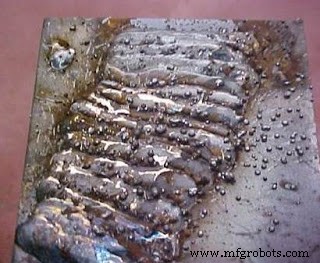
Causas: Corrente excessiva, arco longo, polaridade incorreta, proteção gasosa insuficiente.
Correção: Reduzir corrente/comprimento do arco, polaridade correta, ângulo da tocha e fluxo de gás adequado. Remoção mecânica (esmeril) se necessário.
3. Inclusão de Escória
Compostos não metálicos (óxidos, fluxo) aprisionados no metal de solda. Associados a falta de fusão/penetração. Reduzem a seção resistente e iniciam trincas.
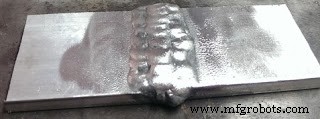
Correção: Remoção completa por esmerilhamento/gouging e resoldagem. Prevenção: limpeza entre passes, eletrodo/parâmetros corretos.
4. Falta de Fusão
Falha na união metalúrgica entre metal de adição e metal base ou entre passes. Devido a calor insuficiente ou técnica incorreta.
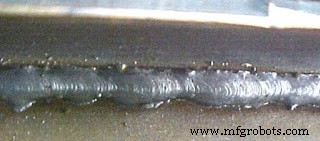
Causas: Baixa energia, banho de fusão grande/avançado, ângulo de junta pequeno, ângulo eletrodo/tocha incorreto, posicionamento de cordão desfavorável.
Remédios: Aumentar corrente/reduzir velocidade, reduzir taxa de deposição, aumentar ângulo da junta, ajustar ângulo do eletrodo para fundir faces, evitar arestas vivas entre cordões.
5. Falta de Penetração
Profundidade da solda insuficiente na raiz da junta. Comum em juntas de topo sem chanfro adequado ou corrente baixa.
6. Subcorte (Undercut)
Sulco na base do metal base junto à solda, não preenchido pelo metal de adição. Reduz a seção transversal e a resistência à fadiga.
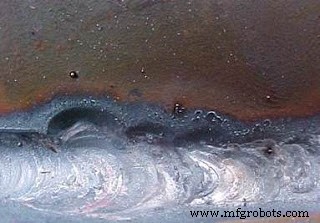
Causas: Tensão de arco alta/arco longo, eletrodo/ângulo incorretos, eletrodo muito grosso, velocidade excessiva.
Remédios: Reduzir tensão/comprimento do arco, ângulo 30°-45° em perna vertical, eletrodo mais fino, reduzir velocidade.
7. Subpreenchimento (Underfill)
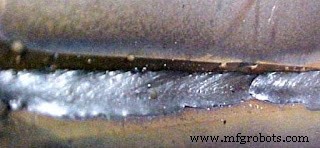
Junta não preenchida com metal suficiente, ficando abaixo da superfície do metal base.
8. Inclusões (Genérico)
Múltiplos passes em junta V com escória não removida entre passes (eletrodos revestidos/fluxo).
9. Trincas Lamelares (Lamellar Tearing)
Problema em aços de baixa qualidade/ductilidade no sentido da espessura, causado por inclusões não metálicas alongadas na laminação. Ocorre em juntas T e de canto onde a fusão é paralela ao plano de laminação.
10. Trincas (Cracks)
Podem ser longitudinais, transversais, de cratera, sub-superficiais (toe cracks), sub-cordão.
- Trinca a quente (Hot Crack): Durante solidificação, por contração e baixo ponto de fusão de impurezas (S, P).
- Trinca a frio (Cold Crack): Após solidificação, por hidrogênio difusível, tensões residuais e estrutura martensítica (atrasada).
Causa comum: Finalização abrupta do cordão (cratera).
Remédios: Preencher cratera ao finalizar (retroceder tocha), mover arco rapidamente para borda da chapa no passe de raiz, aumentar tempo de preenchimento de cratera na fonte (crater fill).
11. Desvio de Arco (Arc Blow)
Desvio do arco magnético, dificultando o controle. Causado por campos magnéticos residuais na peça ou conexão de terra.
Remédios: Usar eletrodo AC (corrente alternada), soldar afastado da garra de terra, dividir garra de terra em dois lados da junta, manter arco curto.
Tipos de Ensaios de Soldagem
Ensaios Destrutivos
Mais baratos, ideais para produção em série (sacrifica amostras), qualificação de procedimentos (WPS) e treinamento. Permitem visualização direta da metalurgia.
- Macrográfico (Macro Etch): Revela geometria da junta, penetração, fusão, defeitos internos.
- Dobramento (Root/Face Bend Test): Avalia ductilidade e solidez da junta.
Ensaios Não Destrutivos (END / NDT)
Inspeção da peça final sem danificá-la. Variam de simples a complexos/equipamentos caros.
- Líquido Penetrante (DP/PT): Defeitos abertos à superfície. Baixo custo, oficina. Versão fluorescente (FP) mais sensível.
- Partículas Magnéticas (MT/MPI): Defeitos superficiais e sub-superficiais em materiais ferromagnéticos.
- Ultrassom (UT): Defeitos internos volumétricos (falta fusão, trincas, porosidade). Requer operador qualificado.
- Radiografia (RT - Raios X/Gama): Imagem interna completa. Melhor para porosidade, inclusões, falta penetração. Alto custo, segurança radiológica.
O conhecimento destes defeitos e métodos de detecção é essencial para engenheiros, inspetores e soldadores garantirem a integridade estrutural e a conformidade normativa.
Processo de manufatura
- Solda a Laser Explicada: Técnicas, Tipos e Aplicações Industriais
- Soldagem por Resistência Explicada: Tipos, Processos e Vantagens
- Ventilação na Soldagem: Tipos, Benefícios e Exemplos Práticos
- Entendendo Cordões de Solda: Tipos, Formação e Indicadores de Qualidade
- Ensaios Radiográficos: Tipos, Benefícios e Aplicações Industriais
- Defeitos de Fundição: Tipos, Causas e Remédios Comprovados
- Entendendo Falhas de Ferramentas de Perfuração: Causas, Prevenção e Estratégias de Reparo
- Técnicas de Soldagem a Gás e Suas Aplicações Industriais
- Defeitos Comuns de Soldagem: Causas, Identificação e Soluções Eficazes
- Laminação: Tipos de Laminação e Defeitos Comuns em Metais Laminados