



Entendendo as Diferenças: Furação, Alisamento, Mandrilamento e Brochamento de Furos
Comparado ao processamento de superfícies externas, as condições de usinagem de furos são muito piores, e a usinagem de furos é mais difícil que a de cilindros externos. Isso porque:
- O tamanho da ferramenta para usinagem de furos é limitado pelo tamanho do furo a usinar; rigidez ruim, propensa a flexão, deformação e vibração.
- Com ferramentas de tamanho fixo, o tamanho do furo depende diretamente do tamanho correspondente da ferramenta; erro de fabricação e desgaste da ferramenta afetam diretamente a precisão do furo.
- Área de corte dentro da peça; remoção de cavaco e dissipação de calor ruins; precisão e qualidade superficial difíceis de controlar.
Furação e Brochamento (Drilling and Broaching)
1. Furação (Drilling)
Primeiro processo de usinagem de furos em material sólido; diâmetro geralmente < 80 mm. Duas formas: rotação da broca ou rotação da peça. Erros diferem:
- Broca girando: se broca desvia por assimetria da aresta ou rigidez insuficiente, eixo do furo desvia ou não é reto, mas diâmetro permanece basicamente igual.
- Peça girando: oposto. Desvio da broca altera diâmetro; eixo do furo permanece reto.
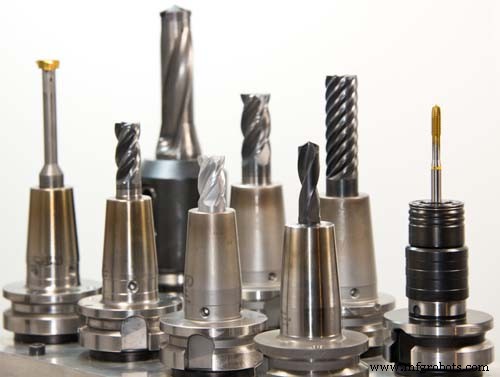
Ferramentas comuns: brocas helicoidais, brocas de centro, brocas de furo profundo. Mais comum: brocas helicoidais Ø0,1–80 mm.
Devido a limitações estruturais, rigidez à flexão e torção da broca são baixas, centragem ruim, precisão baixa (IT13–IT11); rugosidade Ra 50–12,5 µm. Mas taxa de remoção de metal alta, eficiência de corte alta. Furação principal para furos com baixa exigência de qualidade: furos de parafuso, furos de fundo de rosca, furos de óleo. Para alta precisão e qualidade superficial: alisamento, mandrilamento, retífica nos processos subsequentes.
2. Brochamento (Reaming/Drilling Enlargement)
Usa broca de alargar (reaming drill) para processar furo já furado, fundido ou forjado, aumentando diâmetro e melhorando qualidade. Pode ser pré-acabamento ou acabamento final de furos menos exigentes. Alargadores semelhantes a brocas helicoidais, mas mais dentes e sem cinzel.
Comparado à furação:
- Alargador tem muitos dentes (3–8), boa guia, corte estável.
- Sem cinzel, boas condições de corte.
- Folga de usinagem pequena; caixilho de cavaco mais raso, núcleo mais grosso, melhor resistência e rigidez. Precisão IT11–IT10, Ra 12,5–6,3 µm. Frequentemente para furos < Ø30 mm. Para furos maiores (D ≥ 30 mm): pré-furar com broca pequena (0,5–0,7×D) e depois alargar com alargador correspondente → melhora qualidade e eficiência.
Alargamento não só para furos cilíndricos; alargadores especiais (countersink drills) para furos de encosto e escareamento. Ponta do escareador frequentemente tem guia, guiada por furo usinado.
Alisamento (Reaming)
Método de acabamento de furos, amplamente usado. Para furos menores, mais econômico e prático que retífica interna e mandrilamento fino.
1. Alisador (Reamer)
Divididos em: alisador manual e alisador de máquina. Manual: haste reta, parte de trabalho longa, melhor guia; estrutura integral ou diâmetro externo ajustável. Máquina: haste cônica ou tipo manga. Alisador também processa furos cônicos (alisador cônico).
2. Processo de Alisamento e Aplicação
Folga de alisamento influencia muito a qualidade. Folga grande → carga alta, aresta embota rápido, superfície não lisa, tolerância difícil. Folga pequena → marcas do processo anterior não removidas, sem melhora. Geralmente: folga de alisamento grosso 0,35–0,15 mm; folga de alisamento fino 0,15–0,05 mm.
Para evitar rebarba de solda, alisamento em velocidade de corte baixa (v < 8 m/min com alisador HSS em aço e ferro fundido). Avanço relacionado ao diâmetro: maior diâmetro, maior avanço. Comum 0,3–1 mm/r (HSS em aço/ferro fundido).
Use fluido de corte adequado para refrigeração, lubrificação, limpeza; evita rebarba e remove cavacos. Comparado a retífica e mandrilamento: alta produtividade, fácil garantir precisão do furo; mas alisamento não corrige erro de posição do eixo do furo; precisão de posição deve ser garantida no processo anterior. Não adequado para furos escalonados e furos cegos.
Precisão dimensional IT9–IT7; Ra 3,2–0,8 µm. Para furos médios alta precisão (ex: IT7), processo furação-alargamento-alisamento é plano típico em produção.
Mandrilamento (Boring)
Método que usa ferramentas de corte para alargar furo pré-existente. Feito em mandriladora ou torno.
1. Métodos de Mandrilamento
Três métodos:
- Peça gira, ferramenta avança. Maioria do mandrilamento em torno. Eixo do furo usinado coincide com eixo de rotação da peça. Redondeza depende da precisão de rotação do fuso; precisão geométrica axial depende da direção de avanço da ferramenta relativa ao eixo de rotação. Adequado para furos com coaxialidade com superfície cilíndrica externa.
- Ferramenta gira, peça avança. Fuso da mandriladora gira a ferramenta; mesa avança a peça.
- Ferramenta gira e avança. Usado para mandrilar. Comprimento de balanço da barra muda → deformação muda. Furo perto do fuso maior; longe, menor → furo cônico. Balanço aumenta → flexão do fuso por peso próprio aumenta → eixo do furo curvo. Só para furos curtos.
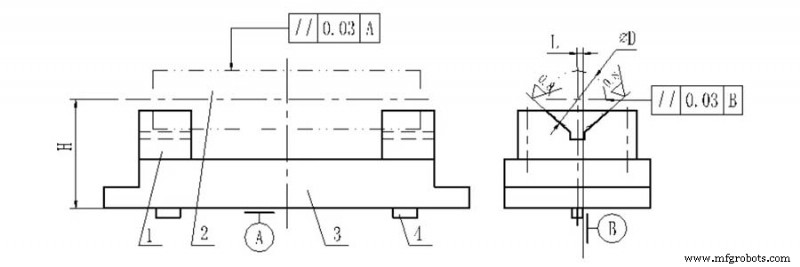
2. Mandrilamento com Diamante (Diamond Boring)
Comparado ao mandrilamento geral: pequeno avanço radial, pequeno avanço, alta velocidade de corte. Alcança alta precisão (IT7–IT6) e superfície muito lisa (Ra 0,4–0,05 µm). Originalmente com ferramentas de diamante; hoje metal duro, CBN, diamante sintético. Principalmente para não-ferrosos; também ferro fundido e aço.
Parâmetros comuns: recuo 0,2–0,6 mm (pré), 0,1 mm (final); avanço 0,01–0,14 mm/r; velocidade 100–250 m/min (ferro fundido), 150–300 m/min (aço), 300–2000 m/min (não-ferrosos).
Para garantir alta precisão e qualidade, máquina (mandriladora de diamante) deve ter alta precisão geométrica e rigidez. Fuso com rolamentos de esferas de contato angular de precisão ou mancais hidrostáticos; partes rotativas de alta velocidade balanceadas com precisão; mecanismo de avanço muito estável para movimento suave em baixa velocidade.
Boa qualidade e alta produtividade. Amplamente usado em acabamento final de furos de precisão em produção em massa: cilindros de motor, furos de pino de pistão, furos de fuso em caixas de fuso de máquinas-ferramenta. Atenção: ao usinar ferrosos com mandrilamento diamante, só use ferramentas de metal duro e CBN; não use diamante (carbono do diamante tem grande afinidade com ferro → vida útil baixa).
3. Ferramenta de Mandrilamento (Boring Tool)
Divididas em: ferramenta de corte único (single-edge) e ferramenta de dois cortes (double-edged).
4. Características do Processo e Escopo de Aplicação
Comparado a furação-alargamento-alisamento: diâmetro não limitado por tamanho da ferramenta; mandrilamento tem forte capacidade de correção de erro. Desvio do eixo do furo original corrigido em múltiplas passadas; mantém alta precisão de posição entre furo e superfície de posicionamento.
Comparado a torneamento externo: rigidez ruim e grande deformação do sistema porta-ferramenta; dissipação de calor e remoção de cavaco ruins; deformação térmica da peça e ferramenta grandes; qualidade e eficiência não tão altas quanto torneamento externo.
Mandrilamento tem ampla faixa: furos de vários tamanhos e níveis de precisão. Para furos e sistemas de furos com diâmetros maiores, alta precisão dimensional e de posição, mandrilamento é quase o único método. Precisão IT9–IT7. Feito em mandriladoras, tornos, fresadoras — mobilidade e flexibilidade — amplamente usado. Em produção em massa, mandris de mandrilamento (boring jigs) aumentam eficiência.
Brunimento de Furos (Honing)
1. Princípio e Cabeça de Brunimento
Método que usa cabeça de brunimento com hastes abrasivas (pedras) para alisar furo. Peça fixa; cabeça acionada por fuso da máquina: rotação + movimento linear alternado. Hastes atuam com pressão, removendo camada finíssima; trajetória de corte = rede cruzada. Para trajetória não repetir: rotações/min e golpes/min da cabeça devem ser primos entre si.
Ângulo de interseção da trajetória depende da velocidade alternada e velocidade circunferencial. Afeta qualidade e eficiência. Para descarga de partículas abrasivas e cavacos, reduzir temperatura, melhorar qualidade: fluido de corte abundante.
Para usinagem uniforme da parede, curso da haste deve exceder overtravel em ambas extremidades. Para garantir folga uniforme e reduzir influência de erro de rotação do fuso, cabeça e fuso conectados por conexão flutuante.
Expansão/contração radial das hastes: estruturas manual, pneumática, hidráulica.
2. Características do Processo e Escopo de Aplicação
- Alta precisão dimensional e de forma: IT7–IT6. Erros de redondeza e cilindricidade controlados; mas não melhora precisão de posição do furo.
- Alta qualidade superficial: Ra 0,2–0,25 µm; profundidade da camada metalúrgica alterada 2,5–25 µm.
- Velocidade circunferencial não alta (vc=16–60 m/min), mas grande área de contato + velocidade alternada alta (va=8–20 m/min) → alta produtividade.
Amplamente usado em furos de precisão de cilindros de motor e dispositivos hidráulicos em produção em massa. Diâmetro geralmente > Ø? (texto original ilegível), furos profundos com relação L/D > 10. Não adequado para furos em não-ferrosos de alta plasticidade, nem furos com chavetas, furos estriados.
Brochamento (Broaching/Pulling Holes)
1. Brochamento e Ferramenta (Broach)
Método de acabamento de alta produtividade, em brochadeira com brocha especial. Brochadeiras: horizontal e vertical; horizontal mais comum.
Brocha faz movimento linear de baixa velocidade (movimento principal). Dentes trabalhando simultaneamente ≥ 3 (senão não trabalha suave, gera ondas anelares). Para evitar quebra por força excessiva, dentes trabalhando simultaneamente ≤ 6–8.
Três métodos de brochamento:
- Brochamento por camadas (Layered): Brocha remove folga camada a camada. Para facilitar quebra de cavaco, dentes têm goivas intercaladas. Brochas assim = brochas comuns.
- Brochamento por blocos (Block): Cada camada de metal removida por grupo de dentes com tamanho basicamente igual mas intercalados (2–3 dentes/grupo). Cada dente remove só parte de uma camada. Brochas = brochas de corte por roda (wheel cut).
- Brochamento combinado (Comprehensive): Vantagens dos dois acima. Dentes de desbaste: blocos; dentes de acabamento: camadas. Encurta brocha, aumenta produtividade, melhor qualidade superficial. Brochas = brochas combinadas.
2. Características do Processo e Escopo de Aplicação
- Brocha = ferramenta multi-aresta; completa desbaste, acabamento, alisamento em uma passada → alta eficiência.
- Precisão depende da precisão da brocha. Normal: IT9–IT7; Ra 6,3–1,6 µm.
- Peça posicionada pelo próprio furo usinado (parte guia da brocha = elemento de posicionamento); furo não garante facilmente precisão mútua com outras superfícies. Para peças rotativas exigindo coaxialidade interno/externo: furo brochado primeiro, depois outras superfícies usando furo como referência.
- Brocha processa não só furos redondos, mas furos conformados e estriados.
- Brocha = ferramenta de tamanho fixo, forma complexa, cara; não adequada para furos grandes.
Brochamento comum em produção em massa para furos passantes em peças pequenas/médias Ø10–80 mm, profundidade ≤ 5×diâmetro.
Processo de manufatura
- Nuvem vs. Virtualização: Diferenças-Chave e Impacto nos Negócios
- Sensores vs. Transdutores: Diferenças Claras e Aplicações Práticas
- Fibra de Carbono vs. Fibra de Vidro: Comparação Técnica para Engenheiros
- PRFV vs Fibra de Vidro: Entendendo as Diferenças-Chave e Benefícios Industriais
- Indústria 4.0 vs Indústria 5.0: O Que Muda e Por Que Importa
- Entendendo Motores CC vs CA: Diferenças Principais e Guia de Compra
- Aço Rápido vs Aço de Tungstênio: Principais Diferenças Explicadas
- Entendendo Furação, Alargamento e Rebaixamento: Diferenças-Chave Explicadas
- Metais vs. Não-Metais: O Que os Diferencia
- Entendendo Pressão vs. Vazão em Sistemas de Ar Comprimido