



Maximizando Precisão e Eficiência no EDM a Fio: 3 Dicas Essenciais
Máquina de EDM a fio é equipamento de usinagem de alta precisão, alcançando precisão de alguns µm, rugosidade Ra < 0,2 µm. Porém, algumas fábricas ignoram detalhes ao usar máquinas de fio de baixa velocidade, achando que boa máquina garante usinagem eficiente e precisa automaticamente.
Na verdade, para precisão e eficiência no EDM a fio de baixa velocidade, devemos atentar a estes três pontos principais!
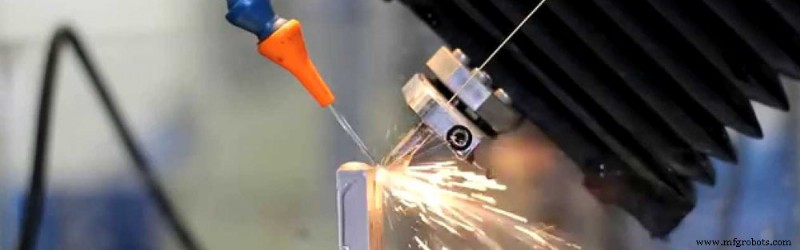
1. Premissas do Processo
Máquinas EDM a fio possuem biblioteca de parâmetros de processo. Parâmetros obtidos sob condições específicas: material da peça, fio eletrodo, temperatura 20±3 °C, umidade 40–80%.
Se condições abaixo mudarem ou não atenderem padrões, resultados podem desviar.
- Especificação de flushing (injeção): Comparando valor indicado do manômetro com valor teórico, diferença < 0,5 bar (1 bar = 0,1 MPa).
- Folga peça–bico: 0,05–0,10 mm.
- Seleção do fio: Ra ≥ 0,35 µm → fio visando eficiência (recomenda-se mesmo tipo que acompanha máquina). Ra < 0,35 µm → fio galvanizado para boa superfície.
- Qualidade da água no acabamento: Garanta µS < 10, especialmente no acabamento; siga parâmetros de processo. Se necessário, troque resina ou use água purificada.
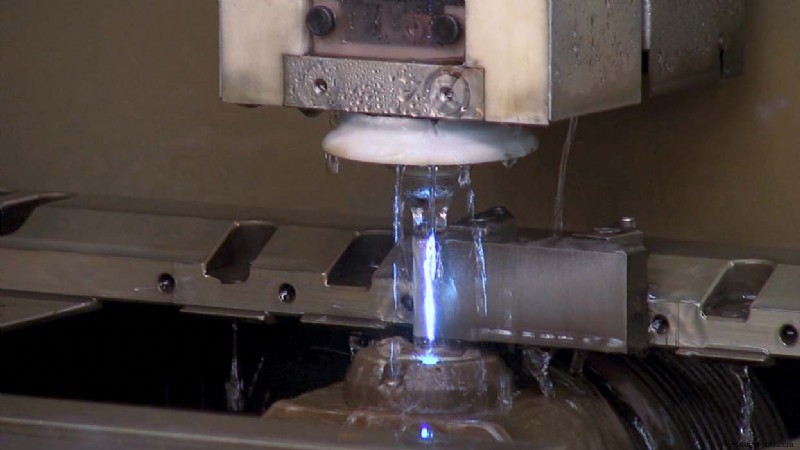
2. Influência da Temperatura na Precisão de Usinagem
Para usinagem de alta precisão e qualidade em EDM a fio lento, ambiente deve ser estável e atender requisitos. Sem luz solar direta ou fluxo de ar. Monitorar variação de temperatura. Faixa para garantir precisão: (20±3) °C. Grande diferença de temperatura afeta precisão e rugosidade.
Variação de temperatura ambiente afeta precisão em três aspectos: dimensão, posição, forma. Quanto maior a variação e maior a peça, mais óbvia a influência. Ex: peça de 200 mm → erro dimensional 0,01 mm com ΔT = 5 °C. Melhor completar peça grande em única ligação. Se parar durante noite, desbaste pouco afetado, mas difícil garantir precisão se parar durante acabamento.
Características térmicas de CNC impactam precisão em quase 50%. Precisão em estado de desligamento longo vs. equilíbrio térmico é bem diferente. Razão: temperatura do fuso e eixos mantém-se em nível fixo após rodar um tempo; com tempo de usinagem, precisão térmica estabiliza. Mostra que mesmo máquinas de alta precisão só obtêm precisão estável em ambiente térmico estável e equilíbrio térmico.
Em usinagem de alta precisão e produção após ligar máquina, pré-aquecer a máquina é senso comum básico. Porém, parte preparatória do "aquecimento" é ignorada ou desconhecida por muitas fábricas.
- Máquina parada > vários dias: pré-aquecer > 30 min antes de usinagem de alta precisão.
- Máquina parada poucas horas: pré-aquecer 5–10 min.
Processo de pré-aquecimento: máquina participa de movimento repetido dos eixos de usinagem. Melhor: ligação multi-eixo (ex: mover XYZ do canto inferior esquerdo ao superior direito, repetir diagonais). Pode-se escrever macro na máquina para repetir ação de pré-aquecimento.
3. Fatores que Afetam a Eficiência de Usinagem
Muitos fatores afetam eficiência do EDM a fio lento. Se houver ineficiência, considere dois fatores.
(1) Limitação por estrutura da peça e fixação — flushing de alta pressão ineficaz
Depende se peças cortadas podem ser melhoradas na fixação. Algumas peças: apoio do dispositivo eleva face inferior; outras: placa de pressão e parafuso de fixação forçam bico superior a subir; operador receoso de não baixar bico superior ao tocar bico.
- Face inferior elevada: usar dispositivo com superfície de apoio no mesmo plano da mesa, ou fixar peça diretamente na mesa.
- Afetado por placa de pressão/parafuso: usar garras de mandíbula (jaw clamp).
- Operador não baixa bico: preparar lâmina de 0,1 mm como gabarito.
- Limitação estrutural impede flushing eficaz: só reduzir energia de corte. Entendimento correto de eficiência de corte necessário.
(2) Relacionado ao sistema de transporte do fio (relacionado à manutenção)
- Verificar água de refrigeração do bloco condutor. Especialmente bloco inferior: pó de cobre cai durante corte; após uso prolongado, água de refrigeração do bloco inferior ou água de flushing do bico inferior pode entupir → limpar e desobstruir.
- Rotação da roda guia inferior no braço inferior flexível. Verificar e limpar.
- Verificar roda recolhedora (take-up wheel).
- Verificar tensão e velocidade do fio; reajustar se necessário.
- Verificar e limpar bico guia do fio e bloco condutor.
Processo de manufatura
- Como Escolher a Máquina CNC Ideal para Desempenho a Longo Prazo
- 5 Práticas Essenciais de Segurança para Operadores de Equipamentos Pesados
- EDM de Penetração vs EDM de Fio: Diferenças-Chave e Aplicações Explicadas
- Escolhendo o Fio Certo para Usinagem por Descarga Elétrica (EDM): Velocidade, Precisão e Acabamento
- Maximizando Produtividade Combinando Fresamento e Torneamento com Ferramentas de Torre
- Máquinas de Corte a Fio EDM: Vantagens e Desvantagens Explicadas
- A Avançada Máquina de Corte por Fio EDM: Precisão e Confiabilidade
- Máquina de Cerca de Elo de Corrente: Funcionamento e Benefícios
- Máquinas Wire EDM de Primeira Linha: Soluções de Corte de Precisão de Taiwan
- Top Máquinas CNC EDM para Usinagem de Precisão