



Furação, Alargamento, Mandrilamento e Brunimento Explicados: Diferenças-Chave e Aplicações
Dependendo do tamanho e requisitos de precisão, a usinagem de furos de macro tamanho em superfícies sólidas requer várias operações diferentes de corte de metal. Furação, mandrilamento, alargamento e brunimento são processos comuns usados por empresas de manufatura. Todos os processos envolvem, em certa medida, criar novos furos na peça ou modificar furos existentes. Furação é o processo de furar, enquanto mandrilamento alarga o diâmetro de um furo existente. Alargamento e brunimento são usados para melhorar o acabamento superficial e tolerâncias de furos existentes. As seções a seguir discutirão as semelhanças e diferenças entre processos de furação, alargamento, mandrilamento e brunimento.
Furação
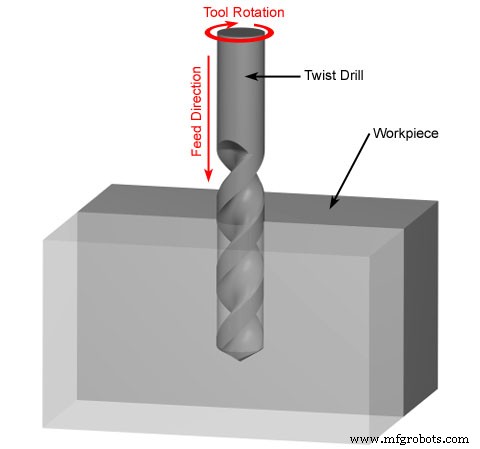
A precisão da furação é baixa, geralmente apenas IT13~IT11, e a rugosidade da superfície também é relativamente grande, Ra geralmente 50~12,5 μm. Mas a taxa de remoção de metal da furação é alta, e a eficiência de corte é alta. A furação é principalmente usada para processar furos com baixos requisitos de qualidade, como furos de parafuso, furos de fundo de rosca e furos de óleo. Para furos que requerem alta precisão de usinagem e qualidade de superfície, eles devem ser realizados por alargamento, mandrilamento ou retificação no processamento subsequente.
A furação tem as seguintes características tecnológicas:
1. A broca é facilmente desviada.
Ao furar em uma furadeira, é fácil causar o desvio do eixo do furo e não ser reto, mas o diâmetro do furo não muda significativamente; ao furar em um torno, é fácil causar a mudança do diâmetro do furo, mas o eixo do furo ainda é reto. Portanto, a face final deve ser processada antes de furar, e um furo cônico deve ser pré-furado com uma broca ou broca central para facilitar o centramento da broca. Ao furar furos pequenos e furos profundos, para evitar o desvio e não retidão do eixo do furo, o método de rotação da peça deve ser usado para furar o máximo possível.
2. O diâmetro do furo é fácil de expandir.
As forças radiais desiguais das duas arestas de corte da broca durante a furação causarão a expansão do diâmetro do furo; o desvio de corte durante a furação do torno horizontal também é uma razão importante para a expansão do diâmetro do furo; além disso, a batida radial da broca também é a razão para a expansão do diâmetro do furo.
3. A qualidade da superfície dos furos é ruim.
Os cavacos de furação são relativamente largos e são forçados a espiralar no furo. Quando fluem para fora, esfregam contra a parede do furo e riscam a superfície processada.
4. Grande força axial durante a furação.
Isso é principalmente causado pela aresta de cinzel da broca. Portanto, quando o diâmetro de furação é d>30mm, a furação é geralmente realizada em duas vezes. Fura (0,5~0,7)d na primeira vez, e fura até o diâmetro do furo requerido na segunda vez. Como a aresta de cinzel não participa do corte na segunda vez, um avanço maior pode ser usado para melhorar a qualidade da superfície e a produtividade do furo.
Alargamento
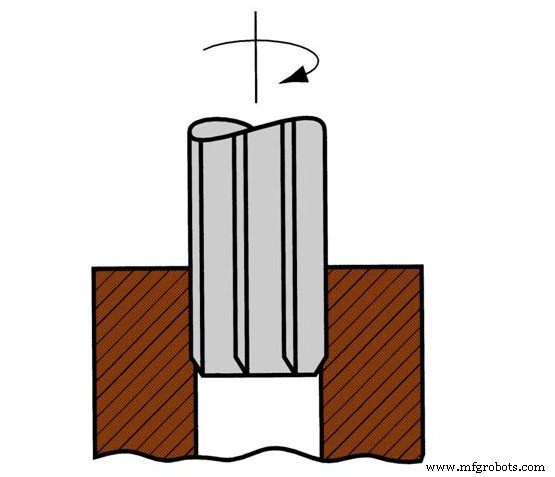
Alargamento é um processo de corte que envolve o uso de uma ferramenta de corte rotativa para criar uma parede interna lisa em um furo existente em uma peça. Ferramentas de corte rotativas usadas para alargamento são chamadas de alargadores. Como brocas, alargadores também podem remover material da peça na qual são usados. No entanto, o alargador remove muito menos material do que a broca. O principal objetivo do alargamento é criar paredes lisas em furos existentes.
O alargamento é um método de acabamento para furos com base no semi-acabamento (alargamento ou mandrilamento semi-acabamento). Comparado com retificação e mandrilamento, a produtividade do alargamento é alta, e a precisão do furo é facilmente garantida. No entanto, o alargamento não pode corrigir o erro de posição do eixo do furo, e a precisão de posição do furo deve ser garantida pelo processo anterior. A tolerância de tamanho do furo alargado pode atingir IT9~IT6, e o valor de rugosidade da superfície pode atingir Ra3,2~0,2 μm.
Mandrilamento
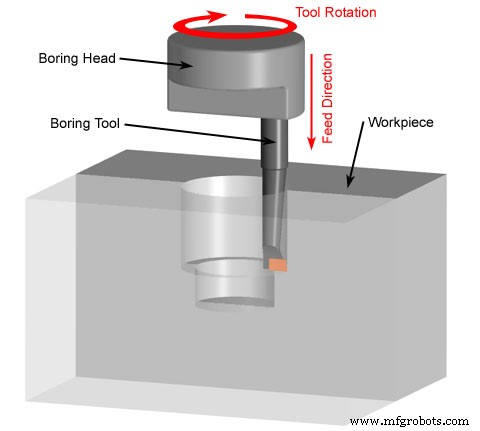
Mandrilamento é um processo de corte que envolve o uso de uma ferramenta de corte de ponta única ou cabeça de mandrilamento para alargar um furo existente em uma peça. Isso é um contraste nítido com a furação, que é criar um furo inicial na peça.
O diâmetro do furo de mandrilamento não é limitado pelo tamanho da ferramenta, e a capacidade de correção de erro do mandrilamento é forte. Múltiplos cortes podem corrigir o erro de desvio do eixo do furo original, e o furo de mandrilamento é consistente com a superfície de posicionamento. Alta precisão de posicionamento.
A faixa de processamento do mandrilamento é muito ampla, e furos de diferentes tamanhos e diferentes níveis de precisão podem ser processados. Para furos e séries de furos que requerem grande diâmetro, tamanho e precisão de posição, o mandrilamento é um bom método de processamento. A precisão do mandrilamento é IT9~IT7, e a rugosidade da superfície é Ra 3,2~0,8 μm. O mandrilamento pode ser usado em máquinas de mandrilar, tornos, fresadoras e outras máquinas-ferramenta, com forte flexibilidade e amplas aplicações de produção.
Características do processo de mandrilamento
(1) A adaptabilidade do mandrilamento é forte.
O mandrilamento pode ser realizado com base em furos de furação, fundição e forjamento. A faixa de graus de tolerância dimensional e valores de rugosidade da superfície alcançáveis é ampla; exceto para furos pequenos e profundos, furos de vários diâmetros e vários tipos de estruturas quase podem ser mandrilados.
(2) Difícil de controlar a qualidade do mandrilamento
O mandrilamento pode efetivamente corrigir o erro de posição do furo original, mas como o diâmetro da barra de mandrilamento é limitado pelo diâmetro do furo, sua rigidez é geralmente pobre, fácil de curvar e vibrar, então o controle da qualidade do mandrilamento (especialmente furos longos e finos) não é tão conveniente quanto o alargamento.
(3) A produtividade do mandrilamento é baixa.
Como o mandrilamento requer múltiplas passagens com menor profundidade de corte e avanço para reduzir a deformação de flexão da barra de ferramenta, e o mandrilamento em máquinas de mandrilar e fresar requer ajuste da posição radial da ferramenta de mandrilamento na barra de ferramenta, a operação é complicada e demorada.
(4) O mandrilamento é amplamente usado no processamento de furos de várias peças em produção unitária e em pequenos lotes.
Na produção em massa, mandrilar furos de rolamento de suportes e caixas requer uma matriz de mandrilamento.

(fonte de https://thehemloft.com/drilling-vs-boring-vs-reaming/)
Brunimento
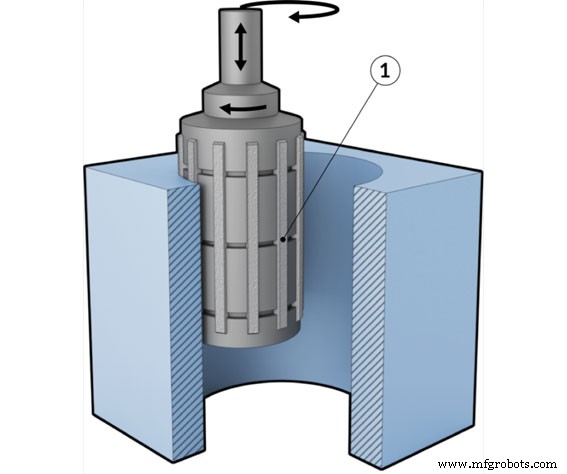
Brunimento é o uso de uma cabeça de brunimento com uma pedra de brunimento para polir o furo. O brunimento tem uma ampla gama de aplicações. Pode processar ferro fundido, aço endurecido e não endurecido, bronze, etc., mas não é adequado para processar metais plásticos que são fáceis de bloquear a pedra de óleo. O diâmetro do processo de brunimento é Φ5~Φ500mm, e furos profundos com L/D>10 também podem ser processados. Portanto, é amplamente usado para processar cilindros de motor, cilindros hidráulicos e vários furos de barril.
Características do processo de brunimento
- O brunimento pode atingir maior precisão dimensional e de forma, e a precisão de usinagem é IT7~IT6. Os erros de redondidade e cilindricidade do furo podem ser controlados, mas o brunimento não pode melhorar a precisão de posição do furo sendo usinado.
- Alta qualidade de superfície pode ser obtida por brunimento, a rugosidade da superfície Ra é 0,2~0,025 μm, e a profundidade da camada de defeito de deterioração do metal da superfície é muito pequena (2,5~25 μm).
- Comparado com a velocidade de retificação, a velocidade circunferencial da cabeça de brunimento não é alta (VC=16~60 m/min). No entanto, devido à grande área de contato entre a faixa de brunimento e a peça e à alta velocidade de reciprocidade (VA=8~20 m/min), a eficiência do brunimento ainda é relativamente alta.
Processo de manufatura
- Termoplástico vs. Termofixo: Entendendo Diferenças-Chave em Materiais Poliméricos
- Soldagem Forehand vs Backhand: Diferenças Principais e Quando Usar Cada Técnica
- Ferro vs. Aço: Principais Diferenças Explicadas
- Pregos Cortados vs. Pregos de Arame: Entendendo as Diferenças-Chave para Construção
- Corte a Plasma vs. Corte a Laser: Diferenças-Chave e Quando Usar Cada Um
- Fresamento vs Retificação: Diferenças Principais Explicadas
- Motores DC vs. AC: Diferenças-Chave e Como Escolher o Ideal para Sua Aplicação
- Polimento vs. Lustração: Diferenças-Chave e Quando Usar Cada Um
- Estampagem Progressiva vs. Estampagem por Transferência: Diferenças-Chave Explicadas
- Entendendo Furação, Alargamento e Rebaixamento: Diferenças-Chave Explicadas