



Critérios Essenciais para Retificação CNC de Precisão de Peças Superduras
A retificação de rodas de moagem de micro-pó abrasivo superduro pode ser realizada em retificadoras CNC de processamento de peças de precisão. Para retificação de precisão, deve ser realizada nas retificadoras CNC de processamento de peças de precisão correspondentes. No entanto, devido ao tamanho pequeno das partículas abrasivas de pó fino, a retificadora deve ter um sistema de avanço transversal de nível de mícron para garantir a profundidade de retificação necessária.
Na verdade, alguns requisitos são colocados na retificadora durante a retificação de rodas superabrasivas. É melhor poder retificar na retificadora de rodas superabrasivas. Os requisitos para retificadoras com rodas de moagem superabrasivas incluem principalmente os seguintes aspectos.
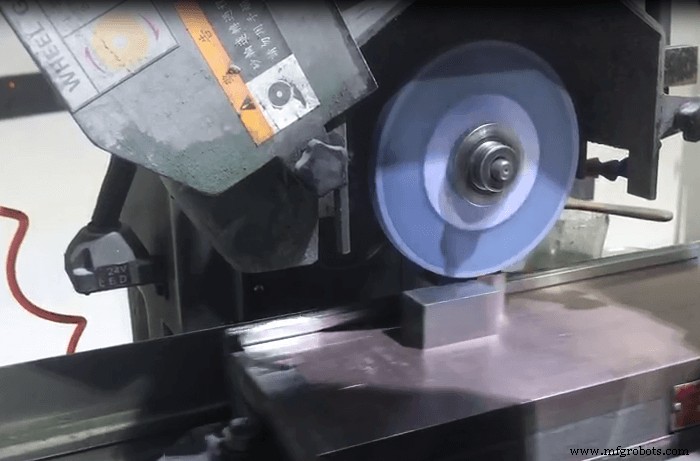
- A retificadora deve ter alta precisão. Na precisão de rotação do fuso da roda de moagem, o runout radial deve ser <0,001 mm, e o runout axial deve ser <0,005 mm. O mancais do fuso principal deve ser um mancais de pressão dinâmica ou um mancais combinado de pressão dinâmica e estática, e um mancais hidrostático também pode ser usado. Para garantir a precisão de usinagem necessária para retificação de precisão.
- A retificadora deve ter rigidez suficiente, alta estabilidade e baixa vibração. A rigidez da máquina-ferramenta afetará a qualidade e a resistência à vibração da mangueira para retificação, afetando assim a durabilidade e a vida da roda de moagem superabrasiva, bem como a qualidade do processo de retificação. Geralmente, a rigidez da retificadora comum precisa ser aumentada em cerca de 50%.
- Requer um bom sistema de avanço com alta precisão, velocidade uniforme e estável, ampla faixa de velocidade, alta velocidade para garantir requisitos de produtividade, e baixa velocidade para garantir precisão de tamanho, forma e rugosidade superficial de retificação. Geralmente, a taxa mínima de avanço longitudinal deve ser 0,1 m/min ou até menor, e a taxa mínima de avanço lateral (profundidade de retificação) deve ser 0,001-0,0005 mm/curso (st^curso único). Para a retificação de rodas de micro-pó, a velocidade de avanço horizontal da retificadora deve ser considerada para combinar com o tamanho dos grãos abrasivos.
- O dressagem de rodas de moagem superabrasivas deve ser considerado. A dressagem de rodas de moagem superabrasivas envolverá alguns dispositivos especiais, fluidos de trabalho, e as necessidades de parâmetros de dressagem, etc., para que a máquina-ferramenta tenha a possibilidade de modificação.
- Todas as partes móveis da máquina-ferramenta, como a parte de rotação do fuso principal, a parte do guia do movimento de avanço, etc., devem ser seladas de forma confiável para evitar a entrada de abrasivos superduros e causar desgaste sério.
- Deve haver um sistema completo de tratamento de fluido de trabalho de retificação para garantir a limpeza e a função do fluido de trabalho de retificação, para não afetar a rugosidade da superfície usinada, e prevenir que o trabalho de retificação sujo cause abrasão nas partes móveis da máquina-ferramenta.
- Ao retificar rodas superabrasivas, baixa vibração é necessária. A máquina-ferramenta deve ser colocada em uma fundação anti-vibração, e medidas correspondentes de anti-vibração e isolamento de vibração devem ser tomadas. Por exemplo, a roda de moagem deve ser finamente aparada e balanceada, e almofadas anti-vibração devem ser adicionadas ao contato entre a máquina e o solo.
Processo de manufatura
- Entendendo a Mecânica das Dobradiças: Abas, Nós e Pinos
- Como as Máquinas CNC Revolucionam a Manufatura: Usos e Benefícios
- Otimizando Usinagem CNC: Principais Estratégias de Caminho de Ferramenta para Alto Desempenho
- Principais Benefícios de Mandrilhadoras Horizontais para Produção de Peças Industriais
- Torno CNC R07 Cincom – Usinagem de Precisão de 7 mm para Peças Pequenas
- Principais Ligas para Usinagem CNC: Guia Prático
- Fresamento CNC vs. Perfuração CNC: Diferenças-Chave Explicadas
- Retificadoras Internas Explicadas: Função, Aplicações e Benefícios
- Componentes Torneados de Precisão: Definição, Processo e Aplicações
- Principais Metais Acessíveis para Projetos de Usinagem CNC de Precisão