



Como Selecionar o Melhor Referencial de Usinagem para Peças de Precisão CNC
Durante o processo de usinagem em centro de usinagem CNC, a seleção razoável do referencial de posicionamento determina a qualidade das peças, influenciando se a precisão dimensional e requisitos de orientação mútua podem ser garantidos, bem como a organização da sequência de processamento entre superfícies. Quando a peça é instalada com dispositivo, a seleção do referencial também afeta a complexidade da estrutura do dispositivo. Isso exige que o dispositivo não apenas aceite grandes forças de corte, mas também atenda aos requisitos de precisão de posicionamento. Portanto, a seleção do referencial de posicionamento é uma questão de processo muito importante.
O referencial de posicionamento divide-se em referencial fino e referencial grosso: o referencial grosso usa superfície não usinada no bruto como referencial. O referencial fino usa superfície usinada como referencial.
Princípio de Escolha do Referencial Fino
(1) Princípio de coincidência de referencial: os dados de projeto da superfície após usinagem devem ser o mais precisos possível para evitar erros de posicionamento causados por desalinhamento.
(2) Princípio de referencial unificado: para garantir precisão posicional relativa entre superfícies usinadas, o máximo de superfícies possível deve ser usinado usando o mesmo conjunto de referenciais finos.
(3) Princípio de referencial mútuo de superfícies de usinagem: método de usinagem repetida de duas superfícies pode ser usado como referencial mútuo.
(4) Princípio de referencial próprio: alguns processos de acabamento requerem tolerâncias pequenas e uniformes, frequentemente usando a própria superfície usinada como referencial de precisão.
Os quatro princípios acima às vezes não podem ser satisfeitos simultaneamente, devendo ser decididos conforme a situação real.
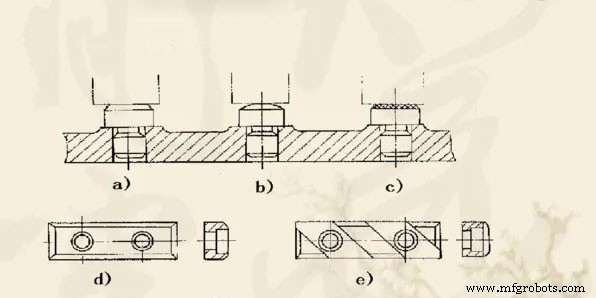
Princípios para Escolha de Referenciais Grossos
(1) O referencial grosso deve ser usado no primeiro processamento da peça. Se selecionado corretamente, não afeta apenas o primeiro processo, mas todo o processo da peça.
(2) Princípio de distribuição razoável de tolerâncias de usinagem: A folga de usinagem na superfície deve ser mantida uniforme, e a superfície importante deve ser usada como referencial grosso.
(3) Princípio de fixação fácil: Para estabilizar posicionamento e garantir fixação confiável, o referencial aproximado selecionado deve ser o mais liso e limpo possível, sem defeitos, e permitir área de apoio suficiente para cortes de forjamento ou outros defeitos.
Ao Usinar Peças com Centro de Usinagem CNC, Como Selecionar o Referencial de Posicionamento?
- O referencial selecionado deve garantir posicionamento preciso, carregamento/descarregamento conveniente, posicionamento e fixação ágeis, fixação confiável e estrutura de dispositivo simples.
- O referencial selecionado pelo centro CNC e as várias operações de escala de cada parte de processamento são simples, minimizando cálculo de cadeia de cotas para prevenir ou reduzir elos e erros de cálculo.
- Garantir precisão de usinagem. Diretrizes a seguir ao confirmar referencial de posicionamento:
- (1) A origem do sistema de coordenadas da peça (\"ponto zero de programação\") e o referencial de posicionamento não precisam coincidir, mas deve haver conexão geométrica confirmada. A seleção da origem considera conveniência de programação e medição. Para peças com alta precisão dimensional, deve-se considerar se a origem das coordenadas do centro CNC pode ser medida com precisão através do referencial.
- (2) Ao processar o referencial e completar processamento de cada estação, a seleção deve considerar conclusão do máximo de conteúdo de usinagem possível. Considerar método de posicionamento conveniente para todas as superfícies a usinar. Ex: para caixa, melhor usar posicionamento com dois pinos num lado, para que ferramenta processe outras superfícies.
- (3) Tentar selecionar referencial de projeto na peça como referencial de posicionamento. Isso exige que, durante desbaste, considere qual referencial grosso processa todos os lados do referencial fino, ou seja, cada referencial usado no centro CNC deve ser processado em máquina-ferramenta geral anterior ou outras máquinas, facilitando garantir relação de precisão entre superfícies usinadas.
- (4) Quando referencial de posicionamento e referencial de projeto são difíceis de coincidir, analisar desenhos de montagem para confirmar função de projeto do referencial, e especificar rigorosamente forma e posição entre referenciais através de cálculo de cadeia de tolerâncias para garantir precisão.
- (5) Quando processamento incluindo referencial de projeto não pode ser completado simultaneamente no centro CNC, o referencial de posicionamento deve coincidir com referencial de projeto o máximo possível. Considerar também que, após usar este referencial, usinagem de todas as peças-chave de precisão pode ser completada em uma fixação.
Processo de manufatura
- Escolhendo os Materiais Certos para Usinagem CNC: Guia Completo
- Guia Completo de Acabamentos Superficiais para Usinagem CNC
- Domine a Usinagem CNC: Estratégias de Design Comprovadas para Peças Otimizadas
- Torno CNC R07 Cincom – Usinagem de Precisão de 7 mm para Peças Pequenas
- Usinagem CNC Personalizada para Peças de Motocicleta: Precisão e Durabilidade
- 7 Dicas de Especialista para Criar Peças Usinadas CNC de Alta Precisão
- Usinagem de Metal de Precisão: Guia Completo para Fabricação Exata
- Centros de Usinagem CNC de Precisão: Soluções Avançadas de Remoção de Metal
- Top 5 Essenciais para Cotações Precisas de Usinagem CNC
- Usinagem CNC de Precisão: Visão Abrangente da Produção de Peças