



Extrusão Explicada: Processo, Tipos e Principais Aplicações
O que é Extrusão?
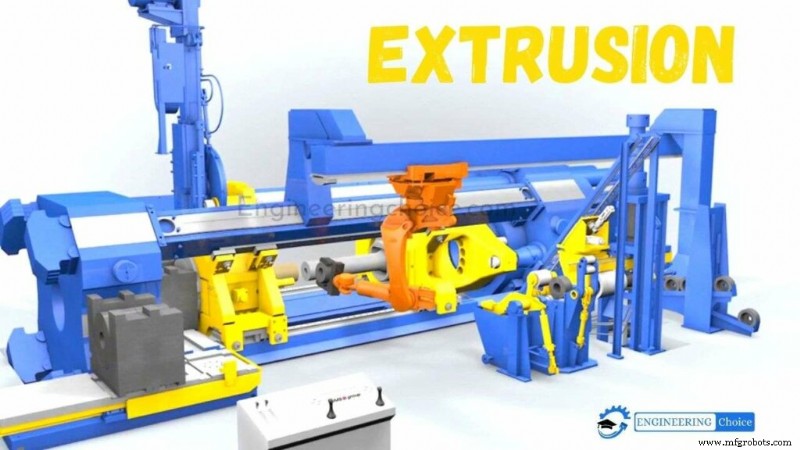
Extrusão é um processo usado para criar objetos de um perfil transversal fixo, empurrando material através de uma matriz do perfil transversal desejado. Suas duas principais vantagens sobre outros processos de manufatura são sua capacidade de criar seções transversais muito complexas; e trabalhar materiais que são quebradiços, porque o material encontra apenas tensões de compressão e cisalhamento. Também cria um excelente acabamento superficial e dá considerável liberdade de forma no processo de design.
Trefilação é um processo similar, usando a resistência à tração do material para puxá-lo através da matriz. Limita a quantidade de mudança que pode ser realizada em uma etapa, por isso é limitada a formas mais simples, e múltiplos estágios são geralmente necessários. Trefilação é a principal forma de produzir fio. Barras e tubos metálicos também são frequentemente trefilados.
A extrusão pode ser contínua (teoricamente produzindo material indefinidamente longo) ou semi-contínua (produzindo muitas peças). Pode ser feita com material quente ou frio. Materiais comumente extrudados incluem metais, polímeros, cerâmicas, concreto, argila de modelagem e alimentos. Produtos de extrusão são geralmente chamados de extrudados.
Também referida como "flangeamento de furo", cavidades ocas dentro de material extrudado não podem ser produzidas usando uma matriz de extrusão plana simples, pois não haveria como suportar a barreira central da matriz. Em vez disso, a matriz assume a forma de um bloco com profundidade, começando primeiro com um perfil de forma que suporta a seção central.
A forma da matriz então muda internamente ao longo de seu comprimento na forma final, com as peças centrais suspensas suportadas pela parte traseira da matriz. O material flui ao redor dos suportes e funde para criar a forma fechada desejada.
A extrusão de metais também pode aumentar sua resistência.
Características da Extrusão
- Capaz de criar seções transversais complexas e uniformes ao longo de todo o comprimento dos extrudados
- Fatores que afetam a qualidade da extrusão são design da matriz, razão de extrusão, temperatura do tarugo, lubrificação e velocidade de extrusão. Confira o guia detalhado de design para extrusão de metal, "Como projetar peças para extrusão direta de metal" para entender as 5 variáveis-chave de design de extrusão de metal e dicas de design para manufatura (DFM) de extrusão.
- Semelhante a qualquer outro processo de conformação de metais, pode ser realizado tanto a quente quanto a frio, embora o processo geralmente seja realizado a temperaturas elevadas para reduzir a força de extrusão e melhorar a ductilidade do material
- Baixo custo devido à redução de desperdício de matéria-prima e alta taxa de produção
- Material quebradiço pode ser deformado sem rasgar, pois exerce apenas forças de compressão e cisalhamento na peça
- Peças formadas têm excelente acabamento superficial, o que minimiza usinagem de pós-processamento
- A extrusão de metal tende a produzir uma estrutura de grão alongada favorável na direção do material.
- Espessura mínima de parede de ~1mm (alumínio) a ~3mm (aço) pode ser alcançada
Tipos de Processo de Extrusão
A extrusão de metal pode ser subdividida e agrupada nas seguintes categorias, dependendo da direção do fluxo de extrusão, o meio usado para aplicar força, temperatura de trabalho, etc.
- Extrusão Direta
- Extrusão Indireta
- Extrusão Hidrostática
- Extrusão Lateral ou Vertical
- Extrusão a Quente
- Extrusão a Frio
- Extrusão por Impacto
1. Extrusão Direta
Extrusão Direta, às vezes chamada de Extrusão Direta (Forward Extrusion), é o tipo mais comum de extrusão. Começa carregando um tarugo aquecido (apenas para extrusão a quente, discutido depois) em uma cavidade de recipiente de prensa onde um bloco fictício é colocado atrás dele.
Então, o arame mecânico ou hidráulico pressiona o material para empurrá-lo para fora através da matriz. Então, ainda quente, a peça é esticada para endireitar. Este processo é lindamente animado pela Core Materials.
Sob extrusão direta, o alto atrito causado por aços em temperaturas mais altas é reduzido usando vidro fundido como lubrificante, enquanto óleos com pó de grafite são usados para lubrificação em temperaturas baixas. O bloco fictício é usado para proteger a ponta da haste de prensagem (punção ou arame) na extrusão a quente.
Quando o punção atinge o fim de seu curso, uma pequena porção do tarugo chamada "extremidade traseira" (butt end) não pode ser empurrada através da abertura da matriz.
Vantagens da Extrusão Direta de Metal
- Não requer modificação do tarugo
- Pode ser usada para extrusão tanto a quente quanto a frio
- Ferramental simples comparado a outros processos de extrusão
Desvantagens da Extrusão Direta de Metal
- Alta exigência de força devido ao atrito
- Extremidade traseira deixada dentro da cavidade
- A força necessária para empurrar o arame muda à medida que o punção se move
2. Extrusão Indireta
Na Extrusão Indireta, a matriz está localizada na extremidade do arame hidráulico e move-se em direção ao tarugo dentro da cavidade para empurrar o material através da matriz. Isto é ilustrado na figura 2 abaixo.
Este processo consome menos energia devido ao recipiente de tarugo estático causando menos atrito no tarugo. No entanto, suportar a peça extrudada é difícil quando o extrudado sai da matriz.
Vantagens da Extrusão Indireta de Metal
- Menos atrito e menos energia usada
- Pode ser usada para extrusão tanto a quente quanto a frio
- Ferramental simples comparado a outros processos de extrusão
Desvantagens da Extrusão Indireta de Metal
- Difícil suportar a peça extrudada
- O arame oco limita a carga aplicada
3. Extrusão Hidrostática
Na extrusão hidrostática, a câmara/cavidade é feita menor que o tarugo e preenchida com fluido hidráulico que transfere a força do arame para o tarugo. Embora forças triaxiais sejam aplicadas pelo fluido, a pressão melhora a conformabilidade do tarugo. A vedação do fluido deve ser considerada nos estágios iniciais para evitar vazamentos e problemas de pressão reduzida.
Embora o fluido hidráulico elimine o atrito entre a parede e o tarugo isolando-os, devido ao requisito de equipamento especializado, o alto tempo de configuração e baixa taxa de produção limitam seu uso na indústria em comparação a outros processos de extrusão.
Vantagens da Extrusão Hidrostática de Metal
- Baixa exigência de potência/força devido à ausência de atrito
- Taxas de produção rápidas e altas razões de redução
- Temperatura do tarugo mais baixa
- Fluxo uniforme do material devido à distribuição balanceada de força
- Tarugos grandes e grandes seções transversais podem ser extrudados
- Nenhum resíduo de tarugo é deixado no recipiente
Desvantagens da Extrusão Hidrostática de Metal
- Tarugos precisam preparação afilando uma extremidade para combinar com o ângulo de entrada da matriz
- Apenas extrusão a frio é possível
- Difícil conter o fluido de alta pressão
4. Extrusão Lateral
Na Extrusão Lateral, o recipiente está em posição vertical como mostrado na imagem, e a matriz está localizada no lado. Este processo é adequado para material de baixo ponto de fusão.
5. Extrusão por Impacto
Extrusão por impacto é parte da categoria de extrusão a frio, muito similar à extrusão indireta e limitada a metais mais moles como Chumbo, Alumínio e Cobre. Como o esquema ilustra, o punção é empurrado para baixo em alta velocidade e tem força extrema no slug para extrudar para trás.
A espessura do Extrudado é uma função da folga entre o punção e a cavidade da matriz. Os Extrudados são deslizados para fora do punção pelo uso de uma placa de extração.
Para extrusões por impacto, uma prensa mecânica é frequentemente usada e a peça é formada em alta velocidade e sobre um curso relativamente curto.
Como as forças atuando no punção e matriz são extremamente altas, o ferramental deve ter resistência a impacto, resistência à fadiga e resistência suficientes, para extrudar metal por impacto. A extrusão por impacto pode ser dividida nos seguintes três tipos pelo fluxo do material.
- Direta (Forward)
- Reversa (Reverse)
- Combinada (Combination)
Na extrusão por impacto direta, o metal flui na mesma direção que a força é entregue, enquanto flui na direção oposta na extrusão por impacto reversa.
Vantagens da Extrusão por Impacto de Metal
- Economia de matéria-prima de até 90%
- Tempos de usinagem reduzidos em até 75%
- Eliminação de operações de usinagem secundárias
- Redução em montagens de múltiplas peças
- Propriedades mecânicas melhoradas para resistência do material e usinagem devido ao trabalho a frio do material
- Redução significativa de custos totais de peça em até 50%
- Tubos de parede fina ocos, fechados em uma extremidade, são frequentemente produzidos na indústria de manufatura por extrusão por impacto reverso.
Desvantagens da Extrusão por Impacto de Metal
- Produzida enquanto a peça for simétrica sobre o eixo pelo qual é formada
- Muitas das peças formadas por impacto, na indústria, requererão processos de manufatura adicionais, como forjamento de metal, calibração (ironing) ou usinagem, antes da conclusão
Aplicação da Extrusão
- A extrusão é amplamente usada na produção de tubos e canos ocos.
- Extrusão de alumínio é usada em trabalho estrutural em muitas indústrias.
- Este processo é usado para produzir quadros, portas, janelas, etc. na indústria automotiva.
- A extrusão é amplamente usada para produzir objetos plásticos.
Vantagens da Extrusão
- Alta razão de extrusão (É a razão entre a área da seção transversal do tarugo e a área da seção transversal da peça extrudada).
- Pode facilmente criar seção transversal complexa.
- Este trabalho pode ser feito com materiais tanto quebradiços quanto dúcteis.
- Altas propriedades mecânicas podem ser alcançadas por extrusão a frio.
Desvantagens da Extrusão
- Alto custo inicial ou de configuração.
- Alta força de compressão requerida.
Processo de manufatura
- Usinagem por Feixe de Laser Explicada: Tipos, Processo e Aplicações
- Prototipagem Rápida Explicada: Tipos, Processos e Benefícios
- Manufatura Aditiva Explicada: Tipos, Processos e Aplicações
- Broca Explicada: Processo, Mecanismo e Principais Tipos
- Solda a Laser Explicada: Técnicas, Tipos e Aplicações Industriais
- Soldagem por Resistência Explicada: Tipos, Processos e Vantagens
- Extrusão Explicada: Processo, Tipos e Aplicações Práticas
- Soldagem por Fricção Explicada: Processo, Benefícios e Aplicações
- Pulverização Térmica Explicada: Tipos, Aplicações e Benefícios
- Processo de Extrusão: Funcionamento, Tipos, Aplicações, Vantagens e Desvantagens