



Processo de Extrusão: Funcionamento, Tipos, Aplicações, Vantagens e Desvantagens
A extrusão é um processo de conformação compressiva onde um tarugo (billet) é forçado a fluir através de uma matriz (die) de seção menor, gerando perfis longos de seção transversal constante. Diferente da trefilação (tração), a compressão permite grandes deformações em um único passe. Amplamente usada para alumínio, plásticos, cobre, aço (quente).
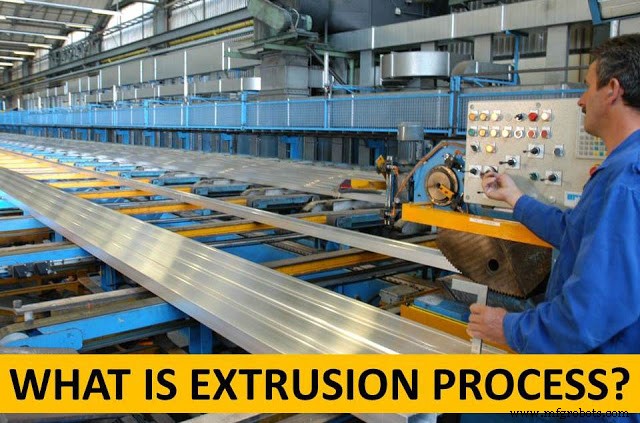
Princípio de Funcionamento
- Produção do tarugo (lingote laminado/forjado, seção padrão).
- Aquecimento (extrusão a quente) ou temp. ambiente (fria). Colocado no recipiente (container) da prensa.
- Punção (ram/stem) aplica força compressiva axial → tarugo pressionado contra matriz.
- Metal flui através da abertura da matriz (die) → assume forma da matriz.
- Perfil extrudado sai da prensa → resfriamento (ar/água) → estiramento (stretching) para aliviar tensões/endireitar → corte no comprimento → tratamento térmico (envelhecimento Al, têmpera/revenido aço) → acabamento/usinagem.
Classificação dos Tipos de Extrusão
Segundo Direção do Fluxo Metálico vs Punção
Extrusão Direta (Direct / Forward Extrusion)
Metal flui mesma direção do avanço do punção. Punção empurra tarugo através da matriz fixada na frente do recipiente.
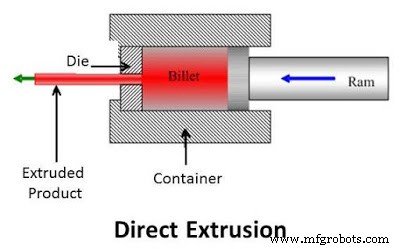
Característica: Alto atrito tarugo-parede do recipiente → força de extrusão mais alta. "Butt end" (resto final) não extrudado (perda metal).
Extrusão Indireta (Indirect / Backward Extrusion)
Matriz fixada no punção (move-se com punção). Tarugo fica estacionário no recipiente (fechado na traseira). Metal flui direção oposta ao movimento do punção, pelo espaço anelar entre punção e recipiente.
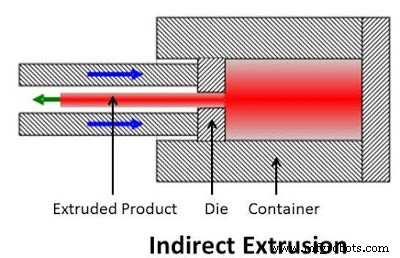
Vantagens: Sem atrito tarugo/recipiente → força 20-30% menor, melhor uniformidade propriedades, melhor rendimento (sem butt end). Limitação: Comprimento do perfil limitado pelo curso do punção/haste da matriz.
Extrusão Hidrostática (Hydrostatic Extrusion)
Fluido (óleo vegetal/sintético) entre punção e tarugo. Punção pressiona fluido → fluido pressiona tarugo uniformemente radial e axialmente. Elimina atrito tarugo/recipiente e tarugo/punção.
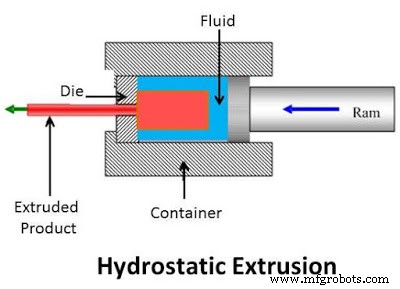
Vantagens: Força mínima, extrusão de materiais muito frágeis/difíceis, grandes reduções, sem carepa (fluido lubrifica/protege). Desafios: Vedação alta pressão (1-2 GPa), vazamento fluido, controle velocidade, custo/complexidade altíssimos. Nicho: materiais reativos, compósitos, micro-extrusão.
Segundo Temperatura de Trabalho
Extrusão a Quente (Hot Extrusion)
T > Trec (~0,5-0,7 Tm). Ex: Al 400-500°C, Aço 1100-1250°C, Cu 700-900°C.
- Vantagens: Força baixa, ductilidade alta, grandes reduções, sem encruamento (recristalização dinâmica), permite ligas difíceis.
- Desvantagens: Oxidação/carepa (acabamento ruim), desgaste matriz alto (T° alta), manutenção alta, tolerâncias amplas.
Extrusão a Frio (Cold Extrusion)
T < Trec (Ambiente). Ex: Al, Cu, Aço baixo carbono, Ligas moles.
- Vantagens: Alta precisão dimensional, acabamento superficial excelente, propriedades mecânicas altas (encruamento), sem oxidação, alto rendimento material.
- Desvantagens: Força de extrusão muito alta (prensas maciças), encruamento limita redução/passe (recozimento intermediário), lubrificação crítica (fosfatação + sabão, polímeros).
Exemplos clássicos a frio: Latas de alumínio (impacto reverso), cilindros homocinéticos, tubos colapsíveis (pomadas), corpos de válvulas, pinos, buchas, carcaças de conectores.
Aplicações Industriais
- Perfis de Alumínio (Arquitetura/Transporte/Industrial): Janelas, portas, fachadas (curtain wall), trilhos, dissipadores de calor (heat sinks), chassis automotivo (space frame), perfis estruturais aeroespaciais. 90%+ da extrusão mundial é Al a quente.
- Tubos e Barras Ocasi: Aço (quente), Cobre (quente/frio), Ti (quente).
- Indústria Plástica: Filmes, tubos, perfis, chapas, filamentos (impressão 3D) — Extrusão contínua (parafuso/rosca), não prensa hidráulica.
- Peças de Precisão (Frio): Componentes automotivos (homocinéticas, injetores), eletrônica (conectores), fixadores especiais.
Vantagens e Desvantagens Gerais
Vantagens
- Razão de extrusão alta (Área tarugo / Área perfil) — até 100:1 (Al quente) ou 400:1 (hidrostática). Uma operação = grande redução.
- Cria seções transversais complexas, ocas, multi-cavidade impossíveis por laminação/forjamento (canais internos, nervuras, paredes finas variáveis).
- Processa materiais frágeis e dúcteis (ferro fundido, cerâmicas via extrusão plástica/pó, compósitos).
- Extrusão a frio → propriedades mecânicas superiores (encruamento) + precisão + acabamento.
- Alta taxa de produção (contínua/semi-contínua), baixo custo/peça em série.
Desvantagens
- Altíssimo investimento inicial (CAPEX): Prensa (1000-100.000 ton), matrizes (H13, metal duro), sistema aquecimento/manuseio tarugos, estiramento, tratamento térmico.
- Força compressiva extrema requerida (especialmente direta/quente, frio) → equipamento robusto, desgaste ferramental.
- Limitação de seções muito assimétricas (desequilíbrio fluxo → distorção). Requer design de matriz experiente (simulação FEM).
- Carepa/oxidação a quente → custo limpeza/acabamento.
- Não adequado para peças curtas/descontínuas (processo contínuo de perfil longo).
A extrusão é o processo rei para perfis de alumínio e plásticos, e rota crítica para tubos sem costura de alta liga e peças de precisão a frio. A simulação numérica (FEM - DEFORM, Forge, HyperXtrude) é hoje mandatória para design de matrizes e otimização de processo.
Processo de manufatura
- Processo de Extrusão: Princípios, Tipos, Aplicações e Insights de Especialistas
- Extrusão Explicada: Processo, Tipos e Aplicações Práticas
- Usinagem Não Convencional: Requisitos, Tipos, Vantagens e Limitações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- Máquinas de Injeção de Moldagem: Projeto, Operação, Aplicações, Prós e Contras