



Retífica Explicada: Definição, Processo e Ferramentas Essenciais
O Que é Retífica?
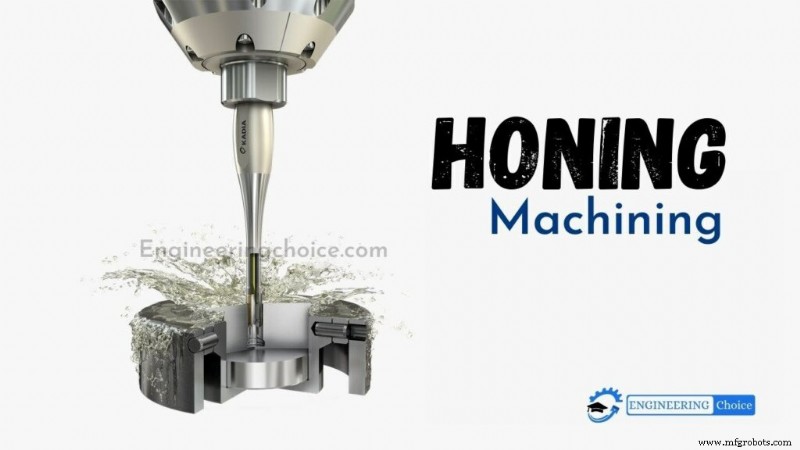
A retífica é um processo de usinagem abrasiva que produz uma superfície de precisão em uma peça metálica, esfregando uma pedra abrasiva ou roda de retífica contra ela ao longo de um caminho controlado. A retífica é usada principalmente para melhorar a forma geométrica de uma superfície, mas também pode melhorar o acabamento superficial.
Aplicações típicas incluem o acabamento de cilindros para motores de combustão interna, fusos de mancais de ar e engrenagens. Existem muitos tipos de retíficas, mas todas consistem em uma ou mais pedras abrasivas mantidas sob pressão contra a superfície em que estão trabalhando.
Outros processos semelhantes são o lapidação e o superacabamento.
Definição de Retífica
A retífica define-se como o ato ou processo de afiar algo em uma pedra de afiar ou pedra de amolar. O alinhamento de precisão da faca da máquina de corte não é afetado pela retífica do fio de corte.
O processo de retífica fornece o dimensionamento final e cria o padrão de acabamento desejado no interior de tubos ou cilindros. O acabamento é realizado expandindo pedras abrasivas de granulação e grau adequados contra a superfície da peça.
As pedras são rotacionadas e reciprocadas na peça com abrasivo de retífica sob pressão controlada. A combinação de rotação e recíproca produz um padrão cruzado na superfície da peça sendo retificada.
Por Que Precisamos do Processo de Retífica?
As máquinas de retífica são ferramentas de abrasão de metal e o processo de retífica utiliza ferramentas duras ou pedras de retífica e abrasivos perecíveis para a correção de:
- Diâmetro
- Forma
- Acabamento superficial
- Tolerâncias posicionais de furos
O processo de retífica foi desenvolvido para permitir a perfeição da geometria do furo, controle de tamanho, acabamento superficial final e estruturação da superfície. A retífica pode fornecer o dimensionamento final e criar o padrão de acabamento desejado no interior de tubos ou cilindros.
O acabamento é realizado expandindo pedras abrasivas de granulação e grau adequados contra a superfície da peça. As pedras são rotacionadas e reciprocadas na peça com abrasivo de retífica sob pressão controlada. A combinação de rotação e recíproca produz um padrão cruzado na superfície da peça sendo retificada.
Mecânica do Processo
Como as pedras de retífica se assemelham a rodas de esmeril, é tentador pensar na retífica como uma forma de esmerilhamento com baixa remoção de material. Em vez disso, é melhor considerá-la como um processo de esmerilhamento auto-verdadeiro.
Na esmerilhamento, a roda segue um caminho simples. Por exemplo, na esmerilhamento por imersão de um eixo, a roda move-se em direção ao eixo da peça, esmerilha-a e depois move-se para fora. Como cada fatia da roda contacta repetidamente a mesma fatia da peça, quaisquer imprecisões na forma geométrica da roda de esmeril serão transferidas para a peça.
Portanto, a precisão da geometria da peça acabada é limitada à precisão do dressador de verdadeamento. A precisão torna-se ainda pior à medida que a roda de esmeril se desgasta, exigindo verdadeamento periódico para reformá-la.
A limitação na precisão geométrica é superada na retífica porque a pedra segue um caminho complexo. Na retífica interna, por exemplo, a move-se ao longo de dois caminhos simultaneamente. As pedras são pressionadas radialmente para fora para alargar o furo enquanto oscilam axialmente.
Devido à oscilação, cada fatia das pedras de retífica toca uma grande área da peça. Portanto, imperfeições no perfil da pedra não podem ser transferidas para o furo. Em vez disso, tanto o furo quanto as pedras conformam-se à forma média do movimento das pedras, que no caso da retífica interna é um cilindro.
Este efeito de média ocorre em todos os processos de retífica; tanto a peça quanto as pedras erodem até conformarem-se à forma média da superfície de corte das pedras. Como as pedras tendem a erodir em direção a uma forma geométrica desejada, não há necessidade de verdadeá-las.
Como resultado do efeito de média, a precisão de um componente retificado frequentemente excede a precisão da ferramenta de máquina que o criou.
O caminho da pedra não é a única diferença entre máquinas de esmeril e retífica; elas também diferem na rigidez de sua construção. As máquinas de retífica são muito mais flexíveis que as esmerilhadeiras. O objetivo da esmerilhamento é atingir uma tolerância de tamanho apertada.
Para fazer isso, a roda de esmeril deve ser movida para uma posição exata relativa à peça. Portanto, uma esmerilhadeira deve ser muito rígida e seus eixos devem mover-se com altíssima precisão.
Uma máquina de retífica é relativamente imprecisa e imperfeita. Em vez de confiar na precisão da ferramenta de máquina, ela confia no efeito de média entre a pedra e a peça. A flexibilidade é um requisito de uma máquina de retífica necessário para que o efeito de média ocorra.
Isso leva a uma diferença óbvia entre as duas máquinas: numa esmerilhadeira, a roda é rigidamente fixada a um deslizante, enquanto na retífica a pedra é acionada com pressão pneumática ou hidráulica.
Peças de alta precisão são geralmente esmerilhadas e depois retificadas. A esmerilhamento determina o tamanho e a retífica melhora a forma.
A diferença entre retífica e esmerilhamento é sempre a mesma. Algumas esmerilhadeiras têm movimentos complexos e são auto-verdadeiras, e algumas máquinas de retífica são equipadas com medição em processo para controle de tamanho. Muitas operações de esmerilhamento por avanço contínuo dependem do mesmo efeito de média da retífica.
Ferramentas de Retífica
A retífica usa uma ferramenta especial, chamada pedra de retífica ou retífica, para obter uma superfície de precisão. A retífica é composta por grãos abrasivos unidos com um adesivo. Geralmente, os grãos de retífica têm forma irregular e cerca de 10 a 50 micrômetros de diâmetro (granulação 300 a 1500 mesh). Tamanhos de grão menores produzem uma superfície mais lisa na peça.
O objetivo da ferramenta de retífica é transmitir a potência gerada pela máquina à peça. A retífica corrigirá o furo para conicidade, tamanho, acabamento e retidão, mas normalmente não pode corrigir alinhamento axial ou localização.
A ferramenta consiste em um adaptador de nariz de fuso, um eixo de acionamento e um corpo de retífica. O corpo contém um cone ligado a uma haste de empurrar. Veja o desenho de uma ferramenta de retífica típica na próxima página.
A haste de empurrar, dentro do eixo de acionamento, move-se para cima ou para baixo no corpo da retífica por um motor ou cilindro hidráulico. O atuador está localizado no cabeçote. À medida que o cone move-se para baixo, empurra as placas de expansão para fora, expandindo as pedras.
As pedras abrasivas são usadas para remover material da peça. As molas de garter mantêm as pedras na ferramenta e colapsam as pedras quando a ferramenta é removida do furo.
As ferramentas de retífica podem usar superabrasivos ou pedras vitrificadas para retífica de desbaste, semiacabamento e retífica final. A retífica de pico geralmente requer apenas a operação de desbaste. A retífica de planalto (colocando um "planalto" no topo) requer pedras finas para remover os picos. Algumas ferramentas têm desbastadores e acabadores em uma única ferramenta.
Guias de Retífica
Os guias de retífica são parte da ferramenta de retífica. Eles protegem as pedras ao entrar ou sair do furo e evitam que o metal da ferramenta contacte a superfície do furo.
Os guias devem ser verificados frequentemente quanto a desgaste ou captação de material estranho. As pedras de retífica são tipicamente colapsadas abaixo do tamanho dos guias ao retirar para proteger as pedras e a bucha do guia.
Bucha do Guia de Retífica
A bucha do guia de retífica é montada em um suporte fixo na frente da coluna. A função da bucha é guiar a ferramenta de retífica para o centro do furo. A bucha é tipicamente feita de aço endurecido ou carboneto.
O carboneto é usado quando a bucha também é uma "bucha de colapso". Estas são usadas para forçar as pedras de volta niveladas com o corpo da ferramenta quando a ferramenta é muito pequena para ter molas de garter.
Cone Ajustável
Ao retificar furos cegos, um cone ajustável pode ser usado para expandir a parte inferior das pedras para compensar o desgaste e manter o fundo no tamanho. Sobrecurso em furo cego mostrado acima. Note que as pedras não podem passar do fundo como em furos passantes.
Isso causará desgaste desigual das pedras e conicidade na parte inferior da peça. O problema pode ser mitigado pelo uso de um cone ajustável e pelo uso de tempo de permanência no fundo.
Ferramentas de Retífica de Passagem Única
A ferramenta de retífica pode consistir em uma barra de alargamento com abrasivo de diamante construída de uma manga expansível de ferro fundido macio permanentemente revestida com abrasivo de diamante natural de granulação 100/120 ou pode ser uma manga sinterizada com abrasivo embutido.
A ferramenta é expansível para compensar o desgaste da manga de diamante. O mandril contém passagens para fluxo de refrigerante para os sulcos na manga. A ferramenta passa pelo furo uma vez e é retirada.
Esta máquina usa uma ferramenta de retífica tipo flutuante que se auto-alinha com o furo existente. A ferramenta é projetada para retificar furos abertos que foram gerados por operação de usinagem anterior. A ferramenta pode corrigir um furo que está fora de esquadro, cônico e fora de condição redonda. A ferramenta produz furos retos, redondos e não cônicos em um único curso descendente.
O suporte e buchas do guia de retífica são montados em um suporte fixo na frente da coluna. A função do suporte do guia é guiar a ferramenta de retífica no furo. A bucha é usinada para permitir o fluxo de refrigerante para a ferramenta de retífica de passagem única.
Vantagens do Processo de Retífica
- Fixadores menos complexos ou de baixo custo.
- É altamente precisa.
- Pode ser usada para furos longos e curtos.
- Mantém a linha central original do furo.
- Qualquer material pode ser acabado independentemente de sua dureza.
- A peça não precisa ser rotacionada por potência, não há mandris, pratos ou mesas rotativas necessários, então não há erros de fixação ou posicionamento.
- A retífica é acionada a partir de um eixo central, então a flexão do eixo não pode causar furos cônicos como ocorre no alargamento.
- O resultado é um furo verdadeiramente redondo, sem conicidade ou pontos altos ou baixos, desde que as operações anteriores tenham deixado material suficiente para que a retífica limpe todas as irregularidades.
- A retífica usa uma grande área de contato em velocidade lenta comparada com esmerilhamento ou alargamento fino, que usa uma pequena área de contato em alta velocidade. Devido ao movimento combinado de rotação e recíproca, um padrão cruzado é criado que é excelente para reter lubrificação. Diâmetros com precisão de 0,001 a 0,0001 polegada e mais próximos podem ser retificados usando pedras de diamante semelhantes a rodas de diamante.
Limitações do Processo de Retífica
- A retífica é considerada um processo lento. No entanto, novas máquinas e pedras encurtaram consideravelmente os tempos de retífica.
- A retífica horizontal pode criar furos ovais a menos que a peça seja rotacionada ou apoiada. Se a peça for fina, até mesmo a pressão manual pode causar um furo ligeiramente oval.
Aplicações do Processo de Retífica
- Acabamento de munhões de virabrequim de automóveis
- Acabamento de furos redondos
- Acabamento de peças cilíndricas ocas
- Acabamento de cilindros de motor, mancais, canos de armas, calibradores de anel, eixos e faces de flange, pino de pistão, munhões de virabrequim de automóveis, etc.
- Retífica de engrenagens
Processo de manufatura
- Fresamento Explicado: Definição, Processo e Operações Principais
- Furação Explicada: Definição, Processo e Dicas de Especialistas
- Metalurgia do Pó Explicada: Definição, Processos e Benefícios
- Entendendo Máquinas de Retífica: Definições, Tipos e Aplicações
- Brunimento Explicado: Definição, Processo e Ferramentas Essenciais
- Forjamento Explicado: Processo, Tipos e Materiais
- Usinagem: Definição, Processos, Ferramentas e Tecnologias Principais
- Cementação Explicada: Definição, Tipos e Processo Por Trás do Endurecimento do Aço
- Fundição de Metais: Definição, Tipos e Processo Completo
- Recozimento: Definição, Processo, Estágios e Aplicações Industriais