



Usinagem de Alumínio: Ferramentas, Técnicas e Operações Explicadas
O Que é Usinagem de Alumínio?
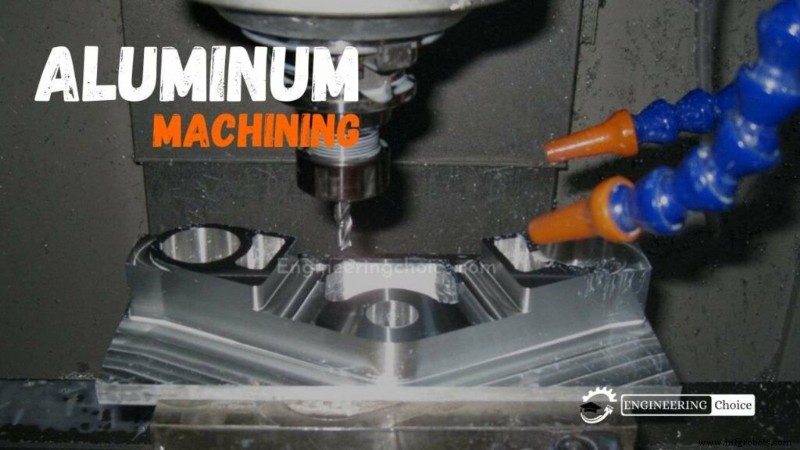
A usinagem é um processo de manufatura subtrativo, o que significa que remove material de uma peça para criar a peça ou produto desejado. É altamente versátil, acomodando uma ampla gama de substratos metálicos e não metálicos. Um dos materiais mais comuns usados em operações de usinagem é o alumínio.
Devido ao seu menor peso, menor dureza e maior conformabilidade, o alumínio é ideal para uso em usinagem e outras operações de manufatura. Abaixo, destacamos algumas das outras vantagens do uso de alumínio para aplicações de usinagem, discutimos como o alumínio é usado em vários processos de usinagem e descrevemos algumas das peças usinadas típicas feitas de alumínio.
Visão Geral dos Processos de Usinagem de Alumínio
"Usinagem" é um termo abrangente que engloba uma série de processos de manufatura subtrativos, como fresamento, torneamento, furação. Existem também vários tipos de tecnologias e técnicas de usinagem, como usinagem CNC, usinagem suíça, fresamento vertical e horizontal, e usinagem por descarga elétrica (EDM). Abaixo, descrevemos como o alumínio é manuseado em cada um desses métodos.
- Usinagem de controle numérico computadorizado (CNC): O processo de usinagem CNC emprega software de computador e equipamentos compatíveis com CNC para guiar o movimento e o movimento das ferramentas de máquina sobre a superfície da peça. Permite a produção de peças e produtos de alumínio CNC altamente precisos e exatos.
- Usinagem suíça: A usinagem suíça é ideal para a produção de componentes cilíndricos pequenos, mas altamente precisos, feitos de alumínio, como peças eletrônicas ou médicas.
- Fresamento vertical/horizontal: O fresamento é um processo de usinagem que utiliza ferramentas de corte rotativas para remover material excedente da peça. O equipamento de fresamento pode ter configuração vertical ou horizontal; unidades verticais são ideais para pequenas quantidades de peças simples de alumínio, enquanto unidades horizontais são mais apropriadas para grandes quantidades de peças complexas de alumínio.
- Usinagem por descarga elétrica (EDM): A EDM utiliza a descarga elétrica gerada entre dois eletrodos para remover material da peça. Embora seja geralmente usada para processar materiais mais duros e difíceis de usinar, pode ser usada em qualquer material condutor elétrico, incluindo alumínio.
Por Que o Alumínio Pode Ser Desafiador?
Se você está fazendo um suporte para o João Fazendeiro, não vai importar o quão eficientemente você remove material. Mas se você está fazendo 10.000 suportes por semana para o João Empreendedor, você precisa fazer um trabalho adequado.
O principal desafio na usinagem eficaz do alumínio é simplesmente obter as taxas máximas de remoção de material sem estourar algo.
O alumínio pode derreter e fundir à ferramenta se houver muito calor. Então, mesmo que corte como manteiga, não durará muito se o alumínio grudar na ferramenta e você acabar fazendo soldagem por fricção em vez de usinagem.
Além de manter o atrito ao mínimo, a vibração pode ser um problema quando você está forçando a máquina. Isso é especialmente problemático quando você está tentando usinar bolsões com aparência limpa. Chega de reclamações. Vamos ver como você pode arrasar na prática.
Ferramentas de Corte para Alumínio
Sob nenhuma circunstância você deve usar uma ferramenta de corte de uso geral para alumínio. Tecnicamente funcionará, mas o alumínio é totalmente diferente do aço.
Aqui estão alguns aspectos da seleção de ferramentas que ajudarão você a obter o máximo da sua máquina.
Material da Ferramenta de Corte
Metal duro: Espero que isso seja óbvio para você. Mesmo em aplicações não de desempenho, o metal duro excederá o aço rápido em valor tanto para custos da ferramenta durante a vida útil quanto no acabamento superficial.
Ainda assim, há algumas coisas boas para saber sobre metal duro que ajudarão você a combinar a ferramenta perfeita para o trabalho. Essencialmente, só precisamos entender o que queremos de uma ferramenta. O alumínio é de corte macio, o que significa que a ferramenta não sofre forças de impacto duras ao cortar.
O que é crítico é manter um fio navalha. Por esse motivo, escolheríamos dureza em vez de tenacidade para características do material. Existem duas coisas principais que afetam essa propriedade: tamanho de grão do metal duro e proporção do ligante.
Para o tamanho do grão, grão maior produz um material mais duro, enquanto grão menor produz um material mais resistente a impacto, tenaz. Para alumínio, queremos manter essa nitidez do fio, então queremos um tamanho de grão pequeno para máxima retenção do fio.
O outro fator é a proporção do ligante. Para ferramentas de corte de metal duro, o ligante é cobalto. Isso pode ter de 2% a 20% de teor de cobalto. Como o cobalto é mais macio que os grãos de metal duro, mais cobalto significa uma ferramenta mais tenaz, menos cobalto significa uma ferramenta mais dura. Então, basicamente estamos procurando um cortador de metal duro que tenha um tamanho de grão grande e baixo teor de cobalto.
Avanços e Velocidades
Muitos caras simplesmente usam 1000 SFM para calcular seu RPM. Se você fizer isso, não estará indo mais rápido que todos os outros.
Para ser honesto, isso geralmente é o recomendado para a maioria dos cortadores. 1000-1500 SFM é uma velocidade totalmente normal para rodar seu fuso. Com testes harmônicos, porém, você pode atingir 3x essa velocidade. Mais sobre isso depois.
A taxa de avanço é onde muitos caras recuam. Se você está avançando uma fresa de 1/2" a apenas 0,003" por dente, está apenas perdendo tempo. Para produção, você quer empurrar pelo menos 1% do diâmetro do cortador por dente. Isso significa que a fresa de 1/2" precisa ser avançada pelo menos 0,005" por dente. Com uma configuração estável e ferramenta curta, você pode até dobrar isso.
A única exceção é quando você está trabalhando com ferramentas pequenas, como 1/8" ou menos. A evacuação de cavacos pode se tornar um problema, o que significa que você precisará reduzir a velocidade para cavacos mais finos.
Operações Comuns para Usinagem de Alumínio
Aqui está uma lista das coisas comuns que você vai fazer com alumínio, junto com algumas dicas para ajudar.
1. Faceamento
Se você vai usar uma fresa de facear, definitivamente vá com um ângulo de ataque super agressivo e pastilhas polidas. Seu acabamento será incrível e você poderá realmente empurrar o RPM.
2. Fresamento de Bolsões
Isso é algo que muitos caras não fazem direito. Se você der passo de metade do diâmetro do cortador e metade da profundidade, estará cometendo um erro por dois motivos:
O cortador aguenta mais. Vá quase largura total. Meu padrão é 95% da largura plana do cortador. A razão é que o cortador ficará enterrado nos cantos de qualquer forma. Isso significa que você terá que reduzir o avanço para que a ferramenta não exploda nos cantos. Se você for 100% total, pode obter wafers de papel entre os caminhos da ferramenta devido à deflexão do cortador e do material.
Passos de 50% são horríveis para harmônicos quando você está desbastando a uma taxa respeitável. O impacto da ferramenta entrando na peça está no pior ponto possível, batendo a cada dente. Mesmo aumentando a ferramenta para 65% de passo resultará em redução perceptível de vibração.
Outra dica é usar um diâmetro de cortador ligeiramente menor que o raio interno do bolsão. Se você está usando uma fresa de 1/2" para cortar bolsões de raio 1/4", terá a tendência de danificar os cantos com vibração quando a ferramenta muda de direção. Em altas velocidades, as ferramentas não mudam de direção instantaneamente, o que significa que a ferramenta descarrega a pressão de corte. É isso que faz aqueles ruídos de chiado.
Geralmente pergunto se posso redimensionar esses raios para 0,265" para cantos limpos. Isso reduz o contato que a ferramenta tem com a geometria da peça. A máquina também consegue lidar com essa curva arredondada em velocidades mais altas. Pense num carro numa pista de corrida. Se for uma curva fechada, o carro desacelera. Se houver um raio maior, a máquina não precisa desacelerar.
Isso eliminará praticamente aquele chiado nos cantos que deixa suas peças feias.
3. Fresamento de Canais
Para canais extremamente profundos, existem duas opções que funcionam bem para mim: usar fresamento trocoidal para reduzir deflexão e vibração do cortador, ou usar uma fresa de canal curto.
Pessoalmente, prefiro fresas de canal curto, já que a ferramenta é significativamente mais forte, e você não tem movimento desperdiçado enquanto a ferramenta vai e volta. Fresamento de canais profundos é uma daquelas aplicações onde muitas vezes vale a pena usar uma ferramenta especializada.
Para fresamento de canais rasos (4xD ou menos), nenhuma consideração especial precisa ser feita. Apenas mande ver.
4. Furação
Use. Brocas. Afiadas. Brocas de metal duro nem sempre são a resposta; não há realmente sentido em rodar uma broca de metal duro cara se você não tem o RPM do fuso ou volume de produção para justificar.
De modo geral, apenas use uma broca de ponta dividida de 135 graus e você ficará bem. Se houver uma alma na ponta da broca, você está colocando muito calor desnecessário no corte.
5. Rosqueamento
Machos de uso geral tecnicamente funcionam, mas machos específicos para alumínio são significativamente mais confiáveis. Eles têm um ângulo de ataque muito mais agressivo, o que significa cortes mais limpos e menos calor.
Também, não seja medroso com RPM. Se você nunca passa de 200 RPM nas suas máquinas, está apenas perdendo tempo. Claro, algumas máquinas são apenas velhas e cansadas, e há muito folga para cortar mais rápido. Realmente, porém, você não vai ser competitivo nessas máquinas de qualquer maneira. O ponto é, rosquear alumínio é fácil, não perca tempo com isso.
Como Obter Acabamentos Superficiais Incríveis em Alumínio
Alto RPM. Não é muito segredo. Acelere.
Usar uma ferramenta de acabamento navalha, hélice alta e com ângulos de ataque muito agressivos também ajudará você a obter um acabamento superficial super brilhante.
Uma coisa que vale mencionar é que você não quer perder tempo tornando a peça mais bonita do que precisa. Às vezes você só quer deixar o cliente feliz e impressioná-lo, mas lembre-se que há diferença entre brilhante e um Ra alto.
Realmente vale a pena fazer seus cálculos de acabamento superficial para determinar a taxa de avanço máxima para seus cortes de acabamento. Geralmente faço a conta, e depois reduzo cerca de 10% disso para ter segurança. Se você ficar na borda, estará errado metade do tempo.
Vantagens do Uso de Alumínio em Operações de Usinagem
Além de sua excelente usinabilidade, o alumínio demonstra muitas características que o tornam adequado para uso em operações de usinagem, tais como:
- Alta relação resistência-peso: O alumínio é forte e leve, qualidades críticas para peças usinadas usadas em aplicações de alto desempenho, como as encontradas nas indústrias aeroespacial e automotiva.
- Resistência à corrosão: O alumínio está disponível em vários graus, que variam no grau de resistência à corrosão demonstrado. Em operações de usinagem, um dos graus mais comumente empregados — 6061 — oferece excelente resistência à corrosão.
- Condutividade elétrica: O alumínio exibe maior condutividade elétrica (cerca de 37,7 milhões de siemens/metro à temperatura ambiente) que outros metais comumente usinados, como aço carbono (7 milhões de siemens/metro) e aço inoxidável (1,5 milhão de siemens/metro). Essa qualidade torna peças de alumínio usinadas adequadas para uso como componentes elétricos e eletrônicos.
- Potencial de acabamento superficial e anodização: O alumínio acomoda prontamente vários processos de tratamento superficial e acabamento, como pintura, tingimento e anodização. Essa qualidade permite que fabricantes melhorem as propriedades funcionais e estéticas da peça ou produto de alumínio usinado.
- Reciclabilidade: O alumínio é altamente reciclável, permitindo que fabricantes reutilizem material sucata produzido durante operações de usinagem e materiais de construção de produtos acabados descartados no fim de sua vida útil.
- Acessibilidade: Comparado a outros materiais de usinagem (ex.: latão, titânio e PEEK), o alumínio é mais barato sem sacrificar significativamente o desempenho. Além disso, sua usinabilidade resulta em custos de produção mais baixos, enquanto seu peso mais leve resulta em custos de transporte mais baixos.
Conforme indicado acima, o processo de usinagem acomoda uma variedade de materiais, variando de metal e plástico a papel e madeira. Além do alumínio, alguns dos materiais regularmente empregados em operações de usinagem incluem outros metais (ex.: aço e aço inoxidável) e termoplásticos. Comparado a esses materiais, o alumínio oferece várias vantagens:
Comparado a aço e aço inoxidável, o alumínio demonstra peso de material muito mais leve e melhor usinabilidade.
Peças Usinadas de Alumínio Típicas
Profissionais da indústria empregam alumínio em operações de usinagem para produzir uma variedade de peças e produtos. Esses componentes encontram aplicação em uma ampla gama de indústrias, incluindo:
- Automotiva
- Aeroespacial
- Comunicações
- Produtos elétricos e eletrônicos
- Iluminação
- Médica
Exemplos típicos de produtos incluem pinos cilíndricos, carcaças EMI, painéis frontais, luminárias, dispositivos médicos e eixos estriados.
Processo de manufatura
- Fresamento Explicado: Definição, Processo e Operações Principais
- Dominando Operações de Torno e Seleção de Ferramentas de Corte
- Tornos Mecânicos Explicados: Tipos, Funções e Aplicações
- Usinagem por Feixe de Laser Explicada: Tipos, Processo e Aplicações
- Usinagem Química: Remoção Precisa de Metal sem Tensões
- Usinagem Ultrassônica Explicada: Como Funciona e Principais Aplicações
- Usinagem de Alumínio Explicada: Ferramentas, Técnicas e Operações
- Operações de Torno e Ferramentas de Corte: Dominando a Usinagem de Precisão
- Dominando Operações de Usinagem: Ferramentas e Técnicas Essenciais
- O que é um Torneiro Mecânico? Habilidades, Ferramentas e Impacto na Indústria