



Causas Comuns de Acabamento Superficial Ruim na Usinagem CNC e Como Corrigi-las
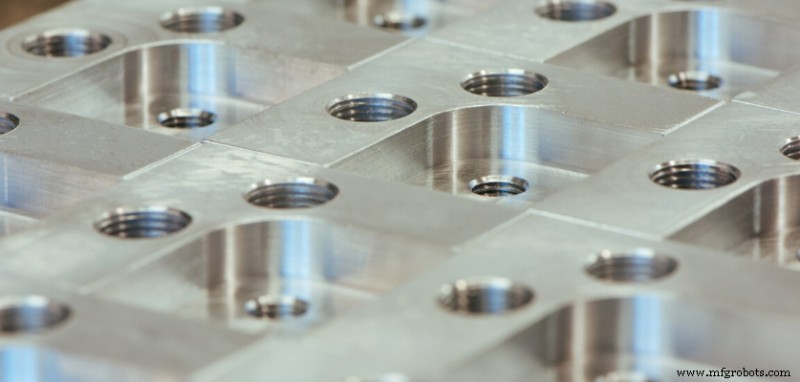
Acabamento superficial é uma pedra angular da qualidade de usinagem CNC. Determina desempenho da peça, confiabilidade de montagem, apelo visual e vida útil. Como engenheiro de manufatura de precisão experiente, vi como acabamentos subótimos podem comprometer tolerâncias, desencadear retrabalho e inflar custos de produção. Identificar causas raiz cedo permite ações corretivas direcionadas e resultados confiáveis e repetíveis.
1. Desgaste e Embotamento de Ferramenta
Desgaste de ferramenta é o culpado mais frequente por superfícies rugosas. À medida que cortadores perdem afiação, eles geram:
- Atrito maior, levando a forças de corte aumentadas
- Rugosidade superficial e marcas de chatter
- Rebarbas que comprometem precisão dimensional
Solução: Realize inspeções de rotina de ferramentas, substitua cortadores desgastados prontamente e opte por metal duro de alto grau ou ferramentas revestidas para corridas de alto volume para preservar integridade da aresta.
2. Parâmetros de Corte Impróprios
Velocidades de fuso, taxas de avanço ou profundidades de corte incorretas distorcem textura de superfície. Sintomas típicos incluem:
- Marcas de avanço quando a taxa de avanço é muito alta
- Atrição e marcas de queimadura se a velocidade do fuso é muito baixa
- Desvio de ferramenta e vibração quando a profundidade de corte é excessiva
Solução: Referencie tabelas de usinagem específicas do material (ex: Machinery's Handbook) e adapte parâmetros à geometria da peça, dureza e tipo de ferramenta.
3. Vibrações e Chatter da Máquina
Chatter surge de vibrações da máquina ou peça-ferramenta. Fatores contribuintes são:
- Componentes de máquina soltos ou desgastados
- Projeções longas de ferramenta
- Fixação ou aperto inadequados
Solução: Realize manutenção programada da máquina, use fixadores rígidos, limite projeção da ferramenta e ajuste parâmetros de corte para amortecer ressonâncias.
4. Propriedades do Material e Condição da Peça
Materiais se comportam diferentemente sob forças de corte:
- Alumínio e outros metais macios frequentemente formam built-up edge (BUE), rugosidade a superfície
- Ligas duras ou abrasivas aceleram desgaste de ferramenta, degradando qualidade de acabamento
- Dureza inconsistente ou contaminação de superfície também afetam resultados
Solução: Escolha ferramentas e fluidos de corte adequados ao material. Pré-processe peças com limpeza ou alívio de tensão para melhorar acabamento.
5. Refrigeração e Lubrificação Inadequadas
Calor gerado durante usinagem pode causar:
- Expansão térmica que distorce dimensões
- Atrição de ferramenta e manchas de material, deixando imperfeições
- Degradação acelerada da ferramenta
Solução: Aplique refrigerante ou fluido de corte apropriado, mantenha taxa de fluxo correta e monitore temperatura durante a operação.
6. Fixação e Alinhamento Ruins
Fixação incorreta ou desalinhamento induz estresse e vibração, levando a acabamentos irregulares. Questões-chave incluem:
- Pressão de aperto desigual
- Movimento da peça durante corte
- Desalinhamento relativo ao eixo do fuso
Solução: Projete fixadores para máxima estabilidade, verifique alinhamento antes da usinagem e empregue pinos de localização de precisão ou buchas de pino.
7. Operações Secundárias e Pós-Processamento
Frequentemente, a causa raiz está além do corte inicial. Armadilhas comuns de pós-processamento são:
- Pular desbaste após usinagem bruta
- Polimento ou retífica inadequados de superfícies de alta precisão
- Usar métodos de acabamento inadequados para geometrias complexas
Solução: Planeje e execute operações de acabamento — retífica, polimento ou tratamentos químicos — para alcançar a rugosidade superficial alvo (ISO 4287: < 0,8 µm para peças críticas).
Conclusão
Alcançar acabamento superficial impecável em usinagem CNC raramente depende de um único fator. Geralmente é resultado de questões inter-relacionadas: desgaste de ferramenta, parâmetros de corte subótimos, comportamento do material, vibração, refrigeração, fixação e pós-processamento. Adotando controle de processo proativo — selecionando as ferramentas certas, mantendo equipamentos, otimizando condições de corte e verificando resultados com CMM ou medições de rugosidade — fabricantes podem reduzir sucata, encurtar tempos de ciclo e entregar peças que atendem tanto padrões funcionais quanto estéticos.
Entender e corrigir estas causas raiz não apenas aprimora qualidade do produto mas também impulsiona eficiência geral de fabricação.
Processo de manufatura
- Dominando o Controle de Processos: Precisão e Segurança na Manufatura Tecnológica
- 5 Tipos de Defeitos em Fundição em Areia e Estratégias de Prevenção
- Sistema IoT de Monitoramento de Qualidade da Água Baseado em Arduino
- Tendências de Automação de Armazém e Estatísticas-Chave para 2024
- Construa um Jogo Web para Dois Jogadores com Arduino UNO e PHPoC WiFi Shield
- Mini Máquina VMC Explicada: Fresamento CNC Compacto para Projetos de Pequena Escala
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- ASi (Anansi) Robô Companheiro: Construa um Robô Amigável com Arduino Nano e Display LED
- Dirigíveis: História, Design e Aplicações Modernas
- Produção Eficiente de Aço com Fornos de Indução Coreless de Média Frequência