



Unidade 6: Rosqueamento Avançado no Torno – Técnicas e Cálculos de Precisão
Objetivos
Após esta unidade, você será capaz de:
- Determinar profundidade de penetração (infeed depth).
- Descrever como cortar rosca correta.
- Explicar cálculo de passo (pitch), profundidade, diâmetro menor (minor diameter), largura da plana (width of flat).
- Descrever como ajustar RPM correto.
- Descrever como ajustar caixa de mudanças rápidas (quick change gearbox) correta.
- Descrever como ajustar apoio composto (compound rest) correto.
- Descrever como ajustar ferramenta de corte (tool bit) correta.
- Descrever como zerar ambos mostradores (composto e transversal) nos dois volantes.
- Descrever operação de rosqueamento.
- Descrever alargamento (reaming).
- Descrever como retificar ferramenta de corte (grind a tool bit).
Rosqueamento no Torno (Lathe Threading)
Corte de rosca no torno produz crista helicoidal de seção uniforme na peça. Realizado por cortes sucessivos com ferramenta de rosqueamento (threading toolbit) mesma forma do perfil de rosca requerido.
Exercício Prático
- Para exercício de rosqueamento, necessita peça redonda, torneada a diâmetro externo de rosca (outside thread diameter).
- Usando ferramenta de partir (parting tool) ou ferramenta especialmente retificada, faça subcorte (undercut) para rosca igual à sua profundidade simples (single depth) mais 0,005".
- Fórmula abaixo dá profundidade simples para roscas unificadas (unified threads):
d = P × 0,750
- d = Profundidade Simples (Single Depth)
- P = Passo (Pitch)
- n = Número de roscas por polegada (TPI - Threads Per Inch)
- Profundidade de Penetração (Infeed Depth) = 0,75 / n
Cálculos de Rosca (Thread Calculations)
Para cortar rosca correta no torno, primeiro calcule dimensões adequadas. Diagramas e fórmulas abaixo ajudam.
Exemplo: Calcule passo, profundidade, diâmetro menor e largura da plana para rosca ¾-10 NC.
P = 1 / n = 1 / 10 = 0,100 pol.
Profundidade = 0,7500 × Passo = 0,7500 × 0,100 = 0,0750 pol.
Diâmetro Menor = Diâmetro Maior – (P + P) = 0,750 – (0,075 + 0,075) = 0,600 pol.
Largura da Plana = P / 8 = (1/8) × (1/10) = 0,0125 pol.
Procedimento para Rosqueamento
- Ajuste velocidade ~1/4 da usada para torneamento.
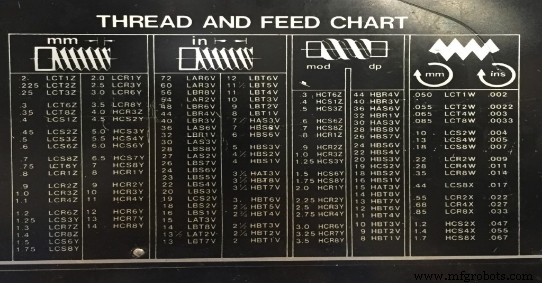
- Ajuste caixa de mudanças rápidas para passo requerido em roscas (Rosca por polegada - TPI).
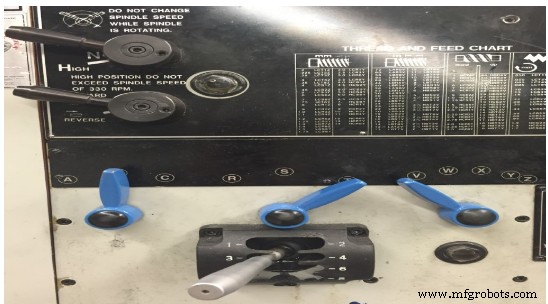
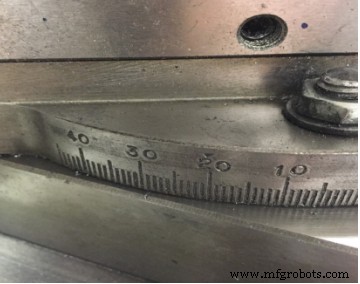
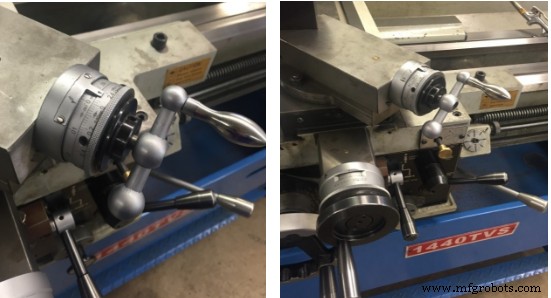
- Ajuste apoio composto a 29 graus à direita para roscas à direita (right hand threads).
- Instale ferramenta de rosqueamento 60° e ajuste altura ao ponto central do torno.
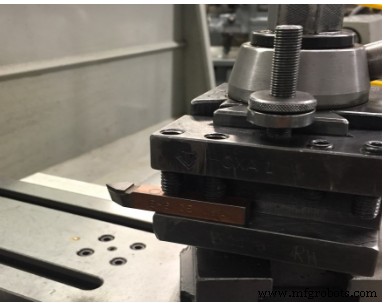
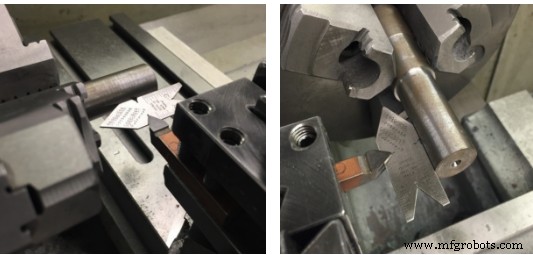
- Ajuste ferramenta a 90° em relação à peça, usando gabarito de rosca (thread gage / center gage).
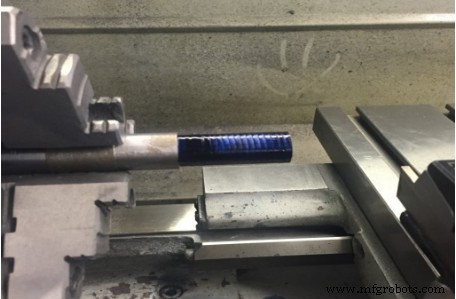
- Usando solução de layout (layout fluid/blueing), cubra área a ser roscada.
- Mova ferramenta de rosqueamento até peça usando tanto apoio composto quanto avanço transversal. Zere micrometros em AMBOS volantes.
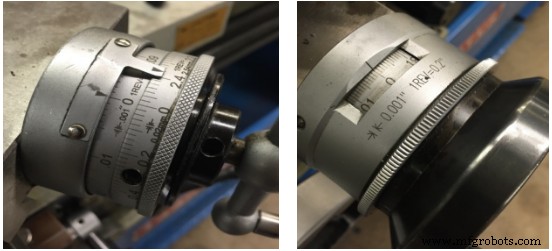
- Mova avanço transversal para trás para tirar ferramenta da peça, mova carro até fim da peça e zere avanço transversal novamente.
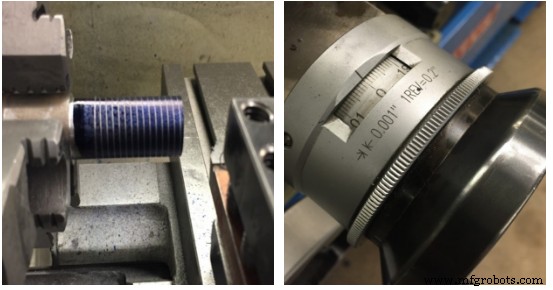
- Usando APENAS micrometro do composto, alimente 0,001 a 0,002".
- Ligue torno e engate meia-porca (half nut).
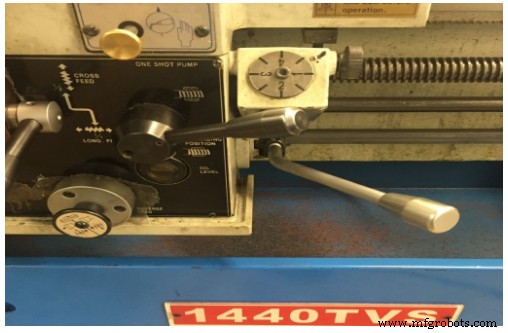
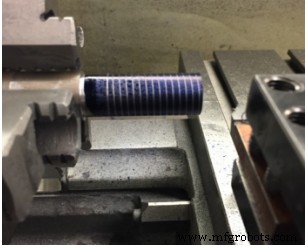
- Faça corte de risco (scratch cut) na peça SEM fluido de corte. Desengate meia-porca no fim do corte, pare torno e retire ferramenta usando avanço transversal. Retorne carro à posição inicial.
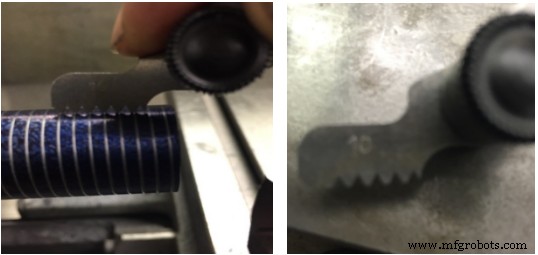
- Usando gabarito de passo de rosca (screw pitch gage) ou régua, verifique passo da rosca (Roscas por polegada - TPI).
- Alimente composto 0,005 a 0,020" para primeira passada usando óleo de corte. Conforme aproxima do tamanho final, reduza profundidade para 0,001-0,002".
- Continue até ferramenta estar dentro de 0,010" da profundidade final.
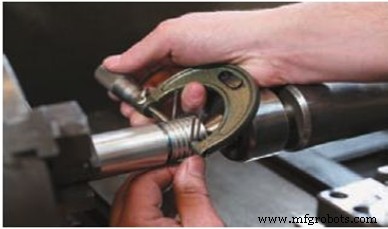
- Verifique tamanho usando micrômetro de rosca (screw thread micrometer), gabarito de rosca (thread gage) ou sistema de três fios (three wire system).
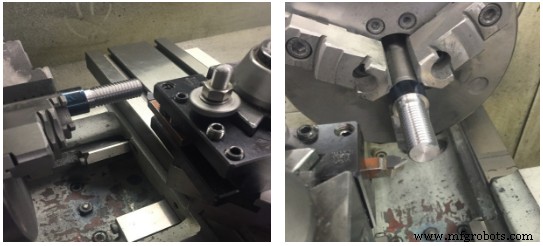
- Chanfre extremidade da rosca para protegê-la de danos.
Alargamento (Reaming)
Alargadores (reamers) acabam furos furados ou mandrilados rápida e precisamente a tamanho especificado e bom acabamento. Alargamento pode ser feito após furo furado ou mandrilado dentro de 0,005 a 0,015" do tamanho final, pois alargador não remove muito material.
Peça montada em morsa no fuso do cabeçote e alargador apoiado pelo contraponto.
Velocidade do torno para alargamento mecânico deve ser ~1/2 da usada para furação.
Alargamento com Alargador Manual (Hand Reamer)
Furo a alargar manualmente deve estar dentro de 0,005" do tamanho final requerido.
Peça montada no fuso do cabeçote em morsa e fuso travado após setup preciso. Alargador manual montado em chave de alargador ajustável (adjustable reamer wrench) e apoiado com centro do contraponto. Ao girar chave manualmente, alargador é alimentado no furo simultaneamente girando volante do contraponto. Use bastante fluido de corte.
Alargamento com Alargador Mecânico (Machine Reamer)
Furo a alargar com alargador mecânico deve ser furado ou mandrilado dentro de 0,010" do tamanho final para que alargador remova apenas marcas da fresa. Use bastante fluido de corte.
Retificar Ferramenta de Corte do Torno (Grind a Lathe Tool bit)
Procedimento:
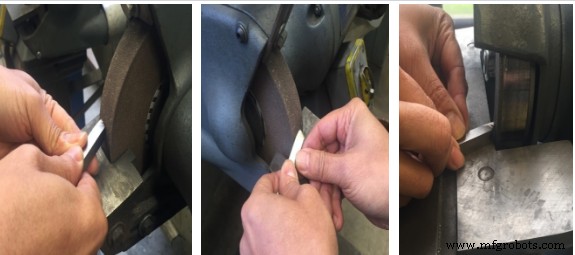
- Segure ferramenta firmemente apoiando mão no suporte da retificadora.
- Segure ferramenta no ângulo adequado para retificar ângulo de aresta de corte. Ao mesmo tempo, incline base da ferramenta em direção à roda e retifique 10° de folga lateral (side relief/clearance) na aresta. Aresta deve ter ~0,5" de comprimento e ~1/4 da largura da ferramenta.
- Durante retificação, mova ferramenta para frente e para trás sobre face da roda. Acelera retificação e evita sulcar roda.
- Resfrie ferramenta frequentemente mergulhando em água. Nunca superaqueça ferramenta.
- Retifique ângulo de corte de extremidade (end cutting angle) para formar ângulo pouco menor que 90° com aresta lateral. Segure ferramenta para que ângulo de corte de extremidade e folga de extremidade (end relief) de 15° sejam retificados ao mesmo tempo.
- Verifique quantidade de folga de extremidade quando ferramenta no suporte.
- Segure topo da ferramenta a ~45° ao eixo da roda e retifique rake lateral (side rake) ~14°.
- Retifique leve raio na ponta da aresta de corte, mantendo mesmos ângulos de folga frontal e lateral.
Materiais de Ferramentas de Corte (Cutting tool Materials)
Pontas de ferramenta de torno (lathe tool bits) geralmente feitas de quatro materiais:
- Aço Rápido (High Speed Steel - HSS)
- Ligas Fundidas (Cast Alloys)
- Carbonetos Cementados (Cemented Carbides)
- Cerâmicas (Ceramics)
Propriedades de cada material diferem e aplicação depende do material usinado e condição da máquina.
Pontas de ferramenta devem possuir:
- Dureza.
- Resistência ao desgaste.
- Capacidade de suportar altas temperaturas geradas no corte.
- Capacidade de suportar choque durante corte.
Nomenclatura de Ferramentas de Corte (Cutting tool Nomenclature)
Ferramentas de corte no torno são geralmente de ponta única (single pointed) e embora forma mude para aplicações, nomenclatura mesma para todas.
Definições:
- Base: superfície inferior da haste (shank) da ferramenta.
- Aresta de Corte (Cutting Edge): aresta frontal da ferramenta que faz o corte.
- Face (Face): superfície contra a qual cavaco encosta ao ser separado da peça.
- Flanco (Flank): superfície da ferramenta adjacente e abaixo da aresta de corte.
- Nariz (Nose): ponta da ferramenta formada pela junção da aresta de corte e face frontal.
- Raio do Nariz (Nose radius): raio ao qual nariz é retificado. Tamanho afeta acabamento. Para desbaste, raio 1/16". Para acabamento, 1/16 a 1/8".
- Ponta (Point): extremidade da ferramenta retificada para corte.
- Haste (Shank): corpo da ponta da ferramenta ou parte presa no suporte.
- Ângulos e Folgas da Ponta de Ferramenta de Torno: Desempenho depende de ângulos de folga e ataque (rake) retificados na ferramenta. Embora variem para diferentes materiais, nomenclatura mesma para todas.
- Ângulo de Aresta Lateral (Side cutting edge angle): ângulo que aresta forma com lado da haste. 10-20° dependendo do material. Se >30°, ferramenta tende a vibrar (chatter).
- Ângulo de Aresta de Extremidade (End cutting edge angle): ângulo formado por aresta de extremidade e linha perpendicular à linha central da ferramenta. 5-30° dependendo tipo de corte/acabamento. Desbaste: 5-15°. Uso geral: 15-30°. Ângulo maior permite girar ferramenta à esquerda em cortes leves perto do cão/morsa ou ao torneiar para ombro.
- Ângulo de Folga Lateral (Side Relief/Clearance angle): ângulo retificado no flanco abaixo da aresta. 6-10°. Permite ferramenta avançar longitudinalmente na peça rotativa e evita flanco roçar na peça.
- Ângulo de Folga de Extremidade (End Relief/Clearance angle): ângulo retificado abaixo do nariz permitindo alimentar ferramenta na peça. 10-15° uso geral. Deve ser medido com ferramenta no suporte. Varia com dureza/tipo de material e tipo de corte. Menor para materiais duros, para dar suporte sob aresta.
- Ângulo de Ataque Lateral (Side Rake Angle): ângulo que face é retificada afastando da aresta. ~14° uso geral. Centraliza aresta mais aguda e permite cavaco fluir rápido. Para materiais moles, ângulo geralmente aumentado.
- Rake Traseiro/Topo (Back/Top Rake): inclinação para trás da face da ferramenta afastando do nariz. ~20°, previsto no suporte. Permite cavacos fluírem da ponta da aresta.
TESTE DA UNIDADE
- Qual o passo (pitch) para rosca ¼-20?
- A que ângulo o apoio composto deve ser girado para Rosca Unificada (Unified Thread)?
- Explique por que gira o apoio composto na Questão 2.
- Qual profundidade de rosca para parafuso UNF ½-20?
- Como faria rosca esquerda (left-hand thread)? Não coberto na leitura – pense.
- Que ponta de ferramenta (tool bit) usamos para cortar rosca?
- Descreva Gabarito Central (Center Gage).
- O que usamos para verificar passo da rosca (Threads Per Inch)?
- Na primeira e última passada, quanto alimentamos o composto?
- Nomeie quatro materiais usados para fazer pontas de ferramenta (tool bits).
Atribuições do Capítulo
Este capítulo derivou das seguintes fontes:
- Torno (Lathe) derivado de Lathe pelo MIT, CC:BY-NC-SA 4.0.
- Terminologia de Ferramentas de Corte derivado de Lathe Cutting Tools – Cutting Tool Shapes pelo Wisconsin Technical College, CC:BY-NC 4.0.
- Terminologia de Ferramentas de Corte derivado de Cutter Types (Lathe) pela University of Idaho, CC:BY-SA 3.0.
- Centralização (Centering) derivado de [Manual Lathes Document].
Tecnologia industrial
- Torno de Ferramentaria TL-1: Transição Suave de Manual para CNC
- Torno CNC TF2000 – Precisão Robusta e Controle Amigável ao Usuário
- Torno CNC Trak TRL 1540V – Precisão e Flexibilidade para Usinagem
- Torno Oil Country de Alta Precisão para Produção de Peças Grandes
- Torno Hardinge HLV Agora com Servomotor Eletrônico e Computador de Rosca para Precisão
- Torno Combinado M20 × 60 de Médio Porte – Máquina Versátil e de Alto Desempenho
- O Que É um Fuso de Torno (Lathe Spindle)? Guia Completo
- Unidade 5: Operação CNC – Dominando Setup e Controle do Haas Mill
- Mastercam Unidade 7: Gestão de Imagens e Criação de Trajetórias de Ferramenta
- Partes Essenciais do Torno: Funções e Visão Geral