



Quando Manter, Recondicionar ou Substituir Seu Centro de Usinagem Horizontal
Muitas máquinas-ferramenta são construídas para durar. No entanto, chega um momento na vida de toda máquina-ferramenta em que algo precisa ser feito para melhorar sua capacidade operacional.
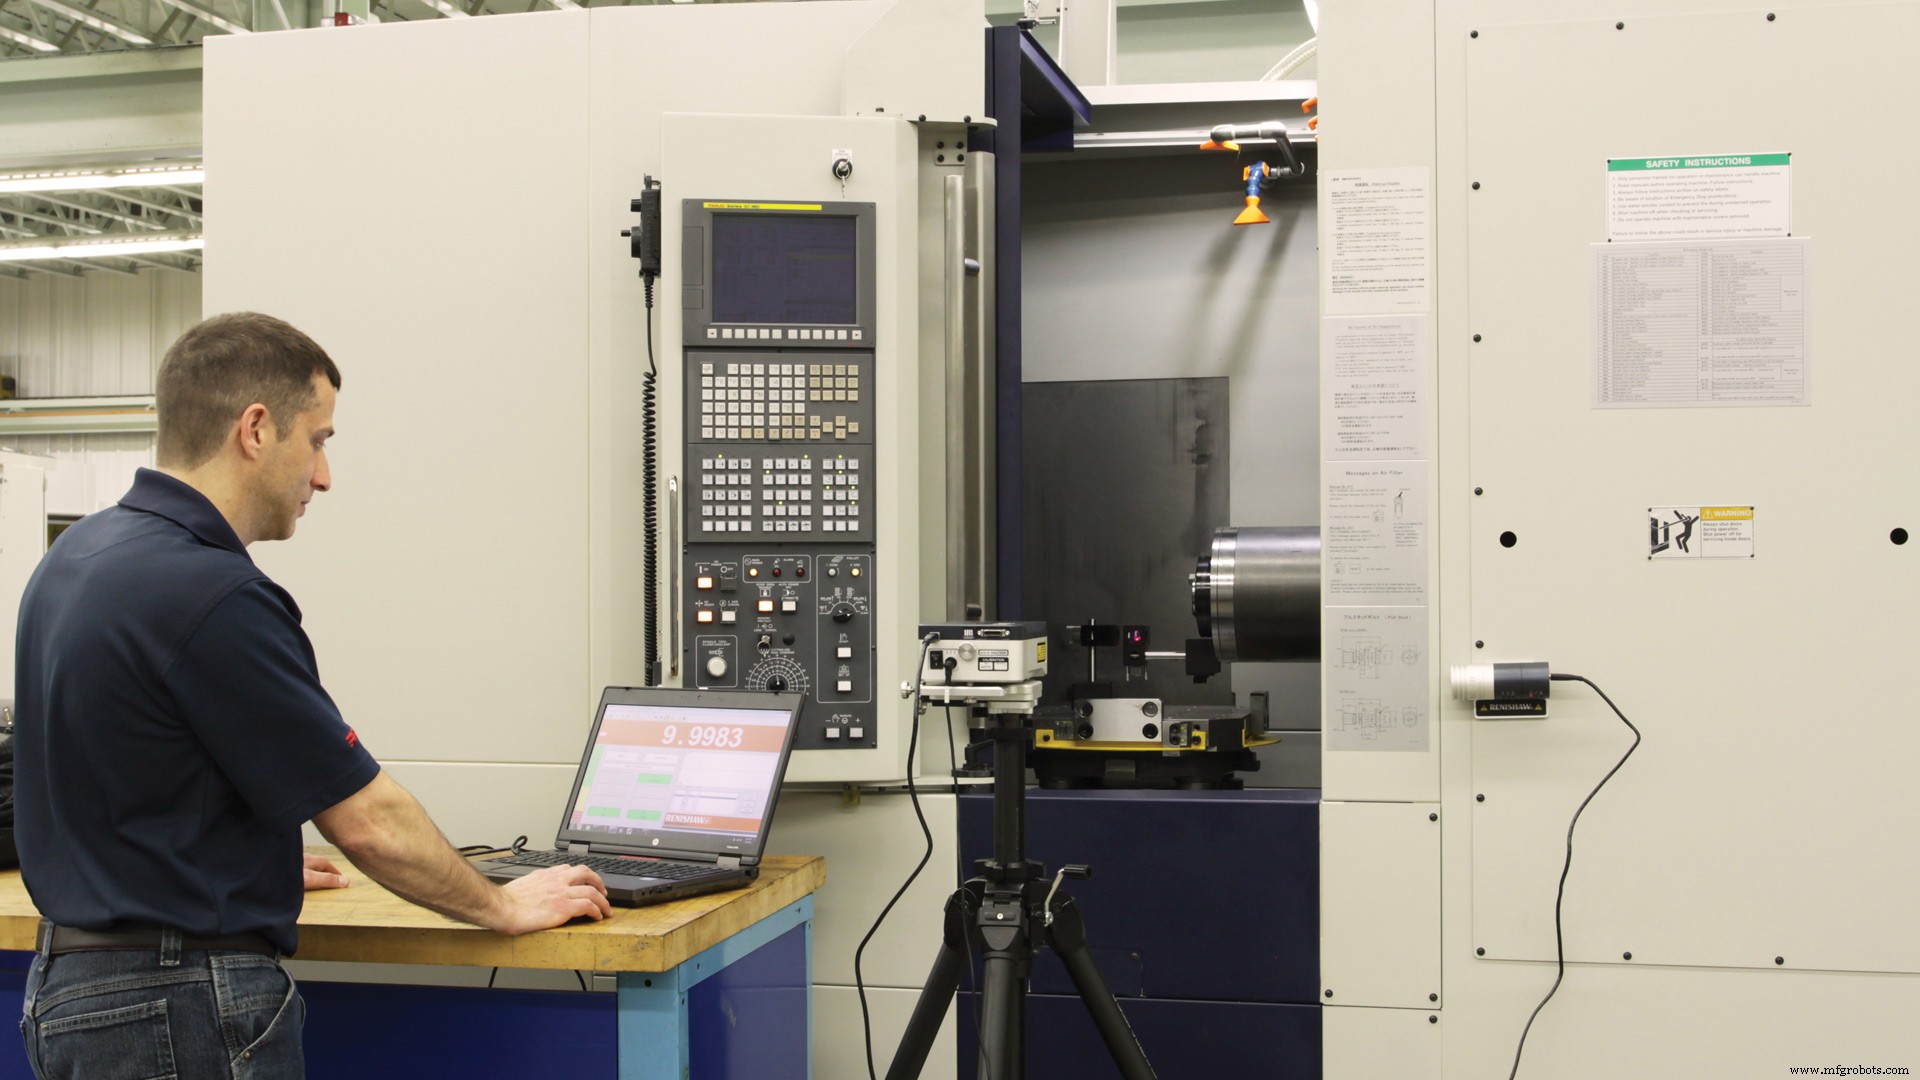
Vamos examinar algumas das decisões que as oficinas precisam tomar sobre centros de usinagem horizontais (HMCs) envelhecidos, incluindo manutenção pesada, atualizações, recondicionamentos e substituição da máquina por um novo modelo.
A primeira coisa que precisa ser dita sobre cuidar de horizontais também é esquecida com muita frequência: Você deve fazer manutenção preventiva (PM) desde o início. Construtores de máquinas-ferramenta fornecem diretrizes. Às vezes, como é o caso da Doosan Machine Tools America, Pine Brook, NJ, há literalmente um gráfico na máquina. Naturalmente, esses cronogramas variam dependendo de quanto você está rodando a máquina, mas até mesmo uma job shop de turno único com uma máquina nova precisa prestar atenção à PM, disse Ragen Hunsucker, gerente de serviço para a Machine Tool Specialties baseada em Tulsa, Oklahoma, uma distribuidora da Doosan cobrindo Oklahoma, Kansas e sudoeste do Missouri. Infelizmente, ele adicionou, muitas empresas experimentam uma "luta de poder entre manutenção e produção", e a necessidade de "peças, peças, peças" vence a ponto de não fazerem manutenção por anos.
Para seu crédito, a maioria dos principais construtores de máquinas e seus parceiros de distribuição oferecem para realizar PM para seus clientes, mas a adoção é irregular. Jeff DeLaughter, proprietário da Machine Tool Specialties, disse que grandes corporações são mais propensas a assinar um contrato de PM, embora demandas de produção ainda possam tornar uma luta para realmente agendar o trabalho. E quanto a oficinas de médio e pequeno porte, o número que segue um plano de manutenção recomendado é "quase zero."
Bernie Otto, diretor de suporte técnico na Methods Machine Tools Inc., Sudbury, Massachusetts, disse que existem dois tipos de clientes que se inscrevem para programas de PM. O primeiro é uma empresa que não tinha um e foi "queimada muitas vezes" por quebras caras de máquinas quando menos podiam pagar. O segundo é uma empresa que reconhece antecipadamente que "estão gerenciando peças de equipamento únicas que são difíceis de substituir", especialmente se precisam dessas máquinas para produzir em níveis mais altos. Ele citou um cliente da Methods que corta um material muito abrasivo e incomum em uma máquina especializada que deve ser mantida rodando. "Eles investem em um programa consistente de manutenção preventiva. A cada seis meses limpamos as áreas ao redor do fuso de esferas e guias, verificamos fluxo de lubrificação, e verificamos funcionalidade geral da máquina."
Otto observou que a pandemia empurrou muitos técnicos de manutenção a se aposentarem cedo. "Então estamos vendo um aumento em contratos de serviço porque [clientes] não têm mais gente de manutenção", ele disse. "Todos os velhos se aposentaram. Novatos podem colocar óleo de guia na máquina, mas na Methods, estamos nos preparando para fazer programas mais completos. Cada vez mais clientes estão começando a perceber que se conseguirem estruturar e organizar seu serviço, podem planejar melhor o tempo de inatividade. Podemos consertar muitos mais pequenos problemas antecipadamente antes que se tornem problemas realmente grandes."
Tarefas e Testes à Medida que sua Máquina Envelhece
O vice-presidente de serviço da Doosan, YB Lee, apontou que uma alta porcentagem de usuários de HMC rodam 24/7, ou próximo a isso, com altos padrões de uptime. Lee dividiu manutenção de rotina em tarefas trimestrais, semestrais e anuais, sendo estas últimas coisas como puxar as capas de guia e limpar cavacos, limpar o tanque de refrigerante, trocar o fluido hidráulico, verificar o nível da máquina, ajustar folga, e verificar runout do fuso.
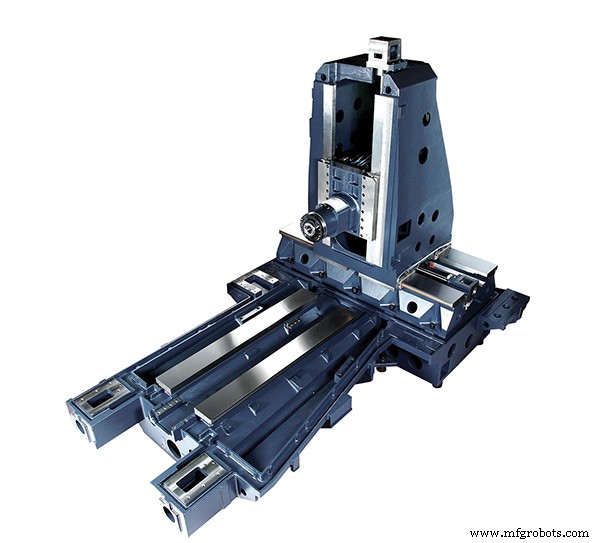
Hunsucker disse que uma vez que um HMC tem cerca de 10.000 horas nele, a Doosan também começa a usar um megôhmetro para detectar possível quebra nos enrolamentos do motor ou degradação de cabos (quebra do isolamento nos cabos que vão para os motores). Ele também alertou que boxways requerem mais atenção do que guias lineares. "Com guias lineares, não é tão crítico prestar atenção aos guias, ao sistema de lubrificação, aos distribuidores de óleo, e esse tipo de coisa como você faria em uma máquina de boxway." Mas boxways oferecem rigidez superior e amortecimento de vibração, tornando-os populares para corte pesado. (A Doosan oferece ambos os tipos de HMCs.)
Se você manteve a PM, e exceto falhas óbvias de componentes, como saber se é hora de considerar uma grande revisão, ou talvez substituir um HMC? Bill Malanche, COO da Mitsui Seiki USA, Franklin Lakes, NJ, disse que não é algo que você pode realisticamente agendar. Em vez disso, "tempo de inatividade da máquina e taxa de sucata são provavelmente uma indicação melhor de como a máquina está indo", ele ofereceu. "Claro, peças ruins podem ser causadas por vários fatores, mas se você tem um processo de produção testado e comprovado e está começando a ver deterioração em coisas como retidão, perpendicularidade e precisão de componentes, então você tem uma ideia de que algo está começando a falhar."
Otto ecoou exatamente este ponto, dizendo "de muitas maneiras, a peça de trabalho é o pulso da máquina horizontal. Se você vê imprecisões em suas peças, ou está obtendo acabamentos ruins, isso geralmente é uma indicação de que a máquina está tendo alguns problemas. Pode ser qualquer coisa, desde apenas um componente desgastado como uma guia linear. Pode ser Turcite deteriorando em uma máquina boxway. Pode ser barras de tração fracas. Pode ser um mecanismo de fixação de palete fraco.
"Existem alguns testes diretos que a maioria dos torneiros pode realizar para estreitar a área que pode estar causando o problema", ele continuou. "Por exemplo, 'coloque uma ferramenta no fuso, tire as chaves, e gire para ver se você tem qualquer folga para dentro ou para fora na máquina, o que poderia indicar que a barra de tração está ficando mais fraca. Algumas pessoas até colocam uma chave de fenda no fuso para alavancar um pouco. Se mover, as molas da barra de tração provavelmente estão gastas."
Outro teste simples é anexar um indicador ao fuso e então encostar no dispositivo enquanto tenta mover a palete manualmente. "Se mover, provavelmente você tem folga em um de seus eixos e provavelmente terá que chamar uma pessoa de serviço."
Na mesma linha, Hunsucker disse que um teste de ball bar regular é um método rápido e fácil de "pegar problemas de precisão antes que ocorram, ou conforme eles estão ocorrendo gradualmente." E, para melhor ou pior, é mais fácil convencer um cliente a fazer um teste de ball bar periódico do que assinar um PM. Após estabelecer uma linha de base, os testes periódicos fornecem instantâneos da precisão geométrica da máquina. Em cada estágio, o cliente pode julgar se o grau de erro é aceitável ou causa de preocupação. Ele pode decidir, por exemplo, que embora a máquina esteja saindo de tolerância, ele continuará rodando porque as peças ainda são aceitáveis. Por outro lado, uma oficina aeroespacial pode olhar para os mesmos dados e concluir que o risco de produzir peças ruins agora é alto o suficiente para justificar uma avaliação completa e provável trabalho de reparo.
Se uma máquina que estava performando bem agora está inaceitavelmente imprecisa, Malanche recomendou contratar um contratante qualificado ou o construtor da máquina-ferramenta para "reinstalar" a máquina antes de considerar quaisquer reparos maiores como substituir fusos de esferas. "A máquina está se movendo para frente e para trás há anos e a fundação assenta. Isso causa torção na máquina. Queremos liberar esse torque. ... Não tenho que mover a máquina, mas vou liberá-la dos pads de inércia, colocá-la de volta onde estava, e basicamente reinstalá-la, realinhá-la, fazer uma nova calibração a laser, esse tipo de coisa." Na experiência de Malanche, isso resolve o problema mais da metade das vezes se os erros em questão não são enormes. "Por exemplo, pegue uma máquina que vem mantendo décimos por anos, você bateu nela e agora está mantendo um milésimo. Você pode ser capaz de consertar isso com recomissionamento."
Atualizações Inteligentes
Digamos que sua máquina está mantendo as tolerâncias requeridas, mas você precisa de mais vazão. Todos entrevistados para este artigo disseram que atualizar o controle quase nunca faz sentido. Mas Otto, também gerente de produto da Methods para máquinas OKK e Kiwa, disse que duas outras atualizações devem ser dadas séria consideração.
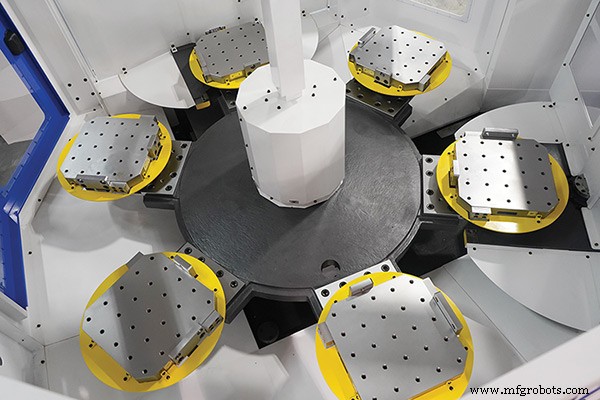
"Podemos instalar em campo pools de paletes adicionais para permitir que a máquina rode mais horas sem supervisão com uma mistura maior de peças. E podemos adicionar capacidade de ferramentas adicional a uma máquina para que ela possa lidar com múltiplas peças que estão enfileiradas." Na verdade, Otto disse, cerca de 60% das vendas de multi-paletes Kiwa e OKK da Methods são para máquinas que originalmente eram equipadas com um arranjo padrão de duas paletes. Isso porque, embora as oficinas sejam frequentemente prometidas um contrato para "40.000 peças, o pedido inicial será para 3.000. Clientes descobriram que é mais sábio esperar antes de ir all-in no maior sistema de automação."
A maioria dos horizontais é equipada com duas paletes que giram 180°, alternando entre a zona de trabalho e a estação de carga/descarga. A Methods e outros fornecedores oferecem opções de automação que levam paletes adicionais para e do lado de carga do trocador rotativo da máquina. Otto descreveu pools autônomos com número fixo de paletes servindo uma máquina, uma torre servindo uma máquina (uma abordagem de economia de espaço agora se tornando popular), e sistemas lineares usando um robô para servir uma ou múltiplas máquinas. DeLaughter disse que a Doosan constrói seus sistemas de paletes lineares de forma que você pode adicionar até seis máquinas ao longo do tempo, "e expandir suas paletes junto com isso, desde que você comece com a base adequada." E Otto adicionou que "a maioria desses sistemas tem um escalonador, alguns dos quais podem lidar com desafios complexos no roteamento de diversos trabalhos."
Otto referenciou um cliente que recebeu um contrato de emergência para fazer peças de respirador durante a pandemia de COVID-19 ao mesmo tempo em que perdeu metade de sua equipe devido à doença. A Methods estoca kits de automação para retrofit rápido em campo, e equipou a oficina com um pool de paletes de seis estações para um Kiwa KH-45 existente, mais um novo Kiwa KH-4500 com outro pool de paletes de seis estações. Ambas as máquinas usam as mesmas paletes.
"Em poucas semanas ele passou de rodar cerca de seis horas por dia, porque isso é tudo que você obtém de um operador, para cerca de 16 horas. Ele finalmente chegou a cerca de 22 horas por dia, levemente atendido", disse Otto. "Pegamos os mesmos trabalhos exatos, velocidades, avanços, tudo que ele fazia antes. Tudo que fizemos foi adicionar dois pools de paletes e isso estendeu seus dias e dobrou sua produção com o mesmo número de pessoas."
Aumentar a usinagem sem supervisão frequentemente requer aumentar a capacidade do trocador automático de ferramentas, especialmente se você está automatizando uma variedade de trabalhos. Otto explicou que "diferentes fabricantes têm diferentes maneiras de expandir seus carrosséis de ferramentas", e alguns são projetados para tornar isso fácil desde o início. Por exemplo, a Methods pode simplesmente adicionar magazines a uma máquina OKK, e em alguns casos ir de 60 a 170 ferramentas. "Podemos fazer retrofit em campo do trocador de ferramentas de uma Kiwa de 120 para 240 ferramentas em cerca de um dia e meio."
Otto sugeriu várias outras atualizações que frequentemente se mostram econômicas, como adicionar uma sonda (para configuração automatizada mais fácil), e um extrator de névoa para melhor saúde e segurança. Filtragem de refrigerante aprimorada e um transportador de cavacos também podem ser necessários se você aumentou a vazão. E "atualizações de software para monitorar cargas de ferramentas e coisas assim" podem ser muito úteis.
Decisão Difícil: Reparar, Recondicionar ou Substituir?
Se seu HMC tem um problema maior, você enfrenta uma escolha difícil: repará-lo, recondicioná-lo ou substituí-lo? E não é puramente uma questão do custo em dinheiro para cada opção. Por uma coisa, mesmo se você pode recondicionar a máquina velha por significativamente menos que uma nova, você tem que considerar para o que poderia estar usando aquele espaço e os benefícios que a tecnologia mais nova traria.
Klaus Miller, vice-presidente de vendas na Absolute Machine Tools Inc., Lorain, Ohio, relatou que muitos clientes estão substituindo HMCs de 15 a 20 anos porque estão gastas e muito mais lentas em todos os aspectos do que tecnologia mais nova.
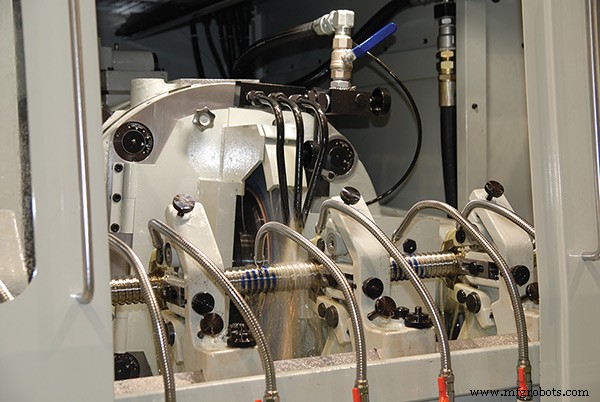
"Algumas máquinas dessa vintagem têm fusos acionados por correia capazes de rodar apenas 8.000 a 10.000 rpm", disse Miller, "versus fusos integrais de hoje rodando a 15.000. Tempo de troca de ferramenta nas máquinas mais antigas é provavelmente cinco a seis segundos — pelo menos o dobro do que você veria hoje."
Além disso, clientes são frequentemente forçados a reduzir ainda mais as velocidades nas máquinas mais antigas. "Tenho muitos clientes rodando suas máquinas de 15-20 anos a metade da velocidade rápida porque a máquina não aguenta mais velocidade rápida total." Em cima disso, disse Miller, "os horizontais de 400 mm mais antigos eram porcos, eram enormes. Grandes e quadrados, muita chapa metálica, com trocador de ferramentas construído ao lado e transportador de cavacos estendido para trás mais cinco ou seis pés. Agora tudo é fechado e realmente compacto."
Lee disse que HMCs da Doosan são projetados para operar 40 horas por semana por 20 anos sem requerer reparo maior, o que se alinha com o mercado de job shop. "Mas", adicionou Lee, "clientes horizontais frequentemente rodam 24/7. Esses clientes precisarão de trabalho de reparo maior em cinco a sete anos." Ainda mesmo após apenas cinco anos, Lee apontou, eles podem aumentar sua produtividade em 15 a 25 por cento — ou tanto quanto 30 por cento dependendo da aplicação — ao obter uma nova máquina. Assim, um cliente de alto volume, que provavelmente também tem altos padrões de uptime requerido, deve substituir uma máquina gasta. Por outro lado, disse Lee, eles têm clientes de job shop que estão rodando seus HMCs há 40 anos. "Então depende da utilidade", ele disse.
Malanche notou que máquinas da Mitsui Seiki são construídas para durar 75.000 horas. Ele lembrou de visitar um cliente automotivo que possuía 25 máquinas mas não mantinha nenhuma além de cinco anos.
"Ele realmente gostava de nosso equipamento e estava extremamente satisfeito com o uptime, confiabilidade e qualidade de peça. Mas ele me disse claramente que a ideia de ter quaisquer máquinas ocupando espaço no chão de sua instalação por mais de cinco anos, independentemente de sua condição, era impraticável. O cavalheiro me explicou que avanços em tecnologia com relação a velocidade e produção mudariam significativamente ano a ano. E uma máquina-ferramenta capaz de fazer, digamos, 40 mpm em taxa de avanço rápido hoje, seria capaz de fazer 60 mpm em cinco anos. Então a saída das máquinas ocupando espaço no chão ia ser aumentada apenas por avanços em tecnologia. Por que ter máquinas produzindo 100% das peças necessárias se você pode ter o mesmo número de máquinas produzindo 133%?"
Existem alguns argumentos para reparar ou até recondicionar um HMC mais antigo. Primeiro, se a máquina é sólida mas precisa de um reparo específico (ex: substituição de fuso de esferas), pode muito bem valer a pena fazer. Se remover e substituir a máquina seria extremamente disruptivo, pode ser melhor recondicioná-la no chão de fábrica. O mesmo vale se a entrega de uma substituição demorasse muito.
Quanto mais cara a máquina, mais atraente recondicioná-la parece. Como Hunsucker colocou, "uma máquina boxway com cabeçote engrenado ... são difíceis de substituir. É razoavelmente caro refazer os guias e a fita de guia, mas também é razoavelmente fácil para um técnico treinado. Contanto que a eletrônica não seja antiga, recondicionar essas máquinas e colocá-las de volta em produção é uma opção viável."
Existe uma quarta opção, Hunsucker adicionou: reaproveitar a máquina. Por exemplo, se uma máquina não mantém mais tolerâncias apertadas, você ainda pode repará-la o suficiente para mantê-la rodando e usá-la para desbaste.
Finalmente, se você decidiu investir em nova tecnologia, pergunte sobre troca. Se sua máquina não é um total wreck, seu amigável distribuidor local encontrará um novo lar para ela, e você economizará algum dinheiro na nova máquina. DeLaughter disse que eles aceitam uma máquina em troca cerca de metade do tempo.
Manutenção e reparo de equipamentos
- Top 5 Estratégias Comprovadas para Manutenção de Equipamentos de Metalurgia
- Aumente a Produtividade com Recursos Avançados de Centros de Usinagem Vertical
- Dicas Essenciais de Manutenção de Máquinas CNC para Desempenho Máximo
- Revolucionando a Confiabilidade de Ativos: Aprendizado de Máquina para Manutenção Preditiva
- Mazak Hyper Quadrex 150 MSY: Sistema de Usinagem de Barras de Duplo Fuso
- EMAG USC 11/21: Máquina de Torneamento de Tubos de Óleo de 4 Eixos de Alta Precisão
- Fatores-Chave a Considerar ao Escolher uma Ironworker (Máquina Multifuncional)
- Reparar, Reconstruir ou Substituir? Um Guia Prático para Proprietários de Equipamentos Pesados
- Centros de Usinagem CNC de Precisão: Soluções Avançadas de Remoção de Metal
- Dominando a Manutenção de Tornos: Guia Completo para Longevidade e Desempenho