



Entendendo as Causas e Consequências da Aresta Acumulada (BUE) em Operações de Torneamento
Em operações de torneamento, a ferramenta é estacionária enquanto a peça gira em um mandril ou porta-pinça. Muitas operações são realizadas em um torno, como faceamento, furação, ranhuramento, rosqueamento e corte. É imperativo usar a geometria de ferramenta adequada e parâmetros de corte para o tipo de material que está sendo usinado. Se esses parâmetros não forem aplicados corretamente em suas operações de torneamento, aresta acumulada (BUE), ou muitos outros modos de falha, podem ocorrer. Esses modos de falha afetam adversamente o desempenho da ferramenta de corte e podem levar a uma peça totalmente descartada.
Ao inspecionar uma ferramenta de corte sob microscópio ou lupa, existem vários tipos diferentes de modos de falha de ferramenta de torneamento que podem ser aparentes. Alguns dos modos mais comuns são:
- Desgaste Normal de Flanco: A única forma aceitável de desgaste da ferramenta, causada pelo envelhecimento normal de uma ferramenta de corte usada e encontrada nas arestas de corte.
- Este desgaste abrasivo, causado por constituintes duros no material da peça, é o único método preferido de desgaste da ferramenta, pois é previsível e continuará a fornecer vida útil estável da ferramenta, permitindo maior otimização e aumento de produtividade.
- Craterização: Deformações encontradas na face de corte de uma ferramenta.
- Este modo de ferramenta é uma falha química e de calor, localizada na área da face de inclinação da ferramenta de torneamento, ou pastilha. Esta falha resulta da reação química entre o material da peça e a ferramenta de corte e é amplificada pela velocidade de corte. Desgaste excessivo de cratera enfraquece a aresta de corte de uma ferramenta de torneamento e pode levar a falha da aresta de corte.
- Lascamento: Quebra da ferramenta de torneamento ao longo de sua face de corte, resultando em uma aresta de corte imprecisa e áspera.
- Esta é uma falha mecânica, comum em corte interrompido ou configurações de usinagem não rígidas. Muitos culpados podem ser culpados pelo lascamento, incluindo acidentes de máquina e segurança do porta-ferramenta.
- Falha Termomecânica (Trinca Térmica): Trinca de uma ferramenta de corte devido a variações significativas na temperatura de usinagem.
- Ao torneiar, o gerenciamento de calor é fundamental. Pouco ou muito calor pode criar problemas, assim como variações significativas e rápidas de temperatura (aquecimento e resfriamento repetidos na aresta de corte). A Falha Termomecânica geralmente aparece na forma de trincas espaçadas uniformemente, perpendiculares à aresta de corte da ferramenta de torneamento.
- Aresta Acumulada (BUE): Quando cavacos aderem à ferramenta de corte devido a alto calor, pressão e atrito.
Efeitos da Aresta Acumulada em Aplicação de Torneamento
Uma aresta acumulada é talvez o modo mais fácil de desgaste da ferramenta para identificar, pois pode ser visível sem a necessidade de microscópio ou lupa. O termo aresta acumulada significa que o material que você está usinando está sendo soldado por pressão à ferramenta de corte. Ao inspecionar sua ferramenta, evidência de um problema de BUE é material na face de inclinação ou face de flanco da ferramenta de corte.
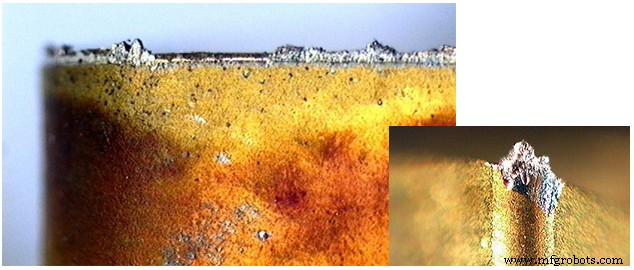
Esta condição pode criar muitos problemas com suas operações de usinagem, como vida útil ruim da ferramenta, acabamento superficial abaixo do padrão, variações de tamanho e muitos outros problemas de qualidade. A razão para esses problemas é que a distância da linha central e a geometria da ferramenta da aresta de corte estão sendo alteradas pelo material que foi soldado na face de inclinação ou flanco da ferramenta. À medida que a condição de BUE piora, você pode experimentar outros tipos de falhas ou até falha catastrófica.
Causas da Aresta Acumulada em Aplicações de Torneamento
Escolha Imprópria de Ferramenta
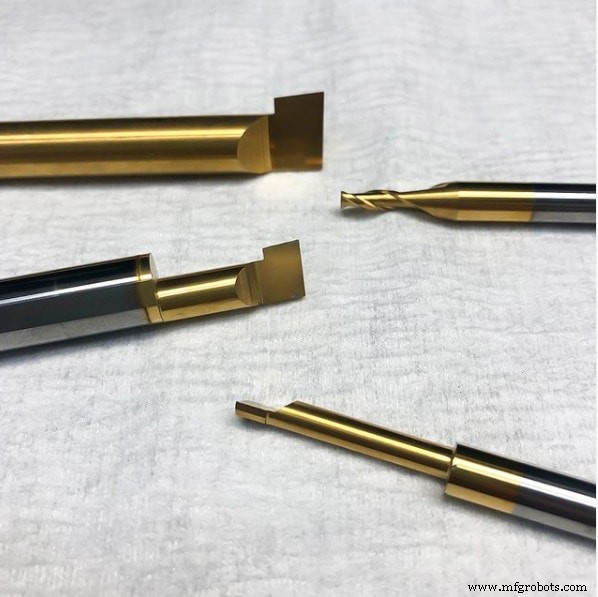
A Aresta Acumulada é frequentemente causada pelo uso de uma ferramenta de torneamento que não tem a geometria correta para o material sendo usinado. Mais notavelmente, ao usinar um material gomoso como alumínio ou titânio, sua melhor aposta é usar ferramentas com arestas de corte extremamente afiadas, geometria de corte livre, e faces de flanco e inclinação polidas. Isso não apenas ajudará você a cortar o material rapidamente, mas também a impedir que ele grude na ferramenta de corte.
Uso de Ferramentas Envelhecidas
Mesmo quando usando uma ferramenta de torneamento com geometria correta, você ainda pode experimentar BUE. À medida que a ferramenta começa a desgastar e sua aresta começa a degradar, o material começará a se acumular na superfície da ferramenta. Por esta razão, é muito importante inspecionar a aresta de corte de uma ferramenta depois de ter usinado algumas peças, e depois aleatoriamente ao longo da vida útil da ferramenta definida. Isso ajudará você a identificar a causa raiz de qualquer um dos modos de falha identificando-os precocemente.
Elimine BUE Com Tabelas de Velocidades e Avanços Micro 100
Geração Insuficiente de Calor
A aresta acumulada pode ser causada por rodar uma ferramenta em parâmetros de corte incorretos. Geralmente, quando BUE é um problema, é devido às taxas de velocidade ou avanço serem muito baixas. A geração de calor é fundamental durante qualquer aplicação de usinagem – enquanto muito calor pode impactar o material da peça, pouco pode fazer a ferramenta ser menos eficaz em remover cavacos eficientemente.
4 Maneiras Simples de Mitigar Aresta Acumulada em Aplicações de Torneamento
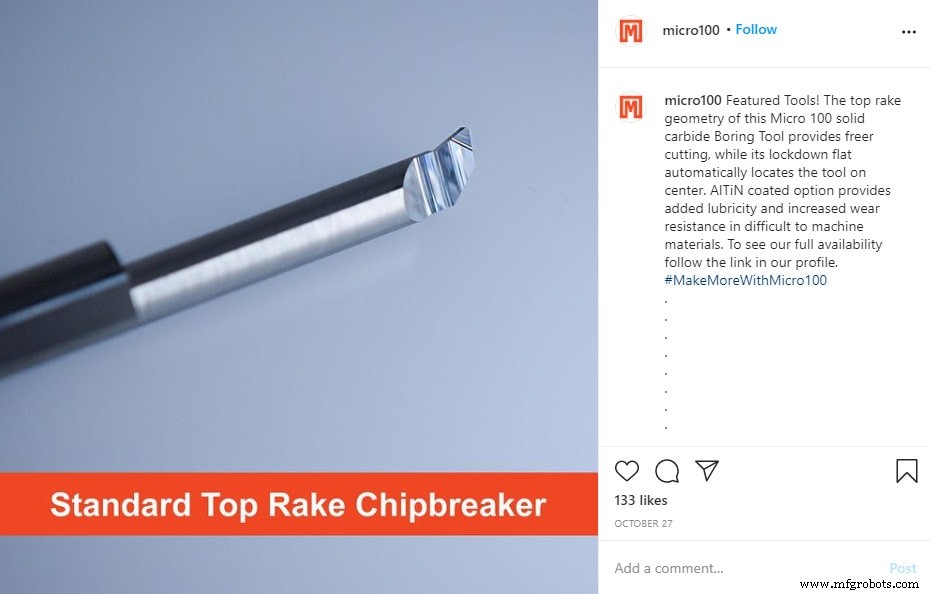
- Ao selecionar uma ferramenta, opte por geometrias de corte livre, afiadas, com superfícies altamente polidas. Selecionar uma ferramenta com geometria de quebra-cavacos também ajudará a dividir cavacos, o que ajudará a removê-los da peça e da superfície de corte.
- Tenha confiança em sua abordagem de aplicação e parâmetros de execução. É sempre importante verificar se seus parâmetros de execução são apropriados para sua aplicação de torneamento.
- Certifique-se de que o refrigerante está focado na aresta de corte e aumente a quantidade de concentração de refrigerante.
- Opte por uma pastilha revestida, pois os revestimentos são especificamente projetados para um dado conjunto de materiais de peça, e são desenhados para prevenir problemas comuns de usinagem.
Máquina cnc
- Escolhendo a Melhor Ferramenta de Corte de Chapa: Guilhotinas CNC, Plasma, Jato d'Água e Laser de Fibra
- Glossário de Fresas para Roteador CNC: Definições e Usos Completos
- Cortadora CNC de Faca Oscilante: Aplicações e Capacidades Industriais
- Dominando Parâmetros de Torneamento CNC para Usinagem de Precisão
- Entendendo o Torneamento Mecânico: Um Processo-Chave de Usinagem de Precisão
- Comparação Rápida de Ferramentas de Corte CNC: Fresas de Topo, Fresas de Rosca e Mais
- Megaturn Nexus 900: Centro de Torneamento Vertical CNC de Alto Desempenho para Corte Pesado
- Dominando o Torneamento Duro: Superando Desafios com Ferramentas Avançadas
- Torneamento: O Processo CNC Chave para Oficinas de Usinagem de Precisão
- Dominando o Torneamento CNC: Guia Completo para Peças de Alta Precisão