



Otimizando Desempenho de Corte: O Papel da Geometria de Barras de Alargamento
Alargamento é uma operação de torneamento que permite a um maquinista aumentar um furo pré-existente através de múltiplas iterações de alargamento interno. Tem várias vantagens sobre métodos tradicionais de acabamento de furos:
- A capacidade de produzir economicamente um furo fora de tamanhos de broca padrão
- A criação de furos mais precisos, e portanto tolerâncias mais apertadas
- Uma qualidade de acabamento maior
- A oportunidade de criar múltiplas dimensões dentro do próprio furo
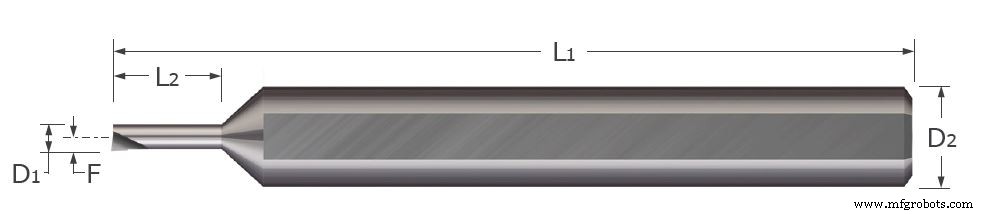
Barras de alargamento de metal duro sólido, como as oferecidas pela Micro 100, têm algumas dimensões padrão que dão à ferramenta funcionalidade básica na remoção de material de um furo interno. Estas incluem:
Diâmetro Mínimo do Furo (D1): O diâmetro mínimo de um furo para a extremidade de corte da ferramenta caber completamente dentro sem fazer contato em lados opostos
Profundidade Máxima do Furo (L2): Profundidade máxima que a ferramenta pode alcançar dentro de um furo sem contato da porção da haste
Diâmetro da Haste (D2): Diâmetro da porção da ferramenta em contato com o porta-ferramenta
Comprimento Total (L1): Comprimento total da ferramenta
Deslocamento da Linha Central (F): A distância entre a ponta da ferramenta e o eixo da linha central da haste
Seleção de Ferramenta
Para minimizar deflexão da ferramenta e portanto risco de falha, é importante escolher uma ferramenta com profundidade máxima de furo apenas ligeiramente maior que o comprimento que se pretende cortar. Também é benéfico maximizar o diâmetro da barra de alargamento e da haste pois isso aumentará a rigidez da ferramenta. Isso deve ser equilibrado com deixar espaço suficiente para cavacos evacuarem. Este equilíbrio ultimately se resume ao material sendo alargado. Um material mais duro com taxa de avanço e profundidades de corte mais baixas pode não precisar de tanto espaço para cavacos evacuarem, mas pode requerer uma ferramenta maior e mais rígida. Inversamente, um material mais macio com parâmetros de execução mais agressivos precisará de mais espaço para evacuação de cavacos, mas pode não requerer uma ferramenta tão rígida.
Geometrias
Além disso, elas têm vários recursos geométricos diferentes para lidar adequadamente com os três tipos de forças atuando sobre a ferramenta durante este processo de usinagem. Durante uma operação de alargamento padrão, a maior destas forças é tangencial, seguida por avanço (às vezes chamada axial), e finalmente radial. Força tangencial age perpendicular à superfície de rake e empurra a ferramenta para longe da linha central. Força de avanço não causa deflexão, mas empurra para trás na ferramenta e age paralela à linha central. Força radial empurra a ferramenta em direção ao centro do furo.
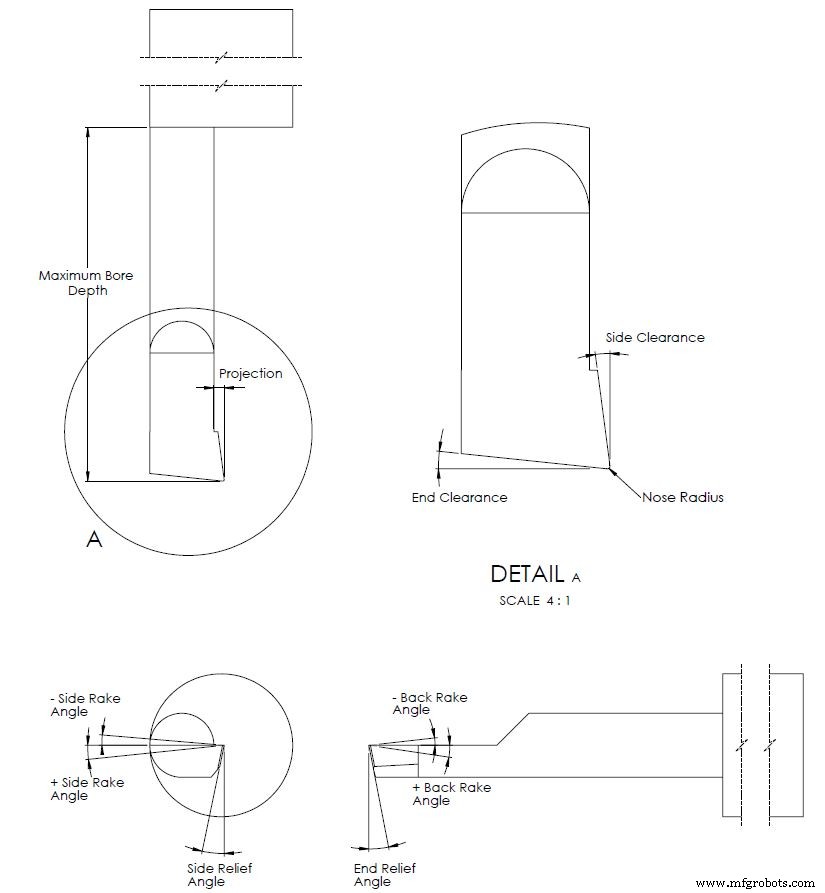
Definindo os Recursos Geométricos de uma Barra de Alargamento:
Raio de Ponta: o arredondamento do ponto de corte da ferramenta
Folga Lateral (Folga Radial): O ângulo medindo a inclinação do nariz relativo ao eixo paralelo à linha central da ferramenta
Folga Final (Folga Axial): O ângulo medindo a inclinação da face final relativo ao eixo perpendicular à linha central da ferramenta
Ângulo de Rake Lateral: O ângulo medindo a inclinação lateral da face lateral da ferramenta
Ângulo de Rake Traseiro: O ângulo medindo o grau ao qual a face traseira é inclinada em relação à linha central da peça
Ângulo de Alívio Lateral: O ângulo medindo o quão longe a face inferior é inclinada para longe da peça
Ângulo de Alívio Final: O ângulo medindo a inclinação da face final relativo à linha perpendicular ao eixo central da ferramenta
Efeitos dos Recursos Geométricos nas Operações de Corte:
Raio de Ponta: Um raio de ponta grande faz mais contato com a peça, estendendo a vida da ferramenta e da aresta de corte bem como deixando um acabamento melhor. No entanto, raio demasiado grande levará a vibração pois a ferramenta está mais exposta a forças de corte tangencial e radial.
Outra forma que este recurso afeta a ação de corte é determinando quanto da aresta de corte é atingida pela força tangencial. A magnitude deste efeito depende largamente do avanço e profundidade de corte. Diferentes combinações de profundidades de corte e ângulos de nariz resultarão em comprimentos mais curtos ou mais longos da aresta de corte sendo expostos à força tangencial. O efeito geral sendo o grau de desgaste da aresta. Se apenas uma pequena porção da aresta de corte é exposta a uma grande força, ela se desgastará mais rápido que se uma porção mais longa da aresta sucumbe à mesma força. Este fenômeno também ocorre com o aumento e diminuição do ângulo de aresta de corte final.
Ângulo de Aresta de Corte Final: O propósito principal do ângulo de aresta final é para folga ao cortar na direção Z positiva (movendo para dentro do furo). Esta folga permite que o raio de ponta seja o principal ponto de contato entre a ferramenta e a peça. Aumentar o ângulo de aresta final na direção positiva diminui a resistência da ponta, mas também diminui força de avanço. Esta é outra situação onde equilíbrio de resistência da ponta e redução de força de corte deve ser encontrado. Também é importante notar que o ângulo pode precisar ser mudado dependendo do tipo de alargamento que se está realizando.
Ângulo de Rake Lateral: O ângulo de nariz é uma dimensão geométrica que determina quanto da aresta de corte é atingida por força tangencial mas o ângulo de rake lateral determina quanto essa força é redistribuída em força radial. Um ângulo de rake positivo significa força de corte tangencial menor pois permite maior ação de cisalhamento. No entanto, este ângulo não pode ser demasiado grande pois compromete integridade da aresta de corte deixando menos material para o ângulo de nariz e ângulo de alívio lateral.
Ângulo de Rake Traseiro: Às vezes chamado de ângulo de rake superior, o ângulo de rake traseiro para barras de alargamento de metal duro sólido é retificado para ajudar a controlar o fluxo de cavacos cortados na porção final da ferramenta. Este recurso não pode ter ângulo positivo demasiado agudo pois diminui a resistência da ferramenta.
Ângulos de Alívio Lateral e Final: Como o ângulo de aresta final, o propósito principal dos ângulos de alívio lateral e final são fornecer folga para que a porção não-cortante da ferramenta não esfregue contra a peça. Se os ângulos são demasiado pequenos então há risco de abrasão entre a ferramenta e a peça. Este atrito leva a maior desgaste da ferramenta, vibração e acabamento de superfície ruim. As medições de ângulo geralmente serão entre 0° e 20°.
Geometrias de Barras de Alargamento Resumidas
Barras de alargamento têm algumas dimensões gerais que permitem alargar um furo sem correr o porta-ferramenta na peça, ou quebrar a ferramenta instantaneamente no contato. Barras de alargamento de metal duro sólido têm uma variedade de ângulos que são combinados diferentemente para distribuir os 3 tipos de forças de corte para tirar total proveito da ferramenta. Maximizar desempenho da ferramenta requer a combinação de escolher a ferramenta certa junto com taxa de avanço apropriada, profundidade de corte e RPM. Estes fatores dependem do tamanho do furo, quantidade de material que precisa ser removido, e propriedades mecânicas da peça.
Máquina cnc
- Maximize Eficiência de Sua Máquina de Corte a Jato d'Água
- Glossário de Fresas para Roteador CNC: Definições e Usos Completos
- Corte de Acrílico com Roteador CNC: Guia Especializado para Precisão e Acabamento
- Dominando a Fresagem CNC: Guia Completo de Operação e Configuração
- Engajamento de Canto: Dominando Fresagem de Precisão para Qualidade Superior de Cantos
- Domine o Corte de Acrílico com Máquina CNC: Guia Passo a Passo
- Dominando Operações de Torno e Seleção de Ferramentas de Corte
- Barras de Impacto Explicadas: Como Protegem e Suportam Veículos e Transportadores
- O Papel Crucial dos Fluidos de Corte na Usinagem de Precisão
- Adicionando uma Nova Ferramenta à sua Máquina CNC: Guia Passo a Passo