



Dominando a Usinagem de Materiais Gomosos: Dicas Comprovadas para Acabamento Superior e Vida da Ferramenta
Maquinistas enfrentam muitos problemas e desafios ao fabricar materiais gomosos. Estes tipos de materiais incluem aços de baixo carbono, aços inoxidáveis, ligas de níquel, titânio, cobre, e metais com alto teor de cromo. Materiais gomosos têm tendência a produzir cavacos longos e fibrosos, e são propensos a criar aresta acumulada. Estes problemas comuns podem impactar acabamento superficial, vida da ferramenta, e tolerâncias da peça.
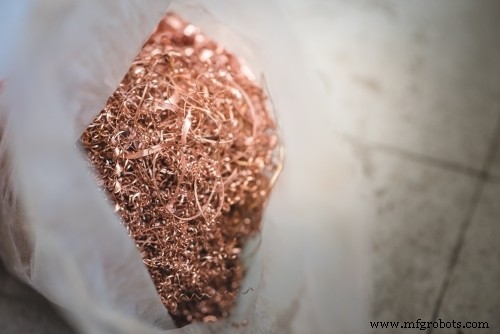
Cavaco Contínuo com Aresta Acumulada
Cavacos contínuos são cavacos longos, semelhantes a fita, que são formados quando a ferramenta corta através de um material, separando cavacos ao longo do plano de cisalhamento criado pela aresta de corte da ferramenta. Estes cavacos deslizam pela face da ferramenta em um fluxo constante para criar um cavaco longo e fibroso. As altas temperaturas, pressões, e atrito produzidos ao cortar são todos fatores que levam aos cavacos pegajosos que aderem à aresta de corte. Quando esta aresta acumulada se torna grande o suficiente, pode quebrar deixando excesso de material na peça, ou arranhar a peça deixando um acabamento superficial ruim.
Refrigerante
Usar grandes quantidades de refrigerante pode ajudar com controle de temperatura e evacuação de cavacos ao usinar materiais gomosos. A temperatura é uma grande força motriz por trás da aresta acumulada. Quanto mais alta a temperatura, mais fácil e rápido uma aresta acumulada pode se formar. O refrigerante manterá temperaturas locais mais baixas e pode prevenir o material de endurecer por trabalho e grudar. Cavacos longos e fibrosos têm o potencial de "ninchar" ao redor da ferramenta e causar falha da ferramenta. O refrigerante ajudará a quebrar estes cavacos em pedaços menores e movê-los para longe da ação de corte por resfriamento rápido, resultando em fratura do cavaco em pedaços menores. O refrigerante deve ser aplicado diretamente na área de contato da ferramenta e peça para ter o efeito máximo.
Engajamento da Ferramenta
Parâmetros de Execução
A ferramenta deve ser constantemente alimentada na peça. Permitir que a ferramenta permaneça pode causar endurecimento por trabalho e aumentar a chance de grudar e aresta acumulada. Uma combinação de taxas de avanço mais altas e velocidades mais baixas também deve ser usada para manter taxas de remoção de material em um nível razoável. Um aumento nas taxas de avanço elevará a temperatura menos que um aumento na velocidade. Isso se relaciona ao afinamento de cavaco e a capacidade de uma ferramenta cortar o material em vez de esfregar contra ele.
Fresamento Escalonado (Climb Milling)
Fresamento escalonado é o método preferido pois direciona mais calor para o cavaco que para a ferramenta. Usando fresamento escalonado, a maior seção transversal do cavaco é criada primeiro, permitindo que a ferramenta corte através do material muito mais fácil. O calor gerado do atrito quando a ferramenta penetra na peça é transferido para o cavaco em vez da ferramenta porque a parte mais grossa do cavaco é capaz de reter mais calor que a mais fina.
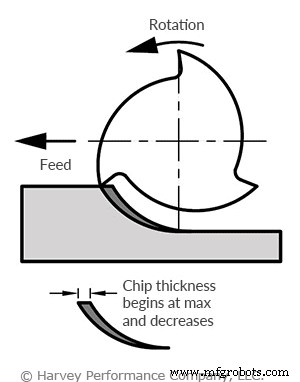
Engajamento Inicial da Peça
Mudanças súbitas e grandes em força, como quando uma ferramenta inicialmente engaja uma peça, têm impacto negativo na vida da ferramenta. Usar um caminho de ferramenta de entrada em arco para inicialmente engajar o material permite maior estabilidade com um aumento gradual nas forças de corte e calor. Uma entrada gradual de ferramenta como esta é sempre o método preferido sobre uma entrada reta abrupta.
Seleção de Ferramenta
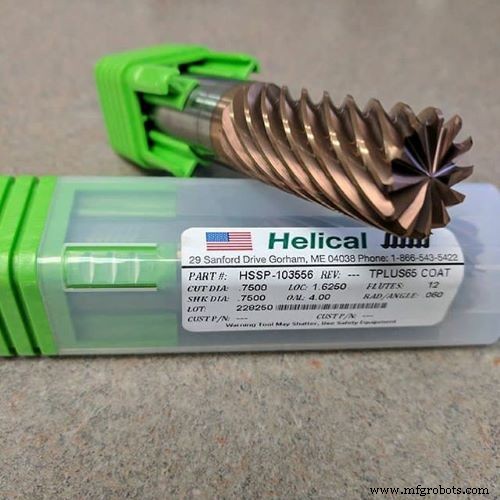
Uma ferramenta com aresta de corte afiada e robusta deve ser selecionada para usinar materiais gomosos. A Helical tem ferramentas especificamente desenhadas para Titânio e Aço Inoxidável para tornar seu processo de seleção de ferramenta fácil.
Além disso, escolher uma ferramenta com o revestimento correto para o material que você está usinando ajudará a proteger a aresta de corte e resultará em chance muito menor de aresta acumulada ou grudamento que uma ferramenta sem revestimento. Uma ferramenta com contagem de flautas mais alta pode espalhar desgaste da ferramenta sobre múltiplas arestas de corte, estendendo vida da ferramenta. O desgaste da ferramenta nem sempre é linear em materiais gomosos; assim que um pouco de desgaste aparece, a falha da ferramenta acontecerá relativamente rápido. Trocar a ferramenta no primeiro sinal de desgaste pode ser necessário para garantir que peças não sejam descartadas.
Materiais Gomosos Resumidos
Cada material usina de forma um pouco diferente, mas entender o que acontece quando a ferramenta corta a peça e como isso afeta vida da ferramenta e acabamento irá longe para completar com sucesso qualquer trabalho. Aresta acumulada e calor excessivo podem ser minimizados selecionando a ferramenta e revestimento corretos para o material, e seguindo as dicas e técnicas mencionadas acima. Finalmente, certifique-se de verificar o run-out da sua máquina e garantir rigidez máxima antes de iniciar sua operação de usinagem.
Máquina cnc
- 4 Estratégias Comprovadas para Aumentar a Rentabilidade da Sua Planta de Manufatura
- Dominando o Torno de Madeira: Guia Passo a Passo para Iniciantes
- Dominando Tolerâncias Apertadas: Estratégias Comprovadas para Fabricação Precisa
- Maximize a Eficiência com Estratégia Comprovada de Usinagem com Fresa de Topo de Canal Único
- Dicas Profissionais de Usinagem CNC para Titânio — Aeroespacial, Automotivo e Mais
- 7 Revestimentos Essenciais para Usinagem CNC Superior
- Aumente a Eficiência do Seu CNC 5 Eixos: 4 Dicas Comprovadas de Especialistas
- Como Escolher os Melhores Materiais de Rolamentos de Bronze para o Seu Equipamento
- Como Selecionar os Melhores Materiais para Usinagem CNC: Guia Prático
- Escolher os Materiais Certos para Maquinação CNC: Guia Prático