



Maximize a Eficiência com Estratégia Comprovada de Usinagem com Fresa de Topo de Canal Único
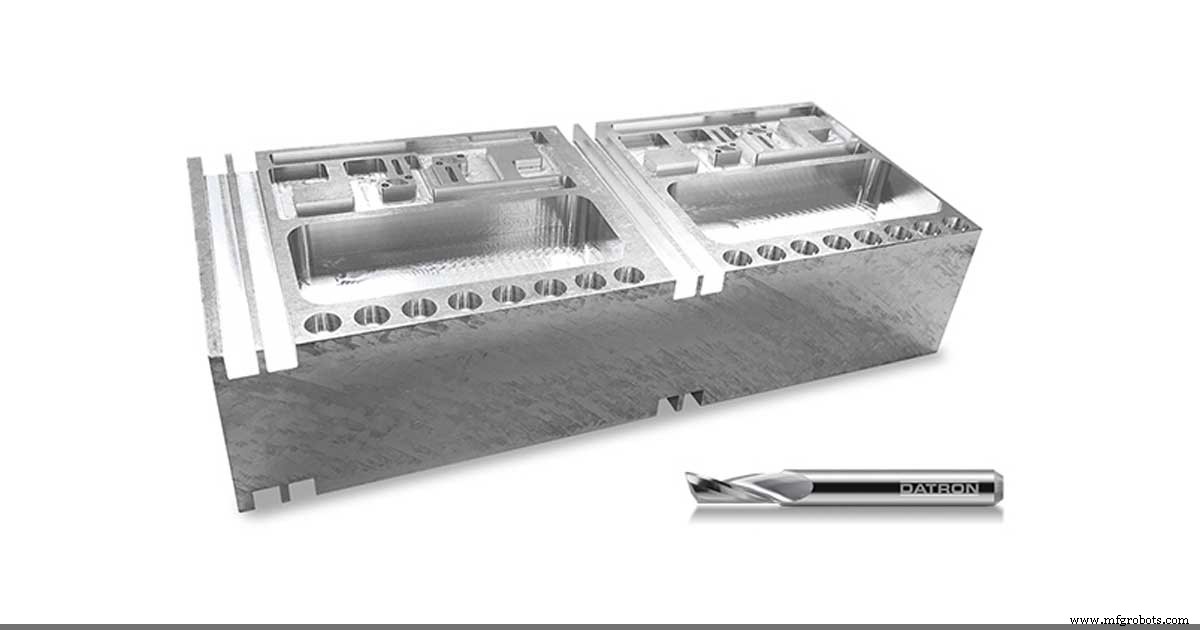
Este Blog sobre Estratégia de Usinagem é baseado no Webinar de Fresa de Topo de Canal Único que fiz com um Gerente de Projeto de Aplicações aqui na DATRON. O vídeo desse webinar está abaixo, assim como a peça fresada com as estratégias detalhadas aqui. O ponto de ambos o webinar e este post é provar que a fresa de topo de canal único é realmente uma ferramenta de corte "utilitária" que deveria estar na caixa de ferramentas de todo torneiro, independentemente de estarem rodando um VMC convencional como uma Haas ou um centro de usinagem de alta velocidade como uma DATRON. Para esse fim, a demonstração de fresagem ao vivo feita como parte do webinar, foi realizada a 15.000 RPM para emular os resultados que você poderia obter com um VMC convencional, e também a 35.000 RPM para mostrar os resultados que você pode esperar com uma máquina de fresagem de alta velocidade. A intenção NÃO era comparar usinagem convencional com usinagem de alta velocidade, mas sim apresentar a fresa de canal único como uma ferramenta viável e ideal para ambos os tipos de máquinas de fresagem.
No final do vídeo acima você pode ver as estratégias de fresagem detalhadas neste blog usadas em uma demonstração de fresagem ao vivo que produziu esta peça de alumínio.
Estratégia de Usinagem – Canaleteamento:
Ferramenta p/n: 0068806A
Tipo de Ferramenta: 6mm dia. canal único, 4-em-1
Largura de Corte: 100% (6mm/0,236")
Profundidade de Corte: 0,0787" por passagem
Carga de Cavaco: 0,0063"
@ 15.000 RPM: 94,5 pol/min avanço
@ 35.000 RPM: 220 pol/min avanço
Estratégia de Usinagem – Ângulo de Entrada:
Ferramenta p/n: 0068806A
Tipo de Ferramenta: 6mm dia. canal único, 4-em-1
Largura de Corte: 100% (6mm/0,245")
Profundidade Total: 0,118"
Ângulos de entrada: 5, 15, 25, 90
Carga de Cavaco: 0,0007" – 0,0027"
@ 15.000 RPM: 10-40 pol/min avanço
@ 35.000 RPM: 25 – 95 pol/min avanço
Estratégia de Usinagem – Bolseamento (limpeza adaptativa)
Ferramenta p/n: 006803A
Tipo de Ferramenta: 3mm dia. canal único, 4-em-1
Largura de Corte: 15% (0,45mm / 0,0177")
Profundidade de Corte: 0,118"
Carga de Cavaco: 0,0035"
@ 15.000 RPM: 53,15 pol/min avanço
@ 38.000 RPM: 133 pol/min avanço
Estratégia de Usinagem – Bolseamento (tradicional)
Ferramenta p/n: 0068803A
Tipo de Ferramenta: 6mm dia. canal único, 4-em-1
Largura de Corte: 50% (1,5mm / 0,059")
Profundidade de Corte: 0,039" por passagem
Carga de Cavaco: 0,0047"
@ 15.000 RPM: 70,87 pol/min avanço
@ 38.000 RPM: 178,6 pol/min avanço
Estratégia de Usinagem – Fresagem de Rampa de Pequeno Diâmetro
Ferramenta p/n: 0068415E
Tipo de Ferramenta: 1,5mm dia. canal único, padrão
Largura de Corte: 100% (1,5mm / 0,059")
Profundidade de Corte: 0,015" por passagem
Carga de Cavaco: 0,0007" – 0,0013"
@ 15.000 RPM: 10 – 20 pol/min avanço
@ 39.000 RPM: 29 – 50 pol/min avanço
Estratégia de Usinagem – Limpeza Adaptativa Duas Vias
Ferramenta p/n: 0068810A
Tipo de Ferramenta: 10mm dia. canal único, 4-em-1
Largura de Corte: 15% (1,5mm / 0,059")
Profundidade de Corte: 10mm / 0,393"
Carga de Cavaco: 0,0071"
@ 15.000 RPM: 106,3 pol/min avanço
@ 32.000 RPM: 227 pol/min avanço
Máquina cnc
- Dominando o Torno de Madeira: Guia Passo a Passo para Iniciantes
- Guia Especialista de Solução de Problemas em Fresas de Topo: Prevenção de Desgaste e Quebra
- Dominando a Usinagem de Materiais Gomosos: Dicas Comprovadas para Acabamento Superior e Vida da Ferramenta
- Dominando a Usinagem de Alumínio: Guia Abrangente
- 8 Erros Comuns que Encurtam a Vida da Fresa de Topo
- Como a Contagem de Flautas Influencia o Desempenho da Fresa de Topo
- Dominando Usinagem com Fresas de Topo em Miniatura: Aumente Precisão e Desempenho
- Otimizando Usinagem CNC: Principais Estratégias de Caminho de Ferramenta para Alto Desempenho
- 7 Revestimentos Essenciais para Usinagem CNC Superior
- Domine a Usinagem Médica de Precisão: 8 Técnicas Essenciais para Titânio, Cobalto-Cromo e Aço Inoxidável