



Dominando Tolerâncias Apertadas: Estratégias Comprovadas para Fabricação Precisa
Na fabricação de grandes lotes de produção, uma das maiores dificuldades que maquinistas experimentam é manter ferramentas nas tolerâncias necessárias em furos, paredes, e roscas. Tipicamente, este é um processo iterativo que pode ser tedioso e estressante, especialmente para maquinistas inexperientes. Embora cada trabalho apresente um conjunto único de desafios, existem regras práticas que podem ser seguidas para garantir que sua peça está atendendo às suas demandas de precisão.
O que é uma Tolerância?
Uma tolerância é uma quantidade permitida de variação em uma peça ou ferramenta de corte que uma dimensão pode cair dentro. Ao criar um desenho de peça, tolerâncias de ferramentas não podem ser ignoradas, pois tolerâncias de ferramentas podem resultar em variações de peça. Tolerâncias de peça têm que ser as mesmas, se não maiores, que tolerâncias de ferramenta para garantir precisão da peça.
Tolerâncias de ferramentas de corte são frequentemente aplicadas às dimensões mais críticas de uma ferramenta, como Diâmetro de Corte, Comprimento de Corte, Diâmetro do Corpo, e Comprimento Total. Ao selecionar uma ferramenta de corte para um trabalho, é crítico escolher uma marca que adere a padrões rigorosos de tolerância e consistência confiável lote a lote. Fabricantes como Harvey Tool e Helical Solutions exibem proeminentemente tolerâncias para muitas dimensões críticas de ferramentas e inspecionam minuciosamente cada ferramenta para garantir que atende às tolerâncias especificadas. Abaixo está o cabeçalho da tabela para a linha de Fresas de Topo Miniaturas da Harvey Tool — Quadrada — Curta & Padrão.
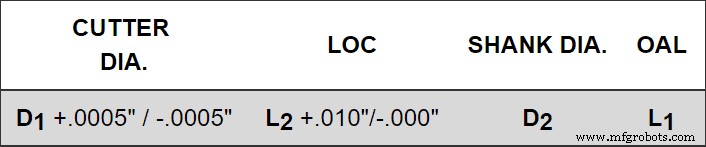
Tolerâncias ajudam a criar repetibilidade e especificidade, especialmente em uma indústria na qual até um milésimo de polegada pode fazer ou quebrar um produto final. Isso é especialmente verdadeiro para ferramentas miniaturas, onde a Harvey Tool é experiente no design e fabricação de ferramentas tão pequenas quanto .001" de diâmetro.
Como as Tolerâncias São Usadas?
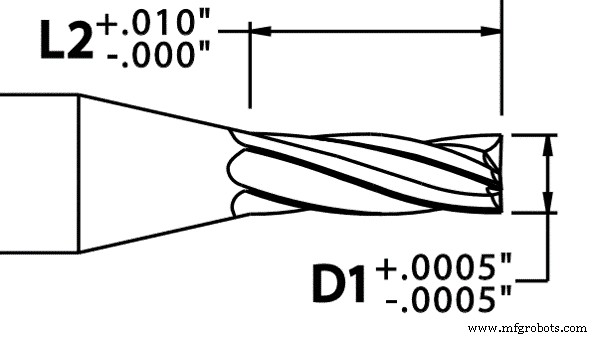
Ao visualizar uma tolerância, há uma dimensão superior e inferior, significando a faixa na qual a dimensão da ferramenta pode se desviar — tanto acima quanto abaixo do que seu tamanho é dito ser. No exemplo abaixo, uma ferramenta de diâmetro de corte .030" teria sua faixa de tamanho entre .0295" e .0305".
Mantendo Tolerâncias em Operações de Furação
Furos frequentemente exigem as tolerâncias dimensionais mais apertadas, pois geralmente são destinados a alinhar perfeitamente com uma peça conjugada. Para manter tolerâncias, comece primeiro testando o run-out tanto da sua máquina quanto da sua ferramenta. Este passo simples, mas frequentemente negligenciado, pode economizar aos maquinistas uma grande quantidade de tempo e frustração.
Brocas de Centragem (Spotting Drills)
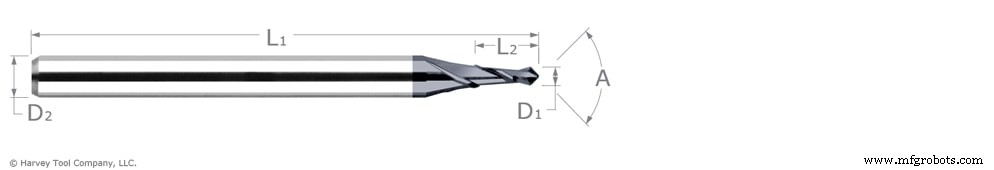
Brocas de centragem permitem que brocas tenham um ponto de partida muito preciso, minimizando caminhada ou desvio de um caminho desejado. Isso pode ser especialmente benéfico ao usinar superfícies irregulares, onde acessar a localização perfeita de um furo pode ser mais difícil.
Alargadores (Reamers)
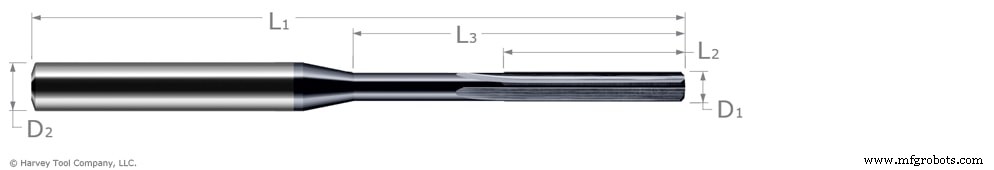
Alargamento é ótimo para qualquer mandato de tolerância muito apertada, porque muitos Alargadores Miniaturas têm tolerâncias muito mais apertadas que uma broca. Alargadores Miniaturas da Harvey Tool, por exemplo, têm tolerâncias de +.0000"/-.0002. para opções sem revestimento e +.0002"/-.0000" para ferramentas revestidas AlTiN. Alargadores cortam em sua aresta chanfrada, removendo uma quantidade mínima de material dentro de um furo com o objetivo final de levá-lo ao tamanho. Como a aresta de corte de um alargador é tão pequena, a ferramenta tem um diâmetro de núcleo maior e é assim uma ferramenta mais rígida.
Mantendo Tolerâncias Apertadas ao Usinar Paredes
Cuidado com a Deflexão
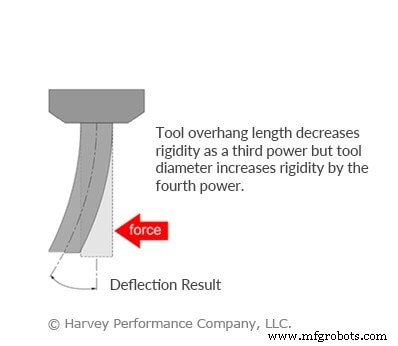
Manter tolerâncias ao usinar paredes é dificultado pela deflexão, ou a curvatura que uma ferramenta experimenta quando uma força é aplicada a ela. Onde um ângulo está aparecendo em uma parede devido à deflexão, opte por uma ferramenta com alcance (reached tool) para permitir menos deflexão ao longo do pescoço da ferramenta. Além disso, faça mais profundidades de corte axiais e usinee em passadas com passadas de acabamento para exercer menos pressão na ferramenta. Para tolerâncias de acabamento superficial, uma ferramenta de flauta longa pode ser requerida para minimizar evidência de caminho de ferramenta deixado na peça.
Fresas de Topo com Raio de Canto
Fresas de topo com raio de canto, porque não apresentam uma aresta afiada, desgastarão mais devagar que uma fresa de topo quadrada. Ao utilizar ferramentas com raio de canto, fraturas na aresta da ferramenta serão minimizadas, resultando em uma distribuição de pressão uniforme em cada uma das arestas de corte. Como a aresta mais afiada em uma ferramenta quadrada é menos durável e mais propensa a trincar por causa da concentração de tensão naquele ponto, uma ferramenta com raio de canto seria muito mais rígida e assim menos suscetível a causar variação de tolerância. Por esta razão, é recomendado usar uma ferramenta de desbaste com perfil de raio de canto e um acabador com perfil quadrado para tolerância de aresta. Ao projetar uma peça e mantendo a fabricação em mente, se há potencial para uma parede com raio em oposição a uma parede com aresta quadrada, uma parede com raio permite usinabilidade mais fácil e menos trocas de ferramenta.
Mantendo Tolerâncias Apertadas ao Rosquear
Fazer roscas dentro de tolerância é tudo sobre evacuação de cavacos. Evacuar cavacos é um problema comumente negligenciado; Se cavacos dentro de um furo não foram removidos antes de uma operação de rosqueamento, pode haver interferência na ponta da ferramenta que leva a vibração e chatter dentro de uma rosca. Isso diminuiria a continuidade da rosca enquanto também alteraria os pontos de contato. Descontinuidade de uma rosca poderia ser a diferença entre passar e falhar uma peça, e como o rosqueamento é tipicamente a última aplicação ao usinar para diminuir danos às roscas, também aumenta a probabilidade de cavacos permanecerem dentro do furo de outras aplicações.
Tolerâncias Resumidas
Se você continuar a ter problemas mantendo tolerâncias apertadas apesar deste post, consulte a equipe técnica da Harvey Tool ou Helical Solutions, pois o problema pode existir fora da sua máquina. Temperatura e umidade podem variar quão gomoso um material é, e podem levar a expansão e contração da peça. Além disso, a fundação de edifícios pode expandir e contrair devido à temperatura externa, o que pode resultar em run-out aumentado e vibração irregular no fuso.
Máquina cnc
- Guia do Especialista: Mantendo Seu Alambique de Recuperação de Solventes para Desempenho Máximo
- 5 Dicas de Especialistas para Design de Chapa Metálica de Precisão
- 3 Estratégias Comprovadas para Manutenção de Gerador a Longo Prazo
- 7 Dicas de Especialistas para Selecionar a Oficina de Usinagem Ideal
- Alcançando Tolerâncias Apertadas em Usinagem CNC: Um Processo Comprovado de 10 Anos
- Guia Profissional para Impressão 3D de Moldes Duráveis
- Como Manter Corretamente Seus Acoplamentos Stromag para Maior Durabilidade
- Como Manter Máquinas Pesadas Funcionando Suavemente: Dicas de Manutenção e Boas Práticas
- Estratégias Comprovadas para Manutenção de Sistemas de Perfuração Hidráulicos Industriais
- Estratégias Comprovadas para Manutenção de Equipamentos de Construção Usados