



Dominando Rosqueamento: Insights de Especialistas sobre Rosqueamento com Macho e Fresa de Rosca
Ei pessoal, hoje vamos falar sobre rosqueamento em múltiplas formas. Na maior parte, vou discutir minhas experiências com os diferentes tipos de corte/formação de rosca, então se você está procurando toneladas de informações técnicas, peço desculpas, mas há tantas variáveis quando se trata de rosqueamento – talvez eu possa escrever um blog mais técnico sobre cada tipo de formação de rosca. Por agora, vamos dar uma visão geral de corte de roscas baseada nas minhas experiências e opiniões. Eu sei, opiniões são como… bem, você entende, apenas fique comigo e espero que eu possa fornecer algum insight.
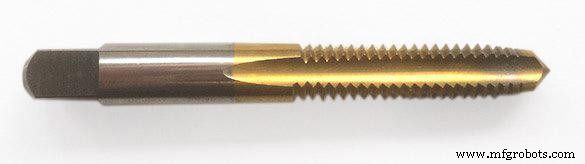
Primeiro e acima de tudo, temos machos de corte. Na minha experiência, machos de corte são os mais amplamente usados na maioria das indústrias. Machos de corte são razoavelmente baratos e muito versáteis. Vocês todos viram as tabelas de furação que dão os tamanhos de furo para machos requeridos para diferentes roscas. Muito direto – fure o furo no tamanho e profundidade certos, faça o chanfro do furo, então rosqueie. Machos de corte podem ser usados à mão, em uma furadeira com cabeçote de rosqueamento, em uma fresadora de joelho, ou rosqueamento rígido em uma máquina CNC.
Criando Roscas em Furos Passantes com Macho de Corte
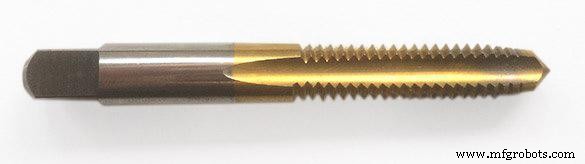
Ao determinar qual macho você precisa, você deve prestar atenção ao tipo de furo que está rosqueando. Ao rosquear um furo passante, você pode usar um macho de corte padrão que tem uma entrada. A entrada é a porção cônica na extremidade do macho que essencialmente centraliza o macho no furo ao engatar.
Ao rosquear um furo passante, você precisa ter certeza de ir fundo o suficiente para cortar roscas todo o caminho através do furo – o comprimento da entrada dependerá do tamanho da rosca. Quanto maior a rosca, mais longa a entrada.
Rosqueando um Furo Cego com Macho de Fundo
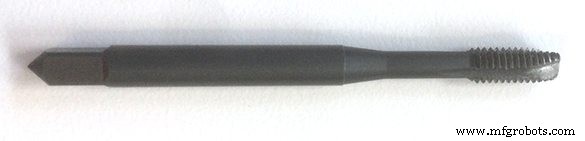
No entanto, se você está rosqueando um furo cego, seria sensato considerar um macho de fundo. Um macho de fundo tem a entrada quase completamente retificada. Isso permite que você engate o macho mais fundo em um furo cego. Estes são usados quando há uma tolerância mais apertada na profundidade do furo, em situações onde um furo muito profundo romperia em uma característica. Isso se deve ao principal problema com machos de corte… CAVACOS. Ao usar machos de corte em um furo cego, independentemente de macho padrão ou macho de fundo, você precisa fazer espaço para cavacos. À medida que o macho engata o furo, ele está cortando a geometria da rosca fora do material, portanto criando cavacos. Como você está engatando de cima, os cavacos são forçados para baixo no furo junto com o macho. Se você não fornecer espaço suficiente no fundo do seu furo, então você quebrará seu macho. Simples assim. É por isso que machos de fundo são tão úteis em furos cegos – com uma entrada muito curta, você não precisa furar tão fundo para formar roscas completas até uma certa profundidade. Lembre-se, existem machos disponíveis com geometria helicoidal com o objetivo de levantar cavacos para fora do furo. Na minha experiência, obtive resultados mistos. A geometria complexa acaba enfraquecendo o macho, então se você está rosqueando um material duro, tenha cuidado. Apenas certifique-se de fazer seu dever de casa.
A Força de um Macho de Conformação
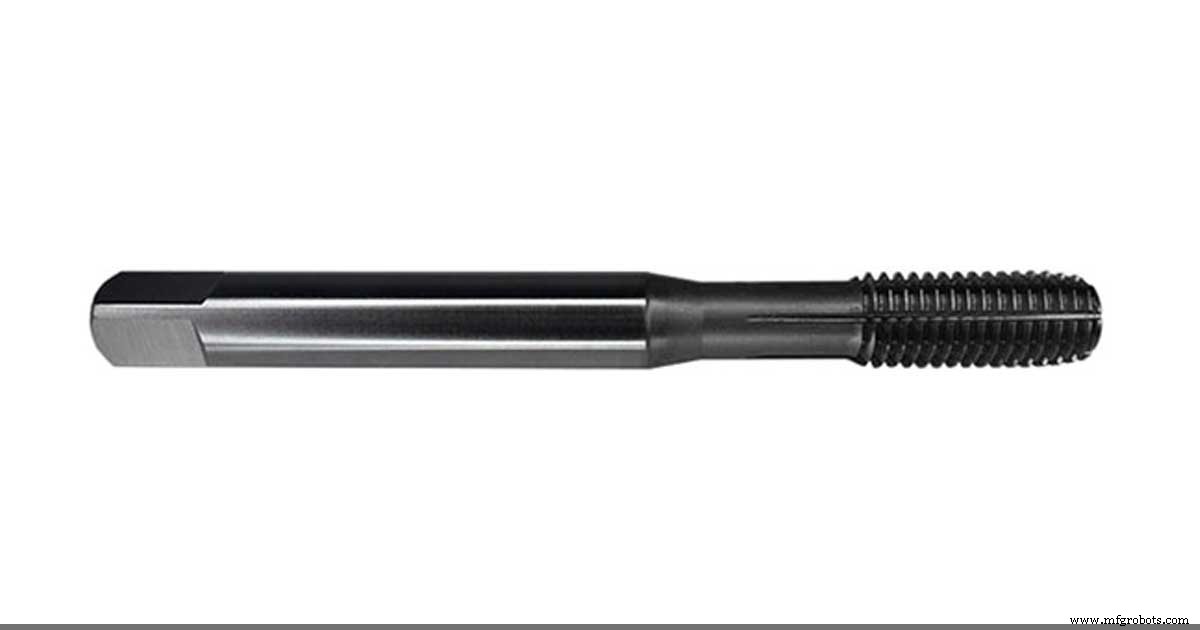
Em seguida, temos machos de conformação. Quando descobri machos de conformação pela primeira vez, eu estava no céu. Foi após uma semana particularmente frustrante de machos quebrados e peças ruins. As chances são de que se você está lendo isso, você já teve algumas dessas semanas. Todos nós temos. Machos de conformação são muito mais fortes que machos de corte, e a geometria é completamente diferente. A única desvantagem dos machos de conformação, e uma grande razão pela qual a maioria das oficinas onde trabalhei nunca os adotou completamente, é porque o tamanho de furo para macho padrão não se aplica mais. A maioria das tabelas de furação padrão (as grandes que você coloca na parede da oficina) agora têm tamanhos de furo para macho padrão, macho de conformação, macho métrico e macho STI todos listados separadamente. No entanto, após anos de uso de machos padrão, muitos de nós não consultamos a tabela tanto quanto deveríamos, e como o furo para um macho de conformação é significativamente maior que o de um macho de corte, coisas ruins podem acontecer. Um macho de conformação faz exatamente o que o nome sugere – ele forma as roscas em vez de cortá-las. Quando o macho engata o furo, em vez de cortar material, ele muda a forma dele e o molda na geometria da rosca. Se você já fez algum trabalho para um contratante de defesa, é por isso que a maioria dos desenhos terá uma nota de que todas as roscas devem ser formadas por um macho de corte. Os militares geralmente desaprovam operações que mudam a estrutura do material, pelo menos na minha experiência. Eles também desaprovam fundições em oposição a chapas sólidas para peças complexas – muito desconhecido no que você não pode ver. De qualquer forma, machos de conformação são ótimos. São difíceis de quebrar (não, isso não é um desafio), mas também exigem um pouco mais de torque. Eu realmente só usei machos de conformação em alumínio e outros materiais macios, raramente em aço laminado a frio. Não sei como eles funcionam em materiais mais duros, mas a maioria das oficinas não gosta da ideia de dois conjuntos de brocas para o mesmo tamanho de rosca, é por isso que não são mais difundidos.
A Versatilidade de Fazer Roscas com uma Fresa de Rosca
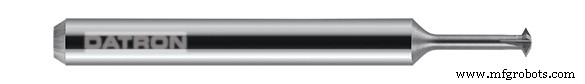
O tipo final de corte de rosca é fresagem de rosca. Fresagem de rosca é uma ótima operação que parece assustadora no início, mas uma vez que você pega o jeito, é verdadeiramente incrível. Existem muitos tipos diferentes de fresas de rosca, sobre os quais entrarei em um post diferente no blog. Por agora, vou discutir uma fresa de rosca de ponto único. Com uma fresa de rosca de ponto único, você tem grande versatilidade, com a maioria das fresas de rosca cortando uma ampla gama de roscas. Você pode criar roscas de passo personalizado, direita ou esquerda, roscas internas ou externas, tudo com uma ferramenta. Como recentemente comecei a usar mandrilamento helicoidal para meus furos em vez de furação, você pode realizar muitos furos diferentes, com muitas roscas diferentes, tudo com duas ferramentas. Você manda o furo até o diâmetro menor da rosca, envia a fresa de rosca para cortar as roscas, e pode usar a própria fresa de rosca para chanfrar o topo do furo, desde que não precise ser um contra-furo de noventa graus, já que a maioria das fresas de rosca estará entre trinta e sessenta graus. Devido à geometria da ferramenta, a única distância que você precisa compensar é da borda externa (aresta de corte, ou ponta) da ferramenta até a ponta plana, que geralmente é menos de 0,02" nas fresas de rosca menores. O verdadeiro benefício aqui é que, uma vez que você fresa o furo, você pode enviar a fresa de rosca para o fundo do furo e fresar de baixo para cima, em vez de cima para baixo. Ao fazer isso, você evita qualquer preocupação da ferramenta bater em cavacos no fundo do furo, já que você está se movendo para longe do fundo do furo. Olhando para as fresas de rosca, você pode não acreditar à primeira vista que vai fazer o que se propõe. Eu sei que quando usei uma pela primeira vez, tinha certeza que ia quebrar – mas não quebrou. Fresagem de rosca é a mais versátil e eficiente das estratégias de formação de rosca, e vai ser minha escolha a partir de agora, a menos que haja uma boa razão para não poder fazê-la.
Fresar um Furo e Rosqueá-lo com a Mesma Ferramenta
Mais Info. sobre Fresagem de Rosca vs. Rosqueamento
Faça seu dever de casa, conheça suas ferramentas e seus materiais e aborde qualquer coisa que você faça na oficina de usinagem com boa compreensão e cabeça clara. Isso não muda quando você está rosqueando furos. Confie nos números, e neste caso, não tenha medo de tentar coisas novas. Eu sempre zombava da fresagem de rosca – só queria ter descoberto antes. Fiquem seguros, pessoal.
Máquina cnc
- Domine o Multithreading em C++: Programação Concorrente Eficiente com Pthreads
- Fresagem de Rosca vs. Rosqueamento: Qual Método de Rosqueamento é Ideal para Suas Peças?
- Fresagem de Stencil Degrau: Superior a Corte a Laser e Gravação Química para Produção de PCB
- Prototipagem Interna: Dominando Design Generativo, Fresamento CNC e Configuração de Laboratório
- Máquinas de Fresamento: Tipos, Funções e Aplicações na Fabricação CNC
- Operações do Furo de Corrida do Alto-Forno: Remoção Eficiente de Gusa e Escória
- Tornos-Fresadores e Centros de Torneamento Avançados – Séries HT, FTC, FT
- Fresamento CNC vs Manual: Diferenças-Chave e Quando Escolher Cada Um
- Torneamento CNC vs. Fresamento: Diferenças-Chave e Aplicações
- Ciclo de Rosqueamento ECS G84: Configuração e Otimização para Fresadoras