



Maximize a Eficiência CNC com Estratégias Avançadas de Trajetória Dinâmica
Trajetórias de ferramenta dinâmicas não são um conceito novo de forma alguma. Existe uma razão muito boa pela qual muitos torneiros há muito usam cortes leves de profundidade (axial) com cortes pesados de lateral (radial) para alcançar seus objetivos de usinagem. Qualquer torneiro que esteve na indústria por mais de 25 anos lembra de um dia quando CNC era minoria. O software CAM atual permite programas significativamente mais complexos e longos e precisão. Quando você está virando manivelas em uma Bridgeport, manter um passo de 10% ou uma carga de cavaco específica seria impossível com movimento dinâmico envolvido. Você consegue imaginar escrever à mão e perfurar fita para um programa G-code de 600.000 linhas? Já foi feito, mas certamente não pode ser chamado de eficiente. Então não é por falta de conhecimento, simplesmente por falta de tecnologia que trajetórias de ferramenta dinâmicas não são prática padrão… ainda.
Maximize a Vida da Ferramenta e do Fuso com Trajetórias Dinâmicas
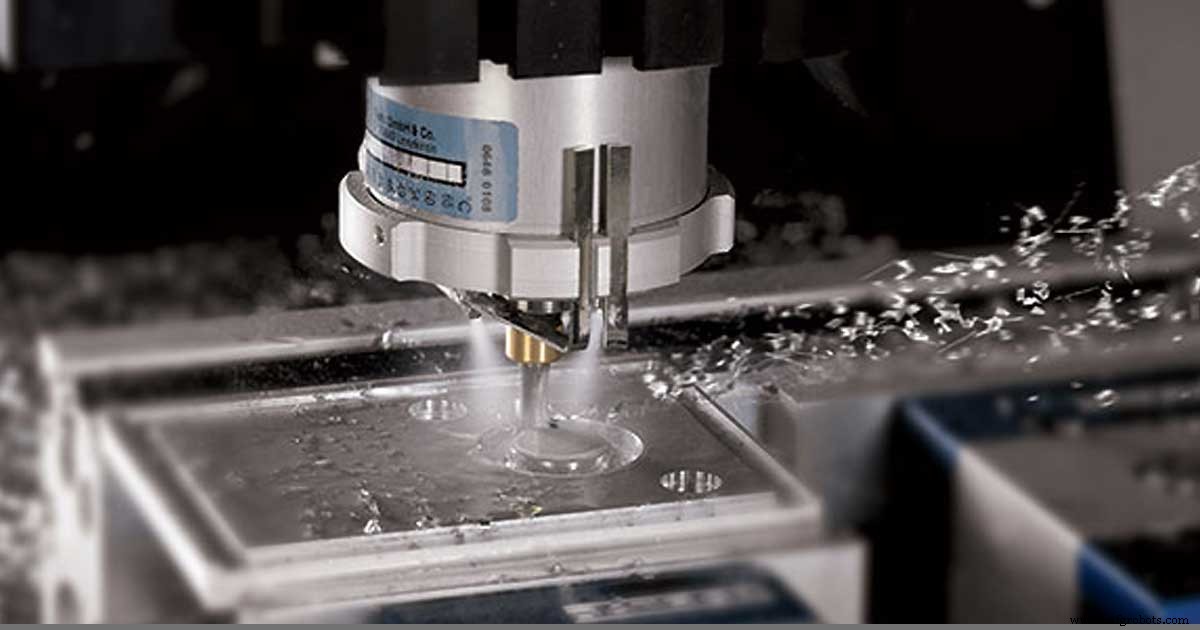
Estratégias dinâmicas têm um princípio muito simples – manter uma carga de cavaco constante durante todo o corte utilizando um corte de profundidade total (axial) e um corte lateral muito leve (radial). Os benefícios que você verá deste tipo de corte incluem maior vida útil da ferramenta, maior vida útil do fuso, acabamento de superfície melhorado, maior eficiência e rabos de galo incríveis. Não, sério, não estou brincando. Você vai ter pessoas paradas assistindo a máquina rodar só por causa de como os cavacos estão voando.
Primeiro e acima de tudo está a vida útil da ferramenta. Também incluirei a vida útil do fuso com a vida útil da ferramenta porque eles realmente andam de mãos dadas. Você obtém múltiplos benefícios para ambas, sua ferramenta e fuso, se você aplicar adequadamente estratégias dinâmicas. Se você está cortando um bolso ou qualquer característica interna que não permite uma aproximação de fora do material, então a entrada no corte não é apenas a primeira consideração, mas uma das mais importantes. Eu sempre uso um movimento de entrada helicoidal com um ângulo de hélice de 1%-3%, ou ângulo de entrada. Você quer usar um diâmetro de entrada que esteja entre 120% e 150% do diâmetro da sua ferramenta – tenha cuidado, às vezes o software CAM pede um raio em vez de um diâmetro e essa informação faz uma enorme diferença. Uma vez que você está na profundidade, a diversão real começa. Devido ao corte radial leve, você pode ser realmente agressivo com sua taxa de avanço. Dependendo dos limites do RPM do fuso, use as especificações do fabricante da ferramenta sobre carga de cavaco e pés de superfície por minuto (confira meu blog sobre matemática de oficina).
Na minha primeira experiência com uma trajetória de ferramenta dinâmica, eu estava rodando uma fresa de topo de 3 caneluras de 0,500" com comprimento de canelura de 1,5". O corte era de 1,375" de profundidade, com um passo de 10% (0,05") com uma taxa de avanço de 144 polegadas por minuto. Usei uma fresa de topo de hélice alta para auxiliar na evacuação de cavacos, o que criou um "rabo de galo" de cavacos seguindo o corte. Era uma coisa de beleza. Mesmo com o corte sendo tão rápido e aparentemente agressivamente profundo, a ferramenta durou 32 peças e deu o mesmo acabamento na peça 32 que tinha dado na peça 1. O corte de profundidade total significa que você está desgastando todo o comprimento da canelura uniformemente, portanto você não vai obter linhas no seu acabamento. O corte radial leve reduz as forças de corte, reduzindo assim o desgaste geral tanto na ferramenta quanto no fuso.
A eficiência também é um benefício significativo. Finja por um momento que você está cortando um bolso de 1,375" de profundidade com características em 4 profundidades diferentes. Usando uma trajetória de ferramenta padrão e um corte leve de profundidade com um passo pesado, você cortará do topo da sua peça para baixo. Dependendo de quão agressivo você é com seu passo para baixo, você cortará muitas passagens em cada profundidade, sendo a mais profunda a mais demorada. Utilizando uma estratégia dinâmica, você cortará de baixo para cima, significando que cada profundidade consistirá em uma passagem, com todas as passagens anteriores já tendo limpado outro material naquela profundidade. Portanto, em cada profundidade, você está cortando apenas o material restante, essencialmente criando uma trajetória de ferramenta de "desbaste residual" que minimiza o tempo total de usinagem.
Com estratégias de trajetória de ferramenta dinâmicas, você não apenas melhorará a vida útil da ferramenta, vida útil do fuso e acabamento de superfície, mas também o tempo de ciclo geral e eficiência de custo. Sem mencionar que você vai impressionar o chefe e qualquer um que aconteça de passar por perto. Faça um favor a si mesmo, e tente. Você não vai se arrepender.
Máquina cnc
- Dominando a Usinagem CNC de 5 Eixos: Precisão, Velocidade e Benefícios para a Indústria
- Reduza Custos de Usinagem CNC com Máquinas Usadas – Dicas de Especialistas
- Maximize a Eficiência da Usinagem CNC com Estratégias Avançadas de Caminho de Ferramenta Dinâmico
- Soluções Especializadas em Usinagem CNC Personalizada – Precisão e Confiabilidade
- Usinagem CNC de Acrílico de Precisão: Precisa, Segura e Eficiente
- Aprimorando o Controle de Qualidade na Usinagem CNC: Estratégias para Precisão e Satisfação do Cliente
- Usinagem CNC de Precisão para Peças Personalizadas – Soluções Rápidas, Precisas e Sob Medida
- Usinagem CNC de Peças Grandes: Estratégias para Superar Limitações de Tamanho
- Usinagem CNC vs Moldagem por Injeção: Escolhendo o Método Certo para seu Projeto
- Entendendo Custos de Usinagem CNC: Fatores-Chave e Como Otimizar