



Dominando Tolerâncias Apertadas: 6 Dicas de Especialistas para Usinagem de Precisão
Existem poucas coisas que um torneiro gosta mais do que quando eles recebem um desenho e veem isto: +/- 0,005". Manter cinco milésimos de polegada é brincadeira de criança para qualquer bom torneiro – eles poderiam fresar a peça de olhos fechados. Mas, então existem aqueles trabalhos que são um pouco mais exigentes. Adicione outro zero, e agora você tem: 0,0005". Manter cinco décimos de milésimo é uma história totalmente diferente. É a diferença entre a espessura de um fio de cabelo humano e um glóbulo branco. Quando se trata de manter tolerâncias apertadas, aqui estão algumas recomendações que podem manter suas peças dentro da especificação.
1. Aquecimento do Fuso para Manter Tolerâncias Apertadas
Execute uma rotina de aquecimento – Embora este seja um procedimento padrão com a maioria das máquinas CNC, considere rodar algo um pouco mais intenso. Um procedimento típico apenas aquecerá o fuso, o que é crítico para espalhar graxa para prevenir desgaste prematuro do rolamento. Mas, você também precisa permitir que os componentes internos atinjam uma temperatura operacional estável para contabilizar a expansão térmica. Agora, tudo isso está bem se você está apenas procurando manter tolerâncias apertadas no seu eixo Z, mas se você combinar o aquecimento do fuso com movimento da máquina em todos os eixos, isso ajudará ainda mais. Permitir que a máquina rode por 10-20 minutos com todos os componentes em movimento permite que os componentes atinjam uma temperatura ideal, e ajudará a mitigar os efeitos da expansão térmica durante a fresagem. Não importa o que, no final do seu aquecimento, certifique-se de medir todas as suas ferramentas para precisão absoluta e manter tolerâncias apertadas.
2. Seleção de Ferramenta para Manter Tolerâncias Apertadas
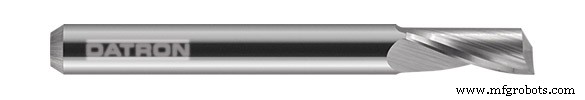
Escolha suas ferramentas cuidadosamente – Quando você está lidando com estas tolerâncias implacáveis, certifique-se de ser acomodador com suas ferramentas. Você vai querer ter certeza de ter ferramentas específicas para desbaste e acabamento, permitindo que a ferramenta de desbaste leve o peso do desgaste, enquanto a ferramenta de acabamento é salva apenas para as passagens finais, garantirá um processo repetível para criar peças precisas.
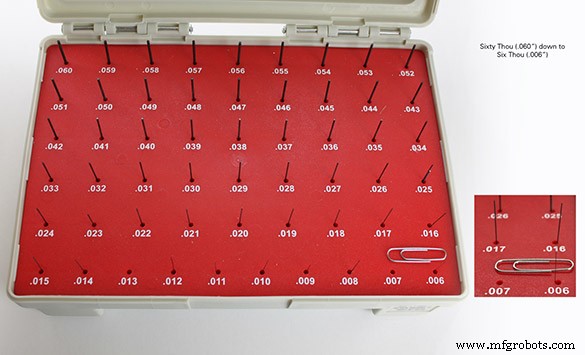
Pinos calibradores podem ser usados para medir uma característica subdimensionada antes de usiná-la para um tamanho exato.
3. Compensação para Manter Tolerâncias Apertadas
Compense suas ferramentas – Fabricantes de ferramentas não são perfeitos, então eles projetam suas ferramentas para serem um pouco tolerantes. Eles sabem que se você vai fazer algo usando as ferramentas deles, você ficará muito mais feliz se a característica que ela corta sair subdimensionada em vez de superdimensionada. Assim como um corte de cabelo: você pode tirar mais, mas não pode colocar de volta. Sabendo disso, você vai querer ter certeza de que a primeira coisa que você faz ao configurar um trabalho preciso é discar seu diâmetro real da ferramenta. Você pode fazer isso de várias maneiras, mas meu método preferido é fresar uma característica e então usar ferramentas precisas para verificar a dimensão – pinos calibradores ou blocos funcionam bem para isso. É fácil – se você interpolar um furo de 0,250" com uma ferramenta de 0,236" e apenas um pino calibrador de 0,248" couber, então sua ferramenta está subdimensionada em 0,001" (use metade do valor já que está subdimensionada em cada lado). Você compensaria seu tamanho para 0,235" neste ponto, seja através do seu software CAM ou utilizando comandos de Comp de Ferramenta no seu arquivo de corte.
4. Temperatura para Manter Tolerâncias Apertadas
Estabilize Termicamente – Esta é uma das coisas mais importantes nesta lista para manter tolerâncias apertadas porque pode fazer uma enorme diferença e você pode nem perceber. Preste atenção em onde sua máquina está localizada. Está perto de uma janela, se sim, o sol brilha nela durante partes do dia? O ar condicionado liga à tarde e sopra ar frio na cabine da máquina? Seu material é mantido em um armazém escaldante, então trazido para um ambiente frio de 20°C? Todos estes parecem inocentes, mas podem criar uma enorme dor de cabeça no seu processo. Expansão ou contração térmica da máquina de fresar ou do material que você corta podem criar grandes variações no seu processo. Coloque tudo isso em lockdown – mantenha sua máquina e material em um clima com temperatura controlada, não afetado pela luz solar, e você colherá as recompensas – consistência no seu processo.
5. Calibração para Manter Tolerâncias Apertadas
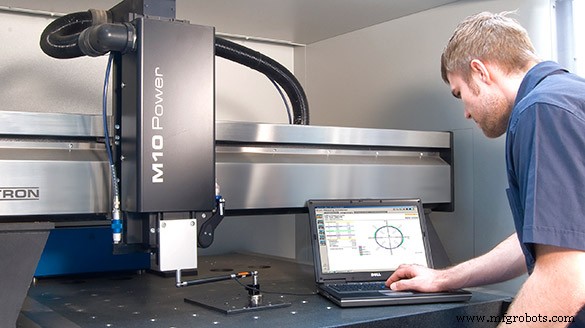
Calibre seu equipamento – Quando você fez tudo acima, mas precisa que seja *ainda* mais apertado, considere chamar o fabricante. Depois que uma máquina foi construída, enviada, descarregada de um caminhão, movida, nivelada, e usada por milhares de horas, as coisas vão mudar e assentar. É inevitável. Felizmente, existem vários equipamentos, sejam esquadros de granito ou o Renishaw Ballbar, que podem ajudar a puxar as rédeas na sua máquina solta para ajudar a manter tolerâncias apertadas. Gostamos de realizar um teste de ballbar e fazer ajustes como parte de uma manutenção anual, assim você pode manter uma rédea apertada na precisão da sua máquina. Além disso, realizar estes serviços anuais garante que rolamentos estão apertados e lubrificados, correias estão devidamente tensionadas, e motores de acionamento estão saudáveis – todos fatores importantes em ter uma máquina precisa.
6. Escalas Lineares para Manter Tolerâncias Apertadas
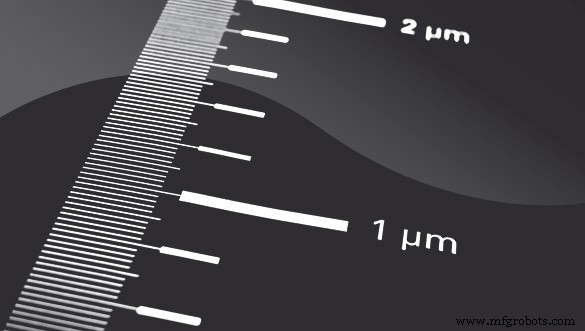
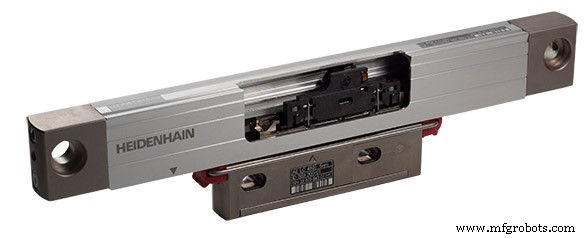
Se tudo mais falhar, escalas! – Se você fez tudo nesta lista, e ainda luta, pode ser hora de considerar obter uma máquina com escalas lineares. Sua máquina CNC típica usará o encoder do motor de acionamento como o método principal para rastrear sua posição absoluta, mas isso pode ser falho devido a imperfeições no fuso de esferas ou discrepâncias térmicas. Escalas lineares mudam tudo isso – tipicamente instaladas na fábrica, elas consistem em dois componentes principais – a escala, e a cabeça de leitura. Simplificando – a escala é como uma régua altamente precisa que a máquina pode ler, constantemente comparando e ajustando para desvios. No nosso M10Pro, isso permite uma tolerância de posicionamento 25% mais apertada, uma melhoria de 20% na repetibilidade, e uma redução de 85% no backlash.
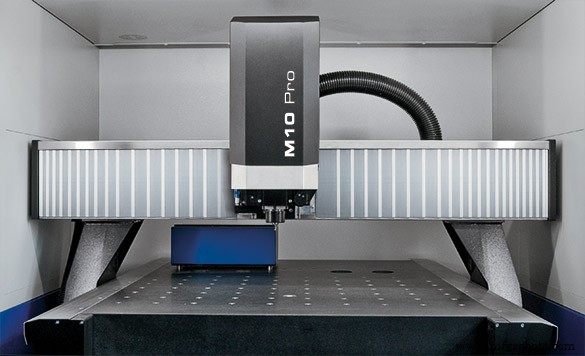
O DATRON M10 Pro possui escalas lineares para precisão e acurácia adicionais.
Esperançosamente, estas dicas ajudarão a guiá-lo bem pela longa, sinuosa, acidentada (mas ainda recompensadora!) estrada da usinagem de alta precisão e manutenção de tolerâncias apertadas.
Aprenda sobre três coisas que impactam tolerâncias apertadas neste post da HEIDENHAIN.
Máquina cnc
- 6 Estratégias Comprovadas para Manter Seu Ferro e Aço Livres de Ferrugem
- 5 Dicas de Especialistas para Design de Chapa Metálica de Precisão
- Maximize a Eficiência: 4 Dicas Comprovadas para Seu Cortador a Jato de Água
- 7 Dicas de Especialistas para Selecionar a Oficina de Usinagem Ideal
- Guia Profissional para Impressão 3D de Moldes Duráveis
- 6 Dicas Essenciais para Maximizar Desempenho e Longevidade de Guindastes Industriais
- Como Escolher o Compressor Industrial Certo: Dicas de Especialistas
- Diretrizes de Design Especializadas para Injeção de Alta Qualidade
- Guia Especialista para Soldagem de Alumínio: Dicas Profissionais e Melhores Práticas
- Dicas Essenciais de Manutenção de Miniescavadeiras: Mantenha Seu Equipamento Compacto Funcionando Suavemente