



Domine a Profundidade de Corte Consistente: 4 Técnicas Comprovadas para Usinagem CNC
4 Maneiras de Garantir Profundidade de Corte Consistente (mesmo em superfícies que são tudo, menos planas): No que diz respeito à sua CNC, o mundo é todo sol e rosas: sua ferramenta de corte nunca deflete ou gasta, sua fixação é rígida e livre de vibração, e a superfície da sua peça de trabalho é perfeitamente plana. No entanto, nós, com matéria cinzenta aqui no mundo real, sabemos que a verdade da situação é tudo, menos perfeita – ferramentas gastam, fixações flexionam, e aquela superfície que você está prestes a cortar é tão plana quanto a própria Terra.
O vídeo acima explica tudo!
Vídeo cortesia de #rapiddtm – visite-os no Facebook!
Se você segue nosso blog, já sabe que já falamos sobre como controlar a deflexão de ferramenta, e compartilhamos algumas dicas sobre melhores práticas para fixação. Hoje, vamos cobrir alguns truques que você pode usar para manter uma profundidade de corte consistente ao gravar, marcar ou fresar superfícies que não são exatamente o exemplo de planicidade.
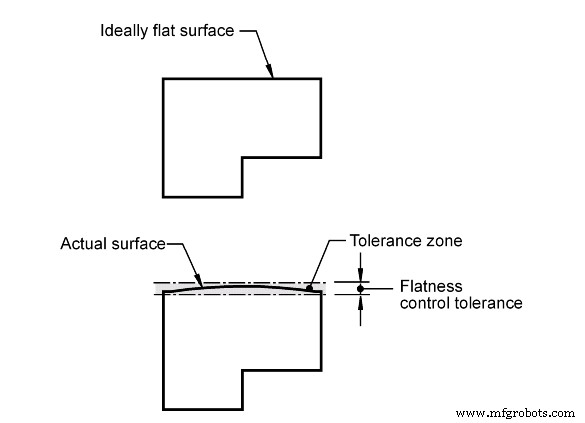
Definindo Planicidade:
Simplificando, o termo "planicidade" é usado para descrever uma área entre duas linhas paralelas dentro da qual uma superfície deve estar. Esta especificação frequentemente trabalhará em conjunto com outras chamadas dimensionais no desenho para descrever o intervalo de possíveis localizações de uma determinada superfície:
Crédito da imagem: https://www.engineeringessentials.com/gdt/flatness/flatness.htm
Como você pode ou não ter percebido até agora, nenhuma superfície é perfeitamente plana – de fato, pouquíssimas superfícies chegam perto da planicidade perfeita – e quando se trata de peças fabricadas, planicidade custa dinheiro. Então, se não tem que ser plano, ou se o desenho não o define como plano, você deve assumir que realmente não é plano. Dependendo do que você precisa fazer em uma superfície particular, sua planicidade (ou falta dela) precisará desempenhar um papel chave em sua estratégia de fresagem.
Método 1 de Profundidade de Corte Consistente: Qualifique a Superfície
Se você é capaz de fazer isso, qualificar a superfície é de longe a maneira mais fácil e infalível de garantir que a superfície em que você está prestes a trabalhar é razoavelmente plana e verdadeira. Qualificar uma superfície é apenas uma conversa de torneiro chique para facear toda a superfície, tirando alguns milésimos por vez até que toda a superfície seja razoavelmente uniforme em termos de planicidade. Uma passagem de qualificação é frequentemente o primeiro passo que você verá ao assistir um processo de fresagem no chão de fábrica ou online e isso é por várias razões, não menos importante é garantir a planicidade da superfície em questão.
Ao começar com um pedaço de tarugo ou estoque bruto, qualificar uma superfície é quase sempre uma opção e em geral é apenas uma boa prática de torneiro. Às vezes, no entanto, qualificar a superfície simplesmente não é uma opção – como ao trabalhar com material de fundição sob pressão, uma forja, ou com peças já concluídas que simplesmente precisam de marcação ou serialização. Nestes casos, uma estratégia diferente precisará ser empregada para alcançar um bom resultado.
Método 2 de Profundidade de Corte Consistente: Uso de uma Ferramenta de Gravação com Mola
Se tudo o que você precisa fazer é um processo básico de gravação ou marcação de peça, e sua superfície está um pouco "por todo o mapa", uma ferramenta de gravação com mola pode ser exatamente o que o médico receitou. Ferramentas com mola vêm em algumas variedades diferentes, com as versões mais populares sendo uma versão com mola de uma ferramenta de gravação de haste dividida tradicional e uma "broca de gravação por arrasto" com mola, também conhecida como ferramenta de "riscar".
Ferramenta de Gravação com Mola: Esta ferramenta pode ajudar a mantê-lo no caminho certo em trabalhos básicos de gravação.
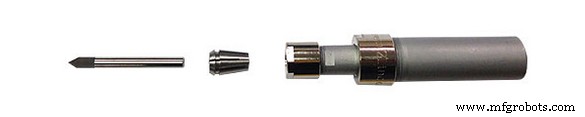
Ferramentas de gravação com mola incorporam um sistema mecânico compressível entre a interface do fuso e a ferramenta de corte. Esses conjuntos de ferramentas geralmente têm de 0,20" a 0,40" de curso da mola, então eles podem absorver uma mudança bastante dramática na altura Z enquanto ainda mantêm uma pressão descendente consistente na peça de trabalho. Brocas de gravação com mola utilizam uma broca de haste dividida com ponta e, como tal, podem produzir uma variedade de larguras e profundidades de gravação. Ferramentas de gravação por arrasto ou risco literalmente só são arrastadas sobre uma superfície e não são projetadas para incorporar um elemento rotacional no processo. Como resultado, ferramentas de risco são realmente apenas adequadas para marcação de peças muito rasa.
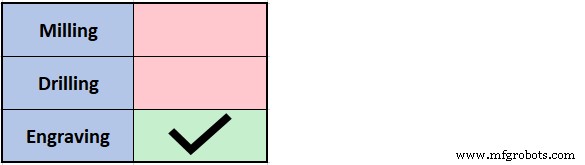
Embora estas ferramentas não sejam de muita ajuda quando se trata de aplicações de fresagem ou furação, elas funcionam muito bem para marcação de peças de profundidade rasa a moderada. No entanto, existem algumas desvantagens neste tipo de ferramenta: um tamanho de haste comum para estas ferramentas é 3/4", que pode ser muito grande para alguns fusos. Além disso, como estas ferramentas são um conjunto mecânico, elas geralmente são limitadas a 10.000 RPM máx. Esta limitação pode forçá-lo a diminuir sua taxa de avanço, aumentando seu tempo de ciclo.
Então, se você precisa ferramentar para serializar mil peças de alumínio fundido, uma ferramenta com mola provavelmente fará o trabalho. No entanto, se você está planejando completar um processo de fresagem ou furação, ou se o trabalho requer uma gravação profunda, larga ou intrincada/de alta qualidade, você pode precisar recorrer a outros métodos para fazer o trabalho.
Método 3 de Profundidade de Corte Consistente: Uso de um Sistema de Tastagem por Toque para Mapear uma Superfície Irregular
Mapeamento de superfície via tastagem por toque geralmente envolve dar à máquina vários detalhes básicos sobre o que você deseja tastar: tamanho da área de tastagem, passo da grade de tastagem, e assim por diante. A partir daí, a máquina tocará na peça de trabalho quantas vezes forem necessárias para tastar a área especificada no passo de grade desejado. Uma vez que o ciclo de tastagem por toque está completo, o controle da máquina pegará o arquivo de corte que foi programado para ser cortado em uma superfície 2D plana e o modificará com a variação em Z da peça de trabalho que foi encontrada durante o ciclo de tastagem. Dessa forma, quando o cortador for realizar o processo de fresagem ou gravação na superfície, sua profundidade variará automaticamente para que você obtenha uma profundidade de corte consistente independentemente da variação na altura Z da superfície.
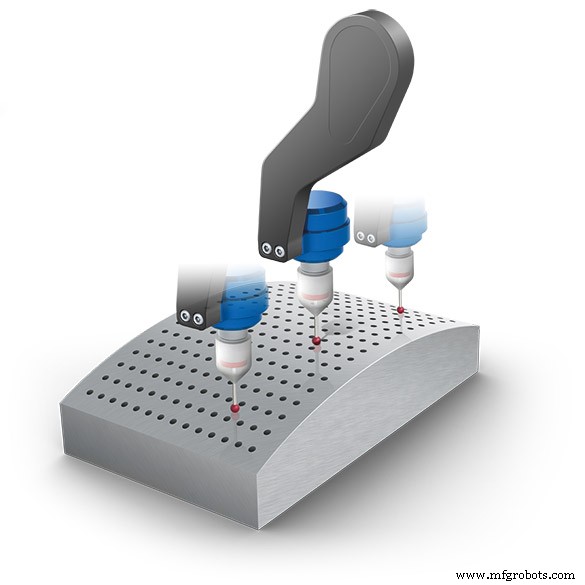
Nem todas as máquinas CNC oferecem tastagem por toque, e mapeamento de superfície nem sempre é uma opção quando elas oferecem. Mas se sua máquina tem tastagem e mapeamento de superfície, não é uma má ideia se familiarizar com isso – você nunca sabe quando pode ser útil.
Método 4 de Profundidade de Corte Consistente: Mapeamento de Superfície CMM e Projeção de Imagem no CAM
Quando tudo mais falha… quando você não pode qualificar a superfície, quando uma ferramenta com mola não fará o que você precisa e sua máquina CNC não tem tastagem por toque, quando você tem um CMM por aí disponível para uso e não se importa em fazer um monte de trabalho de CAM, há uma opção de último recurso.
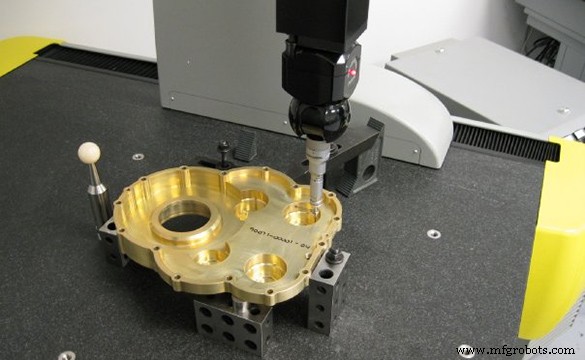
Foto acima cortesia de #rapiddtm – visite-os no Facebook!
Usar um CMM para mapear uma superfície a fim de compensar irregularidade de altura é muito semelhante a fazer isso na própria máquina CNC – no entanto, sem o luxo de ter o mapeamento, fresagem e NC integrados em um, o processo se torna muito mais intensivo em mão de obra.
Este processo é envolvido o suficiente que um artigo inteiro poderia facilmente ser escrito apenas para isso. Em um esforço para ser conciso, vou reduzi-lo a um resumo passo a passo:
- 1. Carregue a peça de trabalho no CMM
- 2. Meça manualmente tantos pontos quanto necessário para realizar a variabilidade total da superfície dentro da área de trabalho
- 3. Exporte a nuvem de pontos resultante para o seu software CAD
- 4. Crie splines ligando os pontos medidos para criar um mapa de superfície 3D
- 5. Exporte o mapa de superfície 3D para o software CAM
- 6. Projete a arte / características fresadas na superfície 3D
- 7. Gere as trajetórias de ferramenta necessárias e poste o arquivo de corte para sua CNC
- 8. Carregue a peça de trabalho na CNC e rode a peça
Para ser claro: este processo precisaria ser repetido 100% para cada execução de peça. Como você provavelmente pode dizer, ter que usar este método poderia facilmente pegar um trabalho que seria feito do início ao fim em cerca de um dia usando tastagem na máquina, e esticá-lo para levar vários dias – simplesmente devido à natureza tediosa de ter que usar um CMM para mapear a superfície.
Nada neste mundo é perfeito – mas a capacidade de gerenciar imperfeições para produzir um bom resultado não importa o que é uma das coisas que separam bons torneiros de grandes. Espero que os métodos descritos neste post lhe dêem uma vantagem na próxima vez que você se deparar com uma peça de trabalho que parece mais um chip de batata do que uma panqueca.
Máquina cnc
- Estratégias Práticas para Reduzir Emissões em Armazenagem e Distribuição
- 3 Estratégias Comprovadas para E-commerces Reduzirem Custos de Envio e Encantarem Clientes
- 8 Erros Comuns que Encurtam a Vida da Fresa de Topo
- Dominando a Profundidade de Corte: Periférica, Canal e Estratégias HEM para Fresamento Preciso
- Domine a Precisão do Fresamento CNC: Passos Comprovados para Peças de Precisão
- Maximize a Vida Útil da Ferramenta e Aumente a Produtividade: 5 Estratégias Comprovadas
- Capacitando Torneiros: Inspeção de Superfície In-Process para Qualidade Superior do Produto
- Corte a Jato d'Água: A Ferramenta Versátil Definitiva para Toda Oficina de Manufatura
- Estratégias Comprovadas para Estender a Vida da Ferramenta de Perfuração e Minimizar Tempo de Inatividade
- Maximize a Durabilidade de Ferramentas de Punção: 5 Estratégias Comprovadas para Estender a Vida Útil