



4 Decisões Essenciais ao Escolher uma Fresa de Arredondamento de Canto
Uma Fresa de Arredondamento de Canto (Corner Rounding End Mill) é tipicamente usada para adicionar um raio específico a uma peça, ou em uma operação de acabamento para remover uma aresta viva ou rebarba. Antes de selecionar sua ferramenta, considere os seguintes pontos. Escolher a ferramenta certa resultará em uma ferramenta forte com longa vida útil e as qualidades dimensionais desejadas na sua peça. Escolher errado pode resultar em imprecisões na peça e uma experiência abaixo do esperado.
Selecionando o Diâmetro do Piloto Correto para sua Fresa de Arredondamento de Canto
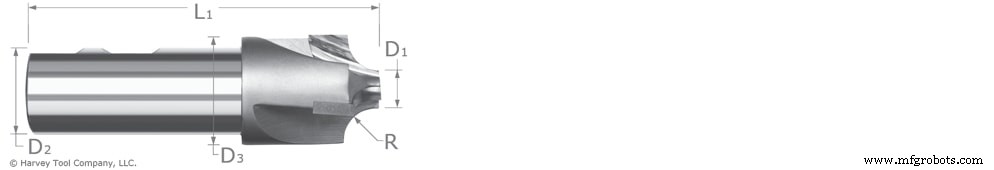
O diâmetro do piloto (D1 na imagem acima) determina as limitações da ferramenta. Quando diâmetros do piloto são maiores, a ferramenta pode ser operada em velocidades mais baixas. Mas com diâmetros de piloto menores, a ferramenta pode ser operada mais rápido devido ao seu raio de corte efetivo maior. O diâmetro de corte efetivo é determinado pelas seguintes equações dependendo da proporção raio-para-piloto:
Para Proporção Raio/Piloto < 2,5, Diâmetro de Corte Efetivo = Diâmetro do Piloto + Raio
Para Proporção Raio/Piloto ≥ 2,5, Diâmetro de Corte Efetivo = Diâmetro do Piloto + 0,7x Raio
Diâmetros de piloto maiores também têm mais resistência que diâmetros menores devido ao material adicionado atrás do raio. Um piloto menor pode ser necessário para folga ao trabalhar em canais ou furos estreitos. Pilotos menores também permitem curvas mais apertadas ao usinar um canto interno.
Fresa de Arredondamento com Chanfro (Flared) ou Sem Chanfro (Unflared)
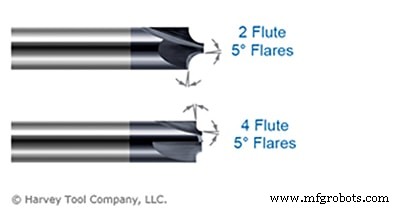
Colocar um raio completo em uma peça tem o potencial de deixar um degrau ou um corte excessivo (over-cut) na peça. Isso pode acontecer se a ferramenta não estiver completamente calibrada ou se houver runout ou vibração menores. Um leve chanfro de 5° no piloto e ombro mistura o raio suavemente na peça e evita deixar um over-cut.
Uma Fresa de Arredondamento de Canto com chanfro (flared) deixa um raio incompleto, mas permite mais tolerância. Adicionalmente, esta ferramenta deixa um acabamento superficial limpo e não requer uma segunda operação de acabamento para limpar marcas residuais. Um raio de canto sem chanfro (unflared) deixa um raio completo na peça, mas requer mais tempo de preparação para garantir que não haja degrau.
Frontal ou Traseira (Back Corner)
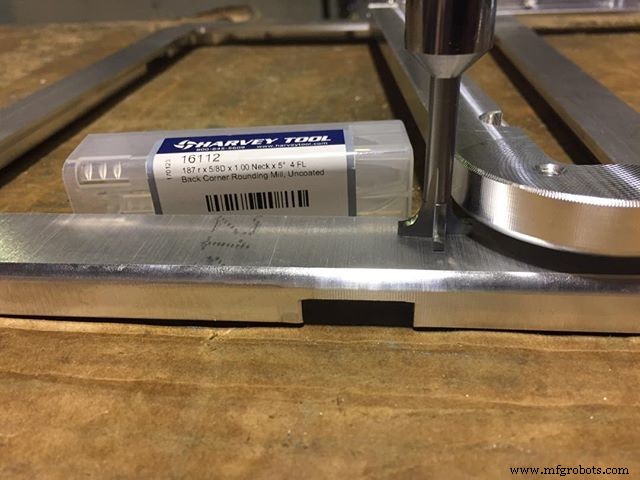
Escolher entre uma Fresa de Arredondamento de Canto frontal e uma ferramenta de Canto Traseiro (Back Corner) resume-se à localização na peça que você está usinando. Uma Fresa de Arredondamento de Canto Traseira deve ser utilizada para colocar um raio em uma área da peça voltada na direção oposta ao fuso. Embora o material possa ser rotacionado e uma Fresa de Arredondamento de Canto frontal usada, isso adiciona tempo desnecessário e tempos de ciclo aumentados. Ao usar uma Fresa de Arredondamento de Canto Traseira, certifique-se de que você tenha folga adequada para o diâmetro da cabeça, e que o comprimento de alcance correto seja usado. Se não houver folga suficiente, a peça precisará ser ajustada.
Contagem de Flautas
Estas ferramentas são frequentemente oferecidas em estilos de 2, 3 e 4 flautas. Estilos de 2 flautas são normalmente usados para alumínio e materiais não-ferrosos, embora 3 flautas esteja rapidamente se tornando uma escolha mais popular para estes materiais, pois são mais macios que aços, então um cavaco maior pode ser tomado sem impacto na vida útil da ferramenta. 4 flautas devem ser escolhidas ao usinar aços para estender a vida útil da ferramenta distribuindo o desgaste sobre múltiplos dentes. Versões de 4 flautas também podem ser operadas em avanços mais altos comparadas a ferramentas de 2 ou 3 flautas.
Seleção de Fresa de Arredondamento de Canto Resumida
A melhor fresa de arredondamento de canto varia de trabalho para trabalho. Em geral, optar por uma ferramenta com o maior diâmetro de piloto possível é sua melhor aposta, pois tem a maior resistência e requer menos potência devido ao seu maior diâmetro de corte efetivo. Uma Fresa de Arredondamento com chanfro (flared) é preferida para fins de mistura (blending) se a peça puder ter um raio incompleto, pois isso permite mais tolerância e pode economizar tempo de preparação. Se não, no entanto, uma Fresa de Arredondamento sem chanfro (unflared) deve ser utilizada. Como é frequentemente o caso, escolher entre número de flautas resume-se à preferência do usuário, em grande parte. Materiais mais macios geralmente requerem menos flautas. À medida que o material fica mais duro, o número de flautas na sua ferramenta deve aumentar.
Máquina cnc
- VMC Tipo C vs. Ponte (Bridge Mill): Por Que Pontes Superam Tipo C
- Guia Especialista de Solução de Problemas em Fresas de Topo: Prevenção de Desgaste e Quebra
- 8 Erros Comuns que Encurtam a Vida da Fresa de Topo
- Prolongue a Vida da Sua Fresa: Estratégias Comprovadas para Reduzir Quebra e Economizar
- Escolha entre Brocas e Fresas de Topo: Diretrizes Essenciais
- Dominando Avanços para Fresas de Topo de Canal Único: Quando Desacelerar e Quando Acelerar
- Maximize a Eficiência com Estratégia Comprovada de Usinagem com Fresa de Topo de Canal Único
- Como o Raio de Canto Interno Influencia a Precisão da Usinagem CNC
- Fresas de Topo com Pastilhas: Guia Completo para Eficiência e Desempenho
- Guia Completo de M-Codes Haas Mill: Funções, Configurações e Uso