



Fatores Essenciais para Peças de Alumínio Personalizadas: Reduzindo Deformação no Processamento CNC
Existem muitas razões para a deformação de peças de alumínio durante o processamento CNC, relacionadas a materiais, formas das peças, condições de produção, entre outros. Os principais aspectos são: deformação causada por tensão interna do blank, força de corte, calor de corte e força de fixação. O processamento CNC de alumínio tem grande impacto no tratamento das peças, especialmente com peças personalizadas, onde o processo principal deve receber atenção rigorosa.
Medidas de Processo para Reduzir Deformação
1. Reduzindo a Tensão Interna do Blank
A tensão natural do blank pode ser parcialmente eliminada por envelhecimento natural ou artificial e tratamento por vibração. O pré-processamento também é eficaz. Para blanks de cabeça grande, devido à grande margem, a deformação após o processamento também é grande. Se a parte excedente do blank for pré-processada e a margem restante de cada parte reduzida, não só a deformação do processo subsequente diminui, mas também parte da tensão interna é liberada após pré-processamento e repouso por certo período.
2. Melhorando a Capacidade de Corte da Ferramenta
O material e parâmetros geométricos da ferramenta influenciam significativamente a força de corte e o calor. A seleção correta da ferramenta é essencial para reduzir a deformação da peça.
2.1 Seleção Racional dos Parâmetros Geométricos da Ferramenta
Ângulo de ataque: Mantendo a resistência do fio de corte, o ângulo de ataque é selecionado adequadamente. Por um lado, o fio de corte afiado pode ser afiado, reduzindo a deformação de corte para remoção suave de cavacos, diminuindo força e temperatura de corte. Nunca use fresa de ângulo de ataque negativo.
Ângulo de folga: O tamanho do ângulo de folga influencia diretamente o desgaste da face lateral e a qualidade da superfície usinada. Espessura de corte é condição séria para selecionar o ângulo de folga. No desbaste, devido ao avanço grande, carga pesada, geração de calor elevada e boas condições de dissipação da ferramenta, o ângulo de folga deve ser menor. No acabamento, o fio deve ser afiado, reduzindo atrito entre a face lateral e superfície usinada, e a deformação elástica é reduzida. Portanto, o ângulo de folga deve ser maior.
Ângulo de hélice: Para fresamento suave e redução da força, o ângulo de hélice deve ser o maior possível.
Ângulo de avanço: Reduzir adequadamente o ângulo de avanço melhora a dissipação de calor e reduz a temperatura média da zona de usinagem.
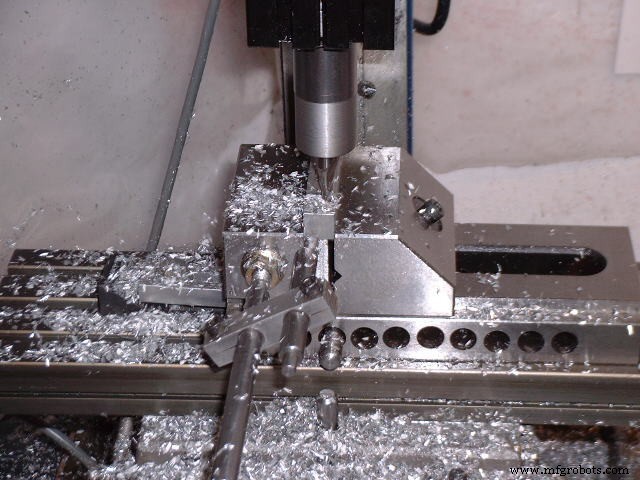
2.2 Melhoria da Estrutura da Ferramenta
- Reduzir o número de dentes da fresa e aumentar o espaço para cavacos. Devido à grande plasticidade do alumínio, a deformação de corte é grande, exigindo amplo espaço para cavacos. Por isso, o raio do fundo do canal de cavacos deve ser grande e o número de dentes pequeno.
- Usar dentes de afiação fina. O valor de rugosidade do fio de corte é menor que Ra = 0,4 µm. Antes de usar faca nova, use pedra fina para afiar levemente a frente e atrás dos dentes para eliminar rebarbas e serrilhas leves remanescentes da afiação. Isso reduz calor de corte e deformação.
- Controlar rigorosamente o padrão de desgaste da ferramenta. Após desgaste, a rugosidade da peça aumenta, temperatura de corte sobe, deformação da peça aumenta também. Além de selecionar materiais de ferramenta de alta resistência ao desgaste, o padrão de desgaste não deve exceder 0,2 mm, caso contrário, facilita formação de aresta de construção. Ao cortar, a temperatura da peça não deve exceder 100 °C para evitar deformação.
2.3 Melhoria do Método de Fixação da Peça
Para peças de alumínio de parede fina com baixa rigidez, os seguintes métodos de fixação reduzem distorção:
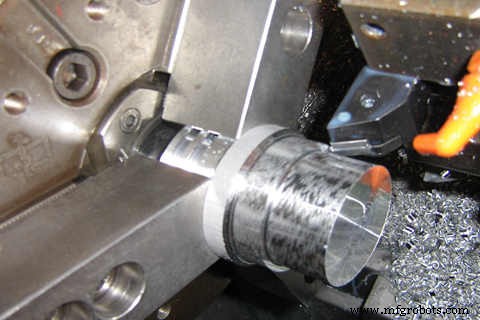
- Para peças de bucha de parede fina, se mandril de três garras auto-centrante ou mandril de collet for usado para fixar na direção radial, uma vez que a peça solta após usinagem, ela inevitavelmente deforma. Nesse caso, deve-se usar método de pressionar a face axial com boa rigidez. Para posicionar o furo interno, faz-se um mandril roscado rosqueado no furo interno da peça, pressiona-se uma placa de cobertura contra a face final e aperta-se com porca. Ao usinar o círculo externo, evita-se deformação por fixação, obtendo precisão satisfatória.
- Ao processar peças de parede fina e chapas finas, é melhor usar ventosas a vácuo para obter distribuição uniforme da força de fixação, e usinar com pequeno avanço, prevenindo bem a deformação.
- Além disso, método de enchimento também pode ser usado. Para aumentar a rigidez do processo da peça de parede fina, o meio pode ser preenchido dentro da peça para reduzir deformação durante fixação e corte. Por exemplo, funde-se urea com 3% a 6% de nitrato de potássio na peça, e após usinagem, mergulha-se em água ou álcool, dissolvendo e removendo o enchimento.
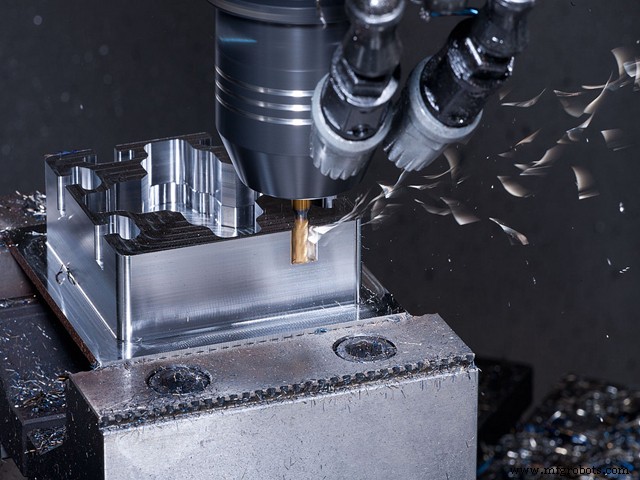
2.4 Arranjo Racional dos Procedimentos
Durante corte de alta velocidade, devido a grandes margens e corte intermitente, o fresamento frequentemente produz vibrações que afetam precisão e rugosidade. Por isso, o processo CNC de alta velocidade geralmente divide-se em: desbaste — semiacabamento — limpeza — acabamento — acabamento final. Para peças com alta precisão, às vezes é necessário realizar segundo semiacabamento antes de todo acabamento.
Após desbaste, as peças podem resfriar naturalmente, eliminando tensões internas causadas pelo desbaste e reduzindo distorção. A margem deixada após desbaste deve ser maior que a deformação, tipicamente 1 a 2 mm. No acabamento, a superfície acabada deve manter margem uniforme, geralmente 0,2–0,5 mm, para que a ferramenta fique em estado estável, reduzindo muito a deformação de corte e obtendo boa qualidade superficial e precisão.
Habilidades de Usinagem para Reduzir Deformação
Peças de alumínio deformam-se durante o processamento. Além dos motivos acima, o método operacional também é muito importante na prática.
- Para peças com grande margem, para melhores condições de dissipação de calor durante usinagem, evitar concentração de calor, deve-se usar usinagem simétrica. Se peça de 90 mm precisa ser usinada para 60 mm, se fresar um lado depois o outro, a planicidade fica 5 mm de uma vez. Se processado por avanços repetidos, cada lado usinado duas vezes. O tamanho final garante planicidade de 0,3 mm.
- Se há múltiplas cavidades em peças de chapa, não é aconselhável usar método cavidade por cavidade, que causa deformação por força desigual. Usa-se usinagem em multicamadas, cada camada processa todas as cavidades simultaneamente, depois a próxima camada, tensionando a peça uniformemente e reduzindo deformação.
- Reduzir força e calor de corte alterando a quantidade de corte. Dos três fatores, a profundidade de corte tem grande influência na força. Se a margem for muito grande, a força de uma passada será excessiva, deformando a peça, afetando a rigidez do fuso e reduzindo durabilidade da ferramenta. Se reduzir a profundidade, a eficiência cai muito. Porém, o fresamento de alta velocidade em CNC supera isso. Reduzindo a profundidade, desde que o avanço aumente e a velocidade da máquina aumente, a força de corte diminui e a eficiência é mantida.
- A ordem do corte também deve ser observada. O desbaste enfatiza eficiência e taxa de remoção por unidade de tempo. Geralmente usa-se fresamento convencional (up-cut), removendo material excedente da superfície do blank na maior velocidade e menor tempo, formando basicamente o contorno geométrico para acabamento. O acabamento enfatiza alta precisão e qualidade, recomenda-se fresamento de avanço (down milling). Como a espessura de corte diminui gradualmente do máximo para zero, o grau de encruamento é muito reduzido, aliviando a deformação.
- Peças de parede fina deformam-se por fixação durante usinagem, mesmo no acabamento é difícil evitar. Para minimizar deformação, a peça de pressão pode ser afrouxada antes do acabamento atingir tamanho final, permitindo que a peça recupere sua forma original livremente, e depois pressionada levemente, apenas para fixar.
Segundo a sensação, isso alcança os resultados desejados. Em resumo, o ponto de aplicação da força de fixação deve ser preferencialmente na superfície de apoio, e a força aplicada na direção da rigidez da peça. Sob a premissa de garantir que a peça não solte, a força de fixação deve ser a menor possível.
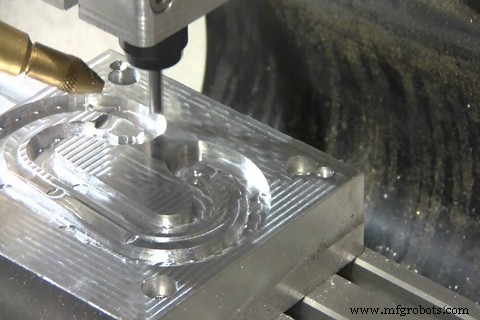
- Ao usinar peças com cavidades, tente não deixar a fresa entrar diretamente na peça como broca, o que resulta em espaço insuficiente para a fresa e remoção de cavacos não suave, causando superaquecimento, expansão e colapso da peça, fenômenos desfavoráveis como quebra de ferramenta. Primeiro, fure com broca do mesmo tamanho ou maior que a fresa, depois frese. Alternativamente, use software CAM para gerar programa de desbaste helicoidal.
O principal fator que afeta a precisão e qualidade superficial de peças de alumínio é a propensão à deformação durante o processamento, exigindo do operador certa experiência e habilidades operacionais.
Máquina cnc
- Cisalhamento (Shearing): Solução de Corte de Metal Rápida, Limpa e Versátil
- Guia Essencial para Escolher Máquina de Corte a Laser de Fibra para Metal
- Componentes Essenciais de uma Máquina de Corte a Laser de Fibra
- Usinagem Eficiente de Peças Pequenas de Alumínio: Produção de Alta Qualidade com Controle Preciso de RPM
- Usinagem CNC de Precisão para Peças Personalizadas – Soluções Rápidas, Precisas e Sob Medida
- Torneamento: O Processo CNC Chave para Oficinas de Usinagem de Precisão
- Corte por Waterjet Explicado: Técnica de Fabricação Precisa e Versátil
- Usinagem de Precisão Explicada: Dicas Principais e Melhores Práticas para Operações CNC
- Dominando Velocidade de Corte, Profundidade e Avanço para Peças CNC Personalizadas
- Corte a Fio EDM Explicado: Como a Usinagem por Descarga Elétrica Molda Cortes Precisos