



Fatores Essenciais para Usinagem CNC de Precisão em Alumínio
Peças e produtos de precisão em alumínio são populares por seu peso leve e aparência requintada, sendo cada vez mais amplamente usados em necessidades industriais e diárias. Com o avanço contínuo da ciência e tecnologia, a demanda das pessoas por diversidade de produtos está ficando cada vez mais forte. Portanto, os requisitos de processo de produtos de liga de alumínio estão ficando cada vez mais altos, e a demanda de mercado está ficando cada vez mais alta. Para atender às necessidades das pessoas por diversidade e alta qualidade de produtos de carcaça de liga de alumínio, fabricantes de usinagem CNC de liga de alumínio resumem as habilidades de processo durante o processamento e os problemas que devem ser observados na usinagem CNC de alumínio.
1. Escolha Método de Usinagem Adequado
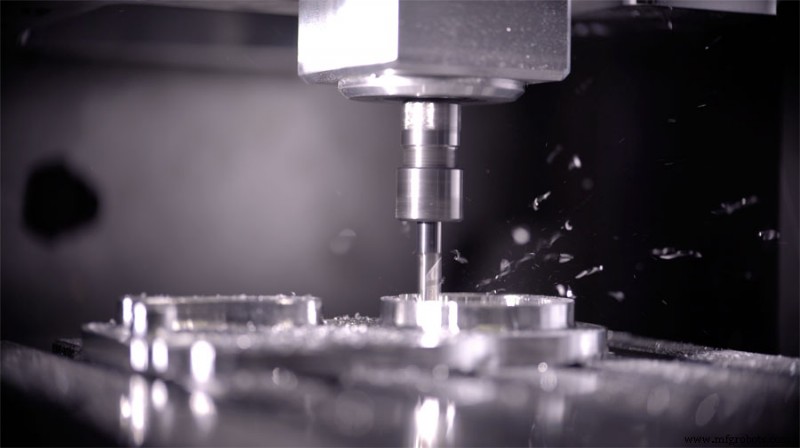
A usinagem CNC é um método de processamento que racionaliza o corte e também é um processo comum na usinagem de precisão de alumínio. Usa fresas de topo com funções de corte multidirecionais, interpolação de corte em espiral e interpolação de corte de contorno. Um pequeno número de furos é processado por um pequeno número de ferramentas.
2. Fresas Esféricas Podem Ser Usadas Com Interpolação Espiral Para Processar Continuamente Furos Cônicos
Fresas esféricas e brocas de interpolação espiral podem ser usadas para alisar e chanfrar. A fresa de topo coopera com a interpolação de corte de contorno, que pode realizar semi-acabamento e usinagem de peças de precisão nos furos. A fresa de topo usada para processamento de rosca pode ser usada com interpolação espiral para processar vários furos roscados.
Se furos de alta precisão de qualquer tamanho são processados para peças de precisão de liga de alumínio de alta eficiência, a função de interpolação de ferramenta pode ser usada. Especialmente quando a fresagem de alta velocidade é usada, a carga em cada dente é relativamente leve. Portanto, a mesma fresa de topo de metal duro revestido pode ser usada para realizar usinagem de furos de alta velocidade e alta precisão em uma variedade de materiais a serem processados.
Além disso, é necessário dominar a técnica de processamento e habilidades de processamento na usinagem CNC de alumínio.
3. Escolha Uma Quantidade Racional de Corte
A equipe pode escolher a velocidade de corte a ser usada de acordo com o material a ser processado, a dureza, o estado de corte, o tipo de material e a profundidade de corte. Estas condições são necessárias para reduzir efetivamente o desgaste da máquina.
4. Escolha A Ferramenta Certa
Ângulo de ataque: Sob a condição de manter a resistência do fio de corte, o ângulo de ataque deve ser apropriadamente selecionado para ser maior. Um lado pode afiar um fio afiado, o que também pode reduzir a deformação de corte, tornar a remoção de cavacos mais suave e reduzir a força de corte e o calor de corte. Nunca use ferramentas de ângulo de ataque negativo.
Ângulo de folga: O tamanho do ângulo de folga tem efeito direto no desgaste da face de folga e na qualidade da superfície usinada. A espessura de corte é uma condição importante para selecionar o ângulo de folga. Durante o desbaste, devido à grande taxa de avanço, carga de corte pesada e grande geração de calor, boas condições de dissipação de calor da ferramenta são necessárias. Portanto, o ângulo de folga deve ser selecionado menor. No acabamento, o fio de corte precisa ser afiado, para reduzir o atrito entre a face de folga e a superfície usinada, e reduzir a deformação elástica. Portanto, o ângulo de folga deve ser selecionado maior.
Ângulo de hélice: Para tornar a fresagem suave e reduzir a força de fresagem, o ângulo de hélice deve ser selecionado o maior possível.
Ângulo de entrada: Reduzir apropriadamente o ângulo de entrada pode melhorar efetivamente as condições de dissipação de calor e reduzir a temperatura média da área de processamento.
Reduza o número de dentes da fresa e aumente o espaço para cavacos.
Devido à maior plasticidade do material de liga de alumínio, maior deformação de corte durante a usinagem e um maior espaço de armazenamento de cavacos, o raio do fundo do bolso de cavacos deve ser maior e o número de dentes da fresa deve ser menor. Por exemplo, fresas abaixo de φ20mm usam dois dentes, e fresas com φ30-φ60mm são melhores para usar três dentes para evitar deformação de peças de alumínio de parede fina causada por entupimento de cavacos.
Afinação fina dos dentes: O valor de rugosidade da aresta de corte dos dentes deve ser menor que Ra=0,4um. Antes de usar uma faca nova, você deve afiar levemente a frente e o verso dos dentes com uma pedra de óleo fina para eliminar rebarbas residuais e serrilhas leves ao afiar os dentes. Dessa forma, não apenas o calor de corte pode ser reduzido, mas também a deformação de corte é relativamente pequena.
Controle rigoroso do padrão de desgaste da ferramenta: Após a ferramenta desgastar, o valor de rugosidade da superfície da peça aumenta, a temperatura de corte sobe e a deformação da peça aumenta. Portanto, além da seleção de materiais de ferramenta com boa resistência ao desgaste, o padrão de desgaste não deve ser maior que 0,2mm, caso contrário é fácil produzir aresta construída. Ao cortar, a temperatura da peça geralmente não deve exceder 100°C para evitar deformação.
5. Escolha Um Dispositivo de Fixação Racional
As peças devem atender plenamente às necessidades da máquina para reduzir erros de posicionamento desnecessários, e ferramentas de aperto especiais devem ser selecionadas.
6. Determine Uma Rota De Processamento Racional
Tente encurtar a rota de usinagem o máximo possível para reduzir o desgaste da máquina.
No corte de alta velocidade, devido à grande folga de usinagem e corte intermitente, o processo de fresagem frequentemente produz vibração, o que afeta a precisão de usinagem e a rugosidade superficial. Portanto, o processo CNC de corte de alta velocidade pode geralmente ser dividido em: usinagem rough - semi-acabamento, usinagem de limpeza de cantos, acabamento e outros processos.
Para peças com altos requisitos de precisão, às vezes é necessário realizar semi-acabamento secundário e depois acabamento. Após usinagem rough, as peças podem ser resfriadas naturalmente para eliminar tensão interna causada pela usinagem rough e reduzir deformação. A folga deixada após usinagem rough deve ser maior que a quantidade de deformação - geralmente 1-2mm. Durante o acabamento, a superfície de acabamento da peça deve manter uma folga de usinagem uniforme, geralmente 0,2-0,5mm é apropriado, para que a ferramenta esteja em um estado estável durante o processo de usinagem, o que pode reduzir muito a deformação de corte, obter boa qualidade de usinagem superficial e garantir a precisão do produto.
Processo de manufatura
- O Que é Usinagem CNC? Visão Histórica e Capacidades Modernas
- Usinagem CNC Explicada: Manufatura de Precisão para Peças Metálicas e Plásticas
- Usinagem CNC Explicada: Fabricação de Precisão de Metais
- 7 Estratégias Comprovadas para Prevenir Deformação de Alumínio na Usinagem CNC
- Usinagem de Precisão Explicada: Dicas Principais e Melhores Práticas para Operações CNC
- Entendendo a Usinagem CNC de 5 Eixos: Precisão Avançada para Peças Complexas
- Usinagem CNC de 5 Eixos Explicada: Precisão e Eficiência para Peças Complexas
- Entendendo Usinagem CNC de 5 Eixos: Benefícios e Aplicações
- Entendendo o Torno CNC para Rodas de Alumínio: Função, Características e Benefícios
- Máquina CNC de Furação e Rosqueamento: Soluções de Precisão para Furação e Rosqueamento