



Otimizando o Ciclo de Furação Fanuc G81 para Furação de Centragem Eficiente
O ciclo de furação G81 é usado para operações simples de furação/furação de centragem.
Sintaxe
G81 X... Y... Z... R... K... F...
| Parâmetro | Descrição |
|---|---|
| X | Posição do furo no eixo X. |
| Y | Posição do furo no eixo Y. |
| Z | Profundidade, a ferramenta percorrerá com avanço até a profundidade Z a partir do plano R. |
| R | Posição do plano R. |
| K | Número de repetições do ciclo (se necessário) |
| F | Avanço. |
Uma vez definido o ciclo de furação G81, o ciclo enlatado é repetido a cada posição X-Y em blocos sequenciais. Portanto, o ciclo de furação G81 deve ser cancelado com G80.
Uso
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 X30 N60 Y30 N70 X90 N80 Y10 N90 G80
No exemplo acima, a furação começará com o ciclo G81 em X10 Y30, então o primeiro furo será em X10 Y30, o segundo em Y10, terceiro em X30, quarto em Y30, quinto em X90 e o último em Y10, porque o próximo bloco tem o código G80, então o ciclo de furação não será mais repetido.
Funcionamento
Aqui está descrito brevemente como o ciclo de furação G81 opera:
1- Deslocamento rápido para a posição especificada nos eixos x,y (posição de furação).
2- Deslocamento rápido para a posição do plano R.
3- Furação com avanço especificado do plano R até a posição de profundidade Z.
4- Deslocamento rápido para o nível inicial ou plano R, dependendo dos modos G98, G99.
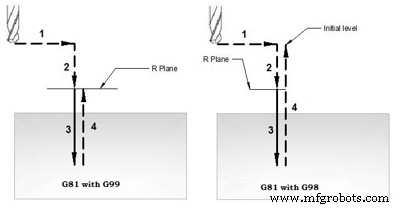
Funcionamento do ciclo de furação G81
Modos G98 G99
Após completar a profundidade de furação, o retorno é feito com avanço rápido, a altura de retorno pode ser controlada usando G98 ou G99.
G98 A broca retornará ao nível inicial
G99 A broca retornará ao plano R.
G98, G99 podem ser usados múltiplas vezes durante o ciclo de furação G81.
Exemplo
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 G98 X30 N60 G99 Y30 N70 X90 N80 Y10 N90 G80
Furação Repetida
Com o ciclo de furação G81, a operação de furação pode ser repetida múltiplas vezes. A furação é repetida K vezes quando esse parâmetro é dado com o ciclo de furação G81.
Furação repetida é normalmente usada com modo incremental G91, e um bom exemplo de furação repetida é furação de placa de grade. O exemplo para furação repetida é dado abaixo.
Exemplos de Funcionamento
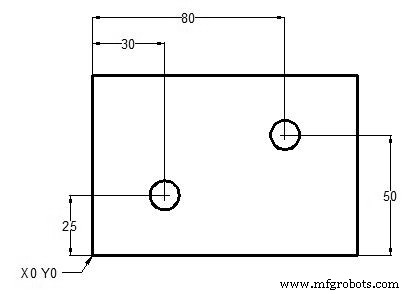
Exemplo de Ciclo de Furação G81
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S1200 M03 N40 G43 H01 Z5 M08 N50 G81 Z-10 R2 F75 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
Exemplo G98 G99
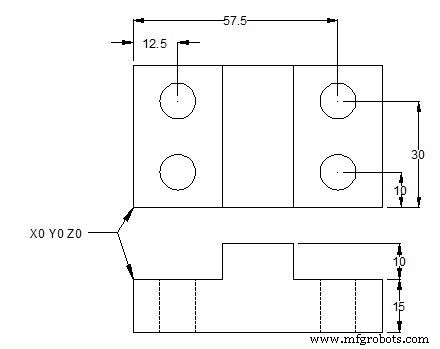
Uso do ciclo de furação G81 com G98 G99
N10 M06 T1 N20 G90 G00 X12.5 Y10 Z12 S1000 M03 N30 G99 G81 X12.5 Y10 Z-17 R2 F75 N40 Y30 N50 G98 X57.5 N60 G99 Y10 N70 G91 G80 G28 X0 Y0 Z0 M05 N80 M30
Exemplo de Furação Repetida
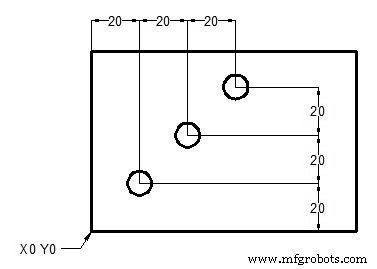
Furação repetida com Ciclo de Furação G81
T1 M6 G00 G90 G40 G21 G17 G94 G54 X0 Y0 S1000 M03 G43 H1 Z100 Z3 G81 G99 G91 X20 Y20 R3 Z-20 K3 F100 M08 G80 G00 G90 Z100 M30
OU
T1 M6 G00 G90 G40 G21 G17 G94 G54 X20 Y20 S1000 M03 G43 H1 Z100 Z3 G81 G99 R3 Z-20 F100 M08 G91 X20 Y20 K2 G80 G00 G90 Z100 M30
Máquina cnc
- Dominando o Ciclo de Rosqueamento G76 Fanuc CNC: Guia Completo
- Furação de Picotagem Eficiente em Torno Fanuc CNC Usando Ciclo G74
- Domine o Ciclo de Canaleta Fanuc G75 para Operações CNC Precisas
- Domine o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Prático de Furação Repetida
- Exemplo de Fresamento CNC: Dominando o Ciclo Enlatado de Furação G81
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Dominando o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Passo a Passo
- Criação de Ciclo Personalizado G81 de Furação Usando Macro Fanuc e Chamada Modal G66
- ECS G81/3: Ciclo de Furação de 3 Camadas – Furação Multi-Zona Eficiente
- Ciclo de Furação Padrão ECS G81: Entrada de Dados de Precisão e Configuração de Parâmetros