



Dominando o Ciclo de Furação G82 com Pausa – Exemplo de Programa CNC de Fresamento
O ciclo de furação G82 com pausa pode ser usado para furação normal onde o fundo do furo precisa de usinagem mais precisa.
Caso contrário, se você deseja apenas um ciclo de furação sem tempo de pausa no fundo do furo, o ciclo de furação G81 é um grande economizador de tempo.
O exemplo a seguir ilustra o uso do ciclo de furação G82.
Programa de Exemplo de Fresamento CNC com Ciclo de Furação G82
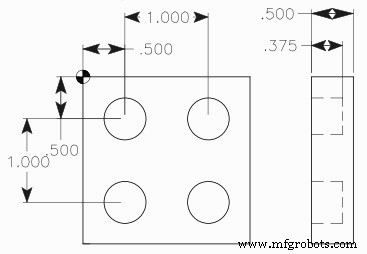
O10076 N10 T11 M06 N20 G90 G54 G00 X0.5 Y-0.5 N30 S1200 M03 N40 G43 H11 Z1. M08 N50 G82 G99 Z-0.375 P1 R0.1 F7.5 N60 X1.5 N70 Y-1.5 N80 X0.5 N90 G80 G00 Z1. M09 N100 G53 G49 Z0. M05 N110 M30
Nota N50 – Máquinas CNC com controle Fanuc usarão P1000 em vez de P1, que é usado para máquinas Haas CNC.
Ciclo de Furação Peck Fanuc G83 – Guia de Furação de Furos Profundos
Referência Abrangente de G-Codes para Tornos Hurco: Consoles Dual-Screen e Max
Máquina cnc
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Fanuc G20: Dominando a Programação CNC em Polegadas – Exemplo Prático
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Ciclo Enlatado G75 para Canaleta: Exemplo e Guia de Programação CNC
- Programa Exemplo: Furação G81 e G83 com Níveis de Retorno G98/G99
- Exemplo de Fresamento CNC: Dominando o Ciclo Enlatado de Furação G81
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Programação de Fresadora CNC: Exemplo Guia para Iniciantes
- Exemplo Completo do Ciclo de Faceamento Fanuc G94 para Usinagem CNC
- Ciclo de Furação ECS G82 com Pausa para Quebra de Cavacos