



Chanfro Okuma G75: Dominando a Precisão de Arestas em C
Chanfro em C Okuma G75
O código G Okuma G75 é usado para chanfrar uma aresta cortante.
- G75 é eficaz apenas no modo G01.
- G75 é não-modal e ativo apenas no bloco comandado.
Programação Okuma G75
G75 X Z L
Parâmetros
| Parâmetro | Descrição |
|---|---|
| X, Z | Coordenadas do ponto de interseção. |
| L | Tamanho da face chanfrada. O sinal é determinado pela direção do movimento do eixo; “+” quando o eixo Z (eixo X) move na direção positiva após movimento do eixo X (eixo Z). “-” quando o eixo Z (eixo X) move na direção negativa após movimento do eixo X (eixo Z). |
Programa de Exemplo Okuma G75
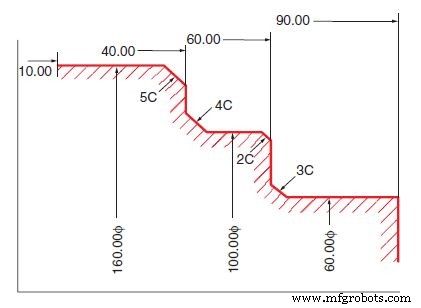
: : N101 G01 X60 Z92 F0.1 N102 G75 Z60 F0.05 L3 N103 G75 X100 L-2 N104 G75 Z40 L4 N105 G75 X160 L-5 N106 Z10 : :
Chanfro Automático de Qualquer Ângulo
Se chanfro for necessário em arestas com ângulo diferente de 90°, a função de chanfro automático pode ser usada para programar chanfro facilmente.
Programa de Exemplo
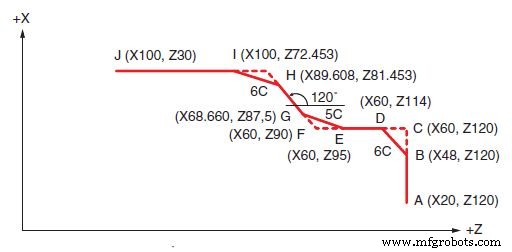
: : N100 G00 X20 Z120 N110 G75 G01 X60 L6 F0.1 N120 G75 Z90 L5 N130 G75 A120 X100 L6 N140 Z30 : :
Arredondamento Preciso de Arestas Cortantes Usando Código G Okuma G76
Guia Passo a Passo de Programação CNC para EDM de Corte a Fio Sodick
Máquina cnc
- Dominando Dobra de Chapa Metálica com Prensa Dobradeira: Técnicas, Potência CNC e Insights da Indústria
- 5 Dicas de Especialista para Selecionar Serviço de Reparo CNC Certo
- Checklist Essencial de Manutenção Preventiva para Máquinas CNC
- BDE Aumenta Precisão CNC com Nova Célula de Usinagem Okuma MB 5000
- Okuma America Lança Torno CNC Crown Avançado para Manufatura de Precisão
- Okuma Revela Programação Conversacional em Máquinas‑Chave
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Domine o Ciclo de Canaleta Fanuc G75 para Operações CNC Precisas
- Ciclo de Sulcamento Fanuc G75 Otimizado: Guia de Formato de Linha Única
- Ciclo Enlatado G75 para Canaleta: Exemplo e Guia de Programação CNC