



Referência Completa de Códigos G e M para EDM de Fio Sodick
Listas completas de códigos G e M para EDM de fio Sodick com controles CNC Mark 25 Mark 21.
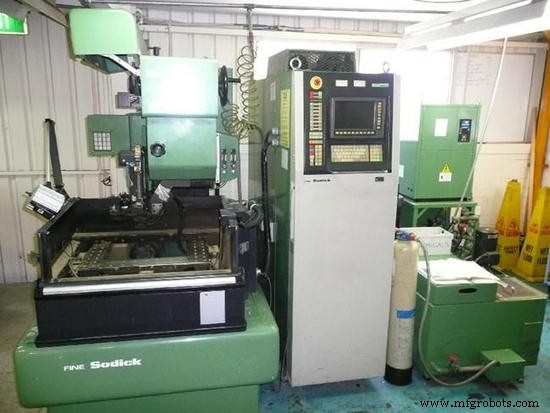
Lista de Códigos G
| Código G | Descrição |
|---|---|
| G00 | Movimento Rápido (aparece como linha pontilhada em gráficos) |
| G01 | Movimento de Corte em Linha Reta |
| G02 | Movimento de Corte Circular – Horário (CW) |
| G03 | Movimento de Corte Circular – Anti-horário (CCW) |
| G04 | Pausa (ex: G04 x5.0 para pausar 5 segundos apenas em canto agudo) |
| G05 | Imagem Espelhada Eixo X (deixa exibição CRT vermelha quando ligado) |
| G06 | Imagem Espelhada Eixo Y (deixa exibição CRT vermelha quando ligado) |
| G08 | Troca X-Y (transforma x,y,u,v em letras minúsculas quando ligado) |
| G09 | Cancelar G05, G06, G08 |
| G11 | Pulo de Bloco Ligado (ativa código de barra / no programa NC) |
| G12 | Pulo de Bloco Desligado |
| G13 | AWT REF=1 Recuperação de quebra de fio com descarga C888 |
| G14 | AWT REF=0 Recuperação de quebra de fio desligada |
| G15 | AWT REF=2 Recuperação de quebra de fio sem descarga C888 |
| G20 | Modo Polegada |
| G21 | Modo Métrico |
| G22 | Limite Suave Ligado |
| G23 | Limite Suave Desligado |
| G26 | Rotação de Padrão Ligada (ex: G26 RA45.0) |
| G27 | Rotação de Padrão Desligada |
| G28 | Retorno ao Ponto de Referência G29 |
| G29 | Memória de Ponto de Referência (para rosca de fio automática) |
| G30 | Retorno à Última Localização G92 |
| G40 | Cancelamento de Compensação de Raio de Fio |
| G41 | Compensação de Raio de Fio à Esquerda |
| G42 | Compensação de Raio de Fio à Direita |
| G50 | Cancelamento de Conicidade |
| G51 | Conicidade à Esquerda |
| G52 | Conicidade à Direita |
| G54 | Sistema de Coordenadas de Peça Número 0 |
| G55 | Sistema de Coordenadas de Peça Número 1 |
| G56 | Sistema de Coordenadas de Peça Número 2 |
| G57 | Sistema de Coordenadas de Peça Número 3 |
| G58 | Sistema de Coordenadas de Peça Número 4 |
| G59 | Sistema de Coordenadas de Peça Número 5 |
| G74 | 4 Eixos Ligado |
| G75 | 4 Eixos Desligado |
| G80 | Toque do Sensor |
| G81 | Mover para Limites |
| G82 | Mover para Metade da Exibição do Eixo |
| G83 | Ler Posição Atual e Armazenar em Registro H |
| G90 | Definir Modo Absoluto |
| G91 | Definir Modo Incremental |
| G92 | Atribuir Valores aos Displays de Eixo no Sistema de Coordenadas de Peça Atual |
| G97 | Atribuir Valores aos Displays de Eixo em TODOS os Sistemas de Coordenadas de Peça |
| G104 | Pausa em Todos os Cantos Agudos (ex: G104 X5.0) |
| G105 | Cancelar código G104 |
| G140 | Deslocamento 4 Eixos Desligado |
| G141 | Deslocamento 4 Eixos à Esquerda |
| G142 | Deslocamento 4 Eixos à Direita |
| G154 A G159 | Tela de Coordenadas de Peça 10 a 15 |
| G254 A G259 | Tela de Coordenadas de Peça 20 a 25 |
| G354 A G359 | Tela de Coordenadas de Peça 30 a 35 |
| G454 A G459 | Tela de Coordenadas de Peça 40 a 45 |
| G554 A G559 | Tela de Coordenadas de Peça 50 a 55 |
| G654 A G659 | Tela de Coordenadas de Peça 60 a 65 |
| G754 A G759 | Tela de Coordenadas de Peça 70 a 75 |
| G854 A G859 | Tela de Coordenadas de Peça 80 a 85 |
| G954 A G959 | Tela de Coordenadas de Peça 90 a 95 |
| FLAG2D0 | Código M01 desligado |
| FLAG2D1 | Código M01 ligado |
| FLAG3D | entrada de fator de escala |
Lista de Códigos M
| Código M | Descrição |
|---|---|
| M00 | Parada de Programa |
| M01 | Parada Opcional |
| M02 | Fim de Programa |
| M03 | Pulo AWT |
| M05 | Toque do Sensor Desligado |
| M06 | Desabilitar Potência EDM Durante Movimento. |
| M33 | Rotacionar Braço de Descarte de Ponta de Fio para Frente. Use para remover o recipiente de ponta de fio. |
| M43 | Rotacionar Braço de Descarte de Ponta de Fio para Trás. |
| M98 | Pular para Sub-rotina do programa principal. |
| M99 | Retornar de Sub-rotina para o programa principal. |
Lista de Códigos T
| Código T | Descrição |
|---|---|
| T80 | Acionamento do Fio Ligado |
| T81 | Acionamento do Fio Desligado |
| T82 | Dreno do Tanque de Trabalho Fechado |
| T83 | Dreno do Tanque de Trabalho Aberto |
| T84 | Modo de Lavagem de Alta Pressão Ligado (lavagem alta) |
| T85 | Modo de Lavagem de Alta Pressão Desligado (lavagem baixa) |
| T86 | Bomba de Lavagem Ligada |
| T87 | Bomba de Lavagem Desligada |
| T89 | Mudar para Usinagem Não Submersa |
| T90 | Cortar Fio pela Sequência 1 do Rosca-Fio Automático |
| T91 | Rosquear Fio pela Sequência 2 do Rosca-Fio Automático |
| T94 | Mudar para Usinagem Submersa |
| T96 | Bomba de Enchimento do Tanque de Trabalho Ligada |
| T97 | Bomba de Enchimento do Tanque de Trabalho Desligada |
Guia Passo a Passo de Programação CNC para EDM de Corte a Fio Sodick
Substituição Eficiente de Barra de Alargamento no Controle CNC EPM: Guia Passo a Passo
Máquina cnc
- Usinagem EDM de Fio: Guia Especialista para Corte de Precisão e Benefícios Avançados
- EDM de Penetração vs EDM de Fio: Diferenças-Chave e Aplicações Explicadas
- 5 Benefícios e Aplicações Essenciais da Tecnologia Wire EDM
- Corte a Fio EDM Explicado: Como a Usinagem por Descarga Elétrica Molda Cortes Precisos
- Corte a Fio EDM: Guia Completo para Usinagem por Eletroerosão
- Corte a Fio CNC: Definição, Processo e Aplicações
- A Avançada Máquina de Corte por Fio EDM: Precisão e Confiabilidade
- Máquinas Wire EDM de Primeira Linha: Soluções de Corte de Precisão de Taiwan
- Como Funciona o Corte a Fio EDM CNC e Seus Benefícios
- Entendendo a Fabricação EDM: Precisão e Potência na Remoção de Material