



Revolucionando a Propulsão Marítima: Automação de Ponta da Mercury Marine
Como orgulho do estado de Wisconsin, a Mercury Marine é localmente conhecida simplesmente como "Merc". As raízes de 81 anos deste ícone americano dão-lhe história rica, tornando-o orgulho da comunidade e favorito do público náutico. Enquanto isso, seu sucesso faz a Merc a inveja dos concorrentes. A Mercury Marine é fabricante líder mundial de todos os tipos de sistemas de propulsão marítima — uma divisão de US$ 2,6 bilhões da Brunswick Corp. que emprega mais de 5.200 pessoas em múltiplas localidades ao redor do mundo.
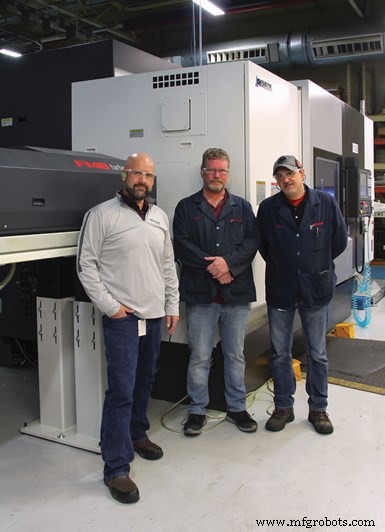
Jason Noworatzky, Bill Cusick e Chris Erke (E-D) fazem parte da equipe que produz todos os engrenagens e eixos para as transmissões internas e externas da Mercury Marine usadas mundialmente.
Mais de 80 anos de desenvolvimento inovador de motores de barco deixaram a localização de Fond du Lac, Wisconsin, um repositório extremamente conhecido de proeza de engenharia e excelência de produção. O campus expansivo atual junto à Interestadual 41 possui mais de 2,5 milhões de pés quadrados contendo todo tipo de disciplinas de engenharia e manufatura junto com aproximadamente 3.300 indivíduos que fazem tudo acontecer.
Na Planta 4, todos os engrenagens e eixos são produzidos para todas as transmissões internas e externas da Mercury Marine fabricadas em suas plantas ao redor do mundo. Este empreendimento massivo inclui eixos de hélice, eixos de transmissão, eixos de direção, engrenagens à frente, engrenagens de ré e pinhões para todos os motores MerCruiser internos e de popa, popas MerCruiser Alpha e Bravo, motores diesel Mercury e popas diesel, Mercury SportJet, e todos os motores de popa. O homem responsável pela equipe de engenheiros de fabricação, engenheiros industriais e programadores requeridos para esta tarefa pesada é Jason Noworatzky, gerente de engenharia da Planta 4. Para tudo que envolve o processo de fabricação de eixos e engrenagens, Sr. Noworatzky e sua equipe criam e estabelecem procedimentos de fabricação e qualidade junto com despesas de capital necessárias para produzir as peças eficientemente e, mais importante, atender às rigorosas especificações da Mercury. Em seguida, selecionam as melhores máquinas e automação baseadas em velocidade, custo de mão de obra e perfeição da peça. "Qualidade — construímos o processo em torno disso", diz Sr. Noworatzky.
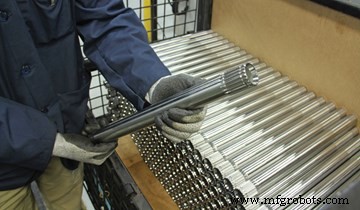
Esta seção de eixo de direção para os motores de popa da empresa era originalmente produzida em célula de cinco máquinas com dois operadores, mas agora é manuseada por um torno de dois fusos e duas torretas combinado com alimentador de barras e descarregador.
Um componente particularmente intensivo em mão de obra é uma seção oca de eixos de direção usados nos motores de popa da Mercury Marine. O processo anterior era célula multi-máquina. Iniciando o processo estava um torno de fuso único com torreta única e contraponto com alimentador de barras. Então era transportado para outra máquina para operação de furação. Em seguida, peças movidas para outra máquina para operação de retífica sem centros, e então transportadas para operação final de corte de engrenagens por hobbing. Este método de produção foi empregado por décadas. "Estou aqui há 25 anos, e sempre foi feito assim", diz Bill Cusick, engenheiro de fabricação.
Eventualmente ficou aparente que as máquinas nestas células precisariam ser substituídas. Buscando solução moderna, Sr. Cusick investigou máquinas novas e modernas. "A tecnologia finalmente alcançou para que agora pudéssemos empregar todos os processos em uma máquina", nota Sr. Cusick. "Não precisávamos mais rodá-las nas velhas máquinas de hobbing."
Chris Erke, programador sênior, opina sobre a qualidade. "É difícil manter posição verdadeira e circularidade indo de uma máquina para outra em vez de fazer tudo em uma máquina onde você pode controlá-lo."
Um Equilíbrio Fino
"Grande parte desta mudança para nós tem sido qualidade", diz Sr. Cusick. "Significa feito em uma máquina." A equipe teve que fazer um equilíbrio fino entre capacidade e capacidades da máquina, número de máquinas e requisitos de produção projetados. Após criar uma espécie de placar, uma solução venceu. Sr. Cusick foi ao revendedor local de máquinas-ferramenta de confiança da empresa, Morris Midwest, e iniciou diálogo sobre substituição das velhas células de cinco máquinas. "Criamos um SOW (Statement of Work) explicando que queríamos um torno que fará nosso processo de usinagem completo", diz Sr. Cusick. "Tínhamos uma boa ideia do que achávamos que implicaria obter o tempo de ciclo necessário ao adicionar as operações adicionais."
Sr. Cusick e Sr. Erke repassaram à Morris Midwest que acreditavam que um torno com duas torretas e dois fusos, combinado com alimentador de barras e descarregador, funcionaria. "Com as novas tecnologias, não achávamos que seria problema produzir para que entre de um lado e saia pronto", comenta Sr. Erke. "Sabíamos muito bem como fazer completo, mas a Morris Midwest selecionou a máquina adequada, fez toda a engenharia e cuidou de todos os testes de aceitação."
A Ascensão do Frankenlathe
Em 2017, a primeira nova célula combinada de alimentador de barras/torno/descarregador foi entregue à Planta 4. Por seu tamanho e capacidades, o novo Okuma LT3000 EX foi carinhosamente apelidado de "Frankenlathe". Logo após, uma segunda célula (duplicata exata da primeira) foi posicionada ao lado da primeira e rapidamente apelidada de "Noiva do Frankenlathe" pela equipe da oficina.
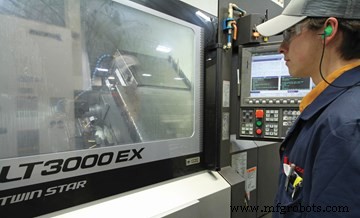
Três tornos Okuma LT3000 EX, com alimentadores de barras e descarregadores, foram adicionados para lidar com a produção dos eixos.
Os "Frankenlathes" são ambos ladeados por máquinas da Edge Technologies que tornam o processo uma verdadeira vantagem tecnológica "one-and-done". A automação empregada nesta configuração atual foi a peça faltante para produzir a peça "one-and-done" com a qualidade requerida. O Okuma LT3000 EX é torno de arquitetura aberta, centro de torneamento twin-spindle altamente flexível na classe de mandril de 8 polegadas. Esta máquina multi-função horizontal twin-spindle integra funções de torno e fresa/furação em todas as torretas.
As duas primeiras células foram equipadas com alimentadores de barras FMB Turbo 5-65. Estas são unidades estilo magazine que alimentam barras de até 12 pés e possuem canais cheios de óleo que criam efeito de mancais hidrodinâmicos ao redor de barras girando para funcionamento suave. A capacidade de armazenamento do magazine é 11 polegadas nas unidades padrão. Com o comprimento da peça e tempo de ciclo para esta seção de eixo, o Okuma pode processar bastante pés lineares de tubulação durante um turno, então a Edge Technologies adicionou o Edge BarLift, sistema de carregamento de magazine estendido que possui 28 polegadas adicionais de estoque para rodadas mais longas sem o operador precisar carregar manualmente o alimentador.
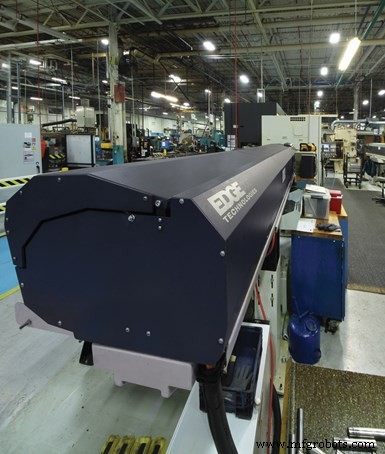
Os alimentadores de barras estilo magazine FMB Turbo 5-65 de 12 pés possuem canais cheios de óleo que criam efeito de mancais hidrodinâmicos ao redor de barras girando para funcionamento suave.
"Podemos ter tido um ou dois tornos que tinham descarregador no passado, mas este é de longe o maior passo no produto mais mainstream que fizemos (um descarregador)", diz Sr. Noworatzky. "Não podemos derrubar esta peça porque danificaria as estrias. A peça acabada tem requisitos de acabamento superficial."
Células um e dois foram instaladas em 2017 e equipadas com unidades FleXsys LE (Load/Extract) da Edge Technologies para o processo de descarregamento de peças. Esta unidade é projetada para automação em peças maiores — especificamente trabalhos de eixos longos. Projetada para alimentar e retrair barras cortadas no comprimento da peça — até 2,5 polegadas de diâmetro e 37 polegadas de comprimento — para produção com tornos CNC de fuso único. O estoque de tubo de 12 pés é alimentado no fuso principal do Okuma com o FMB Turbo 5-65.
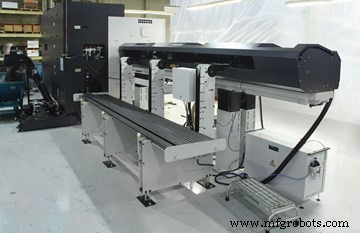
O sistema Edge BarLift de carregamento de magazine estendido possui 28 polegadas adicionais de estoque para rodadas mais longas sem intervenção do operador.
Frankenlathe 3: A Ascensão da Automação
A terceira célula chegou no final de 2019 com o novo Rebel 80 Servo Unloader, sistema de remoção automática de peças mais recentemente desenvolvido pela Edge Technologies para extrair peças na faixa de diâmetro de 8 a 80 mm. Esta é unidade mais versátil que a versão anterior rodando nas células um e dois. As unidades antigas não tinham sistema de controle que se comunicaria com o torno como os alimentadores FMB. Programação adicional do FleXsys LE era necessária. Embora as unidades rodassem bem após ajustes, a Mercury Marine pediu à Edge Technologies para fornecer configuração de descarregador atualizada que corrigisse esta falha. O desenvolvimento do Rebel 80 Servo Unloader foi a resposta. A Edge vinha trabalhando no novo descarregador e fez a questão de comunicação prioridade principal para a instalação da Mercury. Agora, na terceira célula, o Okuma LT3000 EX, o alimentador FMB e o descarregador Edge todos se comunicam e funcionam como uma máquina com otimização tipo Indústria 4.0.
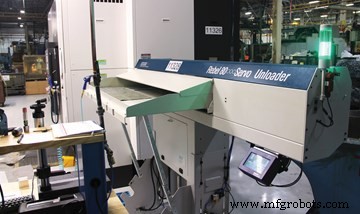
Enquanto os dois primeiros tornos eram equipados com descarregadores FleXsys LE, projetados para automação em peças maiores, o terceiro Okuma tem o Rebel 80 Servo Unloader, projetado para extrair peças de 8 a 80 mm de diâmetro e com capacidades de comunicação otimizadas com alimentador de barras e máquina-ferramenta.
O Rebel 80 Servo Unloader possui várias formas de remover peças com vários métodos de fixação do extrator à peça para puxá-la do sub-fuso. Estes dispositivos são conhecidos como efetores finais. Os mecanismos disponíveis incluem colletes de barra para fixação OD, garras de expansão ID, garras OD de três pontos, dedos de alimentação, garras angulares, eletroímãs para materiais ferromagnéticos, e soluções engenheiradas especiais para perfis e estoques de forma irregular.
Para proteger acabamentos das peças, no caso das estrias no eixo de direção, a bandeja de extração em V coloca suavemente os eixos na superfície do magazine, coberta com material não metálico. A mesa inclinada é ajustável, permitindo ao descarregador "easy unload" peças de grande diâmetro.
O Rebel 80 Servo Unloader possui trilho de deslocamento axial que permite à unidade deslizar facilmente para longe do torno para trocas de revestimento do fuso e acesso de manutenção à traseira do torno. Vem equipado com controle remoto e controle conversacional com tela sensível ao toque e programação orientada por menu. O controle também armazena programas de peças ilimitados.
A terceira célula beneficiou-se de avanço em tecnologia de alimentador de barras também. O FMB Turbo 5-65 veio equipado como modelo A, apresentando novo sistema de canal-guia auto-ajustável. Os canais-guia de poliuretano ajustam-se automaticamente ao diâmetro adequado, permitindo um canal-guia rodar diâmetros de barra de 5 mm a 65 mm. Este recurso dá à Mercury Marine capacidade de mudar rapidamente para diferentes diâmetros de eixo sem trocas de configuração de canal-guia. Este design auxilia em configurações rápidas para produção just-in-time.
Junto com o aumento na qualidade das peças, estas células dão vantagem de reduzir custos de mão de obra e oferecem melhor uso do espaço no chão. Idealmente Sr. Noworatzky teria tela em branco para reconfigurar seu chão de produção como desejar. Ele explica que duas coisas impulsionam sua equipe: combinar operações e tentar compartilhar mão de obra.
Olhando para frente, Sr. Noworatzky sente que adicionar automação como alimentadores de barras e descarregadores empregados com estes tornos será a norma. "Não prevejo novas células entrando aqui de agora em diante que não tenham algum tipo de automação. Seja robô FANUC, sistema gantry, alimentador de barras ou descarregadores." Ele prevê que será algo para minimizar a quantidade de mão de obra necessária para fazer um trabalho. "Mão de obra é premium", conclui Sr. Noworatzky.
Devido à maior expertise técnica necessária para operar células como estas, a Mercury Marine oferece aulas à equipe para atualizar habilidades. "Exige operador de nível mais alto", diz Sr. Noworatzky. Para isso, a Mercury envia seus operadores a faculdade comunitária local onde se inscrevem em cursos de usinagem nível 1 e 2. Uma vez completados, podem testar para receber certificação NIMS.
Mercury Marine | mercurymarine.com
Edge Technologies | 314-692-8388 | edgetechnologies.com
Sobre o Autor
Kevin Shults
Kevin Shults é profissional de publicidade e design. Tem 24 anos de experiência na indústria de máquinas-ferramenta, os últimos 20 dos quais serviu como diretor de marketing para um OEM dentro da indústria de usinagem de precisão. Contate Sr. Shults em shultscomm@yahoo.com.
Equipamento industrial
- Transforme Seu Roteador CNC em um Negócio Lucrativo
- Automação de Testes Impulsionada por IA: Revolucionando QA para Sistemas ERP Modernos
- Acelere a Automação de Negócios com Plataformas Low-Code
- Transforme a Experiência do Cliente com Automação Inteligente
- Torno Inteligente: Controles Avançados Touch-Screen para Usinagem de Precisão
- Torno CNC Millport SmartLathez 1740 – Precisão e Potência
- Torno CNC com Guia Linear Hidrostática para Precisão e Longevidade Máximas
- Torno Gang Tool SNK GT-27 – Base Polímero, Indexação 1°, 6.000 rpm
- Torno de Mesa Inclinada Hurco TM8 – Design Compacto, Controle de Precisão e Ferramentas Versáteis
- Torno Versátil: Controle Manual com Precisão CNC