



Fixação Adesiva para Torno CNC: Eliminando Distorção em Anéis Finos
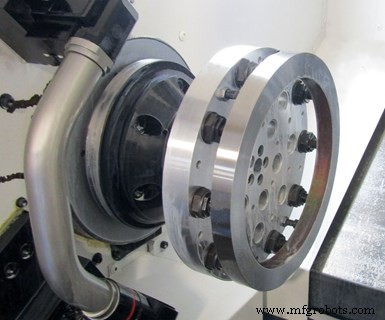
Anéis finos como este são candidatos para processo de fixação adesiva fotoativada. O processo elimina distorção da peça que pode ocorrer quando dispositivos de fixação mecânicos convencionais são usados.
Para algumas aplicações de torneamento, garras de mandril ou outros dispositivos de fixação convencionais para tornos CNC podem causar distorção da peça à medida que a força de fixação é aplicada. Este pode ser o caso de anéis grandes e finos como o mostrado à esquerda. Esses elementos de fixação também podem impedir acesso total à peça, o que pode necessitar refixação para operação adicional.
A Blue Photon oferece método alternativo de fixação para estes tipos de situações que usa adesivo curado por luz ultravioleta (UV) para fixar peça para torneamento. Também pode ser usado para outros processos como fresamento, retificação, eletroerosão e manufatura aditiva/impressão 3D.
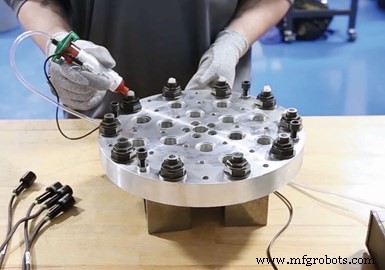
Após limpar garras com álcool isopropílico, adesivo é depositado em cada uma.
Os componentes primários do sistema adesivo fotoativado da empresa são uma fonte de luz UV com guia de luz, adesivo BlueGrip e garras transmissoras de luz UV que servem como lentes através das quais a luz UV passa para curar o adesivo e unir peça a elemento de fixação.
As garras roscadas instalam-se no topo de uma placa de fixação e requerem furo passante para permitir que a luz UV passe para cima e através da garra para curar o adesivo e unir a peça ao elemento de fixação. Para a maioria das aplicações de torneamento, isso seria feito em uma estação de trabalho e a placa de fixação com peça unida seria então instalada no torno.
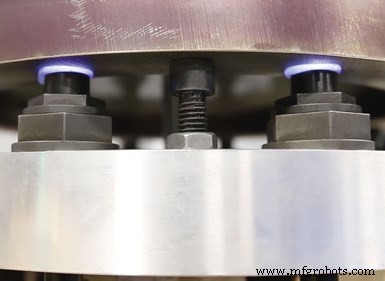
Paradas rígidas, como parafusos Allen, são usadas para fornecer o espaçamento adequado do adesivo entre garras e peça.
Para fazer isso, o topo de cada garra e as áreas da peça a serem fixadas são limpos com álcool isopropílico. Adesivo é depositado no topo de cada garra de forma que toda a face seja coberta e o espaçamento entre a face e a parte inferior da peça seja preenchido. Os espaçamentos (portanto, a espessura do adesivo) podem variar de 0,020 a 0,120 polegada, dependendo da planicidade da peça. A peça repousa sobre paradas rígidas instaladas na placa de fixação que são ligeiramente mais altas que os topos das garras para alcançar o espaçamento adequado.
Para curar o adesivo, o guia de luz da fonte UV é inserido na parte traseira de cada garra e a fonte é ativada. Tipicamente leva 60 a 90 segundos para a luz UV curar o adesivo, unindo a garra à peça. Uma vez completa a cura para todas as garras, o elemento de fixação com a peça pode ser instalado na máquina e a usinagem realizada.
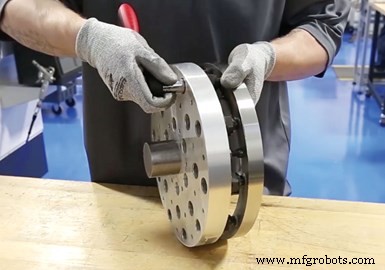
Com a fixação removida da máquina, chave é usada para soltar cada garra e quebrar a união com a peça.
Uma vez a usinagem completada, chave é usada para soltar cada garra roscada, cisalhando a união adesiva com a peça. O adesivo residual pode então ser descascado da peça e garras após aplicação de vapor, imersão em água quente ou spray.
O número de garras necessárias baseia-se no tamanho da peça e sua geometria, diz a empresa. Força de fixação axial depende do tamanho da garra e varia de 250 a 800 libras. Garras são feitas de aço inoxidável endurecido, resistente à corrosão, com acabamento em óxido preto. O adesivo é compatível com a maioria dos fluidos de corte e refrigerantes à base de água e óleo. Diz-se que consegue fixar variedade de metais ferrosos e não ferrosos, bem como plásticos, cerâmicas e materiais compostos.
Aplicação em Fresamento
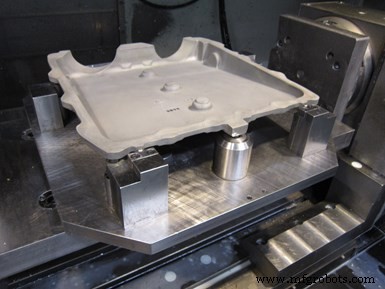
Pode ser desafiador fixar fundições e outras peças relativamente finas, porque essas peças são propensas a flexionar quando grampos mecânicos convencionais (e até mesas a vácuo em alguns casos) são usados. Cuidado deve ser tomado para não distorcer tais peças ao apertar grampos, senão as peças voltarão ao estado natural uma vez que os grampos sejam removidos após usinagem.
Precision Grinding and Manufacturing (PGM) em Rochester, Nova York, lutou com estes problemas no passado, mas agora usa a tecnologia Blue Photon para peças como a fundição de magnésio mostrada acima usinada em VMC de quatro eixos.
Com placa de fixação instalada na mesa rotativa da máquina, o operador coloca um pouco de adesivo no topo de cada pino. Ele ou ela então instala a fundição na fixação, que repousa sobre três pontos de datum rígidos, e insere o guia de luz da fonte UV em cada uma das três garras localizadas naqueles pontos de datum. Tipicamente leva 30 segundos para a luz UV curar o adesivo em cada garra. O operador gira a fixação para acesso mais fácil às seis garras restantes e cura o adesivo em cada um daqueles pontos. O programa da peça pode começar uma vez que a mesa seja rotacionada de volta à posição adequada.
Após usinagem completada, chave em T é usada para soltar cada garra, torcendo o elemento e cisalhando a união adesiva com a peça de trabalho. A peça pode então ser retirada da fixação e operação de limpeza subsequente usando dispositivo portátil de limpeza a vapor é usada para remover qualquer adesivo curado que permaneça na peça. Adesivo também deve ser raspado da ponta de cada garra usando régua metálica ou esquadro antes que peça subsequente possa ser fixada para usinagem. Os espaçamentos entre peça e garras (portanto, espessura do adesivo) podem variar de 0,010 a 0,125 polegada dependendo da planicidade da peça.
Equipamento industrial
- Otimizando a Produção: Alcançando Economia de Custos com Usinagem em Configuração Única
- CNC Fagor 8050TC: Operação Intuitiva e Sem Treinamento para Torneamento, Faceamento e Rosqueamento
- Parceria para Precisão: Federal-Mogul Aumenta Produção de Anéis PTFE com Centros de Torneamento CNC Emco-Maier
- Torno de Ferramentaria TL-1: Transição Suave de Manual para CNC com SO Conversacional
- Torno TRAK TRL 2460SX: Precisão e Versatilidade para Produção de Pequenos Lotes
- Torno de Mesa Inclinada FBL-1233: Precisão, Velocidade e Versatilidade para Alto Volume e Curtas Séries
- Série VL da Emag: Centros de Torneamento Vertical Versáteis para Pequenas e Grandes Séries
- Aprimorando Tornos CNC: Do Torneamento ao Fresamento e Perfuração
- Torno Vertical VT 1150 – Máquina Pesada para Fundição, Forjamento e Torneamento
- VT 1150 Torno Vertical – 75 HP, Balanço 53″, Capacidade 45″ para Fundição, Forjamento e Torneamento de Precisão