



Revolucionando o Whirling de Rosca: Ferramentas e Revestimentos de Superfície de Ponta
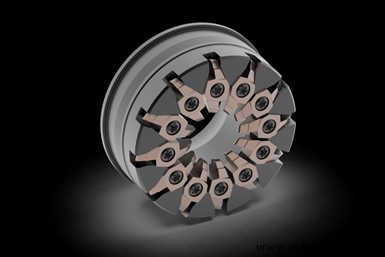 Nova tecnologia de revestimento de pastilha que apresenta qualidade de superfície sub-micrométrica sem defeitos adapta-se bem aos tipos de carga de corte encontrados pelas pastilhas durante o whirling de rosca. Créditos da foto: GenSwiss
Como leitor da revista Production Machining, há uma chance muito boa de você já ter investido em tecnologia de torno CNC suíço ou ter um interesse muito forte em fazê-lo no futuro. Talvez seja o nível de precisão que essas máquinas são capazes, ou talvez haja um trabalho de produção de alto volume de longa duração que você está considerando e precisa do tipo de capacidade que este equipamento fornece.
Uma coisa é certa: operações de rosqueamento são algo que quase toda oficina de máquinas suíças encontrará, e todo maquinista suíço deve estar ciente dos últimos avanços neste campo. Afinal, outro nome para um torno CNC suíço, embora um pouco "old school", é "máquina de parafusos". Embora não seja a origem do apelido, fazer roscas é algo em que eles realmente se destacam.
Em particular, o whirling de rosca é um processo de rosqueamento comumente realizado em suíços no qual avanços foram feitos recentemente. Nova tecnologia de pastilhas e designs de ferramentas tornaram esta alternativa ao rosqueamento convencional de ponto único ainda mais produtiva.
Mas, antes de examinar os avanços na tecnologia de ferramentas de whirling de rosca, vamos dar um passo atrás e fornecer um pouco de orientação para quaisquer "novatos em buia guia" por aí, revisando um aspecto do elemento de design característico dos tornos suíços conforme se relaciona à usinagem de roscas. Ao rosquear usando um método tradicional de ponto único em uma máquina suíça (ou qualquer torno), várias passagens com a ferramenta são necessárias para atingir a profundidade total da forma da rosca. Isso tende a não ser muita preocupação com parafusos de grande diâmetro que usam formas de rosca de 60 graus incluídos porque a taxa de remoção de metal é baixa e a deflexão da peça é mínima. Portanto, a pressão da ferramenta necessária para cortar esses tipos de roscas é relativamente baixa também.
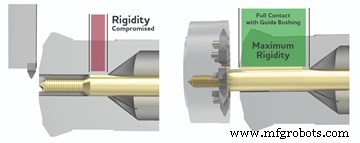
O suporte fornecido pela buia guia de um suíço pode ser ineficaz ao realizar rosqueamento de ponto único. Este não é o caso com whirling de rosca.
No entanto, devido ao arranjo de cabeçote deslizante e buia guia dos tornos suíços e às características ou requisitos da peça sendo usinada, isso pode criar uma oportunidade para a peça "cair fora" da buia guia enquanto é passada para frente e para trás através da ferramenta de rosqueamento, resultando em deflexão e perda de rigidez. Esses fenômenos tornam-se ainda mais prevalentes quando o diâmetro maior da rosca é menor que o diâmetro do material. O suporte fornecido pela buia guia é ineficaz. Então considere parte da remoção de metal necessária para fazer roscas mais agressivas estilo "buttress" como as comumente encontradas em implantes cirúrgicos ortopédicos e de reparo de trauma projetados para fixar osso. O rosqueamento de ponto único torna-se um meio menor de fazer o trabalho de maneira custo-efetiva. Algumas dessas roscas profundas podem exigir até 40-50 passagens para completar, dependendo das características da rosca.
Aqui é onde o whirling de rosca pode ser aplicado para aumentar as capacidades de produção deste tipo de rosca. Mas como funciona o whirling de rosca? Quatro componentes são necessários: Um torno CNC suíço/cabeçote deslizante; um acessório de whirling de ferramenta motorizada dedicado projetado especificamente para este processo; um anel de corte/corpo; e múltiplas pastilhas de ferramenta de corte de metal duro com a precisão da forma da rosca necessária retificada nelas. Esses componentes de ferramentas trabalham em conjunto para "whirl" a barra do diâmetro do material para uma forma de rosca padrão ou personalizada acabada em uma única passagem.
Como isso é realizado? A ação de corte é um processo de fresamento semelhante ao fresamento de rosca de diâmetro interno, mas no diâmetro externo da peça. Isso dá controle apertado sobre qualidade de acabamento e velocidade ao garantir que o material permaneça rígido dentro da buia guia, mas também através da modulação da carga de cavaco por dente e velocidade rotacional do eixo C. Comparado ao rosqueamento de ponto único, taxas de remoção de metal mais altas e melhores acabamentos podem ser alcançados usando o maior número possível de cortadores no corpo do cortador. Quando combinado com capacidade de fluido de corte de alta pressão comumente encontrada na maioria das máquinas hoje em dia, a zona de corte pode ser mantida limpa e livre de cavacos. Como resultado, velocidades muito altas são atingíveis resultando em roscas acabadas sem rebarbas em uma única passagem.
Fabricação Avançada de Rosca é um "Plus"
Agora, vamos dar uma olhada nos avanços neste processo. Em um mundo de tecnologia de manufatura avançada, revestimentos de metal duro são um grande jogador em ajudar a alcançar maior throughput. A Utilis AG da Suíça introduziu recentemente sua ferramenta proprietária UHM10 TX+, que combina um substrato de metal duro e revestimento projetado não apenas para aplicações de titânio e aço inoxidável médico, mas também ligas de alta temperatura. Esta nova tecnologia de revestimento apresenta uma qualidade de superfície sub-micrométrica sem defeitos que se adapta muito bem aos tipos de cargas de corte encontrados pelo metal duro durante o whirling de rosca. A qualidade da aresta é um aspecto importante para manter a precisão da forma da rosca e a oferta TX+ fortalece a condição da aresta sem deformar a forma da geometria. Isso é vital quando ajuste do ângulo de ataque, posição central da ferramenta e precisão da pastilha são críticos para produzir roscas perfeitas na peça, especialmente em diâmetros maiores de rosca menores que 3 mm onde a nitidez da crista da rosca pode ser um requisito principal.
Adicione Alcance
Em formas de rosca de especialidade de pequeno diâmetro, a rigidez da configuração e a distância da buia guia podem se tornar uma preocupação. Isso tem sido tradicionalmente abordado obtendo uma buia guia de nariz estendido para segurar o material e a peça mais perto do "círculo de voo" da pastilha de whirling de rosca para evitar o desenvolvimento de harmônicas que arruínam o acabamento e a pastilha. Como qualquer um que já rodou uma buia guia de nariz estendido pode atestar, isso às vezes pode se tornar incômodo, pois todas as suas ferramentas de torneamento tradicionais agora precisam ser deslocadas para fora da placa de ferramentas para compensar o deslocamento da buia guia. Muito trabalho extra de configuração é, portanto, necessário para permitir que a operação de whirling funcione com essas peças de pequeno diâmetro. Uma alternativa é trazer o círculo de voo da pastilha mais perto da peça. Para uma ampla seleção de acessórios de whirling disponíveis comercialmente (seja de OEMs fabricantes de máquinas-ferramenta ou no mercado de reposição de empresas como GenSwiss), agora existem anéis de corte com deslocamentos positivos embutidos no posicionamento do círculo de voo da pastilha.
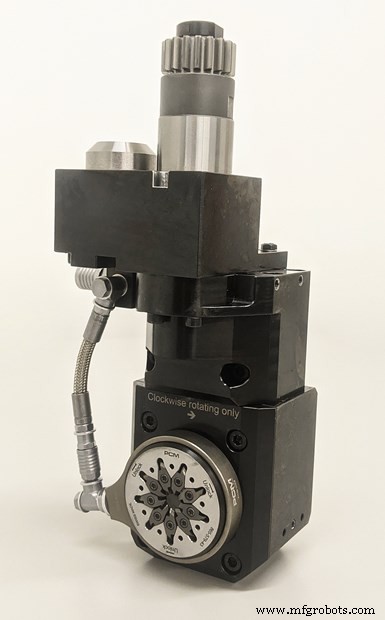
Embora os acionamentos de ferramentas motorizadas possam fornecer velocidades de 5.000 a 10.000 rpm, o whirling de rosca tende a exigir apenas 2.000 a 3.000 rpm.
Por exemplo, vamos assumir que o posicionamento da ferramenta motorizada de whirling de um torno tem uma distância de 15 mm da buia guia padrão à linha central da pastilha de metal duro. O trabalho requer whirling de uma forma de rosca buttress de dupla entrada com diâmetro maior de 2,5 mm em titânio 6AL-4V. A oficina tem material de barra de pequeno diâmetro já em mãos para produzir essas peças roscadas. Embora esta rosca seja bem adequada para whirling, o diâmetro significa que cuidado especial deve ser tomado no controle da vibração que pode ocorrer ao cortar duas entradas ao mesmo tempo a partir do diâmetro do material. Aqui é onde um anel deslocado que avança o círculo de voo da pastilha mais perto da buia guia de comprimento padrão para compensar parte dessa distância brilha. Uma simples correção de deslocamento no eixo Y pode ser feita para re-centrar a forma da pastilha na posição de corte do material. Muitas vezes é possível alcançar sucesso usando um anel deslocado sem uma buia guia de nariz estendido.
Acelere e Refrigere
Muitos tornos suíços modernos agora oferecem acionamentos de ferramentas motorizadas capazes de velocidades muito mais rápidas direto da caixa, em grande parte devido a avanços em tecnologia de motor inteligente, mas também impulsionados pela necessidade de mais velocidade rotacional para uso com microferramentas. Numerosos modelos apresentam velocidades de ferramentas motorizadas de 5.000 a 10.000 rpm no acionamento de ferramentas motorizadas. Uma consideração que deve ser feita ao implementar whirling em um trabalho é qualquer trabalho de microfresamento ou furação que possa precisar ser realizado além do whirling de rosca. Trabalhos de whirling tendem a exigir apenas 2.000 a 3.000 rpm na ferramenta motorizada para a maioria das aplicações, enquanto a micromecanização adicional pode exigir que o motor acione em velocidade total disponível, submetendo o fuso de whirling a velocidades nas quais ele de outra forma não precisaria operar.
Se você está lendo isso e não entende a significância aqui, esteja ciente de que a maioria dos modelos de máquinas suíças aciona todas as ferramentas motorizadas nas posições de ferramentas a partir de um único motor. Como tal, ao rodar uma broca ou fresa de topo, o fuso de whirling também estará girando a essa velocidade mais alta enquanto não está no corte, submetendo-o a quilometragem adicional em seu hodômetro, apesar de não fazer cavacos durante essas operações de rpm mais altas. Uma maneira muito boa de otimizar a configuração para obter não apenas a melhor produtividade da máquina, mas também maior longevidade do seu fuso de whirling e outras ferramentas motorizadas é combiná-lo com uma unidade de fuso de alta velocidade, que pode ajudar a reduzir a velocidade geral do motor acionando as ferramentas motorizadas enquanto mantém a velocidade superficial ideal para a operação de microferramenta. Fusos multiplicadores de velocidade acionados por engrenagens estão prontamente disponíveis para muitas marcas e modelos de máquinas suíças.
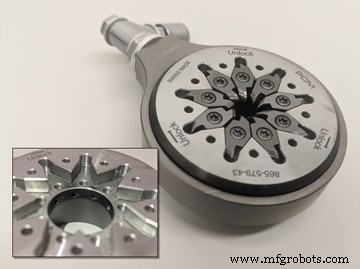
Acessórios de whirling e anéis de corte com refrigeração interna podem garantir fornecimento confiável de fluido de corte diretamente na zona de corte para ajudar a evacuar cavacos e manter lubrificação e vida da ferramenta. (A imagem inserida mostrando o anel de corte com pastilhas removidas revela as portas no diâmetro interno do anel.)
Outra consideração de configuração que nunca deve ser negligenciada é a capacidade de fornecer resfriamento adequado e evacuação de cavacos da zona de corte. Anteriormente, isso era frequentemente alcançado rodando uma linha de fluido de corte de alta pressão para a zona de corte e mirando cuidadosamente o jato usando tubos dobráveis. Isso é eficaz na limpeza do cavaco granular criado pela ação de whirling, mas pode ser incômodo para ajustar e mirar perfeitamente, adicionando tempo de configuração custoso ao trabalho. Entram acessórios de whirling e anéis de corte equipados com jatos de refrigeração interna, desenvolvidos pela PCM Willen SA da Suíça para sua linha de acessórios de whirling.
Esta nova configuração simplificada pode garantir fornecimento confiável de fluido de corte e direciona o fluido de corte diretamente para a zona de corte, ajudando a evacuar cavacos e mantendo lubrificação e vida da ferramenta. Óleo/fluido de corte de alta pressão é empurrado através do próprio anel de corte e em canais de fluido de corte internos ao anel de corte. Os jatos de óleo de alta pressão são levemente angulados e calibrados para funcionar com o comprimento de referência da pastilha, eliminando qualquer questão de se lubrificação e resfriamento ideais são alcançados. O benefício adicional do novo design de anel de refrigeração é que ele também pode ser fixado pelo lado traseiro do acessório de whirling via pequenos parafusos de travamento por mola, o que pode economizar ainda mais tempo quando há necessidade de indexar a pastilha de metal duro para uma aresta nova. Conexões de liberação rápida de alta pressão tornam a troca ou indexação de pastilhas mais fácil do que nunca.
Mantenha-se à Frente
Não cometa erro, roscas de parafuso agressivas continuarão a ser um pilar na indústria ortopédica médica e não há melhor maneira de produzi-las de forma confiável com a velocidade, nível de acabamento e controle de qualidade do que por whirling de rosca. Economia de custos também pode ser realizada ao atualizar para whirling para roscas mais básicas como roscas UNC/UNF em peças longas, especialmente ao trabalhar com materiais que produzem cavacos dúcteis fibrosos ou aplicações que requerem segmentação da rosca para evitar queda da buia guia. Ao garantir que seus processos estão usando a tecnologia de ferramentas de ponta disponível, sua operação será capaz de se manter competitiva e à frente da curva por anos.
Equipamento industrial
- Diâmetros Menor vs Maior da Rosca: Como Escolher o Tamanho Certo do Parafuso
- Equipes de F1 Aproveitam Tecnologia Avançada de Blocos de Ferramentas para Desempenho Inigualável
- Três Inovações-Chave Revolucionando a Logística Inteligente
- Dominando Multithreading em C#: Aumente Performance e Eficiência
- Revolucionando Indústrias: O Impacto da Nanotecnologia na Vida Moderna
- Acessórios de Torneamento de Rosca de Precisão para Máquinas de Parafuso Suíças Multi-Eixo
- Soluções Avançadas de Ferramentaria para Máquinas Tipo Suíço e Fabricação de Peças Pequenas
- Tecnologia de Movimento Linear: Soluções de Precisão para Automação
- Inovações no Design de Empilhadeiras: Fabricação Moderna e Tecnologia de Ponta
- Corte a Laser: Tecnologia Avançada e Oportunidades de Negócio