



Controle CNC de MQL: Otimize a Lubrificação de Quantidade Mínima com Programação de Precisão
Este vídeo descreve brevemente como a lubrificação de quantidade mínima (MQL) funciona em um torno CNC e como configurá-la. Crédito do vídeo: Unist Inc.
Ter o máximo controle possível sobre os processos de usinagem é o que a maioria dos torneiros mecânicos busca. A quantidade e a aplicação do fluido de corte durante o processo de formação de cavacos em um torno não devem ser exceção. Para controle direto sobre a saída de MQL, a Unist Inc. oferece um sistema que se comunica diretamente com o controle numérico computadorizado (CNC) da máquina, permitindo que operadores especifiquem parâmetros de lubrificação inserindo códigos no programa da peça. O lubrificador Quantum, com controle digital da empresa, foi projetado para otimizar as taxas de fluxo de MQL para cada operação de usinagem em uma única máquina-ferramenta, pois as taxas são visíveis e editáveis. Assim, os operadores podem ajustar cada operação para obter os melhores resultados.
Por que MQL?
Embora ainda seja mais utilizado na Europa, por que mais oficinas nos EUA estão começando a adotar essa tecnologia como alternativa ao fornecimento convencional de fluido de corte por inundação? Uma razão é que mais nem sempre é melhor. O MQL fornece uma quantidade muito pequena de lubrificante à aresta de corte na forma de névoa ou aerossol de óleo, ao contrário das técnicas tradicionais de inundar a peça e a ferramenta com um volume substancial de fluido líquido. Diferente da usinagem com fluido de inundação, apenas uma pequena quantidade desse aerossol permanece nos cavacos, na peça e na máquina durante a operação de corte.
Embora o fluido de inundação ainda seja o método mais amplamente usado para resfriamento e lubrificação de processos de usinagem em todo o mundo, outras vantagens da tecnologia MQL são claras e significativas, segundo a empresa. Oficinas que implementaram MQL podem experimentar os seguintes benefícios ambientais, empresariais e econômicos.
- Ambientais: Óleos MQL de qualidade são não tóxicos e biodegradáveis. Bactérias não crescem em óleos, portanto, nenhum biocida é necessário. Além disso, o processo usa menos de 1/10.000 da quantidade de fluido usada no resfriamento por inundação, e não há nada para ser descartado ou reciclado. Recicladores e bombas não são necessários, o que reduz o consumo de energia. Em comparação com o fluido de inundação, a pegada ambiental do MQL é praticamente invisível.
- Empresariais: Os pisos de fábrica permanecem mais limpos (e seguros), e os equipamentos não ficam cobertos de fluido de corte quando o MQL é implementado. Usando lubrificante de alta qualidade e a quantidade correta, o processo de corte deixa um acabamento superficial de qualidade. E, devido ao choque térmico reduzido, a vida útil da ferramenta aumenta. Os funcionários do chão de fábrica geralmente percebem o benefício adicional de menos problemas de irritação na pele relacionados à interação com fluidos de usinagem, e não precisam inalar o fluido e seus aditivos.
- Econômicos: Embora o preço por onça dos óleos MQL possa ser significativamente maior que o dos fluidos de inundação comuns, o preço geral do fluido por peça costuma ser menor porque se usa muito menos. Quando combinado com a economia de outras áreas (como vida útil da ferramenta melhorada, eliminação de equipamentos que mantêm os fluidos e economia de energia), o MQL pode ter um impacto positivo no resultado financeiro de uma oficina.
Controle e Monitoramento Total de MQL
As vantagens do MQL são ampliadas ao adicionar a capacidade de interagir diretamente com o CNC da máquina, um controlador lógico programável (CLP) ou uma interface integrada, especialmente quando uma peça usinada requer múltiplas operações. Cada operação de usinagem geralmente é mais adequada a uma taxa de fluxo de MQL diferente, não se limitando a taxas pré-programadas ou a uma única taxa fixa ajustada manualmente. O sistema MQL Quantum oferece aos usuários a liberdade de programar o MQL de acordo com as necessidades de cada operação.
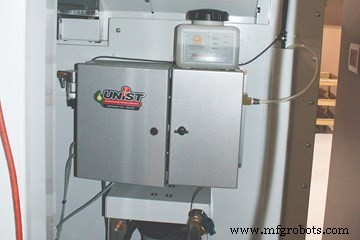
O Quantum proporciona aos usuários a liberdade de programar a entrega de MQL de acordo com as necessidades de cada operação. Crédito da foto: Unist Inc.
Para fornecer entrega uniforme e precisa de lubrificante, o sistema MQL para tornos mantém as linhas de ar e óleo separadas, o mais longe possível, até que se misturem no revolver da máquina. Este sistema de entrega de duplo canal é projetado como uma mangueira dentro de outra; a mangueira interna entrega o óleo e a externa entrega o ar. Manter essas linhas separadas mantém uma atomização consistente do fluido. Isso evita o acúmulo de fluido nas paredes externas da mangueira, o que potencialmente causa cuspimento ou gotejamento de lubrificante, que não produz uma pulverização suave.
Além disso, implementar uma mudança na proporção de óleo e ar no sistema de entrega é menos problemático ao usar um sistema de duplo canal. As mudanças são instantâneas com este método, e não há mistura dentro da mangueira que precise ser expelida antes de fazer alterações.
"Seja desbaste, acabamento, rosqueamento ou outra operação, você tem controle total sobre ligar e desligar a taxa de ar e óleo", diz Tim Bangma, gerente de produto da Unist Inc., sobre o Quantum.
Após determinar a quantidade correta de lubrificante e a taxa de fluxo para cada processo de usinagem, o torneiro insere comandos no programa da peça.
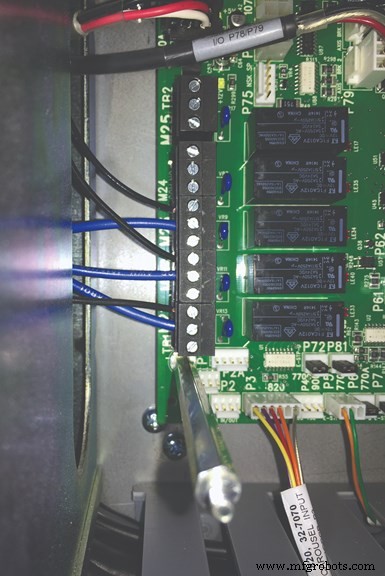
O Quantum é conectado a uma máquina-ferramenta com interfaces discretas ou seriais. Crédito da foto: Unist Inc.
O Quantum oferece controle de até seis saídas de lubrificante e pode usar apenas uma fração de onça de lubrificante por hora. Além disso, o sistema pode fornecer aerossol de lubrificante, fluido direto ou apenas ar para cada operação.
Junto com a entrega de precisão para aplicação de MQL, este sistema também oferece recursos de monitoramento para níveis baixos de fluido e ar, bem como fluxo de fluido. O sistema de monitoramento integrado no Quantum pausa a máquina que está monitorando se estiver enfrentando um desses problemas e aciona um alarme para alertar o operador sobre a questão.
"As bombas de deslocamento positivo do sistema Quantum podem ser equipadas com sensores de fluxo que confirmam a entrega do fluido quando as bombas são acionadas", explica Bangma.
Instalação do Lubrificador
O Quantum é conectado a uma máquina-ferramenta com interfaces discretas ou seriais. Embora a instalação do Quantum em um torno CNC seja um processo direto, segundo a Unist, algumas oficinas preferem que um representante da Unist visite suas instalações para instalar o aplicador. No entanto, há um número igual de oficinas que se sentem confortáveis em concluir o processo por conta própria.
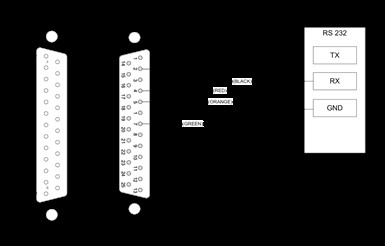
Este esquema de conexão serial ilustra como o Quantum é conectado a um centro de usinagem Haas VF2. No entanto, isso fornece orientação básica para qualquer sistema.
Independentemente de quem conclua a instalação, o processo consiste principalmente em cinco partes quando feito corretamente:
- Montar o lubrificador na máquina ou próximo a ela. Encontrar uma área conveniente para reabastecer o reservatório é ideal.
- Remover a proteção da máquina e localizar as linhas existentes de fluido de inundação que alimentam a ferramenta de passagem pelo revolver. A tubulação MQL deve ser roteada pela máquina e conectada ao revolver no ponto onde o fluido de inundação entra no revolver.
- Conectar ar comprimido à entrada do lubrificador.
- Conectar energia e sinais de controle ao aplicador a partir do gabinete de controle da máquina usando documentos de instrução da máquina. Os terminais apropriados podem ser localizados.
- Instalar bicos em cada estação de ferramenta do revolver com uma variedade de ferramentas que podem ser instaladas em um torno CNC.
Uma vez que o sistema esteja totalmente instalado, o posicionamento adequado do bico também é crítico para garantir uma aplicação MQL bem-sucedida. "Você pode ter o sistema de bombeamento e entrega mais preciso, mas se o bico não estiver apontado corretamente, pode ser um grande problema", diz Bangma.
Além disso, como alguma névoa pode ser gerada pelo processo MQL, pode ser necessário instalar um coletor de névoa na máquina.
Uma Nota Sobre Lubrificantes
Usar um lubrificante de alta qualidade para MQL é crítico para aderir à superfície da ferramenta e fornecer uma barreira fina e de baixo atrito entre a ferramenta de corte e a peça. A Unist afirma que seu Coolube, por exemplo, não apenas contém propriedades polares que criam uma ligação forte e consistente entre o lubrificante e superfícies metálicas, mas também é à base de bio, tornando-o ecologicamente correto e seguro para a pele dos operadores.
"O Coolube é altamente refinado, livre de muitas impurezas e aditivos", explica Bangma. "Ele permanece na prateleira por muito tempo."
Unist Inc. | 800-253-5462 | unist.com
Equipamento industrial
- M-TECH: Sistema Avançado de Controle CNC para Roteadores Apollo
- Lançando Programa de Lubrificação Bem-Sucedido: Orientação Especializada para Confiabilidade
- 6 Táticas Comprovadas para Afiar a Eficiência do Programa CNC
- Aprimorando o Controle de Qualidade na Usinagem CNC: Estratégias para Precisão e Satisfação do Cliente
- Torno CNC Millport SmartLathez 1740 – Precisão e Potência
- 6 Passos Essenciais de Pré-Programação para Operações CNC Confiáveis
- Conceito-Chave CNC #1: Dominando os Fundamentos do Controle Numérico Computadorizado
- Heidenhain Lança HIT 3.0: Treinamento CNC Online Avançado para Usuários TNC
- Por que Controle Climático Preciso é Essencial para Exatidão de Oficina CNC
- Entendendo o M-Code CNC M00: Parada Segura de Execução do Programa