



Ferramentas de Precisão e Fixação Otimizam Rotores de Supercompressor Whipple para Desempenho Superior
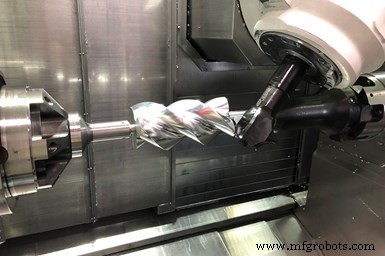
Ao desenvolver um processo de usinagem mais preciso para rotores helicoidais acoplados, os modelos de supercompressor da Whipple Supercharger podem forçar ar no motor com mais eficiência para ganhos maiores de potência. Fixação personalizada e ferramentas de forma permitem que a empresa frese rotores de supercompressor com precisão em uma única configuração em seu fresa-torno de eixo B.
Fundada pelo ex-chefe de equipe de corrida e proprietário de carro Art Whipple em 1987, a Whipple Superchargers de Fresno fabrica supercompressores de parafuso duplo para corredores automotivos e marítimos, e outros que buscam melhorar o desempenho de seus motores. Esses tipos de "adicionadores de potência" (turbocompressores e óxido nitroso são outros) introduzem ar adicional no motor além do que o motor pode aspirar por conta própria. Mais ar significa que mais combustível pode ser adicionado, essencialmente aumentando o deslocamento do motor, bem como sua potência de saída.
O segredo aqui é a malha precisa e sem contato de dois rotores helicoidais dentro da carcaça do supercompressor. Com o design Whipple, o rotor macho tem três lóbulos helicoidais e a fêmea tem quatro, explica o Designer de Supercompressor Garrett Bright. Estes giram em sentido oposto e extremamente próximos. À medida que os lóbulos de cada um passam pelas portas de admissão de ar, o ar fica preso entre os rotores e a carcaça. A rotação do rotor reduz progressivamente o espaço que o ar ocupa, comprimindo-o. A compressão continua até que o espaço do lóbulo interno fique exposto a uma porta de saída, através da qual o ar é descarregado a uma pressão maior que a atmosférica no coletor de admissão que fica no topo do motor.
A eficiência do supercompressor depende da eficácia da vedação entre os rotores acoplados e a carcaça. Anteriormente, a Whipple usava exclusivamente rotores fabricados e fornecidos por uma empresa externa. Ainda usa esses rotores fornecidos para alguns de seus modelos de supercompressor. No entanto, a empresa passou a projetar e usinar seus próprios rotores internamente, e o processo de usinagem que desenvolveu produz rotores mais cilíndricos e precisos do que os fornecidos por seu fornecedor, resultando em designs de supercompressor 5% mais eficientes do que aqueles que usam os rotores fornecidos.
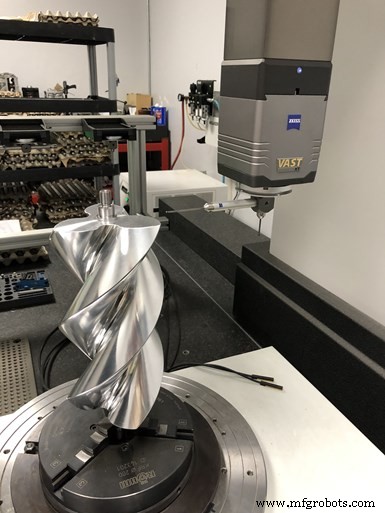
Medidas feitas neste CMM permitiram à Whipple determinar a precisão de seus rotores fornecidos e dos usinados internamente. Seu objetivo é atingir uma folga de 125 mícrons entre rotores acoplados, o que agora consegue com suas capacidades de usinagem multitarefa internas.
Bright explica que a Whipple foi incentivada a usinar seus próprios rotores após ver os resultados de medições dos rotores de seu fornecedor feitas em sua máquina de medição por coordenadas (CMM) Zeiss Accura. Esta CMM possui uma mesa rotativa, bem como a tecnologia de escaneamento Vast da Zeiss e a opção Gear Pro em seu software de medição Calypso. Bright diz que este software é particularmente eficaz para medir rotores acoplados porque ele pode atribuir pontos de controle específicos nos perfis helicoidais dos rotores macho e fêmea onde eles se encontram para determinar a folga entre os dois nesses pontos. Ele determinou que o perfil para cada rotor deve ser ±63 mícrons com o objetivo de atingir uma folga de aproximadamente 125 mícrons. A Whipple não estava obtendo isso de seu fornecedor de rotores.
Trazendo a Usinagem para Dentro de Casa
O processo de usinagem de rotores interno da empresa usando ferramentas de forma é semelhante ao de seu fornecedor, mas com modificações na fixação para aumentar a rigidez.
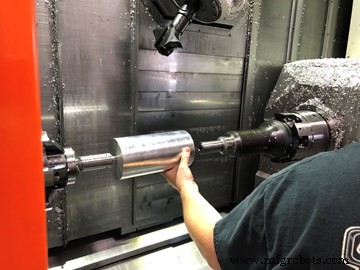
Enquanto um operador carrega o blank de rotor de alumínio 6061 no fresa-torno, o fuso principal e depois o contra-fuso da máquina prendem os journals de aço salientes do eixo.
A máquina que comprou há alguns anos para esta aplicação é um fresa-torno Mazak Integrex e-420H-S II com cabeça de fresamento de eixo B. Na verdade, este fresa-torno não realiza torneamento.
Blanks cilíndricos de rotor de alumínio 6061 são primeiro furo-centralizados longitudinalmente em outra máquina para permitir que um eixo de aço seja prensado neles. Quando um operador carrega um blank no Integrex, o fuso principal e depois o contra-fuso da máquina prendem os journals salientes do eixo. Em seguida, o eixo B da máquina é drasticamente inclinado para orientar uma ferramenta de forma personalizada que corresponde ao perfil de flauta do rotor desejado quando naquele ângulo. Finalmente, a ferramenta de forma giratória é movida ao longo do eixo Z enquanto o rotor é girado lentamente para criar cada flauta em múltiplas passagens.
Inicialmente, a Whipple usava coletes ER de puxar para trás de comprimento estendido para prender os journals do eixo. O comprimento estendido era necessário para posicionar os blanks longe do contra-fuso para fornecer folga suficiente para o fuso do eixo B inclinar-se o máximo sobre o mandril do contra-fuso necessário para acomodar a ferramenta de forma. No entanto, a funcionalidade de puxar para trás desses coletes tornava o carregamento de blanks de rotor demorado e desafiador. O aperto do colete (resultando em puxar para trás) colocava carga excessiva no fuso principal, significando que o contra-fuso do eixo W tinha que ser alinhado para ajudar a eliminar a carga. Caso contrário, vibração ou acabamentos superficiais ruins poderiam resultar. Como resultado, os operadores continuamente apertavam e reapertavam até que a maior parte da carga fosse eliminada, o que tipicamente levava 10 minutos. Além disso, a Whipple estava constantemente substituindo coletes devido ao desgaste que experimentavam sendo apertados e soltos tantas vezes.
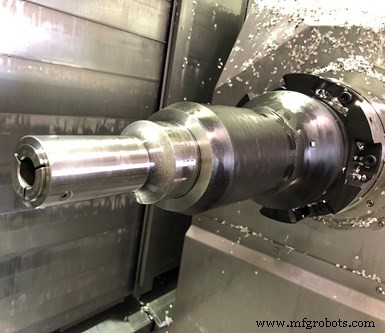
Diferente dos coletes ER usados anteriormente, coletes de comprimento fixo não puxam para trás as peças e não colocam carga no fuso principal que teria que ser eliminada. Isso reduziu configurações de 10 para dois minutos.
Por conselho de Kellen Bush, engenheiro de aplicação da Mazak que trabalhou com a Whipple neste projeto, a empresa contatou a Hainbuch para conceber uma abordagem alternativa de fixação. O Gerente de Vendas da Hainbuch, Tom Chambers, explica que a solução de fixação personalizada da empresa não apenas fornece o alcance estendido necessário para permitir que o eixo B da máquina incline-se no ângulo requisito sem interferência, mas também oferece maior rigidez enquanto simplifica trocas. Isso é possível em grande parte porque coletes de comprimento fixo são usados em vez de tipos de puxar para trás. Chambers diz que coletes de comprimento fixo "prendem no espaço", significando que os blanks de rotor não se moverão quando os coletes forem apertados. Como resultado, nenhuma carga adicional que teria que ser eliminada é aplicada ao fuso principal. Trocas agora levam apenas dois minutos.
As ferramentas de forma Kyocera Unimerco que a Whipple usa para usinar seus rotores (assim como o fornecedor de rotores da Whipple) na verdade não são comumente usadas para cortar metal. Anders Varga, gerente de vendas da Kyocera Unimerco, diz que este tipo de ferramenta é tipicamente usado para cortar madeira, compósitos e outros materiais fibrosos. Isso é principalmente devido à quantidade de pressão que seria exercida na ferramenta como resultado da alta área de contato entre uma peça de metal e arestas de corte longas dos inserts. Que essas ferramentas possam ser usadas nesta aplicação de usinagem de rotores fala da rigidez da máquina com interface de fuso Capto e sua fixação personalizada.
Usar ferramentas de forma que correspondam ao perfil de flauta helicoidal dos rotores (perfis que Bright refinou) elimina o polimento que poderia ser necessário se múltiplas fresas de topo fossem usadas para esculpir as flautas. Os rotores são usinados para que seus lóbulos sejam o maiores possível, mas ligeiramente abaixo do tamanho para permitir um revestimento proprietário subsequente. A Whipple tipicamente mantém duas ferramentas de desbaste e três de acabamento para rotores macho e fêmea. As ferramentas usam inserts de carboneto microgrão não revestidos. Os inserts para as ferramentas de desbaste são anexados aos corpos das ferramentas via parafusos; ferramentas de acabamento são brasadas a elas.
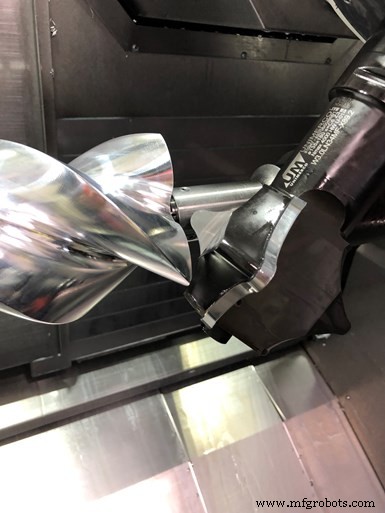
Ao usar ferramentas de forma, a Whipple não precisa realizar acabamento secundário como faria se usasse fresas de topo para criar as flautas do rotor.
Agora, não apenas este processo de usinagem está atingindo a meta de folga de 125 mícrons de Bright entre rotores acoplados, mas a cilindricidade ponta a ponta do rotor é mais consistente. Ele diz que com a abordagem original de fixação, a diferença na cilindricidade de uma ponta de um rotor comparada à outra poderia ser tão alta quanto 10 mícrons. Isso foi reduzido para 1 mícron. Os tempos de ciclo do rotor são um pouco mais rápidos também. Tempos de ciclo para um rotor macho são 14 minutos e um rotor fêmea leva 20 minutos. Mas, para a Whipple, isso é lucro extra. Seus objetivos principais eram atingir maior precisão na usinagem de rotores e acelerar trocas, ambos os quais alcançou.
Equipamento industrial
- Mecademic Robotics Expande Alcance Global com Robô Industrial Compacto
- Schilling Robotics Integra Software Actin da Energid no ROV Gemini Avançado para Desempenho Aprimorado
- Ferramentaria Rápida: Produção Acelerada de Moldes para Baixo Volume
- Transformando Prototipagem: O Poder da Ferramentaria Impressa em 3D
- Soluções Avançadas de Ferramentaria para Máquinas Tipo Suíço e Fabricação de Peças Pequenas
- Transformando Desafios Difíceis em Vitórias Colaborativas: A Abordagem Comprovada da Gentz Industries
- Conectando Princípios Lean a Resultados Reais
- Ferramentas Acionadas (Live Tooling) para Manufatura Moderna: Principais Benefícios e Dicas de Implementação
- Top 5 Benefícios da Fabricação de Metal Personalizada
- Kevlar Explicado: Visão Abrangente de Sua Resistência e Usos