



Domine Tornos Tipo Suíço: 6 Dicas Comprovadas de Treinamento
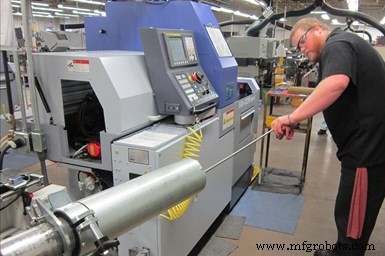
Há algum tempo, tive a chance de visitar a Vallorbs, uma oficina em Bird-in-Hand, Pensilvânia, que tem vasta experiência com tornos tipo suíço. Claro, também enfrenta os desafios de precisar treinar novos funcionários a operar máquinas tão sofisticadas.
Como muitas outras oficinas, a Vallorbs começa com o básico ao treinar novos operadores, incluindo instruir como usar micrômetros e ler desenhos de peças, bem como explicar as diferenças entre uma máquina de fuso deslizante versus um centro de torneamento convencional. No entanto, operar um torno tipo suíço não é o mesmo que operar um torno tradicional. Aqui estão alguns pontos que ela comunica aos seus novos operadores de suíço:
- Conheça a diferença entre um colete de fuso e uma bucha guia. Enquanto o colete rotativo deve ser ajustado mais apertado para segurar a barra quando o fuso deslizante move para dentro ou para fora, a bucha guia deve ser ajustada para que seja frouxa o suficiente para permitir que a barra passe, mas não tão frouxa a ponto de reduzir o suporte da barra necessário perto do ponto de corte. A empresa afirma que a única maneira real de aprender a ajustar corretamente a bucha guia é através da experiência e obter a "sensação" de um ajuste adequado no qual há algum arrasto ao girar a barra, mas não muito arrasto. A Vallorbs normalmente compra buchas guia que são 0,001 polegada maiores que o diâmetro da barra. Dessa forma, um operador não terá que apertar a bucha guia mais do que 0,005 polegada. Sente que apertá-la mais do que isso pode fazer com que os entalhes na bucha guia fechem muito apertado, o que pode impedir o fluxo necessário de óleo lubrificante para dentro da bucha.
- Meça cada barra antes de instalar. Como a bucha guia deve ser afrouxada cada vez que um remanescente é removido para não danificar a bucha durante a remoção, a bucha tem que ser reajustada cada vez que uma nova barra é carregada. A maioria das barras retificadas que a Vallorbs usa tem precisão de diâmetro de ±0,0005 polegada, significando que a quantidade de ajuste pode variar de barra para barra. A empresa diz que isso não é problema, porque um operador precisa reajustar a bucha guia para cada nova barra de qualquer forma. O que é problemático é se o diâmetro de uma barra varia ao longo de seu comprimento. Por exemplo, digamos que há uma seção da barra onde o diâmetro é alguns décimos menor que o nominal. Isso diminuirá o suporte que a bucha guia forneceria, levando a erros maiores de runout e concentricidade. Medir uma barra antes de carregá-la no alimentador de barras revelará quaisquer desvios de diâmetro.
- Tenha cuidado ao compensar ferramentas. Operadores de tornos tipo suíço devem lembrar que uma única ferramenta pode ser usada para realizar várias operações diferentes. Portanto, ajustar a compensação para uma ferramenta que está produzindo um diâmetro sobredimensionado, por exemplo, pode afetar adversamente operações subsequentes que a ferramenta realiza para aquele trabalho específico. Por exemplo, o ajuste poderia fazer com que a ferramenta desbastasse um diâmetro diferente muito profundamente, significando que para a passagem de acabamento subsequente, uma ferramenta estaria cortando ar. Mesmo que uma ordem de produção descreva cada operação que cada ferramenta realizará, este conceito ainda pode ser difícil de compreender para alguém novo em tornos tipo suíço.
- Conheça o material da peça. Alguns materiais são mais duros para ferramentas do que outros. Operadores podem ter que mudar compensações ao usinar Inconel 718 com bastante frequência, significando que devem medir diligentemente cada peça após a usinagem. Isso pode não ser o caso ao usinar materiais menos exigentes, como alumínio.
- Fique atento às linhas de fluido de corte. Após colocar um novo trabalho para rodar, um preparador tipicamente observará se o fluido de corte está sendo direcionado ao local adequado e se os cavacos estão sendo evacuados como deveriam. Durante a produção, porém, é possível que um operador possa esbarrar em uma linha de fluido de corte flexível fora de posição ao trocar uma ferramenta ou insert, por exemplo. Se não detectado, isso poderia causar problemas como quebra de ferramenta, vida útil encurtada ou acabamento superficial ruim.
- Desenvolva sensibilidade para acabamentos. Uma característica torneada parece diferente de uma fresada. Ambas podem ter a mesma classificação de acabamento, mas a superfície fresada inclui marcas de testemunha que o torneamento não produz. A Vallorbs acredita que isso às vezes leva um tempo para o operador apreciar. Da mesma forma, um furo furado parece diferente de um que foi alisado. No entanto, se a tolerância do furo for frouxa o suficiente, pode ser possível simplesmente furar o furo e pular a operação de alisamento. Em caso de dúvida, os operadores podem simplesmente precisar verificar a especificação de acabamento superficial no desenho da peça.
Torneamento a Laser: Uma Ferramenta Revolucionária para Peças Médicas Complexas
Desbloqueando Eficiência: O Valor Econômico de Tornos Multifuso CNC para Peças de Forma
Equipamento industrial
- Guia Profissional para Impressão 3D de Moldes Duráveis
- Torno TRAK TRL 2460SX: Precisão e Versatilidade para Produção de Pequenos Lotes
- Torno Suíço Avançado de 7 Eixos: Redução de 40% no Tempo Ocioso e Operações Mais Rápidas
- Torno de Mesa Inclinada FBL-1233: Precisão, Velocidade e Versatilidade para Alto Volume e Curtas Séries
- Torno Haas GT-10 – Máquina Compacta e Versátil para Operações Secundárias
- Torno de Duplo Fuso Miyano BX-26S – Precisão e Velocidade para Componentes Complexos de Barras
- Soluções Avançadas de Ferramentaria para Máquinas Tipo Suíço e Fabricação de Peças Pequenas
- Torno CNC HL-55/2000: Torneamento de Precisão para Peças Grandes
- Torno Inclinado Chevalier FBL-530 – Torneamento de Precisão Robusto para Peças Grandes
- Torno CNC R07 Cincom – Usinagem de Precisão de 7 mm para Peças Pequenas