



Automação Proativa: Construindo uma Célula de Usinagem Robótica Antes da Demanda
Esta célula de usinagem robótica produz tubos para um sistema de combustível automotivo. Descubra o que engloba esta célula na Custom Tool em Cookeville, Tennessee, incluindo fixação, dispensador de peças, scanner de segurança e coletor de peças.
Você já comprou equipamento sabendo que seria bem utilizado eventualmente, mas na época não tinha razão para comprá-lo além de ser algo que você estava de olho? Tive a oportunidade de visitar uma oficina de máquinas que pode responder sim a esta pergunta e não está nem um pouco arrependida do investimento. Na verdade, viu um aumento na vazão para um trabalho de usinagem de alto volume, e a equipe de automação aprendeu uma nova habilidade que acredita que será vantajosa para muitos projetos futuros de atendimento de máquina robótico.
Em 2018, a gerência da Custom Tool Inc. (Cookeville, Tennessee) estava curiosa sobre uma tecnologia que era estranha para os membros da equipe. Embora a oficina não fosse estranha à automação tendo uma célula de solda automatizada, não tinha experiência com auto-integração de um robô de atendimento de máquina. Portanto, com a única intenção de aprender sobre integração de robô para trabalhos futuros onde automação pudesse ser benéfica, a equipe comprou um braço robótico e levou seu tempo para se familiarizar com como programá-lo, adicionar componentes de efetor final e interligá-lo com uma máquina-ferramenta.
A projeção da equipe provou ser não apenas sábia, mas oportuna. Pouco depois de seu investimento no robô, a oficina de máquinas recebeu um pedido que a equipe acreditava que se beneficiaria da automação. A visão da gerência foi eventualmente validada quando este projeto de automação performed além de eficientemente, fornecendo mais consistência, economia de tempo, aumento na vazão e a capacidade de implantar operadores em outras máquinas-ferramenta no chão de fábrica onde o cérebro humano é necessário.
Foi Sorte ou Destino?
Alguns podem dizer que os detalhes desta história se encaixaram tão bem que a oficina deve ser "sortuda". No entanto, a citação "você cria sua própria sorte" ressoa aqui. Bob Young, vice-presidente da Custom Tool, e seu irmão e presidente da empresa, Gillen Young, mantêm os olhos abertos para oportunidades de automação. Portanto, dizer que esta história que estou prestes a contar foi sorte é um exagero. Mas pode-se concluir que as estrelas estavam alinhadas para a oficina, mesmo que alguns obstáculos aguardassem a equipe em sua jornada de auto-integração de robô.
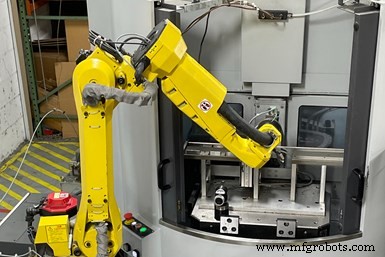
Esta célula de usinagem robótica consiste em um robô FANUC M-10 de seis eixos atendendo um VMC Hardinge Bridgeport V480. A automação remove a maioria dos elementos de interação humana, embora algum monitoramento do operador seja necessário. Esta configuração libera operadores para fazer outros trabalhos necessários no chão de fábrica na Custom Tool.
Embora a Custom Tool não tivesse auto-integrado um robô antes de 2018, a empresa, que serve principalmente os mercados aeroespacial, defesa, médico e automotivo, começou a automatizar quando adicionou um alimentador de barra a um centro de torneamento CNC existente em seu chão de fábrica em 2008. Desde então, tem sido uma grande crente em usinagem sem luzes em muitas de suas máquinas. Além disso,
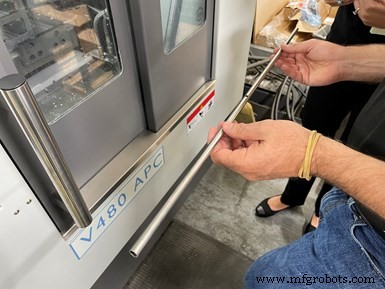
A equipe de automação da Custom Tool deve permanecer flexível, pois aprende que especificações de pedido de peça podem mudar rapidamente. A célula de máquina robótica originalmente produzia tubos de 27" com furo de 5,5 mm em um lado, mas então o cliente modificou seu pedido para um tubo de 34". Além disso, a oficina foi informada que os furos poderiam não ter rebarbas depois que já havia começado a fabricar o pedido.
automatizou algumas rotinas de medição para múltiplas peças que foram usinadas durante a noite, bem como coleta de dados (veja barra lateral) para sua estratégia caseira de planejamento de log de produção. Mesmo que a maioria do trabalho da oficina inclua peças de 2 polegadas de diâmetro e menores, às vezes se ramifica para satisfazer a necessidade de um cliente. Por exemplo, também possui uma célula de solda robótica uma vez comprada para completar um trabalho de reparo específico para um cliente.
O próximo projeto de automação se apresentou quando a oficina recebeu um pedido de um fornecedor de uma empresa automotiva tier 1 para furar tubos de aço inoxidável para um sistema de combustível automotivo em 2018. Bob Young e a equipe de automação, liderada pelo gerente de manufatura da empresa e um Emerging Leader 2020 da Production Machining, Clay Adcock, decidiram que o robô que compraram anteriormente aquele ano apenas para aprender como integrá-lo poderia ser interligado em um centro de usinagem vertical para criar uma célula que seria perfeita para o pedido de peça de alto volume que tinham recebido. A equipe pediu um VMC Hardinge Bridgeport V480 APC com trocador de paletes para ser pareado com o robô FANUC M-10 pré-comprado. O robô, eles calcularam, seria um bom ajuste para carregar e descarregar peças para esta aplicação que requer consistência.
Embora a ideia desta célula de automação parecesse ser a solução, aprender os meandros da célula não foi um processo rápido ou fácil. A curva de aprendizado tinha apenas começado para a equipe, seguido por tentativa e erro. No entanto, o resultado valeu o esforço; a gerência não teria feito de outra maneira.
Processo e Desafios de Auto-Integração
Uma vez que o VMC foi entregue, levou à equipe de automação na Custom Tool cerca de oito meses para descobrir o processo de integração com o robô FANUC e colocar a célula rodando da maneira que precisava para satisfazer os requisitos de peça do cliente. Mas, durante o período de aprendizado, a empresa ainda tinha que cumprir o pedido que consistia em furar um furo de 5,5 mm em um lado de tubos de aço inoxidável de 3/8 polegada de diâmetro que são 27 e 34 polegadas de comprimento, com volumes variando até 250.000 peças por ano.
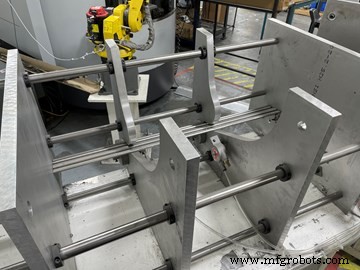
O sistema precisa de apresentação precisa de peça do "dispensador de palitos" que a Custom Tool projetou e criou. O recipiente tem sensores nele que avisam o controle quando o recipiente está baixo.
Portanto, operadores carregaram e descarregaram manualmente o VMC durante aquele tempo, que fez o trabalho, mas não foi tão eficiente quanto a automação provou ser depois. Após o projeto de auto-integração ser completado, e a célula de automação estar rodando, a gerência percebeu um aumento na consistência e um aumento de 20% na vazão.
"Fazemos muito rastreamento de números, não porque estamos tentando jogar Grande Irmão, mas estamos apenas tentando aprender desse ponto de vista", explica Young. "E apreciamos o trabalho duro que o operador faz na frente destas máquinas, mas é trabalho físico. Mesmo em seus melhores esforços, ainda não conseguíamos ver a consistência que fomos capazes de ganhar do aspecto de automação disso." Ele descreve a recém-descoberta consistência que a automação fornece como "como um relógio".
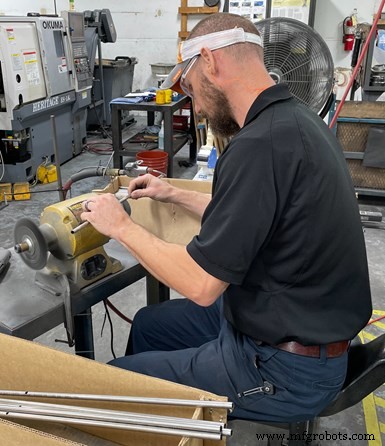
Operador Andy Paul faz desrebarbação de furos em tubos de aço inoxidável após saírem da célula de usinagem robótica. A peça será usada em um sistema de combustível automotivo.
O sistema precisa de apresentação precisa de peça do que Young carinhosamente rotulou de "dispensador de palitos". Este recipiente de alumínio que a equipe da Custom Tool projetou e criou alinha os tubos para tornar a pegada fácil para o robô. O robô então carrega tubos em um dispositivo no palete fora da zona de usinagem do VMC, enquanto o VMC fura tubos fixados no outro palete.
Uma vez que todos os tubos no palete dentro da máquina são furados, o trocador de paletes rota para trazer peças completadas para fora da máquina e novas peças para dentro da máquina. O robô então pega cada peça completada, removendo-a do dispositivo e a coloca em um recipiente de material enquanto a máquina começa a furar as novas peças. A partir daí, cada peça completada é inspecionada e desrebarbada, então movida para embalagem.
Embora as tarefas do robô soem simples, Young diz que sua equipe encontrou vários grandes obstáculos para uma integração adequada: fixação, apresentação de peça ao robô e programação do CLP da célula.
Estes obstáculos podem ser e foram superados, mas conhecer os desafios adiante pode ajudar. Ele diz que o menor movimento de um dispositivo pode causar o robô a não pegar propriamente uma peça. Além disso, apresentação de peça para o robô é importante, mas não fácil de fazer precisamente, como o robô exige. Cada pequeno detalhe do processo deve ser considerado, ele explica. Por exemplo, como o robô pega o material e então o que o robô faz com ele quando termina.
Para o CLP, Young explica que comprar o software e entender como ele funciona é um grande empreendimento também.
Escolhendo o Equipamento Certo
Quando Young começou a caça para a ferramenta de fim de braço, ele e sua equipe decidiram ir com um sistema de fixação acionado eletricamente da Schunk Inc.
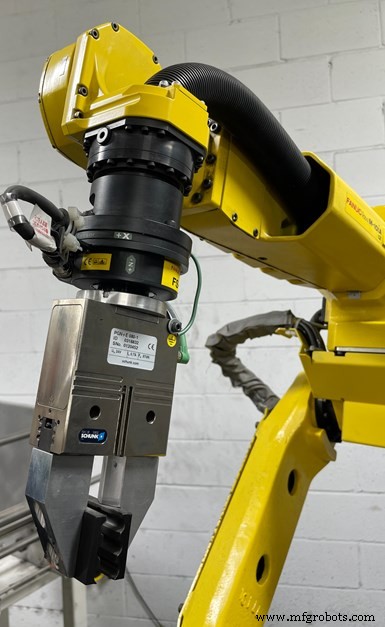
A Custom Tool usa um sistema de fixação acionado eletricamente da Schunk Inc. versus um pneumático. Embora haja prós e contras para cada tipo, Bob Young acredita que a versão elétrica foi a escolha mais inteligente para a oficina.
versus um pneumático. Embora haja prós e contras para cada tipo, ele acredita que a versão elétrica foi a escolha mais inteligente para a Custom Tool. O fato de um sistema acionado eletricamente requerer menos acessórios foi atraente porque seu objetivo era manter a configuração o mais simples possível. Por exemplo, o FANUC M-10 com fixação acionada eletricamente ele descreve como sendo "limpo" com apenas alguns cabos, enquanto um sistema pneumático precisa de uma linha de ar, o que complica a configuração.
O M-10 é um robô de seis eixos projetado especificamente para pequenas células de trabalho e pode levantar até 12 kg. Young comprou o robô com um sensor de força, que ele altamente recomenda. Sensores de força permitem que robôs detectem força e torque aplicados ao efetor final. Isso fornece a ele um sentido de tato quase humano. Surpreendente para Young e sua equipe, o sensor de força não foi difícil de configurar e usar.
"Pensamos que o sensor de força seria um dos aspectos mais desafiadores, mas foi bastante direto", diz ele. "Às vezes precisamos superar a barreira do que pensamos que não vai funcionar."
Após a compra do robô e o pedido chegar, foi hora de procurar a máquina-ferramenta certa para o trabalho. O VMC Hardinge Bridgeport V480 APC foi atraente para Young por causa de seu sistema de troca de paletes que maximiza o tempo de atividade do fuso.
"Não era sobre o tamanho da máquina que era a força motriz porque fazemos principalmente peças que você pode segurar na palma da mão", explica Young. "Era a capacidade da máquina de continuar a ciclar, indexar e processar. Faz um processo muito previsível e ótimo para agendamento e planejamento."
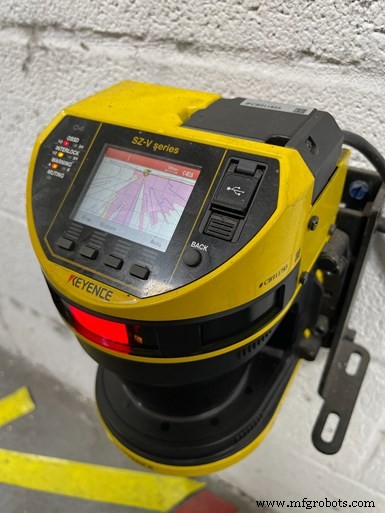
O scanner de área Keyence SZ-V Series oferece uma zona de proteção de 27,56 pés ao redor da célula de usinagem robótica na Custom Tool. Entrega sensibilidade impressionante que foi conhecida por detectar uma mariposa voando pela área que causou o robô a desligar.
Uma vez que a célula robô/máquina-ferramenta foi integrada, o robô foi inicialmente enjaulado. Mas percebendo que havia melhores opções para facilidade de uso e acesso à máquina, a equipe de automação decidiu investir em um scanner de área Keyence SZ-V Series como alternativa, após cerca de um ano de usar a jaula.
Young explica que o scanner foi uma de suas melhores compras porque economiza espaço e tempo que levava para desligar o robô, abrir e fechar a porta da jaula, e geralmente melhora o ambiente de usinagem.
Além disso, a sensibilidade do scanner é impressionante para a equipe. Young ficou atônito quando testemunhou o robô desligar um dia após uma mariposa voar na zona do scanner.
Os irmãos Young entendem a importância de coletar dados de suas máquinas-ferramenta também. Então, quando implementaram esta célula, também implementaram MT Connect como a interface para reunir informações dela que alimentam seu sistema de planejamento de log de produção.
Benefícios da Auto-Integração
Por causa do tempo, habilidades e mão de obra que leva para auto-integrar uma célula robótica, pode-se questionar por que a Custom Tool escolheu ir pela rota "difícil" em vez de contratar um integrador para fazer este trabalho desafiador. Young descreve a dedicação de fazer a integração internamente como um investimento em projetos futuros e uma forma de ganhar inteligência de usinagem. Ele não apenas se esforça para que a equipe seja capaz de auto-integrar mais robôs para trabalhos futuros no chão de fábrica, mas diz que sua abordagem faça-você-mesmo os forçou a se familiarizar muito com as máquinas e robôs, e entender o que está dentro do painel de controle, incluindo códigos M e como todos os componentes funcionam juntos.
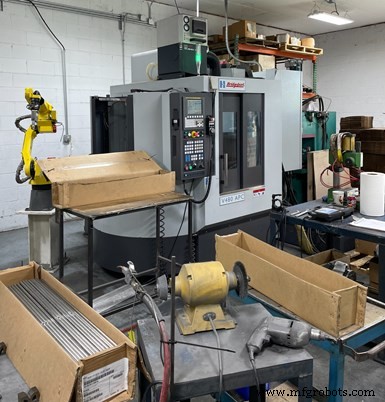
Embora alguns dos equipamentos da Custom Tool rodem sem luzes, Young decidiu não rodar esta célula de usinagem robótica sem luzes. Isso porque o pedido é rodado usando o material do cliente. Portanto, se houver um erro durante sem luzes que cause sucata, a empresa arrisca desperdiçar o material do cliente.
Alternativamente, se a empresa escolhesse trabalhar com um integrador de robô, ainda há uma curva de aprendizado, Young explica. Junto com considerações para integração que a gerência faria parte, bem como as dores e desafios de aprender sobre o equipamento, uma vez que a integração é assinada, é o trabalho da oficina manter a célula rodando. Portanto, eles calcularam que valia sua energia levar seu tempo e auto-integrar para conhecer todos os sistemas por dentro e por fora. Esta opção economiza dinheiro na contratação de um integrador externo.
À medida que a Custom Tool continua a crescer e investir em equipamentos de capital, Young só compra máquinas-ferramenta que vêm com interface de robô para tornar mais fácil integrar um robô quando a oportunidade se apresentar novamente.
Preparado para Crescimento
Com uma intenção total de crescer o segmento de automação da Custom Tool, Young agora sente que seu negócio está preparado para assumir mais destes trabalhos por causa de seus recentes investimentos em máquinas com interfaces de robô. "Se a máquina está pronta, só precisamos programar o robô e descobrir o manuseio de material", diz Young. "Já estamos configurados para fazer uma integração." Ele adiciona que, em sua oficina, ele nunca sabe que trabalho pode estar vindo a seguir.
Ter uma mentalidade de automação significa que a empresa está sempre olhando para automação como uma possibilidade para qualquer pedido. Na verdade, Young diz que ele espera totalmente que, se as tendências de trabalho que ele está vendo agora continuarem, em 12 meses a partir de agora ele estará falando sobre outro projeto de integração.
Com a célula auto-integrada agora bem estabelecida, a empresa pode rodá-la 14 a 16 horas por dia, cinco dias por semana, com apenas atendimento leve do operador para monitorar o trabalho. A equipe atingirá sua meta de rodar a célula 18 a 20 horas por dia? Isso depende da disponibilidade de material do cliente.
Custom Tool Inc. | 931-432-6609 | customtoolinc.com
Harding Inc. | 800-843-8801 | hardinge.com
FANUC America | 800-477-6268 | fanucamerica.com
Sistema Automatizado de Coleta de Dados Compila Informações a Cada 20 Minutos
O sistema automatizado de coleta e relatório de dados da Custom Tool desenvolvido pelo presidente da empresa, Gillen Young, usa uma plataforma web-based, Industrial Internet of Things (IIoT), para puxar dados de máquinas que têm agentes para o protocolo de comunicação open-source MTConnect, bem como o software de planejamento de recursos empresariais (ERP) JobBoss da empresa. A plataforma é Devicewise for Factory da Telit, uma empresa que oferece módulos IIoT, software e serviços de conectividade e software.
Gillen diz que os benefícios deste sistema são que ele interliga com uma variedade de controladores e nenhuma programação personalizada é necessária para coleta de dados. É configurado para puxar automaticamente todos os dados que eram coletados manualmente da máquina (contagem de peças, código da máquina e mais) assim como dados do ERP (número do trabalho, descrição do trabalho, data do pedido, quantidade do pedido, data de entrega e assim por diante) e armazena na nuvem. Dados são acessíveis via painel web. Relatórios podem então ser criados para mostrar mais graficamente o que estava anteriormente disponível na planilha de log de produção.
O sistema tem coletado dados a cada 20 minutos desde o início de junho de 2018 sem perder uma entrada para uma máquina que estava rodando. Três centros de torneamento e uma fresadora estão atualmente conectados. Outra fresadora ainda requer um agente MTConnect a ser instalado antes que possa ser conectada. Gillen diz que há muitos bons produtos de monitoramento de máquina disponíveis. No entanto, seu background técnico proporcionou uma oportunidade de explorar uma solução interna que aborda a informação de negócios que a oficina está mais interessada em saber. Ele também sente que esta capacidade de coleta de dados pode também levar a análises ainda mais avançadas, como amarrar tempo de corte a tipos específicos de ferramentas de corte ou inserts.
Equipamento industrial
- Mitsubishi Electric Automation lança LoadMate Plus: Célula robótica móvel para fabricantes CNC
- 6 Perguntas Essenciais para Guiar a Seleção da Sua Plataforma de Trabalho
- 7 Dicas de Especialistas para Selecionar a Oficina de Usinagem Ideal
- Este Novo Multifuso CNC é a Escolha Certa para Sua Oficina?
- Torno de Duplo Fuso Miyano BX-26S – Precisão e Velocidade para Componentes Complexos de Barras
- Mazak Hyper Quadrex 150 MSY: Sistema de Usinagem de Barras de Duplo Fuso
- EMAG USC 11/21: Máquina de Torneamento de Tubos de Óleo de 4 Eixos de Alta Precisão
- Como o 5G Vai Revolucionar a Usinagem: Insights de Especialistas da Indústria
- Como a IA Está Revolucionando a Manufatura e a Usinagem: Insights de Matt Danford
- Sondagem para Precisão na Usinagem Lights-Out: Estratégia de Segurança de uma Oficina de Um Operador