



11 Técnicas Comprovadas de Fundição de Metais para Fabricação de Precisão
Aprenda os termos e processos envolvidos em retirar o tesouro do fogo do forno
O que é fundição de metais?
Fundição de metais é o processo de fazer objetos vazando metal fundido num espaço vazio moldado. O metal então arrefece e endurece na forma dada por este molde moldado. A fundição é frequentemente uma forma menos cara de fabricar uma peça comparada com usinar a peça a partir de um pedaço de metal sólido. Existem muitos métodos de fundição de metais para escolher. Que tipo de fundição é mais eficiente depende dos metais usados, do tamanho da série e da complexidade da fundição.
Antes de iniciar uma série de produção, é útil conhecer alguns dos termos e métodos do chão de fundição.
- Ir para Terminologia de fundição
- Ir para Tipos de fundição de metais
Terminologia de fundição
Molde de fundição
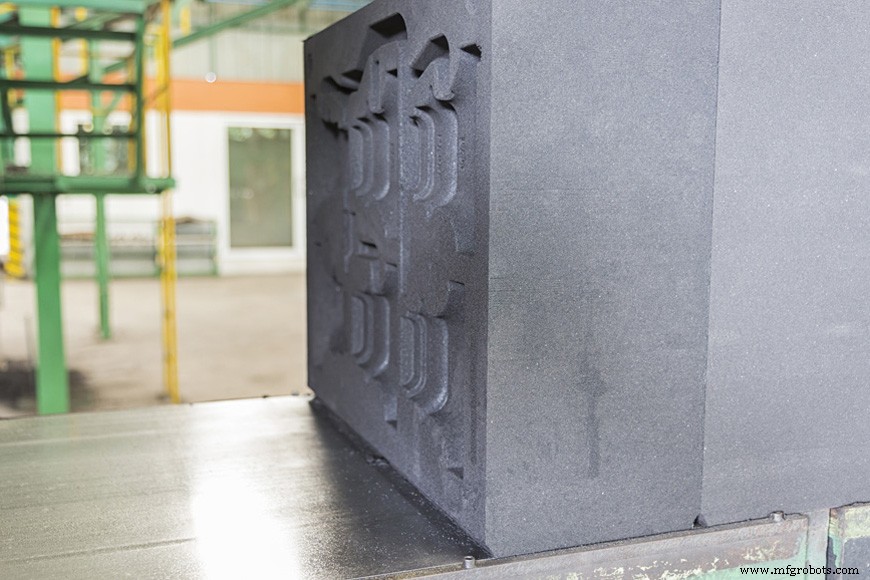
Um molde é uma cavidade num material que recebe metal líquido e produz um objeto arrefecido na forma daquela cavidade. Moldes podem ser simples. As formas usadas para criar lingotes de metal são como formas de pão, com o metal simplesmente vazado dentro e deixado arrefecer. A maioria dos moldes é para formas mais complexas e baseia-se num modelo. O modelo é impresso num molde dividido. Metade do modelo é impressa num lado do molde e metade no outro, e então as metades são fechadas antes do molde ser preenchido. Ao fazer o molde em duas partes, o modelo pode ser retirado antes do enchimento. Estes moldes podem ser feitos com divisão horizontal.
Cope e drag (parte superior e inferior)
Na moldagem horizontal, a metade superior do molde é chamada de cope, e a metade inferior é chamada de drag.
Swing e ram (balanço e aríete)
Na moldagem vertical, a metade dianteira do molde é chamada de swing, e a metade traseira é chamada de ram.
Núcleos de moldagem
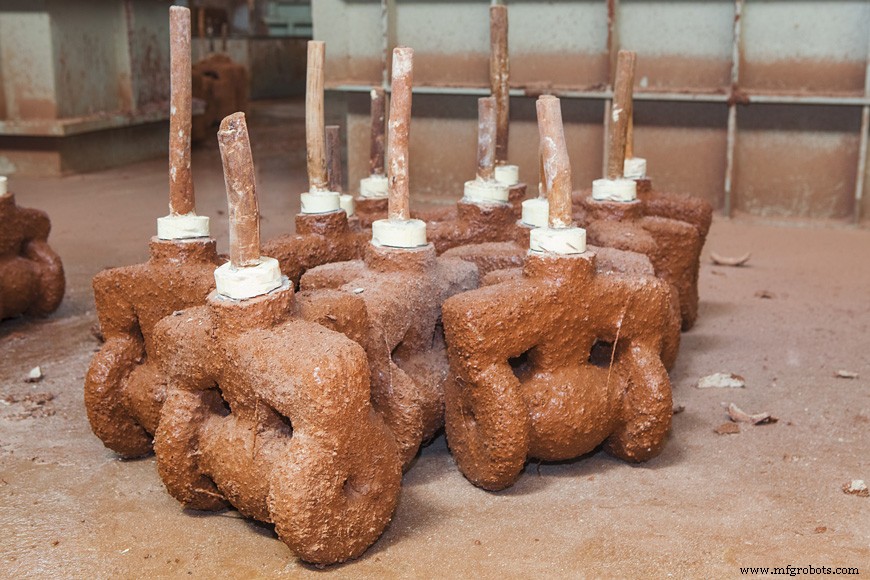
Se um molde deve ter espaços internos ou furos, um núcleo é frequentemente feito. Estes núcleos são moldados como o espaço interno. Os núcleos são geralmente mantidos no lugar estendendo-se além da fundição e sendo mantidos no lugar através de marcas de núcleo, que suspendem o núcleo como uma ponte entre duas margens. Os espaços vazios ao redor do núcleo encher-se-ão com metal, e o núcleo será removido da fundição final, deixando um furo onde estava. Se o núcleo for muito longo, pode ser suportado por chaplets para apoiá-lo. Estes são geralmente feitos do mesmo metal que a fundição final pois ficam no espaço que se encherá com material e se tornará parte da fundição final.
Tolerância dimensional
Um dos fatores importantes na escolha de um método de fundição é a tolerância dimensional. Tolerância dimensional é a variação aceitável no tamanho do produto final. Metal encolhe ao arrefecer, e o tipo de fundição influencia o quanto. Se um produto precisa ser preciso, um cliente pode querer um método de fundição que produza fundição quasi-líquida. Isso significa que o produto está muito próximo de ser o tamanho certo quando é sacudido para fora do molde.
Acabamento superficial
Outra consideração é o acabamento superficial. Quão granular, irregular ou rugoso pode ser a superfície da fundição? O que é aceitável para uma frigideira de ferro fundido não é aceitável para uma aliança de casamento. Superfícies metálicas muito lisas são geralmente criadas com usinagem, que é um custo extra: se brilhante e liso é um resultado desejado, escolher um método de fundição com acabamento mais fino pode reduzir custos de usinagem.
Métodos de fundição de metais
A fundição de metais vem em duas categorias principais: processos com moldes reutilizáveis e processos com moldes descartáveis.
- Moldes reutilizáveis:
-
- Moldes permanentes
- Moldes semi-permanentes
- Fundição por camada (slush casting)
- Fundição centrífuga
- Fundição sob pressão
- Fundição sob pressão (die casting)
-
- Moldes descartáveis:
-
- Fundição em areia
- Moldagem em casca (shell molding)
- Fundição de precisão (cera perdida)
- Molde completo ou espuma
-
Moldes reutilizáveis ou permanentes criam muitos itens, enquanto moldes descartáveis são destruídos pelo processo de fundição. Embora possa parecer da perspectiva leiga que moldes reutilizáveis devem ser mais custo-efetivos para uma grande série de produção, nem sempre é o caso. A maioria dos objetos de ferro e aço são feitos através de processos de fundição descartáveis.
Substâncias de moldagem de baixa temperatura (resinas, chocolate, cera, etc.) quase sempre usam moldes reutilizáveis. O que torna a metalurgia diferente são as altas temperaturas envolvidas. Estas colocam muita tensão no molde. Não é portanto surpresa que ligas com ponto de fusão mais baixo como zinco, alumínio, magnésio, estanho ou cobre são mais frequentemente aquelas que têm sucesso em processos de moldagem reutilizáveis.
No entanto, em algumas circunstâncias, até metais ferrosos são vazados em moldes reutilizáveis. A complexidade do design, escolha de metal, e requisitos para tolerância dimensional e acabamento superficial todos influenciam se moldes reutilizáveis são apropriados.
Moldes reutilizáveis
Moldes permanentes
Moldes permanentes são geralmente feitos de metal – um que tem ponto de fusão mais alto que o metal com que são preenchidos. Metal fluido é vazado sem qualquer tipo de pressão externa. Núcleos permanentes devem ser simples para que possam ser retirados para reutilização da fundição final.
Estes moldes são às vezes usados em fundição de ferro, bem como com ligas de temperatura mais baixa. Mesas giratórias, em vez de linhas de montagem, são o fluxo de trabalho industrial mais comum. Operações individuais, como revestir o molde, colocar os núcleos, fechar o molde, vazar, abrir o molde, e ejetar a fundição, são realizadas à medida que cada molde passa pelas próximas estações.
Moldes são pré-aquecidos antes da primeira fundição ser vazada para que não rachem devido à diferença de temperatura.
As fundições que vêm deste método não podem ter paredes tão finas como as de outros métodos reutilizáveis, como fundição sob pressão. No entanto, as fundições são produzidas com "tolerância próxima", o que significa que o tamanho da fundição final pode ser previsto mais precisamente. Fundições feitas desta forma são densas e de grão fino. Têm acabamento superficial mais suave e evitam vários tipos de defeitos.
Esta forma de moldagem é durável o suficiente para ser usada com ferro, mas não é um estilo preferido para latões amarelos. Latões amarelos são altos em zinco e sujam o molde ou matriz.
Moldes semi-permanentes
A única mudança na fundição em molde semi-permanente é que os núcleos usados no processo de fundição podem ser núcleos de areia descartáveis. Formas de núcleo mais complexas são possíveis com núcleos de areia, porque não precisam ser extraídos intactos da fundição final. Se uma abertura na fundição for deixada para remover núcleos, eles podem ser "sacudidos" numa mesa vibratória, para drenar como areia numa ampulheta. As vantagens de tolerância, densidade e aparência da fundição em molde permanente existem apenas na seção fundida contra o molde metálico.
Fundição por camada (slush casting)
Este método de fundição com nome colorido cria fundições ocas sem precisar de núcleos apenas revestindo o interior do molde com uma pequena quantidade de metal, criando uma "pele" de metal. Existem diferentes formas de abordar a fundição por camada dependendo de quão rapidamente o metal ou outro material solidifica. Num método, o fundidor pode vazar pequenas quantidades do líquido num molde e rotacionar para cobrir o interior com o metal. Noutro, o fundidor pode encher o molde completamente e depois verter o material excedente para fora após um tempo de arrefecimento especificado. Zinco, alumínio e peltre são metais comumente fundidos por camada.
Fundição centrífuga
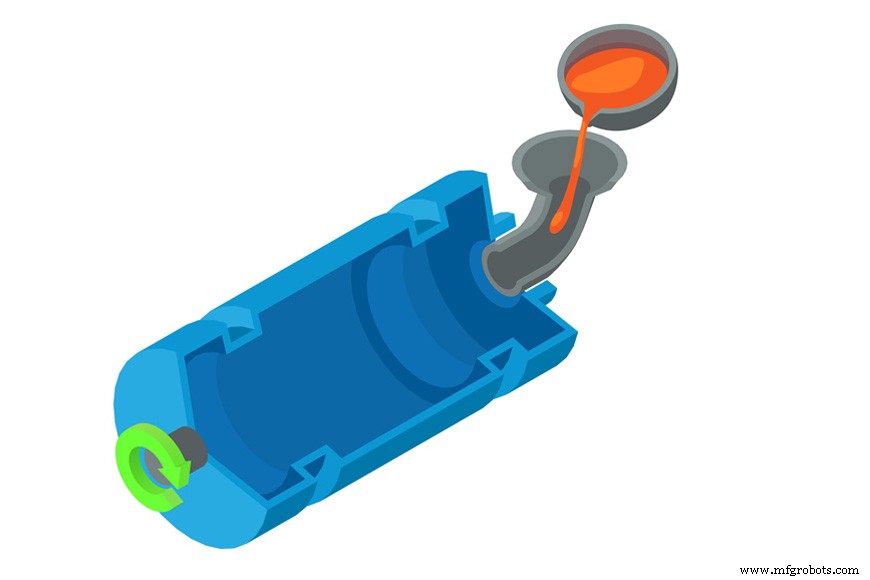
Na verdadeira fundição centrífuga, um molde refrigerado a água é rotacionado em torno do seu eixo central a alta velocidade enquanto metal líquido é alimentado. Força centrífuga puxa o metal líquido ao longo da superfície do molde numa camada uniforme. Para este método funcionar, a fundição final deve ter geometrias uniformes em torno do eixo de rotação. Esta forma de fundição é portanto melhor para aqueles moldes que são aproximadamente cilíndricos ou circulares, como tubos ou anéis.
Objetos fundidos neste método geralmente têm taxa de defeitos muito baixa. Impurezas acabam próximas ao furo, ou superfície interna, da fundição, e podem ser usinadas. A maioria de tubos ou conexões que serão usados sob pressão são fundidos centrifugamente, devido à resistência da sua estrutura sem costura.
Algumas pequenas fundições metálicas, como joias, são feitas usando uma centrífuga que balança um molde inteiro em torno de um ponto central, puxando metal de um cadinho enquanto gira. Estas fundições não são verdadeiras fundições centrífugas, mas uma forma de fundição sob pressão.
Fundição sob pressão
Métodos de fundição sob pressão usam forças diferentes da gravidade para controlar o fluxo de metal num molde permanente. Ar ou gás, vácuos, mecânicos, ou forças centrífugas são todos usados na fundição sob pressão. Estes métodos permitem que fundições controlem precisamente a taxa na qual um molde enche: gravidade sempre trabalha com a mesma força, mas forças artificiais podem ser variadas.
Fundição a vácuo puxa metal para um molde quando o molde é despressurizado, e o vácuo criado puxa metal líquido para cima de um reservatório abaixo. O vácuo deve permanecer ligado enquanto o metal arrefece, e por isso este método é usado principalmente para fundições de parede fina. Proporciona excelente acabamento superficial. Fundições de baixa pressão invertem este processo pressurizando o forno onde o metal líquido está, em vez de criar vácuo no molde. O metal é empurrado através de alimentadores para a cavidade do molde.
Todas as máquinas de fundição sob pressão (abaixo) também usam alguma forma de pressão para ajudar a criar fundições.
Fundição sob pressão (die casting)
Máquinas de fundição sob pressão consistem de uma bacia contendo metal fundido, um molde metálico ou matriz em duas placas, e um sistema de injeção que puxa o material e o força sob pressão para a matriz.
O processo para fundição sob pressão começa com um molde aberto. Bocais pulverizam o molde com lubrificante para ajudar a prevenir a peça de colar. As duas metades do molde são então fechadas, e o molde fechado é injetado usando um bico de pressão. A nova fundição recebe um momento para arrefecer antes da matriz abrir. Pinos ejetores empurram a nova fundição da matriz, e então o processo começa de novo.
Existem duas formas de injeção de metal na fundição sob pressão. Fundição sob pressão de câmara fria funciona como uma seringa: antes de cada matriz ser fundida, uma câmara de injeção deve ser preenchida com metal fundido, e então um pistão empurra o conteúdo do injetor para a matriz. Fundição de câmara quente ou gooseneck funciona imergindo a câmara do sistema de injeção no metal fundido, onde a forma do sistema significa que o injetor se reabastece sozinho. Fundição gooseneck empurra este material para o molde quer com pistão ou com pressão de ar.
Sistemas gooseneck são mais propensos a corrosão porque ficam num banho de metal derretido. Por esta razão, são geralmente usados com alumínio ou ligas alumínio-zinco que têm ponto de fusão mais baixo. O pistão ou injeção de câmara fria pode ser usado para as temperaturas mais altas necessárias para derreter latão e bronze, porque o injetor não está continuamente exposto ao calor.
Fundição contínua
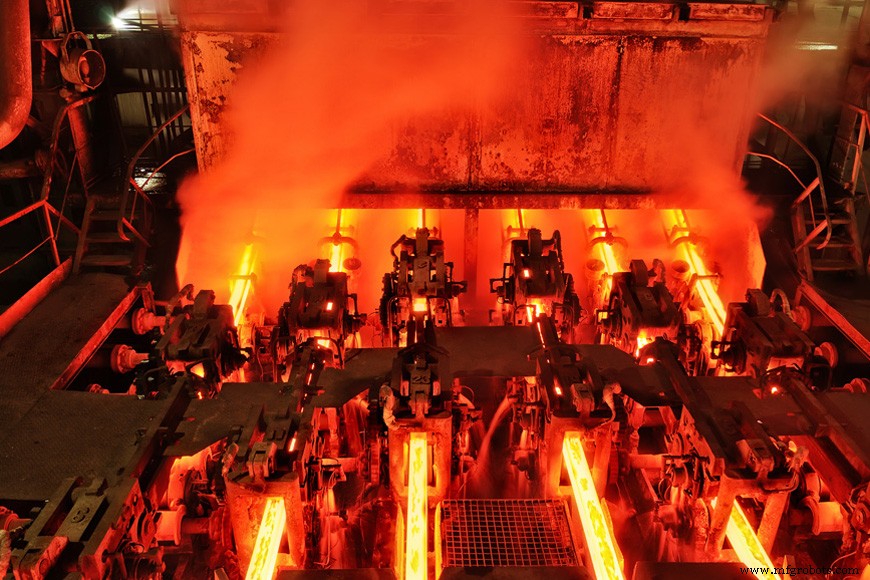
Mesmo peças de metal que consideramos completamente usinadas, laminadas, ou de outra forma trabalhadas frequentemente tiveram seu início no chão da fundição. Fundição contínua cria blocos, tarugos e placas, que são diferentes tamanhos de formas metálicas simples, extrudindo-os através de uma forma permanente. Este processo de fundição cria a matéria-prima para aço trabalhado.
O processo de fundição contínua começa alto acima do chão de fábrica. Metal fundido é alimentado num funil que controla a taxa de fundição. O funil enche um molde abaixo dele, que é uma forma simples, geralmente 500–2000 mm de comprimento, e moldado na sua largura como quadrado, círculo ou retângulo. As paredes do molde são refrigeradas para que o exterior da fundição congele à medida que passa através. À medida que o metal sai da forma está a solidificar, mas ainda maleável. Isso permite que a máquina de fundição contínua o dobre para que o produto acabado saia horizontalmente. Uma série de rodas guia a placa para uma correia transportadora enquanto sprays de resfriamento solidificam a superfície. Jatos de gás na superfície horizontal cortam a peça contínua de metal em comprimentos gerenciáveis, para que possam ser levantados e empilhados.
Moldes descartáveis
Métodos de molde descartável são os claros vencedores quando se trata de fundir metais ferrosos. São custo-efetivos porque não precisam ser robustos para as altas temperaturas envolvidas.
Fundição em areia
Fundição em areia é o método mais comum usado para fundição de metais. É processo de fabricação com pelo menos três mil anos: a primeira evidência de fundição em argila vem da China, durante a Dinastia Shang (c. 1600 a 1046 a.C.).
Não é surpresa que este processo ainda seja tão popular: areia é barata, abundante, maleável, e capaz de aguentar o calor.
Núcleos criados de areia são fáceis de remover: podem ser sacudidos com mesa vibratória. Canais de alimentação e vazamento, usados para direcionar o metal para a cavidade do molde, são cortados à mão por um moldador experiente ou criados como parte do modelo.
O acabamento superficial em itens fundidos em areia é frequentemente rugoso, e a tolerância dimensional não precisa, então fundição em areia é ótima para produzir peças grandes e robustas de cercas decorativas a frigideiras de ferro fundido a peças de motor de carro.
Leia mais sobre fundição em areia no nosso artigo anterior desta série.
Moldagem em casca (shell molding)
Moldagem em casca é uma forma de fundição em areia que proporciona tolerâncias dimensionais mais próximas. É muito similar a moldagem em areia, apenas a areia é misturada com resina. Uma mistura de areia e resina são vazadas sobre cada metade de um modelo metálico quente. Esta mistura derrete e arrefece numa casca. As "cascas" do molde são juntadas, e geralmente suportadas por um flask cheio de areia. Com a resina dando suporte extra às superfícies interiores, estas cascas formam um molde muito preciso.
Frequentemente, moldagem em casca é usada para produzir núcleos para fundição em areia tradicional. A resina dá aos núcleos de areia resistência para manter forma, mesmo quando posicionados sobre o vazio que se tornará uma fundição. Estas cascas de núcleo podem ser ocas, criadas num molde metálico quente num processo como fundição por camada. As duas metades do molde de núcleo são fechadas e aquecidas, e então preenchidas com areia revestida de resina. O molde coze até a parede da casca ser grossa o suficiente para suportar o tamanho do núcleo e então o excesso de areia resinoso não curado é vazado de volta para fora. Quando as duas metades do molde são abertas revelam o núcleo robusto, agora pronto para ser colocado no molde de fundição em areia criar espaço na fundição.
-
Fundição de precisão (fundição de cera perdida)
Fundição em areia é de longe a forma mais usada de fundição de metais, e ainda há um aspecto da fundição em areia que a torna inadequada para alguns projetos. Modelos de fundição em areia precisam ser removidos do molde que criam, o que pode significar construção intrincada de modelo. Requisitos de desmoldagem, posicionamento de linha de separação, canais, alimentadores e núcleos requerem um fabricante de modelos a considerar cuidadosamente as necessidades do modelo em cada etapa do processo de fundição.
O processo de cera perdida, investimento, ou fundição de precisão é uma alternativa à fundição em areia que pode trabalhar com a maioria dos graus de metal, mesmo ligas ferrosas de alto ponto de fusão, e ainda evita alguns destes desafios de fabricação de modelos em fundição em areia.
Um designer para fundição de precisão faz uma matriz metálica precisa na qual os modelos de cera ou plástico são fundidos. Estes modelos são montados num canal de vazamento também feito deste material: o trabalhador da fundição usa um maçarico para derreter o canal o suficiente para fixar cada modelo a ele.
Esta montagem é então usada para criar uma casca que será usada como molde. É pulverizada, pincelada, ou mergulhada numa suspensão de agregado refratário de granulação fina, e um agente de ligação proprietário composto principalmente de silicato de etila. Esta mistura é então deixada assentar. O modelo é revestido repetidamente com suspensões mais grossas até uma casca do agregado ser produzida ao redor do modelo. Os moldes ficam até o revestimento ter assentado, após o que são aquecidos num forno numa posição invertida para que a cera escorra e seja coletada para reutilização. Após a cera ser removida, os moldes são cozidos num forno pré-aquecido. Os moldes podem então ser suportados com areia solta e vazados de qualquer maneira convencional.
Quando as fundições arrefeceram, a casca ao redor da fundição de precisão é quebrada e sacudida usando mesa vibratória.
Fundição de precisão proporciona acabamento superficial superior, e alta precisão dimensional. Não há linhas de separação como há na fundição em areia.
Molde completo ou processo de fundição em espuma
O processo de molde completo ou fundição em espuma é uma combinação de processos de fundição em areia e fundição de precisão. Um modelo de poliestireno expandido é usado. De fato, o modelo de espuma pode ser feito completo com sistema de canais e vazamento, e pode incorporar a eliminação de folga de desmoldagem. Às vezes o modelo é removido antes do enchimento, mas com algumas espumas o modelo pode ser deixado no lugar no molde para vaporizar instantaneamente quando metal quente é vazado.
Este processo é ideal para séries de fundição de uma ou poucas peças, mas às vezes fundições produzem em massa modelos de espuma para criar quantidades de produção. Há despesa extra para o equipamento para fazer os modelos de espuma destruíveis, mas frequentemente a economia do processo total de fundição pode ser favorável se o modelo for muito complexo.
Comparando processos de fundição
Consulta com fabricantes é útil para encontrar a forma mais custo-efetiva de fundir um projeto. Em geral, metais ferrosos serão fundidos usando moldes descartáveis, enquanto metais não-ferrosos têm uma gama mais ampla de possibilidades, mas há exceções mesmo a esta regra simples.
Entrar no processo com uma compreensão clara das necessidades do projeto ajudará a escolher o melhor processo para fundição. O design precisa ser um tamanho preciso? Quão finas as paredes precisam ser? Que tamanho e peso a fundição terá no final? E o acabamento superficial? Saber antecipadamente as respostas a todas estas perguntões ajudará um designer experiente a compreender e guiar seu produto através do processo de fundição, encontrando o melhor, e menos caro, processo para fazer seu trabalho.
Metal
- 8 Metais Essenciais para Fundição Industrial: Das Fundações às Aplicações Modernas
- Fundição Explicada: Definição e Tipos de Processos de Fabricação
- Galvanização Explicada: Definição, Métodos e Processos para Proteção contra Corrosão
- Tratamento Térmico Explicado: Processos, Métodos e Benefícios
- Fundição de Metais: Definição, Tipos e Processo Completo
- Guia Completo de Fundição de Metais: Definições, Tipos e Processos
- Fundição Rápida de Metais: Principais Benefícios e Aplicações Industriais
- Principais Técnicas de Acabamento de Metais: Escolha o Melhor Método para Superfícies Superiores
- Fundição de Metais 101: Guia Completo da Arte de Moldar Metal
- Soluções de Cisalhamento de Metal de Precisão para Aço e Alumínio