



Segredos da Ferraria: Dominando Técnicas Modernas de Forjamento
Como instalações modernas de forjamento manipulam metal em peças forjadas?
O que é forjamento?
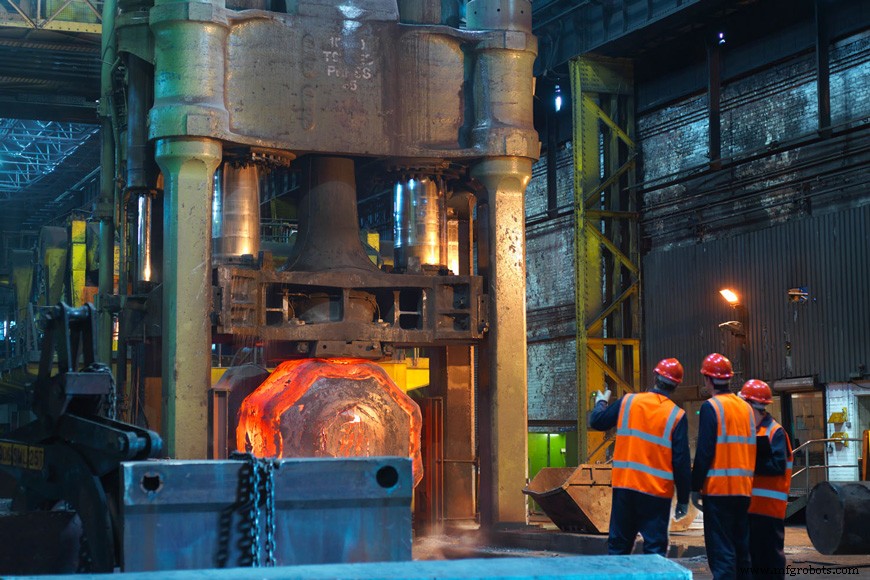
Forjamento é processo de fabricação envolvendo conformação de metal através de martelamento, prensagem, ou laminação. Estas forças compressivas são entregues com martelo ou matriz. Forjamento é frequentemente categorizado de acordo com temperatura na qual é realizado – forjamento a frio, morno, ou quente.
Ampla gama de metais pode ser forjada. Metais típicos usados em forjamento incluem aço carbono, aço ligado, e aço inoxidável. Metais muito macios como alumínio, latão, e cobre também podem ser forjados. Processo de forjamento pode produzir peças com propriedades mecânicas superbas com desperdício mínimo. O conceito básico é que o metal original é deformado plasticamente à forma geométrica desejada – dando-lhe maior resistência à fadiga e resistência. O processo é economicamente sólido com capacidade de produzir peças em massa, e alcançar propriedades mecânicas específicas no produto final.
História do forjamento
Forjamento tem sido praticado por ferreiros por milhares de anos. No início, bronze e cobre eram os metais forjados mais comuns, na Idade do Bronze: mais tarde, à medida que a capacidade de controlar temperatura e processo de redução de ferro foi descoberta, ferro tornou-se metal forjado primário. Produtos tradicionais incluem utensílios de cozinha, ferragens, ferramentas manuais, e armas de fio. A Revolução Industrial permitiu forjamento tornar-se processo de produção em massa mais eficiente. Desde então, forjamento evoluiu junto com avanços em equipamento, robótica, controles eletrônicos, e automação. Forjamento é agora indústria mundial com instalações modernas de forjamento produzindo peças metálicas de alta qualidade numa vasta gama de tamanhos, formas, materiais, e acabamentos.
Métodos de forjamento
Existem vários métodos de forjamento com diferentes capacidades e benefícios. Os métodos de forjamento mais comumente usados incluem métodos de forjamento por queda, bem como forjamento por laminação.
Forjamento por queda (Drop forging)
Forjamento por queda deriva seu nome do processo de deixar cair martelo sobre o metal para moldá-lo na forma da matriz. A matriz refere-se às superfícies que entram em contacto com o metal. Existem dois tipos de forjamento por queda – forjamento de matriz aberta e forjamento de matriz fechada. Matrizes são tipicamente planas em forma com algumas tendo superfícies distintamente moldadas para operações especializadas.
Forjamento de matriz aberta (forjamento de ferreiro)
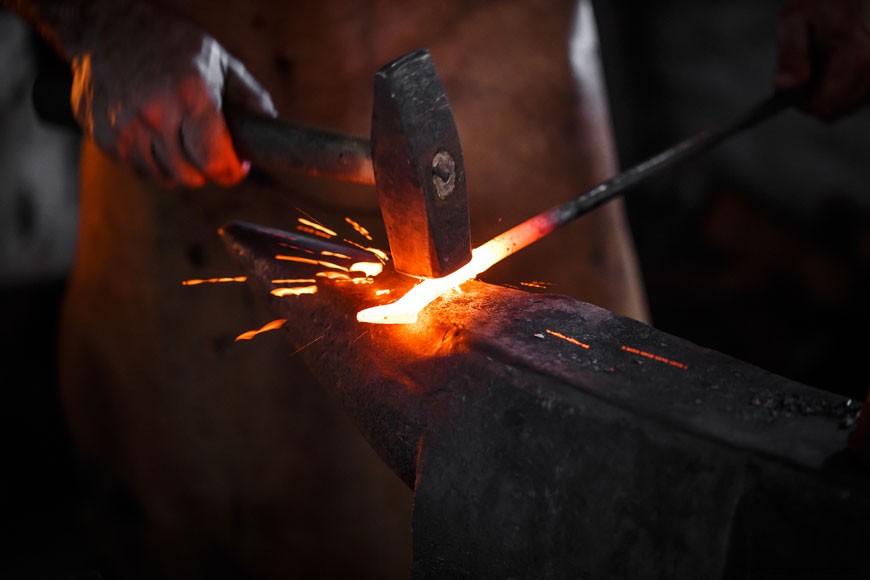
Forjamento de matriz aberta também é conhecido como forjamento de ferreiro. Martelo golpeia e deforma metal numa bigorna estacionária. Neste tipo de forjamento, o metal nunca é completamente confinado nas matrizes – permitindo que flua exceto nas áreas onde está em contacto com as matrizes. É responsabilidade do operador orientar e posicionar o metal para alcançar forma final desejada. Matrizes planas são usadas, com algumas tendo superfícies especialmente moldadas para operações especializadas.
Vantagens do forjamento de matriz aberta:
- Melhor resistência à fadiga e resistência
- Reduz chance de erro e/ou furos
- Melhora microestrutura
- Fluxo de grão contínuo
- Tamanho de grão mais fino
Forjamento de matriz fechada (forjamento por impressão)
Forjamento de matriz fechada também é conhecido como forjamento por impressão. O metal é colocado numa matriz e fixado a uma bigorna. O martelo é deixado cair sobre o metal, causando que flua e preencha as cavidades da matriz. O martelo é cronometrado para entrar em contacto com o metal em sucessão rápida numa escala de milissegundos. Metal excedente é empurrado para fora das cavidades da matriz, resultando em rebarba. A rebarba arrefece mais rápido que o resto do material, tornando-a mais forte que o metal na matriz. Após forjamento, a rebarba é removida.
Para o metal atingir o estágio final, é movido através duma série de cavidades numa matriz:
- Impressão de aresta (também conhecido como estiramento ou dobra)
Primeira impressão usada para moldar o metal numa forma bruta.
- Cavidades de bloqueio
O metal é trabalhado numa forma que mais se assemelha ao produto final. O metal é moldado com dobras e filetes generosos.
- Cavidade de impressão final
Estágio final de acabamento e detalhamento do metal na forma desejada.
Vantagens do forjamento de matriz fechada:
- Produz peças até 22,7 toneladas
- Produz formas quasi-líquidas que requerem apenas pequena quantidade de acabamento
- Económico para produção pesada
Forjamento por laminação (Roll forging)
Forjamento por laminação consiste em dois rolos cilíndricos ou semi-cilíndricos horizontais que deformam barra redonda ou chata. Isto funciona para reduzir sua espessura e aumentar seu comprimento. Esta barra aquecida é inserida e passada entre os dois rolos – cada um contendo uma ou mais ranhuras moldadas – e é progressivamente moldada à medida que é laminada através da máquina. Este processo continua até a forma e tamanho desejados serem alcançados.
Vantagens do forjamento por laminação automático:
- Produz pouco ou nenhum desperdício de material
- Cria estrutura de grão favorável no metal
- Reduz área transversal do metal
- Produz extremidades cónicas
Forjamento por prensa (Press forging)
Forjamento por prensa usa pressão ou força lenta e contínua, em vez do impacto usado em forjamento por martelo de queda. O deslocamento mais lento do aríete significa que a deformação atinge mais profundo, de forma que o volume inteiro do metal é uniformemente afetado. Contrastivamente, em forjamento por martelo de queda, a deformação é frequentemente apenas no nível da superfície enquanto o interior do metal permanece algo não deformado. Controlando taxa de compressão no forjamento por prensa, a tensão interna também pode ser controlada.
Vantagens do forjamento por prensa:
- Económico para produção pesada
- Maior precisão em tolerâncias dentro de 0,25–0,5 mm
- Matrizes têm menos inclinação permitindo melhor precisão dimensional
- Velocidade, pressão, e deslocamento da matriz são controlados automaticamente
- Automação de processo é possível
- Capacidade de prensas varia de 454–8165 toneladas
Forjamento por upset (Upset forging)
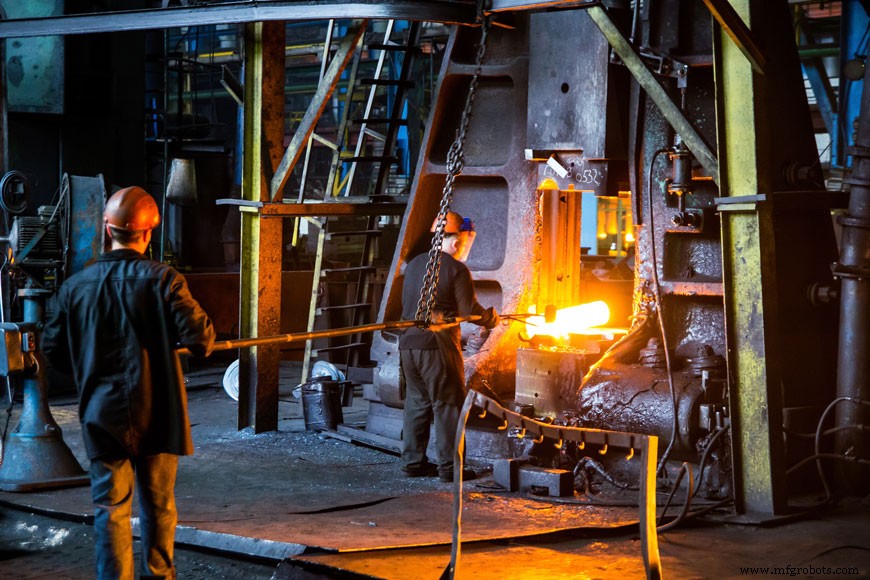
Forjamento por upset é processo de fabricação que aumenta diâmetro do metal comprimindo seu comprimento. Prensas de manivela, máquina especial de alta velocidade, são usadas em processos de forjamento por upset. Prensas de manivela são tipicamente configuradas num plano horizontal para melhorar eficiência e troca rápida de metal de uma estação para a próxima. Prensas de manivela verticais ou prensa hidráulica são também opções.
Vantagens do forjamento por upset:
- Alta taxa de produção de até 4500 peças por hora
- Automação total é possível
- Eliminação de inclinação de forjamento e rebarba
- Produz pouco ou nenhum desperdício
Forjamento a quente automático
No forjamento a quente automático, barras de aço de comprimento de laminador são inseridas numa extremidade da máquina de forjamento a temperatura ambiente, e produtos forjados a quente emergem da outra extremidade. A barra é aquecida com bobinas de indução de alta potência a temperatura variando de 1200–1300 °C em menos de 60 segundos. A barra é desincrustada com rolos e cortada em tarugos. Neste ponto, o metal é transferido através de vários estágios de conformação que podem ser acoplados com operações de conformação a frio de alta velocidade. Tipicamente, a operação de conformação a frio é deixada para o estágio de acabamento. Ao fazer isso, os benefícios do trabalho a frio podem ser colhidos enquanto também mantém a alta velocidade do forjamento a quente automático.
Vantagens do forjamento a quente automático:
- Alta taxa de saída
- Aceitação de materiais de baixo custo
- Mão de obra mínima requerida para operar maquinaria
- Produz pouco ou nenhum desperdício de material (economia de material entre 20–30% sobre forjamento convencional)
Forjamento de precisão (forjamento quasi-líquido ou quasi-quasi-líquido)
Forjamento de precisão requer pouca ou nenhuma usinagem final. É método de forjamento desenvolvido para minimizar custo e desperdício associados a operações pós-forjamento. Economias de custo são alcançadas da redução de material e energia, bem como redução de usinagem.
Forjamento isotérmico
Forjamento isotérmico é processo de forjamento onde metal e matriz são aquecidos à mesma temperatura. Aquecimento adiabático é usado – não há transferência líquida de massa ou troca térmica entre o sistema e o ambiente externo. As mudanças são todas devidas a mudanças internas resultando em taxas de deformação altamente controladas. Devido à menor perda de calor, máquinas menores podem ser usadas para este processo de forjamento.
Metal
- Como São Feitos Pós Metálicos: Guia Completo dos Métodos de Preparação
- Fabricação de Barras de Titânio: Técnicas, Benefícios e Aplicações Industriais
- Forjamento vs Conformação: Como Esses Processos Metalúrgicos Diferem
- Práticas Comprovadas de Controle de Qualidade para Acabamento Metálico Industrial
- Entendendo a Fadiga de Metais: Causas, Consequências e Prevenção
- Forjamento Explicado: Processo, Tipos e Materiais
- Galvanização Explicada: Definição, Métodos e Processos para Proteção contra Corrosão
- Tratamento Térmico Explicado: Processos, Métodos e Benefícios
- Principais Técnicas de Acabamento de Metais: Escolha o Melhor Método para Superfícies Superiores
- Soluções de Cisalhamento de Metal de Precisão para Aço e Alumínio