



Dominando Termoformagem: Solução de Problemas Especializada para Compósitos Termoplásticos
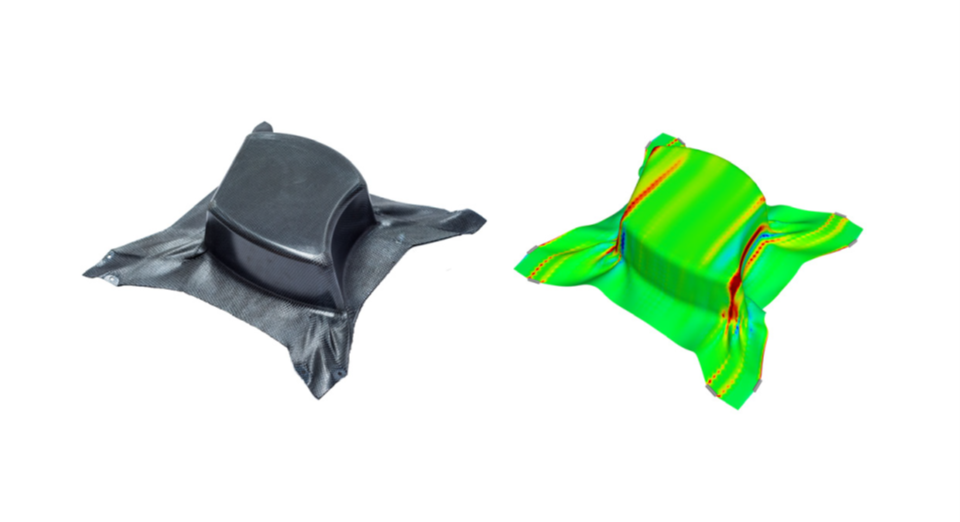
Nota: Informações e imagens para este artigo foram obtidas do curso "Advanced Forming of Thermoplastic Composites" ministrado pelo ThermoPlastic composite Research Center (TPRC).
Compósitos termoplásticos (TPCs) primeiro ganharam vantagem com a demanda por taxas de produção mais rápidas em aplicações aeroespaciais e outras de leveza. Produção de peças em questão de minutos tornou a termoformagem (também conhecida como estampagem) o processo de compósitos termoplásticos mais comum e o primeiro a produzir peças voando em massa (veja "Inside a thermoplastic composites hotbed" e "Thermoplastic composites clip time …").
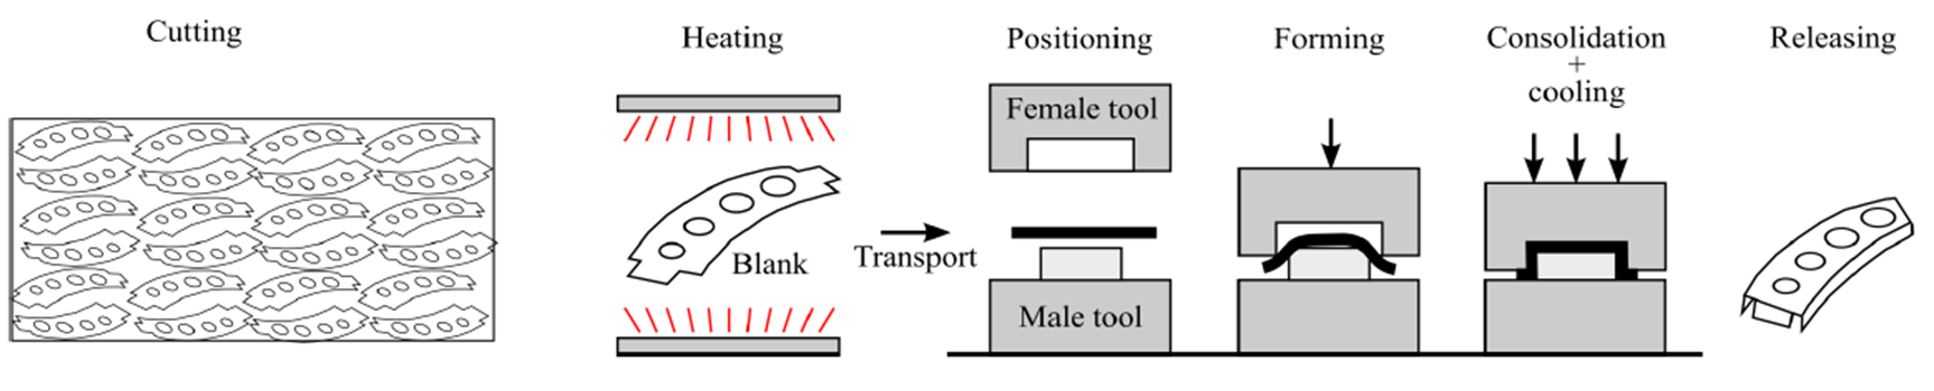
O processo começa com um blank – um laminado compósito termoplástico pré-consolidado com a orientação de camada requerida – e compreende as seguintes etapas (Fig. 1): Preparação do blank (corte e fixação), aquecimento do blank, transferência para molde, posicionamento do blank, conformação, resfriamento, desmolde da peça e corte/acabamento. O processo de termoformagem é um conceito simples, mas envolve complexidades e desafios que devem ser abordados para alcançar peças compósitas repetíveis e de alta qualidade.
Evitando rugas
Uma ruga é um defeito visual e funcional. Pode ser descrita como uma flexão fora do plano do material. A causa principal é deformações de cisalhamento insuficientes, como deslizamento intercamada e cisalhamento intracamada, durante o processamento. Enrugamento ocorre predominantemente em superfícies duplamente curvas. Considere as seguintes ações para minimizar rugas.
Pré-aquecimento suficiente e transferência rápida. Durante a conformação do blank, a temperatura deve permanecer acima da temperatura de fusão (Tm) da matriz TPC para permitir deformação de cisalhamento. Leve em conta que durante a transferência da etapa de pré-aquecimento para o molde, a temperatura pode cair significativamente – possivelmente até 40-50°C em três segundos. Assim, o pré-aquecimento deve ser alto o suficiente para que o polímero permaneça acima de Tm – ou temperatura de transição vítrea (Tg) para polímeros amorfos – após transferência e durante conformação. Um blank frio não deformará adequadamente e desenvolverá rugas. No entanto, cuide para não superaquecer o blank para evitar degradação do polímero.
Estilo de tecido e layup. Tecidos harness-satin (HS) têm melhor drapeabilidade devido a deformação de cisalhamento no plano mais fácil, o que ajuda a prevenir rugas. Drapeabilidade de tecidos tecidos, da mais alta para mais baixa, é: 8HS > 5HS > 2 x 2 twill > trama plana. Tecido 5HS é frequentemente um bom ponto de partida porque equilibra drapeabilidade e desempenho mecânico. Blanks feitos usando reforços unidirecionais (UD) tendem a enrugar mais que tecidos HS devido ao alto atrito entre as fibras que resiste ao cisalhamento no plano. Permitir cisalhamento no plano é a chave para o sucesso com conformação de blanks UD, especialmente com superfícies duplamente curvas.
Orientações de camada como [0, 90, ±45]s encontradas em um layup quasi-isotrópico podem inibir deformação de cisalhamento, o que aumenta rugas. Alternativamente, layups cruzados (ex.: [0, 90]) ajudarão a prevenir enrugamento porque o cisalhamento não é restringido por outras camadas.
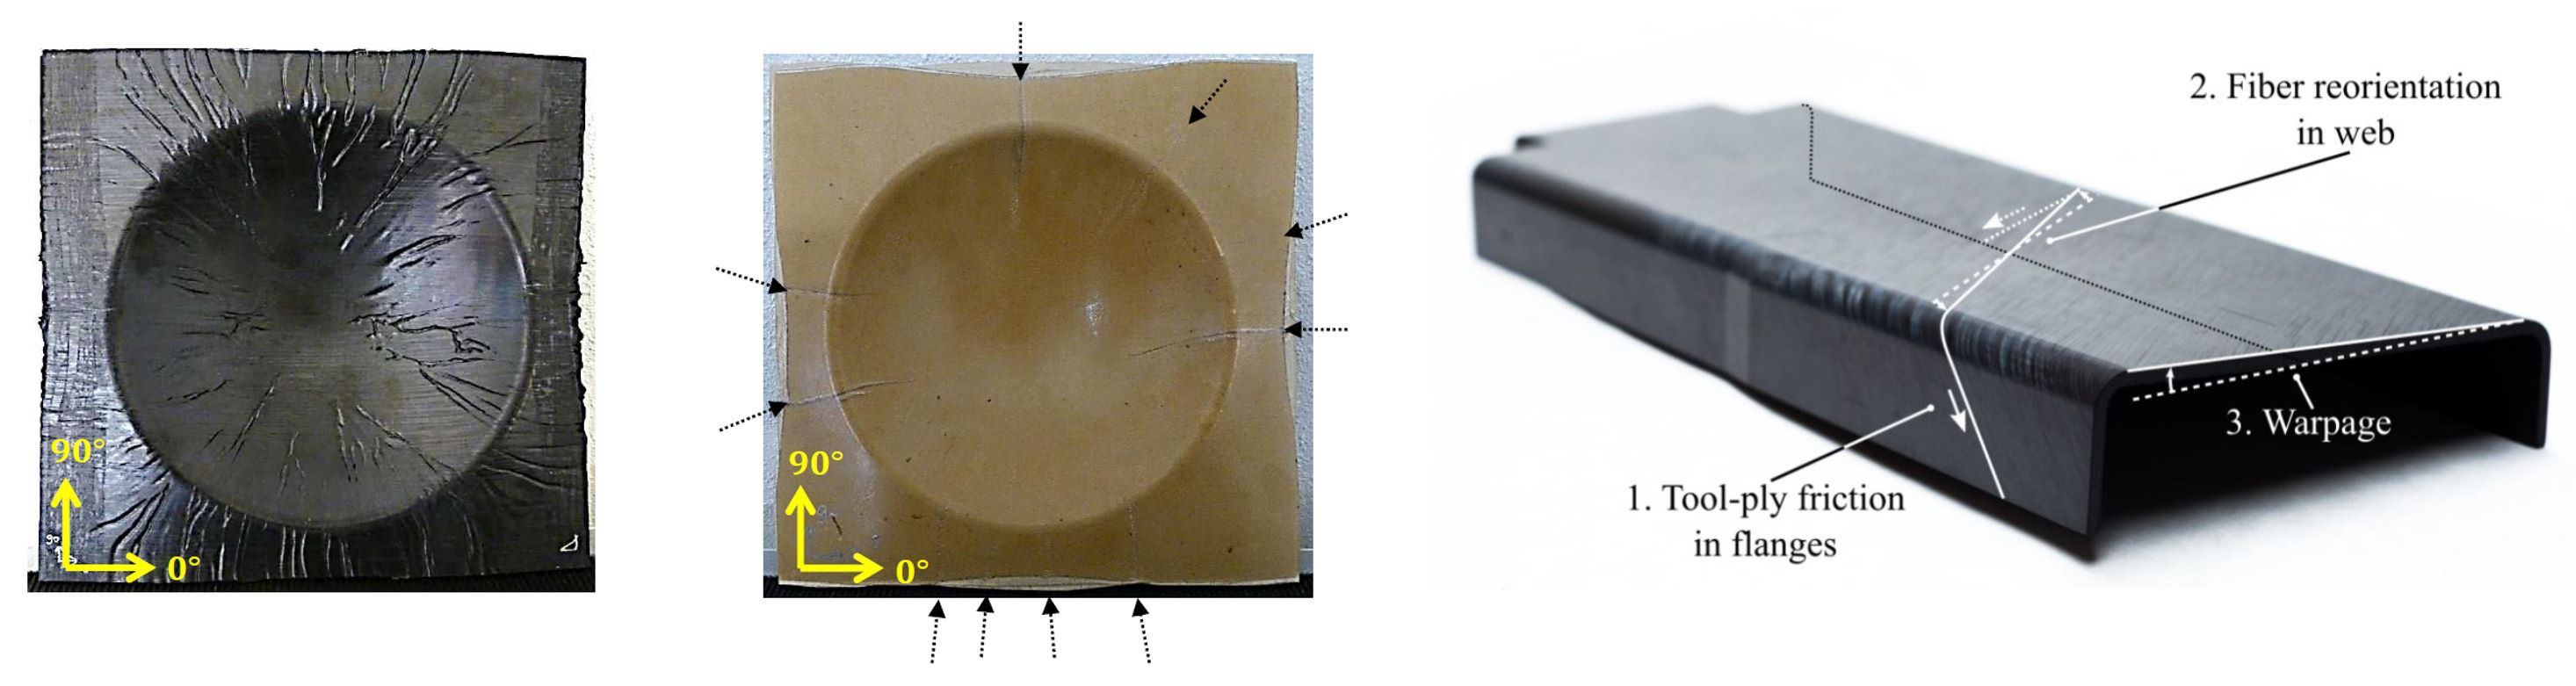
Fig. 2. Evitando rugas e empenamento
A peça hemisférica mostra muitas rugas pequenas e grandes usando blank UD (esquerda), enquanto apenas rugas grandes são visíveis usando blank 8HS (direita). Empenamento neste spar compósito resultou de reorientação de fibra devido a atrito ferramenta-camada nos flanges. Photo credit: "Forming limits of thermoplastic composites" by D.J. Wolthuizen, et. al. (esquerda) e "Rapid manufacturing of tailored thermoplastic composites by automated lay-up and stamp forming" by Tjitse K. Slange (direita).
Preparação e fixação do blank. Garras e tensionadores podem ser usados para segurar o blank em tensão em áreas propensas a flexão fora do plano. Encontrar a configuração otimizada pode ser demorado, com múltiplas iterações requeridas, mas usar software de simulação de processo ajuda. Tensionamento adequado do blank também previne o blank de fletir, o que pode causar problemas durante transferência e conformação. Tais problemas incluem o blank tocar o molde cedo demais, o que pode colocar muito material no molde antes que o drapeamento possa ocorrer, resultando em flambagem e enrugamento. O blank também pode fletir e tocar o aquecedor, o que pode causar danos ao blank ou parar o processo.
Otimizar a geometria final do blank e cortá-lo para uma forma near-net pode prevenir rugas e reduzir sucata. Cortes e dardos também podem ajudar a prevenir flexão fora do plano reduzindo tensões de fibra para permitir melhor conformação.
Superando desafios com design de molde
Durante termoformagem e processos de moldagem similares, o próprio molde pode apresentar desafios. Design adequado de molde pode ajudar a evitar problemas com custos de molde, aquecimento, defeitos de peça e desmolde.
Materiais de ferramentas de molde. Para escolher o material certo para uma ferramenta de termoformagem, considere os materiais usados para a peça final, pois estes afetarão a temperatura de molde requerida (Tmold). Por exemplo, seguindo a regra prática Tmold = (Tm + Tg)/2, uma peça feita de PPS reforçado (polifenileno sulfeto Tm = 280°C) requererá uma Tmold de aproximadamente 180°C. (Polímeros termoplásticos amorfos e semi-cristalinos têm Tg, mas polímeros semi-cristalinos também têm Tm.) Um molde metálico é assim requerido para conduzir calor suficiente da placa da prensa aquecida ou de uma ferramenta aquecida para moldagem da peça. Condução também é necessária para resfriamento eficiente da peça. No entanto, para uma peça feita usando PMMA reforçado (polimetil metacrilato), que tem Tg muito menor (~100°C), uma ferramenta de madeira ou epóxi a temperatura ambiente pode ser suficiente.
Outras considerações incluem a fase atual de desenvolvimento e orçamento disponível, mas também o número de peças a serem fabricadas a partir da ferramenta. Durante o processamento, ferramentas de molde são expostas a atrito, alta temperatura e pressão. Como madeira e epóxi têm menor resistência ao calor e capacidade de carga comparados a metais, moldes feitos destes materiais terão vida útil mais curta e são mais adequados para produção de baixo volume, enquanto ferramentas metálicas serão preferidas para produção de alto volume.
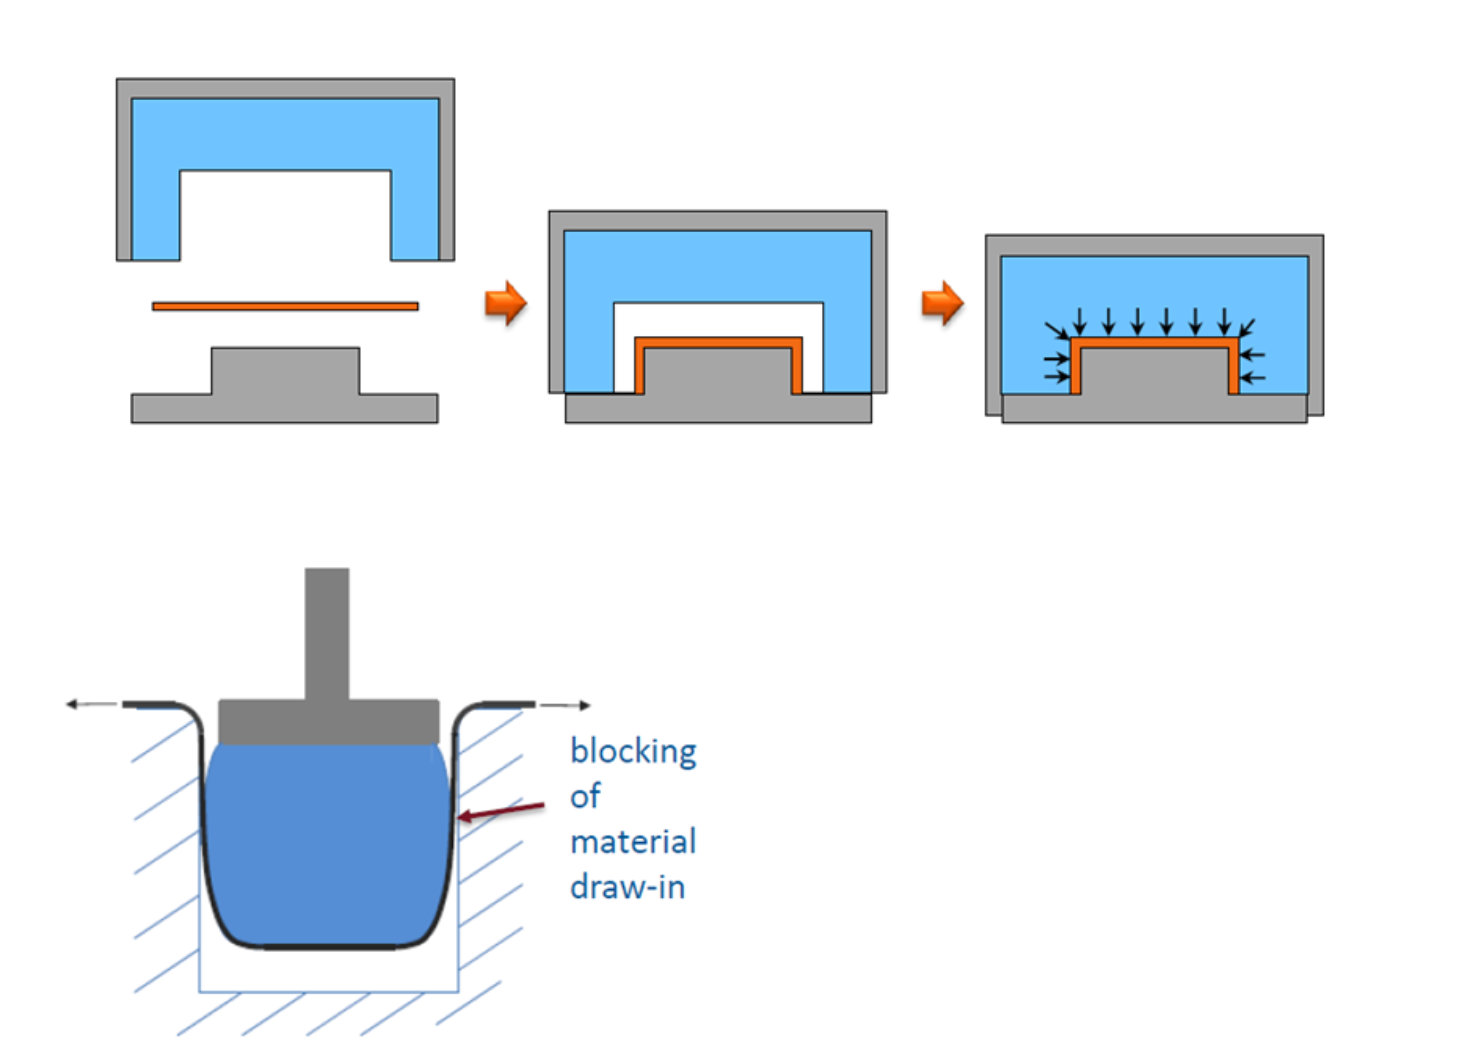
Outro sistema de material a considerar para ferramentas é metal-borracha, onde uma metade de um conjunto combinado é metal e a outra é borracha. Isso permite flexibilidade de produção e pode ser usado para peças com tolerâncias maiores. Uma ferramenta metal-borracha também fornece pressão hidrostática uniforme, o que é benéfico em áreas de flange e em blanks com variações de espessura, típicos de blanks personalizados feitos com múltiplas camadas UD.
Esta aplicação inerente de pressão hidrostática também é uma vantagem quando a mesma peça é produzida em múltiplas espessuras diferentes, eliminando o custo de moldes separados para cada espessura. Ao projetar uma ferramenta metal-borracha, é importante também considerar as seguintes desvantagens e desafios:
- O lado metálico da ferramenta produzirá acabamento mais liso vs. o de borracha.
- Ferramentas metal-borracha terão uma ordem de magnitude maior de coeficiente de expansão térmica (CTE) vs. ferramentas totalmente metálicas.
- Devido a menor condutividade térmica vs. metal, resfriamento levará um pouco mais e criará mais lag na resposta de controle de temperatura.
- Desgaste e envelhecimento aumentados resultarão em vida útil mais curta vs. ferramentas totalmente metálicas.
Conformação e desmolde. Design adequado de molde garante pressão suficiente, drapeamento ótimo, ajuda a prevenir defeitos e promove remoção segura da peça. Embora haja muitos problemas sobre conformação e desmolde, vários dos mais importantes incluem:
- Pressão. Durante termoformagem, baixa pressão pode levar a consolidação ruim, propriedades mecânicas reduzidas e dimensões de peça fora de tolerância. Para uma ferramenta metal-metal combinada, elimine batentes de fim para que a pressão contínua no laminado não seja impedida pela lacuna que os batentes criam.
- Permitir entrada de material (draw-in). Para evitar expansão do lado de borracha do molde durante prensagem (conhecido como barreling), que pode bloquear movimento do material durante prensagem (draw-in), coloque a borracha no lado fêmea da ferramenta de moldagem (veja Fig. 3).
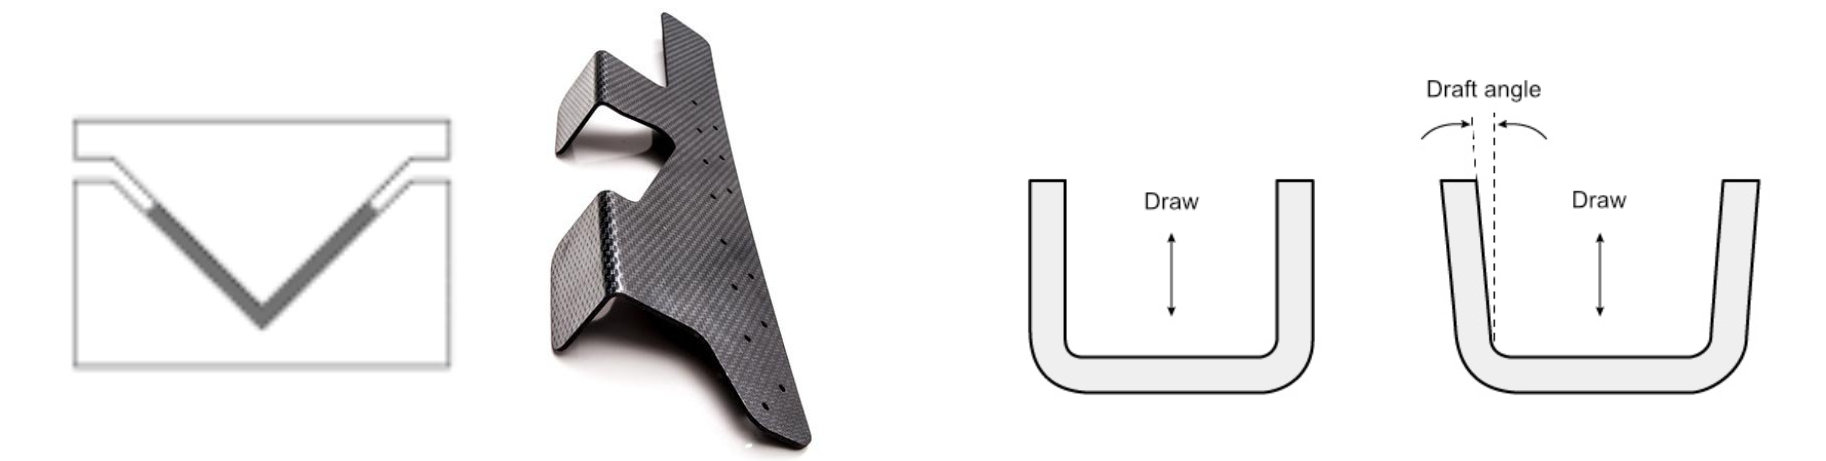
- Remoção da peça. Para peças em forma de L, projete o molde com o ângulo L desejado inclinado para V, o que reduzirá atrito com a ferramenta e permitirá remoção fácil da peça. Para peças em forma de caixa, use ângulo de inclinação de 1-2 graus para cada lado; ângulos maiores podem ser necessários para peças mais profundas.
Empenamento e spring-in
Empenamento e spring-in são distorções de forma causadas por propriedades de material anisotrópicas e resfriamento desigual de resina que ocorrem após a peça ser moldada e podem levar a dimensões de peça fora de tolerância, o que pode levar a problemas com montagem e causar sucata de peças. Empenamento ocorre quando uma região de alta tensão moldada dentro de uma peça intersecta com uma região de baixa tensão moldada. Esse desequilíbrio de tensão é aliviado pela região de alta tensão distorcendo a região de baixa tensão, resultando em curvatura ou torção do laminado.
Spring-in ocorre em painéis curvos ou em peças com seções de canto quando tensão moldada causa distorção interna das seções de parede em um ângulo menor que o ângulo projetado. Isso acontece frequentemente em compósitos reforçados com fibra por causa de suas propriedades anisotrópicas. Geometria da peça também é um fator. Encolhimento diferencial entre no plano (baixo CTE na direção da fibra) e através da espessura (alto CTE da matriz), pode causar diminuição de ângulo de 1-3 graus.
Abordar distorções de forma pode ser custoso e demorado. Usar ferramentas de simulação e design é altamente recomendado para desenvolvimento de peça mais rápido. Procure as seguintes causas e correções possíveis quando enfrentar empenamento:
- Parâmetros de processo. Temperatura do molde afeta propriedades através da espessura associadas com cristalização e efeitos viscoelásticos, que podem afetar empenamento. Reduzir temperatura do molde pode reduzir spring-in mas aumentar tensões internas, que podem levar a spring-in uma vez liberadas. Esta incerteza deve ser examinada cuidadosamente. Alta pressão e velocidade de conformação também podem reduzir spring-in e possivelmente promover o problema oposto – spring-back – limitando deslizamento intercamada. Aumentar tempo de permanência pode garantir que a matriz esteja totalmente solidificada e eliminar calor residual, que reduz encolhimento após remoção da peça, e assim, spring-in.
- Design de molde. Compensar spring-in pode ser feito alterando ângulos de parede no molde. Também, como mencionado, moldes metálicos promovem resfriamento mais uniforme e podem ajudar a reduzir risco de empenamento, especialmente em peças grossas.
- Layup. Layups simétricos são comumente usados para mitigar empenamento, mas durante termoformagem, reorientação de fibra pode ocorrer, levando a assimetria e empenamento. Outra manifestação de assimetria é migração de resina durante conformação de raio (incluindo cantos). Isso causa redistribuição de fibra e mudanças locais na fração de volume de fibra que promove anisotropia e empenamento. Diferentes layups e sequências de layup se comportam diferentemente conforme as fibras respondem a tensões, que por sua vez afetam empenamento. Ferramentas de simulação e predição podem ajudar a abordar este comportamento complexo de material.
Embora o processo de termoformagem/estampagem envolva múltiplos parâmetros e comportamentos complexos de material, há princípios básicos e ações que podem guiar desenvolvimento bem-sucedido. Com implementação crescente de peças TPC termoformadas, e particularmente blanks personalizados UD, novos desafios estão sendo abordados com soluções inovadoras e ferramentas de design/simulação melhoradas.
Resina
- Covestro Expande Portfólio CFRTP com Nova Linha de Fitas e Moldagem por Injeção Híbrida
- Lanxess Bond‑Laminates Lança Compósitos de Policarbonato Reciclado para Eletrônicos Leves e Retardantes a Chama
- CW Trending Episódio 4: Oribi Composites sobre Compósitos Termoplásticos e Inovação em Rodas
- Chevrolet Silverado 2019: Suportes de Para-choque Termoplásticos Leves Aumentam Performance
- Toray Advanced Composites Impulsiona Produção de Compósitos Termoplásticos com Nova Prensa de Laminação de Alta Temperatura
- ACMA Revela Programa da Conferência de Compósitos Termoplásticos 2020
- Primeira Porta Termoplástica Abre Caminho para Compósitos Automotivos Avançados
- Revolucionando Design de Teto Solar com Trilhos Guia de Compósito Termoplástico
- Prévia CAMX 2018: TenCate Advanced Composites Apresenta Soluções Termoplásticas e Termofixas de Ponta
- Guia de Especialista para Soldagem de Compósitos Termoplásticos