



Enfrentando Desafios-Chave na Enrolamento de Fita Assistido a Laser de Compósitos Termoplásticos
Compósitos termoplásticos (TPCs) têm sido amplamente promovidos nos últimos anos devido ao seu alto potencial para aumentar taxas de produção e permitir redução de peso. Um dos tópicos mais discutidos para aumentar taxas de produção com TPCs é a consolidação in-situ (ISC) durante colocação automatizada de fibra e fita (AFP/ATP).
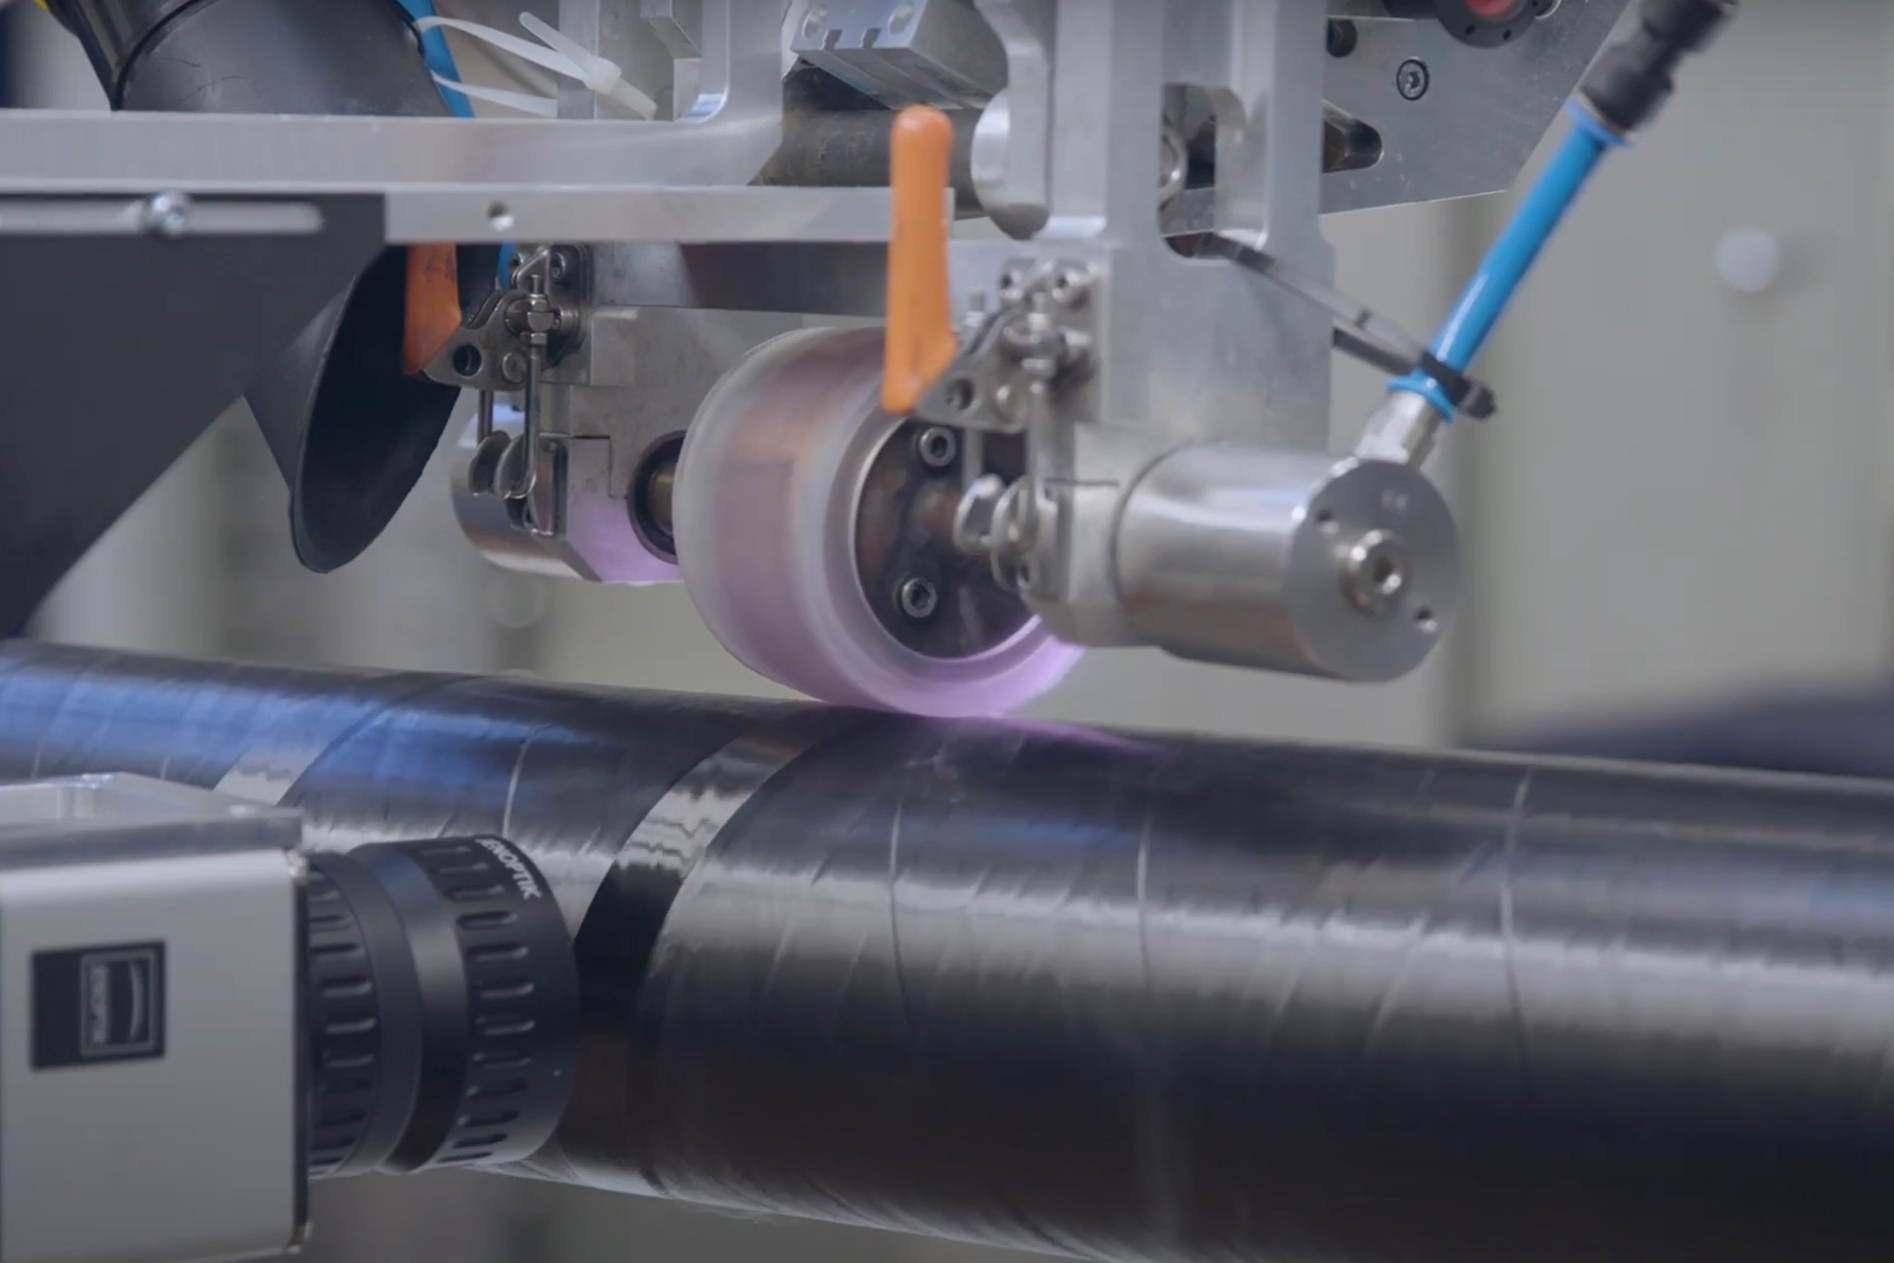
A ISC foi na verdade demonstrada primeiro com estruturas constrangidas como tubos, e continua a oferecer grande potencial para vasos de pressão sobre-enrolados e tanques de armazenamento. Estas estruturas podem ser produzidas usando enrolamento de fita assistido a laser (LATW), que compreende uma máquina de colocação de fita assistida a laser (LATP) e um mandril rotativo (Fig. 1).
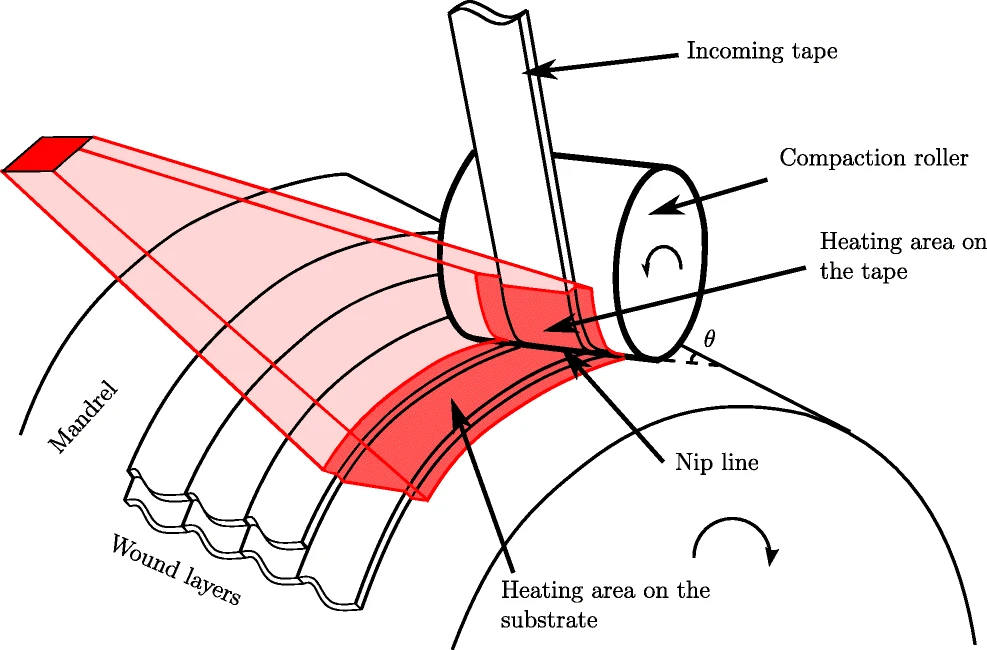
O cabeçote AFP/ATP é instalado em um robô CNC de seis eixos e usa um laser para aquecer a fita de entrada e o substrato para derreter o polímero termoplástico. A fita é então pressionada sobre o substrato usando um rolo para promover adesão intercamadas e consolidação.
Estratégias para primeira camada
Como qualquer processo de manufatura aditiva, a primeira camada no LATW é uma questão que deve ser abordada. Para um tubo produzido em mandril metálico (alumínio é preferido), a extração do mandril pós-enrolamento deve ser considerada e um agente de liberação aplicado.
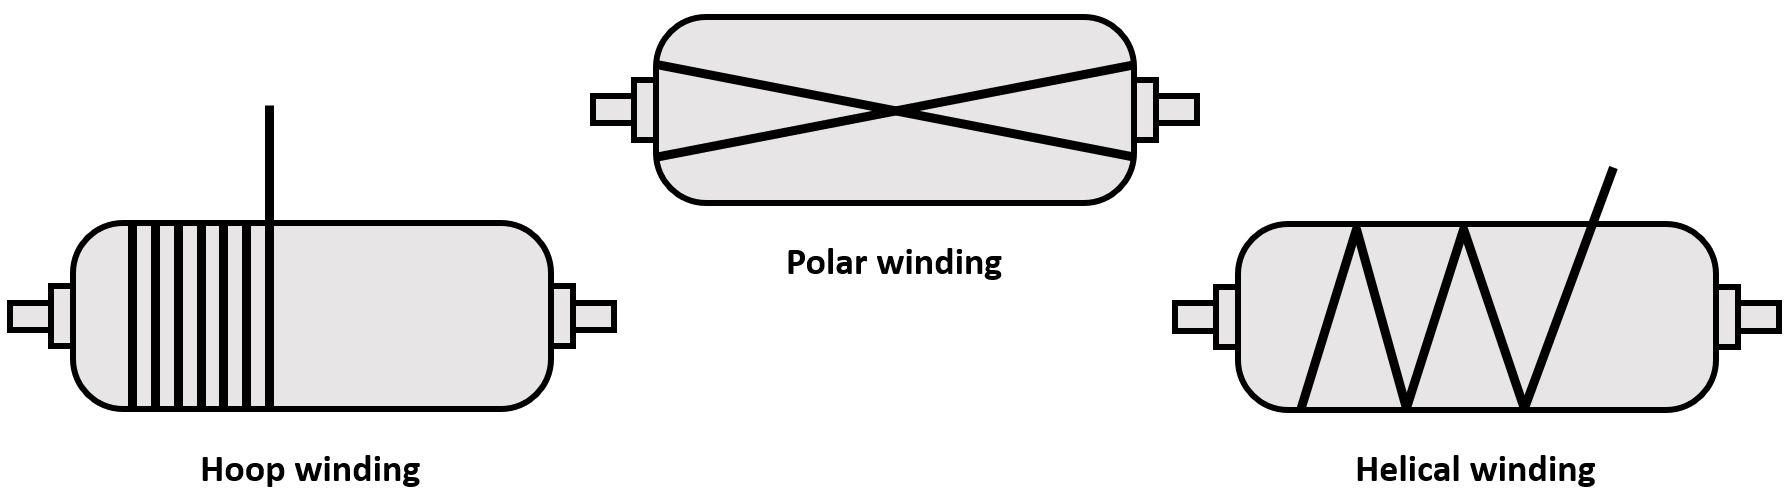
Outra consideração é a fixação. Se enrolamento circunferencial (hoop) for aplicado à primeira camada (versus disposição helicoidal ou axial, Fig. 2), fita adesiva pode ser colocada manualmente no início e fim do curso para melhorar estabilidade e adesão à fita de entrada. Se disposição helicoidal ou axial for requerida, então anéis completos de fita devem ser aplicados e fixados nas bordas do cilindro, usando fita adesiva para evitar deslizamento.
Para um vaso de pressão Tipo IV (liner plástico com sobre-enrolamento de compósito de fibra de carbono), ou ao sobre-enrolar um tubo plástico, a fita de entrada será fundida ao liner. Isso elimina a necessidade de fixação com fita adesiva, mas o liner plástico e a fita TPC devem ter o mesmo polímero base para garantir ligação adequada.
Problemas podem surgir com o aquecimento do liner plástico. Por exemplo, se não puder absorver o aquecimento a laser, ou se um mandril metálico for usado, considere ajustar o ângulo do laser para aquecer totalmente a fita de entrada. Em outras palavras, em vez do posicionamento típico de modo que o laser seja distribuído entre a fita de entrada e o substrato (Fig. 1), incline o laser mais em direção à fita. Isso evitará reflexões do laser, garantirá aquecimento mais uniforme da fita e reduzirá consumo de energia.
Distribuição do laser muda com ângulo de camada ou geometria variável
Como descrito acima, tipicamente durante processos LATP e LATW, o laser é distribuído entre a fita de entrada e o substrato. Esta distribuição é constante em casos onde a geometria do raio e direção de disposição são constantes. No entanto, há considerações. Por exemplo, durante uma disposição axial em mandril tubular (que seria aproximadamente equivalente ao molde plano na Fig. 3), a fita de entrada receberá a mesma radiação comparado a um enrolamento circunferencial enquanto o substrato receberá mais projeção de laser do que em um enrolamento circunferencial. Nota: isso é insignificante em tubos de grande diâmetro.
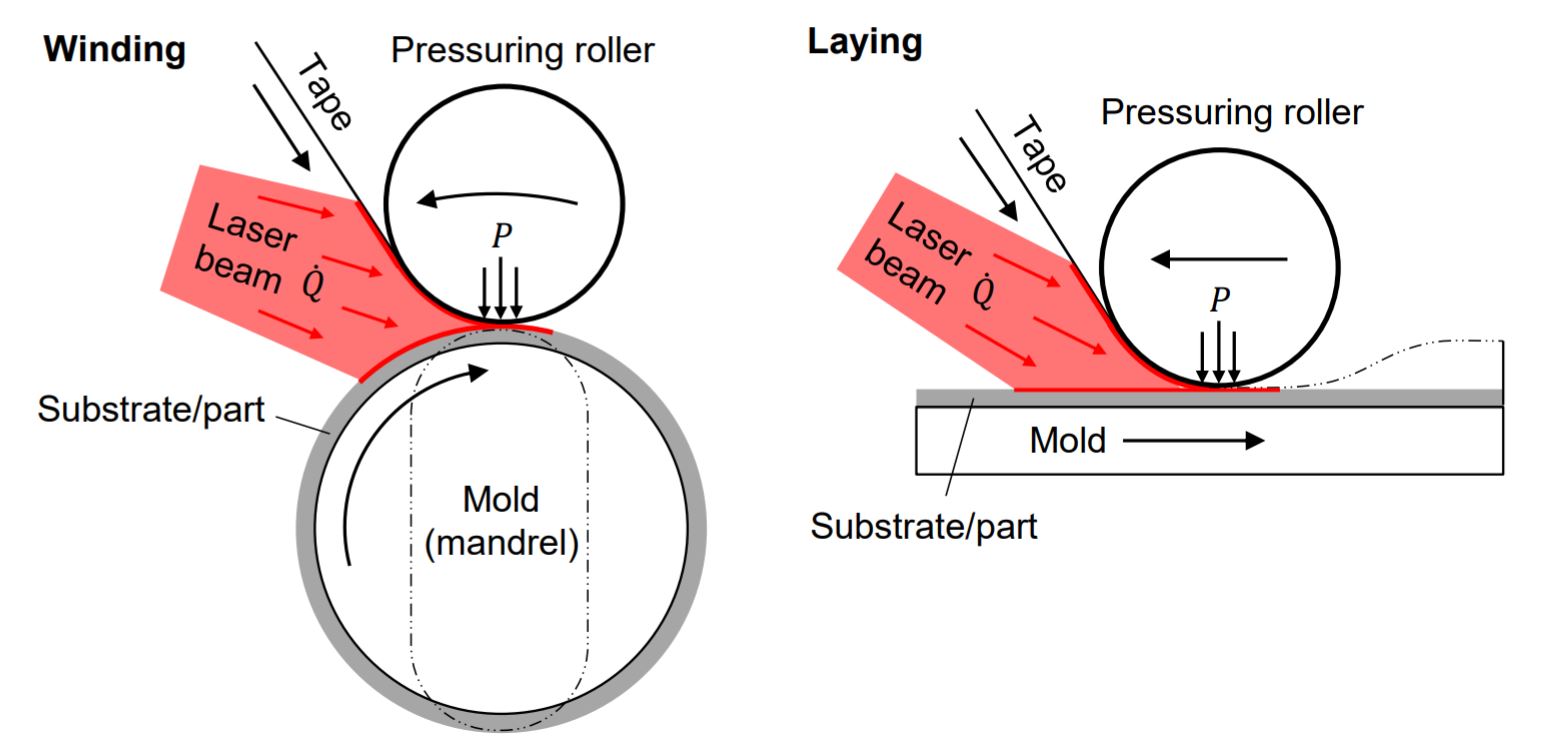
Durante o aquecimento, a fita termoplástica se espalha e fica mais larga e fina, dependendo da temperatura e velocidade de disposição (tempo de aquecimento), devido à viscosidade reduzida do polímero. Em um sistema com controle de malha fechada — onde a temperatura é mantida constante na área de aquecimento — uma disposição axial resultará em fita mais larga que em um enrolamento circunferencial. Alternativamente, em um sistema com controle de potência constante, a disposição axial se desenvolverá sob temperaturas mais baixas, e assim a fita alargará menos. Isso é importante entender e abordar porque mudanças desiguais nas dimensões da fita podem resultar e causar espaços e sobreposições indesejados que podem aumentar o teor de vazios.
Ao enrolar tubos, a geometria do raio é constante, mas isso muda ao enrolar vasos de pressão devido aos domos finais. Ao entrar ou sair destes domos, o robô desacelera e o tamanho do ponto do laser diminui no substrato. Ambas as ações podem causar aumento repentino de temperatura, o que pode causar seções mais finas, diferentes propriedades do material ou até danos ao polímero.
Outra consideração é que, à medida que as camadas de fibra da peça são construídas durante o enrolamento, as dimensões do núcleo sendo enrolado (mandril mais camadas até então) estão mudando. Assim, ângulos de disposição devem ser ajustados para evitar espaços. Um sistema LATP/LATW com software que atualiza o diâmetro do mandril pode estar disponível de alguns fornecedores. Se não, o enrolamento terá que ser inspecionado manualmente ou com sistema de inspeção em linha e corrigido conforme necessário.
Embora abordar as considerações acima ajude, não é possível alcançar 100% de eliminação de defeitos como espaços, sobreposições e variações de espessura. O processo de enrolamento, portanto, deve ser desenvolvido para atingir os permitíveis de projeto da peça em vez de buscar uma "peça perfeita", o que pode adicionar custo desnecessário.
Maximizando propriedades mecânicas, adesão intercamadas e cristalinidade
Gerenciamento térmico é fator chave para alcançar adesão intercamadas adequada e cristalinidade de potencial total na matriz termoplástica. As primeiras camadas estão próximas ao mandril, que atua como dissipador de calor. Isso pode prevenir difusão molecular e promover adesão intercamadas ruim, baixa cristalinidade e maior teor de vazios. Para superar este desafio, deve-se considerar reduzir velocidade de disposição, aumentar temperatura e ajustar ângulo do laser para permitir tempo de aquecimento mais longo para garantir difusão molecular.
Isso não garante, no entanto, cristalinidade total. Isso porque difusão molecular — reformando re-entrelaçamentos moleculares após fusão durante resfriamento — é um processo muito mais rápido que cristalização, onde moléculas se alinham para formar estrutura cristalina ordenada. Se a peça sendo feita é fina (aproximadamente menos de 2 milímetros), espera-se cristalinidade menor que para uma peça grossa, que recebe mais passos de consolidação e menos perda de calor para o mandril. Para peças finas e grossas, considere velocidades de disposição mais lentas para camadas iniciais.
Para atingir cristalinidade total, considere o seguinte:
- Após enrolamento, recozimento (imersão térmica) a temperatura entre Tg (temperatura de transição vítrea) e Tm (temperatura de fusão) da matriz termoplástica. Como regra prática, o meio entre as duas temperaturas fornece cinética de cristalização mais rápida.
- Use mandril aquecido que promoverá cristalinidade das camadas iniciais. Nem sempre é possível e pode ser mais caro. Se mandril aquecido for usado, certifique-se de considerar que o mandril pode sofrer expansão térmica.
- Programe passos de consolidação — ou seja, inclua passos de enrolamento sem fita de entrada mas com laser totalmente projetado no substrato. Isso é feito principalmente em camadas posteriores que recebem menos passos, mas também pode ser feito nas primeiras camadas para melhorar adesão intercamadas.
Dimensões da fita — flexibilidade de design e taxas de produção
Dimensões da fita são parâmetro crucial no enrolamento de fita. Obviamente, receber largura e espessura de fita constantes do fornecedor permitirá produtos repetíveis e uniformes. No entanto, dimensões da fita também definem flexibilidade de design. Por exemplo, com disposição axial em mandril tubular, a largura da fita deve ser estreita o suficiente para ser compatível com a curvatura do mandril. Quanto maior o diâmetro do mandril, mais larga a fita que pode ser usada. Fita mais larga significa vazão mais rápida enquanto fita mais estreita é mais amigável ao design, pois é mais compatível com mudanças de curvatura e mais fácil de direcionar.
Embora haja mais questões e desafios com LATW, boas peças são possíveis, e este método de fabricação continuará a avançar à medida que tubos e tanques compostos são usados para armazenamento de hidrogênio e outros gases.
Sobre o Autor
Yehiel Shaham
Yehiel Shaham é engenheiro de plásticos e polímeros com quase 12 anos de experiência em desenvolvimento e fabricação de termoplásticos em empresas líderes israelenses de plásticos e defesa. Durante 2016-2020, foi engenheiro líder de compósitos termoplásticos (TPCs) na RAFAEL, onde se especializou em TP-AFP. Atualmente, visa promover TPCs na indústria israelense.
Resina
- Covestro Expande Portfólio CFRTP com Nova Linha de Fitas e Moldagem por Injeção Híbrida
- Tenax PPS Fibra de Carbono TPUD — Fita Unidirecional de Alto Desempenho e Baixo Custo
- Fraunhofer IPT Inova Compósitos Termoplásticos para Armazenamento de Hidrogênio, Pás de Motor de Aeronave e Além
- CW Trending Episódio 4: Oribi Composites sobre Compósitos Termoplásticos e Inovação em Rodas
- Projeto RECONTRAS Avança Soldagem por Micro-ondas e Laser para Produção de Compósitos Recicláveis
- OTOMcomposite Lança Software Avançado para Colocação de Fita Assistida a Laser e Filament Winding no Compósitos 4.0
- ACMA Revela Programa da Conferência de Compósitos Termoplásticos 2020
- INOMETA Expande Portfólio com Sistema Avançado de Enrolamento de Fita Assistido a Laser
- Revolucionando Design de Teto Solar com Trilhos Guia de Compósito Termoplástico
- Guia de Especialista para Soldagem de Compósitos Termoplásticos